

Warum reißt der Draht beim zweiten Schnitt beim MS-WEDM?
Ein erfolgreicher Schruppschnitt kann während des Schlichtens dennoch zu einem Drahtbruch führen. Der Vergleich der beiden Durchgänge hilft dabei, den veränderten Zustand vor einem erneuten Neustart zu identifizieren.
Ein Drahtbruch beim zweiten Schnitt kann durch einen sich verengenden Schnittspalt, beschädigten Molybdändraht, ungeeignete Schnittparameter, verschlissene Stromzuführungskontakte oder eine unzureichende Spülung verursacht werden. Das Schruppen kann das Werkstück und den Draht verändern, bevor der Schlichtschnitt beginnt. Das Versagen erfordert die Überprüfung sowohl des mechanischen Spiels als auch der Entladungsbedingungen.
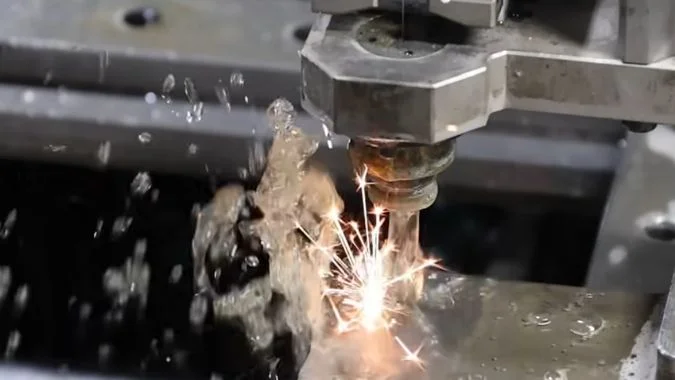
Der Schruppschnitt wurde beendet, aber der Draht riss kurz nach Beginn des Schlichtschnitts. Diese Abfolge bietet dem Bediener einen nützlichen Vergleich. Die Maschine hat einen Satz von Bedingungen abgeschlossen und unter einem anderen versagt. Die Untersuchung sollte mit dem Werkstück, dem Draht und der Einrichtung beginnen, so wie sie sich zwischen diesen beiden Durchgängen befanden.
Was hat sich zwischen dem erfolgreichen Schruppschnitt und dem fehlgeschlagenen zweiten Schnitt geändert?
Der erste Durchgang beweist, dass das Schruppen möglich war. Er beweist jedoch nicht, dass die Bedingungen für das Schlichten weiterhin stabil sind, daher erfordert der Übergang zwischen den Durchgängen eine separate Inspektion.
Der Schruppschnitt kann den Schnittspalt, die Werkstückform, die Stützung des Reststücks, den Drahtzustand und die Menge der Ablagerungen verändern. Der zweite Schnitt verwendet zudem einen anderen Bahnversatz und geänderte Entladungseinstellungen. Jede Handhabung oder ein erneutes Einfädeln zwischen den Durchgängen kann eine weitere Veränderung bewirken, die den Drahtabstand oder die Stabilität beeinflusst.
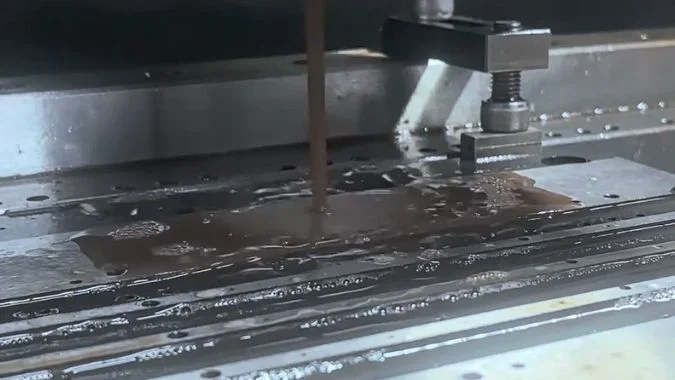
Das Werkstück und der Schnittspalt können sich verändert haben
Das Schruppen entfernt Material, das dazu beigetragen hat, den Rohling in seiner ursprünglichen Form zu halten. Eigenspannungen können dann eine dünne Wand oder einen schmalen Abschnitt verformen1. Ein Schnittspalt, der beim Schruppen offen war, kann so eng werden, dass er den Draht einklemmt.
Auch das ausgeschnittene Material erfordert Aufmerksamkeit. Ein loses oder teilweise noch verbundenes Reststück kann in den Drahtpfad kippen. Die Entfernung des Abfalls muss der geplanten Stütz- und Halteabfolge folgen, da auch deren Entfernung das Setup verändern kann.
| Zu vergleichendes Element | Änderung nach dem Schruppen | Zu prüfende Nachweise |
|---|---|---|
| Schnittspalt und dünne Abschnitte | Der lokale Freiraum kann sich verringern | Ein verengter Schlitz, Kontaktmarken oder wiederholte Kurzschlüsse |
| Material des Ausschnitts | Ein Stanzrest kann sich verschieben oder stecken bleiben | Seine Position und die verbleibenden Befestigungspunkte |
| Molybdän-Draht | Verschleiß oder lokale Schäden können zunehmen | Durchmesserschwankungen, Riefenbildung oder sichtbare Schwachstellen |
| Arbeitsflüssigkeit | Rückstände können im Schnittspalt verbleiben | Filterzustand und Flüssigkeitszufuhr am Schnitt |
| Schlichtprogramm | Änderung von Offset- und elektrischen Einstellungen | Der gewählte Durchgang, die Kompensation und der Eintrittspfad |
Der Übergang sollte rekonstruiert werden
Der Bediener sollte aufzeichnen, was nach dem Schruppen passiert ist. Zu den nützlichen Details gehören die Handhabung des Ausschusses, die Reinigung, die Anpassung der Klemmen, der Drahtwechsel und Parameteränderungen.
Das Wiedereinfädeln ist eine Prüfung, die der Prozess erfordert; es ist keine automatische Anforderung für jeden Schlichtdurchgang. Der Draht muss der beabsichtigten Führung folgen und in einen freien Pfad eintreten.
Eine Schlichteinstellung mit geringerer Energie kann einen mechanischen Bruch in einem sich schließenden Schnittspalt nicht verhindern. Der Vergleich sollte den Freiraum feststellen, bevor elektrische Anpassungen vorgenommen werden.
Kann eine Drahtbeschädigung aus dem Schruppschnitt zum Bruch beim zweiten Durchgang beitragen?
Ein Draht kann das Schruppen mit Schäden beenden, die seine verbleibende Festigkeit verringern. Diesen Zustand in das Schlichten zu übernehmen, kann eine schwache Stelle in den nächsten Bruch verwandeln.
Drahtschäden vom Schruppen können zu Brüchen im zweiten Durchgang beitragen. Wiederverwendeter Molybdändraht kann Erosion, Ausdünnung oder mechanische Schäden in das Schlichten einbringen. Ein geschwächter Abschnitt kann unter Zugspannung oder instabiler Entladung versagen. Die Inspektion muss die Kontakte und Führungen umfassen, die ihn erneut beschädigen könnten.
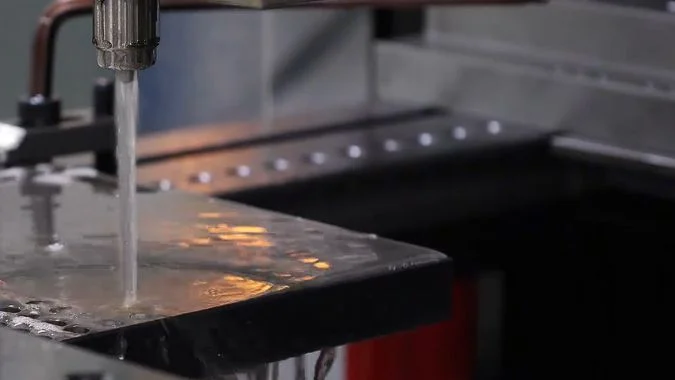
Wiederverwendeter Draht führt seinen vorherigen Zustand weiter
Mittelschnelllauf-Draht-EDM verwendet üblicherweise Molybdändraht durch wiederholten Durchlauf2. Der in den Schlichtschnitt eintretende Draht kann bereits eine erhebliche Entladungsbelastung erfahren haben.
Aggressive Schruppbedingungen und mangelhafte Spanabfuhr können zu lokaler Erwärmung und Erosion führen.3. Ein beschädigter Abschnitt weist eine geringere Toleranz gegenüber den kombinierten Auswirkungen von Spannung, Reibung und weiterer Entladung auf.
Die Inspektion sollte über das kurze Stück neben der Bruchstelle hinausgehen. Andere Abschnitte des Arbeitsdrahtes könnten ebenfalls abgenutzt sein. Durchmesserprüfungen an mehreren Stellen können helfen, eine ungleichmäßige Ausdünnung aufzudecken, wobei die Akzeptanzgrenze jedoch den Draht- und Maschinenspezifikationen entsprechen muss.
| Beobachtung | Möglicher Einflussfaktor | Nächste Prüfung |
|---|---|---|
| Ungleichmäßige Ausdünnung oder erodierte Abschnitte | Während des Schruppens akkumulierter Entladungsverschleiß | Schruppbedingungen, Spülung und Drahteignung |
| Kratzer entlang des Drahtes | Kontakt mit einer beschädigten Führung oder einem Stromzuführungskontakt | Kontaktflächen und die vollständige Drahtführung |
| Drahtbrüche in der Nähe einer Führung | Reibung, Fehlausrichtung oder Beschädigung der Führung | Drehung der Führung, Rillenzustand und Ausrichtung |
| Frische Drahtbrüche an derselben Konturstelle | Ein lokales Problem mit dem Schnittspalt, dem Pfad oder der Spülung bleibt bestehen | Das Werkstück und die Bedingungen an dieser Stelle |
Ein Austausch muss die Schadensursache beheben
Ein gerillter Stromzuführungskontakt kann den Draht zerkratzen oder dessen Lauf beeinträchtigen4. Verschlissene Führungsrollen und Lager können ebenfalls die Drahtbewegung und -spannung stören. Diese Komponenten müssen überprüft werden, bevor der Austauschdraht wieder in Betrieb genommen wird.
Ein erfolgreicher Wiederholungsversuch mit frischem Draht unterstützt die Vermutung, dass der alte Draht dazu beigetragen hat. Ein erneuter Bruch an derselben Werkstückstelle deutet auf eine ungelöste lokale Bedingung hin. Keines der Ergebnisse sollte eine Inspektion des gesamten Prozesses ersetzen.
Wie kann eine Werkstückbewegung nach dem Schruppen ausgeschlossen werden?
Kleine Werkstückveränderungen können den Restabstand ohne offensichtliches Versagen der Einspannung verringern. Messungen sind erforderlich, um lokale Verformungen von der Bewegung des gesamten Teils zu unterscheiden.
Die Werkstückbewegung kann durch den Vergleich festgelegter Referenzmerkmale vor und nach dem Schruppen überprüft werden. Die Inspektion muss ein Verrutschen der Einspannung von lokalen Verformungen trennen und den Abstand in der Nähe des fehlgeschlagenen Schnitts bestätigen. Markierungslinien zeigen große Verschiebungen auf, können jedoch kleine Veränderungen, die während des Nachschneidens von Bedeutung sind, nicht ausschließen.
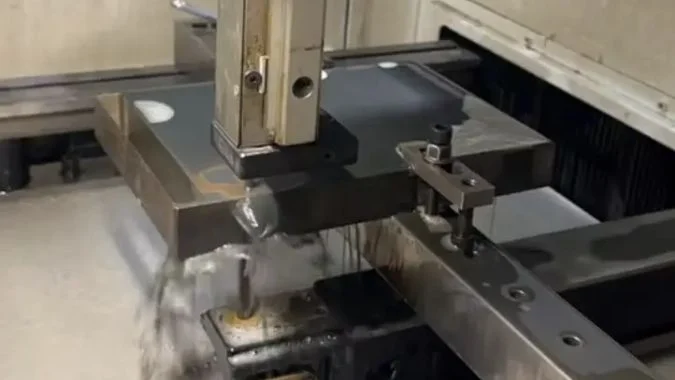
Verrutschen der Einspannung und Verformung hinterlassen unterschiedliche Anzeichen
Ein Teil kann fest eingespannt bleiben und dennoch die Form verändern. Die Entspannung von Eigenspannungen kann einen dünnen Abschnitt verbiegen, während der Haupteinspannbereich an Ort und Stelle bleibt.
Ein Verrutschen der Einspannung verändert die Position des Teils relativ zur Vorrichtung. Lokale Verformungen verändern die Beziehung zwischen den Merkmalen innerhalb des Teils. Beide Bedingungen erfordern unterschiedliche Korrekturmaßnahmen.
Ein nützlicher Messplan erfasst stabile Referenzmerkmale vor dem Schruppen. Dieselben Merkmale können dann nach dem Schruppen mit einem geeigneten Messgerät, einer Sonde oder einer Inspektionsmethode überprüft werden.
| Prüfen | Was es zu etablieren hilft | Begrenzung |
|---|---|---|
| Markierungen über das Teil und die Vorrichtung hinweg5 | Ob eine große relative Verschiebung aufgetreten ist | Markierungen gleichen kleine Positionsänderungen nicht aus |
| Wiederholte Überprüfungen der Einspannreferenzen | Ob sich das Werkstück in der Vorrichtung verschoben hat | Stabile Referenzen belegen nicht, dass dünne Wände gerade geblieben sind |
| Messungen in der Nähe der fehlerhaften Kontur | Ob sich die lokale Geometrie oder das Spiel verändert hat | Die ursprüngliche Referenz oder die beabsichtigte Geometrie muss bekannt sein |
| Überprüfung der Klemmen und Stützen | Ob der Halt weiterhin sicher ist | Feste Befestigungselemente allein belegen keine unveränderte Geometrie |
Die Beweise sollten den fehlerhaften Bereich abdecken
Der Bediener sollte Ecken, schmale Stege, dünne Wände und die Position des herausgeschnittenen Materials überprüfen. Eine stabile Einspannreferenz kann einen sich schließenden Schnittspalt an anderer Stelle des Werkstücks nicht ausschließen.
Eine Inspektion, die erst nach dem Fehler beginnt, kann die frühere Position allein anhand von Markierungslinien nicht bestimmen. Der Bediener sollte die verfügbaren Referenzaufzeichnungen vergleichen und das verbleibende Material sowie das Spiel überprüfen.
Jede Änderung der Einspannung kann die Werkstückposition erneut verändern, daher müssen die Referenzprüfungen nach der Anpassung wiederholt werden. Zusätzliche Stützen sollten das Teil halten, ohne einen verzogenen Abschnitt in eine temporäre Form zu zwingen.
Die Maschinenpositionierung kann untersucht werden, wenn die Vorrichtungs- und Werkstückprüfungen konsistent bleiben. Achsenrückkehrfehler sind ein separates Problem6 vom Verrutschen des Werkstücks und sollten gemäß dem genehmigten Verfahren der Maschine überprüft werden.
Was muss vor einem erneuten Versuch des fehlgeschlagenen Schlichtschnitts überprüft werden?
Ein erneuter Drahtdurchzug ohne Behebung des Fehlers kann den Bruch wiederholen und die Kontur beschädigen. Ein kontrollierter Neustart erfordert verifiziertes Spiel, Drahtvorschub, Flüssigkeitszustand und Trimmeinstellungen.
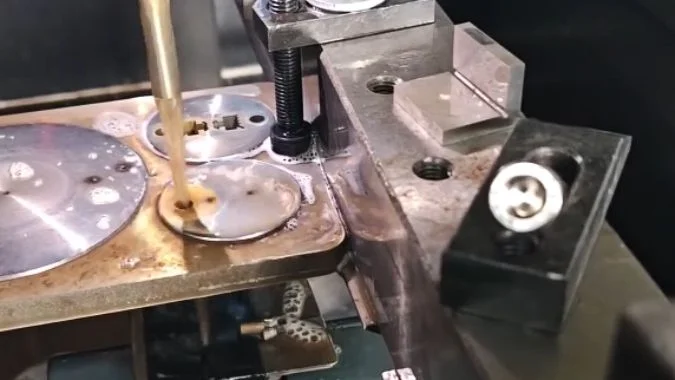
Vor einem erneuten Versuch muss der Bediener einen freien Drahtweg, eine sichere Werkstückspannung, einen einwandfreien Draht, eine stabile Spannung, intakte Führungen und Stromzuführungskontakte, eine effektive Spülung und das korrekte Trimmprogramm überprüfen. Die Neustartposition und Kompensation müssen dem Wiederherstellungsverfahren der Maschine und dem verbleibenden Bearbeitungsaufmaß folgen.
Der Ort des Bruchs sollte die Inspektion leiten
Der Bediener sollte die Fehlerposition und den verfügbaren Alarmverlauf bewahren, bevor er den Auftrag zurücksetzt7. Wiederholte Kurzschlüsse in der Nähe einer dünnen Wand deuten auf ein Spielproblem hin, können aber auch mit Schmutzablagerungen einhergehen. Ein Bruch in der Nähe einer Führung lenkt die Aufmerksamkeit auf den Drahtlauf und die Kontaktflächen.
Gebrochener Draht und eingeschlossene Ablagerungen müssen entfernt werden, während sich die Maschine im für die Reinigung spezifizierten Zustand befindet.8. Der Schnittspalt und die Führungen müssen frei sein, bevor der Draht in die Schneidzone zurückkehrt.
| Überprüfung | Vor einem erneuten Versuch benötigte Nachweise |
|---|---|
| Werkstück und Schrott | Sichere Fixierung und Freiraum entlang des Wiederanlaufpfads |
| Drahtzustand | Ein geeigneter Drahtdurchmesser ohne unzulässige Beschädigungen |
| Spannung und Lauf | Stable operation without catching, jumping, or abnormal vibration |
| Contacts and guides | Serviceable surfaces, smooth rotation, and correct alignment |
| Arbeitsflüssigkeit | Suitable condition, effective filtration, and delivery into the kerf |
| Trim settings | The correct pass settings for material, thickness, and wire |
| Recovery path | Confirmed position, compensation, and remaining stock |
Settings must match the actual machine and consumables
The fluid concentration should follow the approved fluid supplier’s range. A refractometer reading must be interpreted using that product’s measurement instructions9. One concentration range cannot be transferred to every medium-speed EDM fluid.
Wire tension and travel speed also need the machine’s specified values10. The check should include actual stability because a correct setpoint does not prove smooth wire motion.
The selected trim conditions should include the intended pulse width, peak current, pulse interval, and tracking settings11. Roughing settings should not carry into trimming through an overlooked program selection.
Recovery must preserve the remaining contour
The restart position and offset need checking against the completed portion of the pass. Wire replacement can also require a review of the diameter used for compensation.
A fixed retreat distance or added offset cannot suit every failed trim cut12. The recovery procedure must account for the current position, cut direction, and remaining allowance. The first resumed section should be monitored for stable discharge and smooth travel before the job continues.
Schlussfolgerung
Second-pass breakage needs a comparison with roughing conditions. Verified kerf clearance, workpiece stability, wire condition, flushing, and trim settings provide a sound basis for retrying.
-
"Thin-Wall Machining Mistakes: Residual Stress and More", https://www.linkedin.com/posts/mohammadzandindustrial_thinwallmachining-cncmachining-manufacturingengineering-activity-7465162084973002752-QQWs. Material removal during machining can release residual stresses that were balanced in the original workpiece, leading to distortion particularly in thin-walled or flexible geometries where structural rigidity is insufficient to resist the stress redistribution. Evidence role: mechanism; source type: research. Supports: Residual stress release can cause dimensional changes in thin-walled machined components. Scope note: General machining principle; specific magnitude of distortion in wire EDM depends on material properties, geometry, and cutting parameters ↩
-
"Molybdenum Wire for EDM: Selection Guide", https://edmzap.com/post/molybdenum-wire-for-edm-selection-factors-for-wire-edm. Medium-speed wire electrical discharge machining systems employ wire reuse strategies where the electrode wire travels through the cutting zone multiple times, contrasting with high-speed systems that use fresh wire continuously, thereby reducing wire consumption at the cost of requiring wire condition monitoring. Evidence role: general_support; source type: education. Supports: Medium-speed wire EDM systems are designed to reuse wire through multiple passes. Scope note: Specific reuse patterns vary by machine design and manufacturer implementation ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. In electrical discharge machining, each discharge pulse generates localized heating at both the workpiece and electrode surfaces; accumulated thermal and erosive effects can degrade the wire electrode, with inadequate flushing exacerbating damage by allowing debris to concentrate discharge energy and impede heat dissipation. Evidence role: mechanism; source type: research. Supports: High discharge energy and inadequate debris removal contribute to wire electrode degradation in EDM. ↩
-
"Gold-Plated Electrode with High Scratch Strength for … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC6393511/. Power feed contacts in wire EDM systems must maintain electrical conductivity while allowing wire travel; wear grooves or surface damage on these contacts can create mechanical interference that scratches or weakens the wire electrode, potentially leading to wire breakage during cutting operations. Evidence role: mechanism; source type: education. Supports: Worn or damaged electrical contacts in wire EDM can cause mechanical damage to the wire electrode. ↩
-
"Using witness marks for CNC machining reference points", https://www.facebook.com/groups/585824148849958/posts/2141300506635640/. Witness marks—deliberate marks made across the boundary between a workpiece and its fixture—serve as visual indicators of relative movement; any shift between the components will cause misalignment of the marks, providing a simple method to detect gross positioning changes during machining operations. Evidence role: general_support; source type: education. Supports: Witness marks are used in manufacturing to detect relative movement between workpieces and fixtures. Scope note: Method detects only movement large enough to be visually discernible; cannot resolve small positional changes ↩
-
"Machine Tool Metrology and Modeling", https://webpages.charlotte.edu/~jamiller/machmet/machmet.html. Computer numerical control machine tools can exhibit positioning errors arising from mechanical wear, thermal effects, or control system issues that affect axis positioning accuracy and repeatability; these machine-based errors are independent of workpiece fixturing and require different diagnostic and correction procedures than workpiece movement or deformation. Evidence role: general_support; source type: education. Supports: CNC machine tool positioning errors represent a distinct error source from workpiece movement. ↩
-
"Best Practices for Data Preservation", https://libguides.unco.edu/datamgt/bestpractices. Effective troubleshooting of manufacturing equipment failures requires preservation of failure state information, including machine position, alarm codes, and process conditions at the time of failure; this data provides diagnostic clues about failure mechanisms and helps distinguish between different potential causes, but may be lost if the machine is reset before documentation. Evidence role: general_support; source type: education. Supports: Preserving failure state information aids in manufacturing problem diagnosis. ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. Electrical discharge machining equipment operates with high-voltage electrical systems and dielectric fluids, requiring specific safety and operational procedures for cleaning and debris removal; manufacturers specify machine states and procedures for maintenance activities to prevent electrical hazards, fluid contamination, and damage to precision components. Evidence role: general_support; source type: education. Supports: EDM equipment requires specific procedures for cleaning and debris removal. ↩
-
"Recent Advances and Perceptive Insights into Powder-Mixed …", https://pmc.ncbi.nlm.nih.gov/articles/PMC7464327/. Refractometers measure the refractive index of fluids to estimate concentration, but the relationship between refractive index and actual concentration depends on the specific chemical composition of the fluid; manufacturers provide calibration curves or conversion factors specific to their formulations to ensure accurate concentration determination. Evidence role: general_support; source type: education. Supports: Refractometer measurements of fluid concentration require product-specific calibration and interpretation. Scope note: General refractometry principle; specific application to EDM dielectric fluids assumes similar measurement principles apply ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. Wire electrical discharge machining requires controlled wire tension to maintain electrode straightness and positioning accuracy, while wire travel speed must be coordinated with discharge conditions to manage electrode wear and thermal effects; deviations from specified parameters can compromise cutting stability and increase wire breakage risk. Evidence role: general_support; source type: education. Supports: Wire tension and travel speed are critical parameters in wire EDM that affect cutting stability and wire breakage risk. ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. Electrical discharge machining processes are controlled through pulse parameters that define the discharge characteristics: pulse width (duration of each discharge), peak current (maximum current during discharge), and pulse interval (time between discharges), along with servo tracking settings that maintain optimal gap distance; trim passes typically use lower energy settings than roughing to achieve better surface finish. Evidence role: definition; source type: education. Supports: Wire EDM trim operations use specific electrical discharge parameters including pulse characteristics and servo control settings. ↩
-
"Computer numerical control", https://en.wikipedia.org/wiki/Computer_numerical_control. Recovery procedures following machining interruptions must account for the specific failure location, remaining material allowance, tool or electrode condition, and cutting direction to safely resume operations; fixed retreat distances or offsets cannot accommodate the variety of failure scenarios and may result in collision, inadequate clearance, or dimensional errors. Evidence role: general_support; source type: education. Supports: Recovery from machining interruptions requires situation-specific procedures rather than fixed approaches. ↩

Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.