

Perché un inserto si usura per primo in un anello portautensili per filettatura a vortice?
Un inserto che si usura precocemente può interrompere la produzione e danneggiare il profilo della filettatura. Confrontare la sua posizione di installazione e l'andamento dell'usura aiuta a identificare il motivo per cui differisce dagli altri.
In un anello di taglio per filettatura con inserti rivolti verso l'interno corrispondenti, un inserto può usurarsi per primo perché sporge maggiormente nel taglio, è posizionato in modo errato o subisce calore o impatti localizzati. L'usura ripetuta nella stessa sede rende la posizione del tagliente, l'alloggiamento e il bloccaggio i primi elementi da controllare.
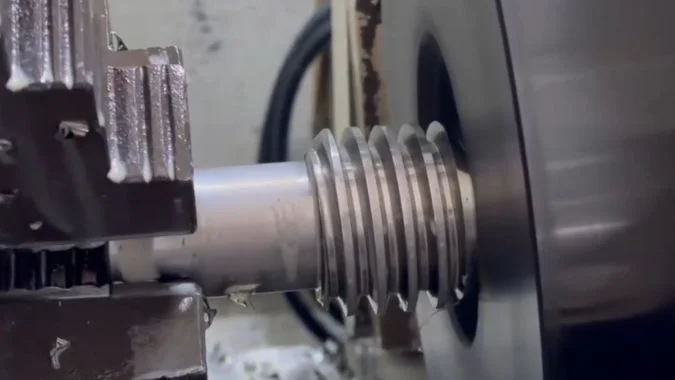
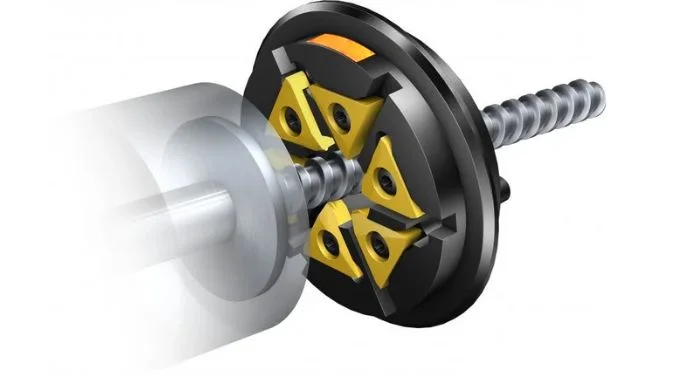
L'anello di taglio in questa discussione supporta inserti sagomati con taglienti rivolti verso l'apertura centrale. Il pezzo in lavorazione passa attraverso tale apertura per la filettatura esterna. Ogni inserto ruota entrando e uscendo dal contatto. Il primo passo diagnostico consiste nello stabilire come questi bordi corrispondenti debbano suddividersi il lavoro di taglio.
Tutti gli inserti nell'anello della fresa rotante sono progettati per sostenere lo stesso carico?
Gli inserti corrispondenti dovrebbero contribuire a un lavoro di taglio simile. Una differenza persistente può ridurre la durata dell'utensile, pertanto è necessario verificare la configurazione prevista prima di modificare i parametri di taglio.
Gli inserti sagomati corrispondenti in questo tipo di anello di taglio sono destinati a condividere un lavoro di taglio simile. I loro carichi istantanei cambiano durante l'impegno, ma un inserto non dovrebbe assumere costantemente una quota di lavoro extra non intenzionale. Un confronto equo richiede lo stesso profilo, qualità, condizione del tagliente e cronologia di taglio.
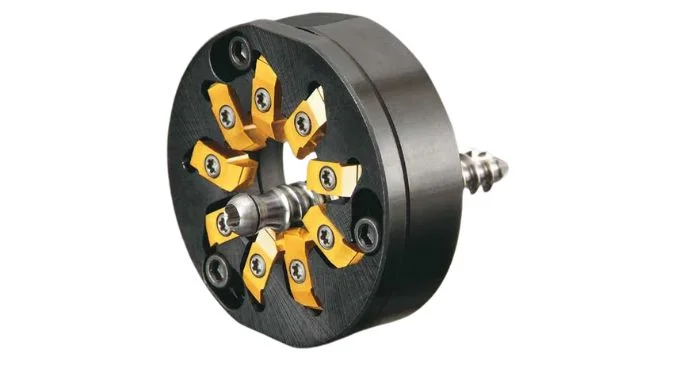
Gli inserti sagomati corrispondenti forniscono il riferimento
Gli inserti sono montati attorno all'interno dell'anello di taglio. I loro taglienti sono rivolti verso l'apertura e generano la filettatura esterna mentre l'anello di taglio ruota attorno al pezzo.
La relazione di taglio prevista dipende dalle posizioni dei taglienti specificate. Una punta che sporge maggiormente verso l'apertura può impegnare più materiale del previsto. Un inserto inclinato o supportato male può anche sfregare o subire un impatto maggiore.
| Elemento da confermare | Perché è importante |
|---|---|
| Profilo dell'inserto e numero di parte | Le sedi corrispondenti necessitano della geometria di taglio specificata |
| Qualità e preparazione del tagliente | Condizioni diverse del tagliente possono produrre tassi di usura differenti |
| Posizione della punta installata | Un tagliente sporgente può eseguire una parte maggiore del taglio |
| Esposizione di taglio precedente | Un tagliente più vecchio può sembrare guastarsi prematuramente nel lotto corrente |
Ogni inserto passa attraverso la regione di ingresso
Ogni inserto entra ed esce dalla regione di taglio mentre l'anello di taglio ruota. Una sede fissa non rimane permanentemente nel punto in cui inizia il taglio.
Un'elevata velocità di taglio o un impegno pesante possono aumentare le richieste sull'intero set. Queste condizioni da sole non stabiliscono perché una particolare sede si usuri ripetutamente per prima. Tale schema richiede una verifica delle differenze nell'alloggiamento, nella posizione del tagliente o nel supporto.
Il disegno dell'anello di taglio dovrebbe stabilire la disposizione prevista degli inserti. La diagnosi dovrebbe iniziare con tale disposizione e con la geometria effettivamente installata.
Quale schema di usura suggerisce che un inserto stia tagliando più materiale?
Una banda di usura più ampia può rivelare un contatto non uniforme, ma non ne stabilisce la causa. Un'ispezione costante aiuta a distinguere tra un taglio più pesante e lo sfregamento o un raffreddamento inadeguato.
Un'usura del fianco più estesa che si sviluppa più rapidamente su un inserto corrispondente suggerisce un contatto più pesante o un maggiore sfregamento. Un'usura del raggio di punta più rapida o un cratere più profondo sulla faccia di spoglia possono confermare tale sospetto. Sono necessarie misurazioni effettive della posizione del tagliente, poiché le differenze di usura possono derivare anche dal raffreddamento, dal grado del materiale o da danni al tagliente.
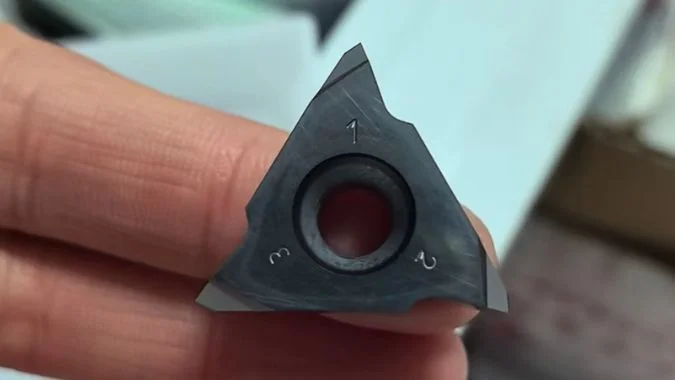
L'usura del fianco è il parametro di confronto iniziale più utile.
La banda di usura del fianco è la zona di perdita di materiale dietro il tagliente. La sua larghezza viene solitamente registrata come VB.1.
L'operatore dovrebbe ispezionare la stessa area su ogni inserto corrispondente. Una lente d'ingrandimento 10× può essere utile per il primo confronto.2. Le fotografie scattate con lo stesso ingrandimento aiutano a monitorare la velocità di crescita della banda.
Gli inserti dovrebbero avere un'esposizione al taglio comparabile. Confrontare un tagliente nuovo con uno già utilizzato in un lavoro precedente può portare a risultati fuorvianti.
| Modello di usura | Cosa può suggerire | Verifica di supporto |
|---|---|---|
| Usura del fianco più ampia e continua | Maggiore esposizione al taglio o sfregamento | Posizione della punta e spoglia del fianco |
| Arrotondamento della punta più rapido | Carico concentrato vicino alla punta del profilo | Sede e contatto effettivo del profilo |
| Cratere più profondo sulla faccia di spoglia | Maggiore richiesta termica locale | Erogazione del refrigerante, grado e velocità di taglio |
| Sezioni mancanti frastagliate | Frattura locale del tagliente | Impatto, vibrazioni, bloccaggio e scarico del truciolo |
Le misurazioni dell'usura richiedono un controllo della posizione di supporto
Un inserto sporgente può rimuovere materiale in eccesso nei giri successivi. Un inserto posizionato in modo errato può invece usurarsi rapidamente a causa della variazione della sua spoglia. Entrambi possono produrre una banda di usura più ampia, ma richiedono correzioni diverse.
L'aumento delle bave, la deriva del profilo del filetto e una graduale perdita di finitura superficiale forniscono prove a supporto. Il carico della macchina e il rumore descrivono il processo combinato e non possono identificare autonomamente il volume di taglio di un singolo inserto.
I limiti di usura dovrebbero seguire le indicazioni del fornitore dell'inserto e i requisiti di qualità del filetto. Un limite di usura generico per la fresatura non dovrebbe diventare automaticamente il limite di sostituzione per un lavoro di filettatura a vortice di precisione.
Cosa si dovrebbe controllare quando la stessa sede dell'inserto si usura sempre per prima?
L'usura ripetuta in una sede spreca inserti di ricambio e suggerisce una differenza locale ripetibile. Il posizionamento, il bloccaggio e la posizione del tagliente assemblato dovrebbero essere controllati per primi.
L'alloggiamento del sospetto necessita di controlli per trucioli intrappolati, superfici di posizionamento danneggiate, sede errata e problemi di bloccaggio o vite. Le posizioni del tagliente assemblato, il montaggio dell'anello di taglio e l'eccentricità necessitano di una verifica successiva. Un'usura precoce continua con un inserto nuovo corrispondente rafforza l'ipotesi di un problema relativo all'alloggiamento.
L'alloggiamento e il morsetto vengono prima
L'operatore deve registrare il numero dell'alloggiamento e l'inserto montato. L'ispezione deve avvenire con la macchina ferma e l'anello di taglio gestito secondo la procedura di manutenzione specificata.
Un truciolo sotto l'inserto può modificarne la posizione3. Una tacca o una superficie di posizionamento danneggiata possono impedire il contatto completo. Un morsetto o una vite usurati possono consentire movimenti durante le ripetute fasi di entrata e uscita dal taglio.
L'inserto sostitutivo deve avere il profilo e l'orientamento specificati. Il serraggio deve seguire la coppia e la sequenza prescritte4. Un dispositivo di regolazione può migliorare la coerenza sugli anelli di taglio progettati per la sostituzione dell'inserto al di fuori della macchina.
| Punto di ispezione | Elementi da ricercare |
|---|---|
| Superfici di posizionamento dell'alloggiamento | Materiale intrappolato, tacche, deformazioni o contatto incompleto |
| Morsetto e vite | Danni, scarso innesto o ritenzione incoerente |
| Posizione dell'inserto | Una punta che sporge o si inclina oltre la posizione specificata |
| Interfaccia di montaggio dell'anello di taglio | Sporcizia, danni o sede incompleta |
| Anello di taglio assemblato e taglienti | Variazione radiale o assiale oltre i limiti specificati |
La posizione dell'avanguardia richiede una verifica dedicata
Una misurazione del diametro esterno dell'anello di taglio non può stabilire se ogni punta sia posizionata correttamente. I taglienti assemblati devono essere controllati secondo la procedura di misurazione del produttore dell'anello di taglio.
L'eccentricità deve essere misurata sulle superfici di riferimento specificate5. Il limite di accettazione dipende dall'anello di taglio e dall'applicazione. L'offset intenzionale tra anello di taglio e pezzo è un parametro di impostazione separato e deve corrispondere alle specifiche di processo.
Un inserto di riscontro nuovo e un corretto riposizionamento forniscono un confronto controllato. Le condizioni di taglio e l'esposizione devono rimanere costanti durante tale confronto. L'usura precoce continuativa nella stessa sede richiede un'ispezione più approfondita della sede e della geometria dell'anello di taglio.
I controlli successivi dovrebbero includere lo scarico del truciolo, l'erogazione del refrigerante, la rigidità di montaggio e le condizioni del cuscinetto del mandrino. Le variazioni della velocità di taglio possono ridurre l'eccessiva sollecitazione termica, ma non possono ripristinare una superficie di posizionamento danneggiata.
Come si può distinguere il danno da truciolo dalla normale usura del tagliente?
Un tagliente che perde carburo richiede una risposta diversa da uno che si usura gradualmente. La forma del danno e il suo sviluppo aiutano a identificare la successiva azione correttiva.
L'usura progressiva produce solitamente una banda di usura continua sul fianco o un'erosione liscia sulla faccia di spoglia. La scheggiatura produce mancanze localizzate di carburo, tacche irregolari o angoli rotti. L'impatto del truciolo è una possibile causa, ma occorre verificare anche vibrazioni, sovraccarichi e fatica termica. La sola forma non può stabilire la causa.
L'usura progressiva e la frattura locale lasciano prove diverse
Una banda di usura continua può crescere su molti pezzi. Un tagliente scheggiato presenta materiale dell'utensile mancante e un profilo di taglio alterato. Entrambe le condizioni possono coesistere sullo stesso inserto.
L'operatore deve ispezionare il tagliente e le superfici circostanti sotto ingrandimento. Una piccola tacca nel profilo può essere rilevante anche prima che si sviluppi una banda di usura ampia.
| Aspetto | Condizione probabile | Controllo di follow-up utile |
|---|---|---|
| Banda continua sul fianco che si allarga gradualmente | Usura progressiva del fianco | Velocità di usura, condizioni di taglio e scarico |
| Cratere liscio sulla faccia di spoglia | Usura progressiva della faccia di spoglia | Calore, contatto con il truciolo e resistenza residua del tagliente |
| Spazi irregolari o un angolo mancante | Scheggiatura o frattura | Alloggiamento, innesto, impatto e vibrazione |
| Crepe ripetute lungo il bordo | Possibile fatica termica | Cicli di temperatura e consistenza del refrigerante |
| Segni di impatto al di fuori dell'area di taglio attiva | Possibile contatto con il truciolo | Trucioli intrappolati e percorso di evacuazione |
L'impatto dei trucioli richiede prove a supporto
I trucioli rimasti intrappolati nell'anello della fresa possono colpire un bordo o essere tagliati nuovamente6. Materiale intrappolato, segni di impatto e danni vicino al bordo interessato supportano tale spiegazione.
La scheggiatura da sola non prova un impatto del truciolo. Un inserto sporgente, un bloccaggio instabile o vibrazioni possono anch'essi fratturare il bordo. Le crepe termiche possono svilupparsi durante cicli ripetuti prima che una sezione si stacchi.
La cronologia del processo aiuta a distinguere queste condizioni. Una finitura che peggiora gradualmente e un'usura in costante aumento suggeriscono un deterioramento progressivo. Un difetto improvviso del filetto o un nuovo rumore possono accompagnare la frattura del bordo.
La forma del truciolo fornisce un altro indizio, ma trucioli seghettati o frammentati7 da soli non possono confermare un danno all'utensile. Il tagliente deve essere ispezionato direttamente.
Una fascia di usura regolare è prevista durante l'uso dell'utensile, ma un tasso di usura insolitamente rapido richiede comunque un'indagine. L'azione correttiva dovrebbe affrontare la condizione misurata prima di sottoporre un altro inserto allo stesso ciclo.
Conclusione
L'usura precoce di un singolo inserto richiede controlli sulla sede, sulla posizione della punta di taglio e sulla ripetibilità dell'alloggiamento. Registri di usura confrontabili e un'ispezione diretta aiutano a distinguere un impegno non uniforme da sfregamento o frattura.
-
"Una nuova tecnica di monitoraggio delle condizioni dell'utensile per determinare …", https://pmc.ncbi.nlm.nih.gov/articles/PMC12566434/. La norma ISO 3685 definisce VB come la misura della larghezza media della fascia di usura del fianco, un indicatore primario delle condizioni dell'utensile di taglio nelle operazioni di lavorazione meccanica. Ruolo della prova: definizione; tipo di fonte: istituzione. Supporta: VB è il simbolo standardizzato per la larghezza media della fascia di usura del fianco nella misurazione dell'usura dell'utensile. ↩
-
"Quantificare l'usura e la vita utile degli utensili", https://www.keyence.com/products/microscope/digital-microscope/industries/automotive/tool-wear.jsp. I manuali di lavorazione meccanica raccomandano solitamente un ingrandimento da 10× a 20× per la valutazione visiva iniziale dell'usura del fianco e delle condizioni del bordo in ambienti di produzione, con ingrandimenti maggiori riservati all'analisi dettagliata di laboratorio. Ruolo della prova: supporto generale; tipo di fonte: istruzione. Supporta: L'ingrandimento a bassa potenza (10×–20×) è comunemente raccomandato per l'ispezione sul campo dell'usura dell'utensile da taglio. Nota sullo scopo: la raccomandazione varia in base alla dimensione dell'inserto e alla precisione di misurazione richiesta. ↩
-
"Risoluzione dei problemi", https://www.sandvik.coromant.com/en-us/knowledge/general-turning/troubleshooting-turning. I riferimenti sulla lavorazione meccanica identificano trucioli o detriti intrappolati negli alloggiamenti degli inserti come una causa comune di posizionamento improprio, che altera la geometria di taglio e accelera l'usura a causa dell'aumento dello stress meccanico e termico. Ruolo della prova: meccanismo; tipo di fonte: istruzione. Supporta: Materiale estraneo negli alloggiamenti degli inserti è una causa riconosciuta di posizionamento improprio e guasto prematuro dell'utensile. ↩
-
"Coppia di serraggio degli inserti in metallo duro? : r/Machinists", https://www.reddit.com/r/Machinists/comments/v44xvs/carbide_inserts_torque/. Gli studi sui sistemi di inserti indicizzabili dimostrano che una coppia di serraggio insufficiente o eccessiva può causare movimento dell'inserto, usura accelerata o frattura; i produttori specificano i valori di coppia per garantire una forza di bloccaggio adeguata senza sovraccaricare il metallo duro. Ruolo della prova: meccanismo; tipo di fonte: ricerca. Supporta: Una corretta coppia di bloccaggio è fondamentale per la stabilità dell'inserto e le prestazioni di taglio. Nota sullo scopo: i valori di coppia ottimali sono specifici del sistema di inserti e devono essere ottenuti dal produttore dell'utensile. ↩
-
"Cos'è il runout nella lavorazione meccanica? Cause e come ridurlo", https://taigtools.com/blog/runout-in-machining/. Gli standard delle macchine utensili riconoscono il runout come un parametro critico che influisce sulle prestazioni dell'utensile da taglio; un eccessivo runout radiale o assiale causa un impegno non uniforme dell'inserto, un'usura accelerata e una scarsa finitura superficiale. Ruolo della prova: supporto generale; tipo di fonte: istituzione. Supporta: La misurazione del runout è un controllo di qualità standard per gli utensili da taglio rotanti. Nota sullo scopo: i limiti di runout accettabili dipendono dai requisiti di precisione dell'applicazione e sono solitamente specificati dal produttore dell'utensile. ↩
-
"Ritaglio del truciolo – In the Loupe Machinist Blog", https://www.harveyperformance.com/in-the-loupe/tag/chip-recutting/. La letteratura sulla lavorazione meccanica identifica un'inadeguata evacuazione del truciolo come fonte di danno all'utensile; i trucioli intrappolati possono essere tagliati nuovamente—aumentando le forze di taglio—o colpire le superfici dell'utensile, causando danni da impatto, in particolare in geometrie di taglio chiuse dove il flusso dei trucioli è limitato. Ruolo della prova: meccanismo; tipo di fonte: istruzione. Supporta: Una scarsa evacuazione del truciolo può causare danni all'utensile attraverso il ritaglio e l'impatto. ↩
-
"Processo di formazione e valutazione del truciolo nella lavorazione di …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10450704/. La ricerca sul taglio dei metalli stabilisce che la forma e la segmentazione del truciolo dipendono dalle proprietà del materiale, dalle condizioni di taglio e dalla geometria dell'utensile; i trucioli seghettati indicano una localizzazione ciclica dello sforzo di taglio, mentre i pattern di frammentazione del truciolo possono rivelare vibrazioni, disomogeneità del materiale o parametri di taglio sfavorevoli. Ruolo dell'evidenza: supporto generale; tipo di fonte: ricerca. Supporta: La morfologia del truciolo riflette la meccanica di taglio e il comportamento del materiale. Nota di ambito: La sola morfologia del truciolo non può diagnosticare specifici meccanismi di usura dell'utensile senza un'ispezione diretta del tagliente ↩
Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.