

Почему одна пластина в кольце вихревой резьбонарезной головки изнашивается быстрее других?
Ранний износ одной вставки может прервать производство и повредить профиль резьбы. Сравнение её установочного положения и характера износа помогает определить, почему она отличается от других.
В кольцевой фрезе для вихревого нарезания резьбы с соответствующими внутренними вставками одна вставка может изнашиваться первой из-за того, что она выступает дальше в зону резания, установлена неправильно или подвергается локальному нагреву или ударным нагрузкам. Повторяющийся износ в одном и том же гнезде делает проверку положения режущей кромки, посадки и зажима первоочередной задачей.
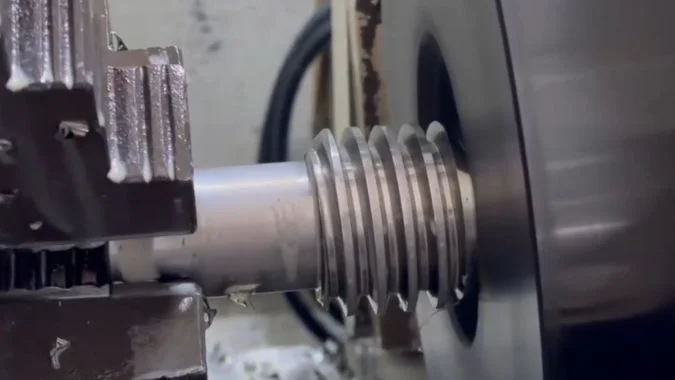
Рассматриваемое здесь кольцо фрезы оснащено фасонными вставками, режущие кромки которых обращены к центральному отверстию. Заготовка проходит через это отверстие для нарезания наружной резьбы. Каждая вставка входит в контакт и выходит из него при вращении. Первым диагностическим шагом является определение того, как эти соответствующие кромки должны распределять нагрузку при резании.
Рассчитаны ли все вставки в кольце вихревой фрезы на одинаковую нагрузку?
Соответствующие вставки должны выполнять примерно одинаковую работу по резанию. Постоянная разница может сократить срок службы инструмента, поэтому перед изменением параметров резания необходимо проверить правильность расположения.
Соответствующие фасонные вставки в кольцевой фрезе такого типа предназначены для распределения схожей нагрузки. Их мгновенные нагрузки меняются во время контакта, но одна вставка не должна постоянно брать на себя непредусмотренную дополнительную долю нагрузки. Справедливое сравнение требует учета одинакового профиля, марки, состояния кромки и истории использования.
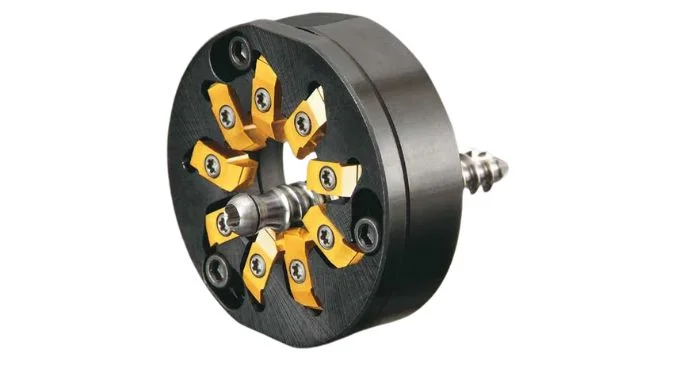
Соответствующие фасонные вставки служат ориентиром
Вставки установлены по внутреннему периметру кольцевой фрезы. Их режущие кромки обращены к отверстию и формируют наружную резьбу при вращении кольца вокруг заготовки.
Планируемое распределение нагрузки зависит от заданного положения кромок. Вставка, выступающая дальше в сторону отверстия, может захватывать больше материала, чем предусмотрено. Неправильно установленная или плохо закрепленная вставка также может тереться или испытывать повышенные ударные нагрузки.
| Пункт для проверки | Почему это важно |
|---|---|
| Профиль вставки и артикул | Соответствующие гнезда должны иметь заданную геометрию резания |
| Марка и подготовка кромки | Различное состояние кромок может привести к разной скорости износа |
| Положение установленной вершины | Выступающая кромка может брать на себя большую часть нагрузки |
| Предыдущая наработка | Старая кромка может выйти из строя раньше остальных в текущей партии |
Каждая вставка проходит через зону входа
Каждая вставка входит в зону резания и выходит из нее при вращении кольцевой фрезы. Фиксированное гнездо не остается постоянно в точке начала резания.
Высокая скорость резания или тяжелые условия обработки могут увеличить нагрузку на весь комплект. Эти условия сами по себе не объясняют, почему одна конкретная вставка постоянно изнашивается первой. Такая закономерность требует проверки на наличие различий в посадке, положении режущей кромки или опоре.
Чертеж кольца резцов должен определять предполагаемое расположение вставок. Диагностику следует начинать с этой компоновки и фактической установленной геометрии.
Какой характер износа свидетельствует о том, что одна вставка срезает больше материала?
Более широкая полоса износа может указывать на неравномерное зацепление, но не определяет его причину. Регулярный осмотр помогает отличить более интенсивное резание от трения или недостаточного охлаждения.
Более широкая площадка износа по задней поверхности, развивающаяся быстрее на одной из соответствующих вставок, указывает на более интенсивное зацепление или усиленное трение. Более быстрый износ вершины или более глубокий кратер на передней поверхности могут подтвердить это подозрение. Необходимы фактические измерения положения кромки, поскольку различия в износе также могут быть результатом охлаждения, марки материала или повреждения кромки.
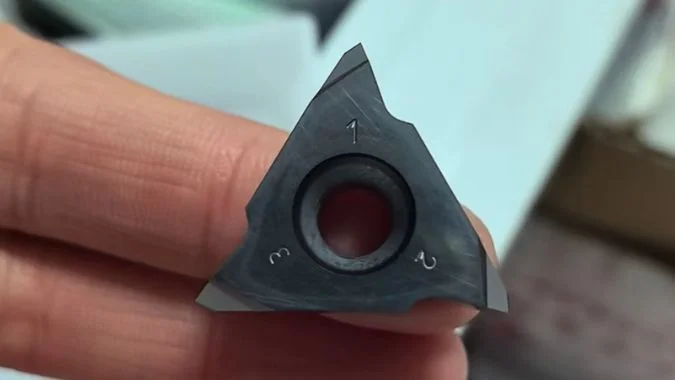
Износ по задней поверхности — наиболее полезный параметр для первоначального сравнения.
Площадка износа по задней поверхности — это зона потери материала за режущей кромкой. Ее ширина обычно обозначается как VB.1.
Оператор должен осматривать одну и ту же область на каждой соответствующей вставке. Лупа с 10-кратным увеличением может помочь при первоначальном сравнении.2. Фотографии, сделанные при одинаковом увеличении, помогают отслеживать скорость увеличения полосы износа.
Вставки должны иметь сопоставимое время работы. Сравнение новой кромки с той, которая уже использовалась в предыдущей работе, может привести к неверным результатам.
| Характер износа | Что это может означать | Дополнительная проверка |
|---|---|---|
| Более широкий, непрерывный износ по задней поверхности | Более интенсивное резание или трение | Положение вершины и задний угол |
| Более быстрое скругление вершины | Концентрированная нагрузка вблизи вершины профиля | Посадка и фактическое зацепление профиля |
| Более глубокий кратер на передней поверхности | Повышенный локальный тепловой спрос | Подача охлаждающей жидкости, марка и скорость резания |
| Зубчатые отсутствующие участки | Локальный излом кромки | Удар, вибрация, зажим и удаление стружки |
Измерения износа требуют проверки опорного положения
Выступающая пластина может снимать лишний материал при последующих оборотах. Неправильно установленная пластина может быстро изнашиваться из-за изменения заднего угла. И то, и другое может привести к увеличению пояска износа, но требуют различных корректировок.
Увеличение заусенцев, смещение профиля резьбы и постепенное ухудшение качества поверхности служат подтверждающими признаками. Нагрузка на станок и шум характеризуют процесс в целом и сами по себе не позволяют определить объем резания одной пластины.
Пределы износа должны соответствовать рекомендациям поставщика пластин и требованиям к качеству резьбы. Общий предел износа при фрезеровании не должен автоматически становиться пределом замены для прецизионного вихревого нарезания резьбы.
Что следует проверить, если одна и та же гнездо под вставку изнашивается в первую очередь?
Повторяющийся износ в одном гнезде приводит к напрасной трате сменных пластин и указывает на повторяющееся локальное различие. В первую очередь следует проверить посадку, зажим и положение собранной кромки.
Гнездо резца необходимо проверить на наличие застрявшей стружки, повреждений установочных поверхностей, неправильной посадки, а также проблем с зажимами или винтами. Затем необходимо проверить положение собранных режущих кромок, крепление кольца фрезы и биение. Продолжающийся преждевременный износ при использовании новой соответствующей пластины подтверждает наличие проблемы, связанной с гнездом.
В первую очередь проверяются гнездо и зажим.
Оператор должен записать номер гнезда и установленную в него пластину. Осмотр должен проводиться при остановленном станке, а обслуживание кольца фрезы должно выполняться в соответствии с установленной процедурой.
Стружка под пластиной может изменить её положение.3. Зазубрина или поврежденная установочная поверхность могут препятствовать полному контакту. Изношенный зажим или винт могут допустить смещение во время многократного врезания и выхода резца из материала.
Сменная пластина должна соответствовать заданному профилю и ориентации. Затягивание должно выполняться с соблюдением предписанного крутящего момента и последовательности.4. Установочное приспособление может повысить точность для колец фрез, предназначенных для замены пластин вне станка.
| Точка осмотра | Признаки, на которые следует обратить внимание |
|---|---|
| Установочные поверхности гнезда | Застрявший материал, зазубрины, деформация или неполный контакт |
| Зажим и винт | Повреждения, плохое зацепление или недостаточная фиксация |
| Положение пластины | Режущая кромка, которая выступает или наклонена больше заданного положения |
| Интерфейс крепления кольца фрезы | Грязь, повреждения или неполная посадка |
| Собранное кольцо фрезы и режущие кромки | Радиальное или осевое биение, выходящее за установленные пределы |
Положение режущей кромки требует отдельной проверки
Измерение наружного диаметра режущего кольца не позволяет установить, что каждый режущий наконечник расположен правильно. Собранные режущие кромки необходимо проверять в соответствии с процедурой измерения, предоставленной производителем режущего кольца.
Радиальное биение следует измерять по указанным базовым поверхностям5. Предел допуска зависит от режущего кольца и условий применения. Преднамеренное смещение режущего кольца относительно заготовки является отдельным параметром настройки и должно соответствовать технологической спецификации.
Использование новой подходящей вставки и правильная посадка обеспечивают контролируемое сравнение. Условия резания и воздействие должны оставаться неизменными во время сравнения. Постоянный преждевременный износ в одном и том же гнезде требует более тщательной проверки геометрии посадочного места и режущего кольца.
Последующие проверки должны включать проверку зазора для удаления стружки, подачу охлаждающей жидкости, жесткость крепления и состояние подшипников шпинделя. Изменения скорости резания могут уменьшить чрезмерную тепловую нагрузку, но они не могут восстановить поврежденную базовую поверхность.
Как отличить повреждение от стружки от нормального износа режущей кромки?
Кромка, на которой выкрашивается твердый сплав, требует иного подхода, чем та, которая изнашивается постепенно. Форма повреждения и характер его развития помогают определить дальнейшие корректирующие действия.
Прогрессирующий износ обычно приводит к образованию непрерывной полосы износа по задней поверхности или гладкой эрозии передней поверхности. Сколы вызывают локальное отсутствие твердого сплава, зазубрины или сломанные углы. Одной из возможных причин является удар стружки, но также необходимо проверить наличие вибрации, перегрузки и термической усталости. По одной только форме невозможно установить причину.
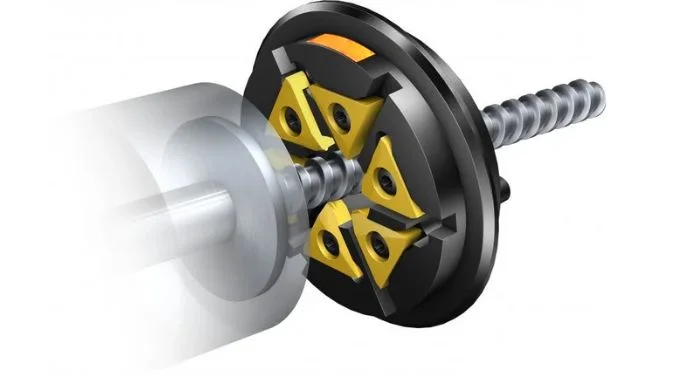
Прогрессирующий износ и локальный излом оставляют разные следы
Непрерывная полоса износа может увеличиваться на протяжении обработки многих деталей. Скол на кромке сопровождается отсутствием материала инструмента и нарушением профиля резания. Оба состояния могут присутствовать на одной и той же вставке.
Оператор должен осмотреть режущую кромку и прилегающие поверхности под увеличением. Небольшая зазубрина в профиле может иметь значение даже до того, как образуется широкая полоса износа.
| Внешний вид | Вероятное состояние | Полезная дополнительная проверка |
|---|---|---|
| Непрерывная, постепенно расширяющаяся полоса по задней поверхности | Прогрессирующий износ по задней поверхности | Скорость износа, условия резания и зазор |
| Гладкий кратер на передней поверхности | Прогрессирующий износ передней поверхности | Тепло, контакт со стружкой и остаточная прочность кромки |
| Зубчатые зазоры или отсутствующий угол | Скол или трещина | Посадка, зацепление, удар и вибрация |
| Повторяющиеся трещины по краю | Возможная термическая усталость | Циклические изменения температуры и консистенция охлаждающей жидкости |
| Следы ударов за пределами активной зоны резания | Возможный контакт со стружкой | Застрявшая стружка и путь ее эвакуации |
Удар стружки требует подтверждающих доказательств
Стружка, попавшая в кольцо фрезы, может ударить по кромке или быть разрезана повторно6. Попадание стружки, следы ударов и повреждения рядом с кромкой подтверждают это объяснение.
Один лишь скол не доказывает удар стружки. Выступающая пластина, нестабильный зажим или вибрация также могут привести к разрушению кромки. Термические трещины могут развиваться в течение повторяющихся циклов до того, как часть материала отколется.
История процесса помогает различить эти состояния. Постепенное ухудшение чистоты поверхности и постоянно увеличивающийся износ свидетельствуют о прогрессирующем ухудшении. Внезапный дефект резьбы или появление нового шума могут сопровождать разрушение кромки.
Форма стружки дает еще одну подсказку, но зазубренная или фрагментированная стружка7 сама по себе не может подтвердить повреждение инструмента. Режущую кромку необходимо осмотреть непосредственно.
Обычная полоса износа является ожидаемой при использовании инструмента, но необычно высокая скорость износа все равно требует расследования. Корректирующие действия должны устранять измеренное состояние, прежде чем вставлять новую пластину в тот же цикл.
Заключение
Преждевременный износ одной пластины требует проверки посадочного места, положения режущей кромки и повторяемости гнезда. Сравнительные записи об износе и прямой осмотр помогают отличить неравномерный зацеп от трения или разрушения.
-
"Новый метод мониторинга состояния инструмента для определения...", https://pmc.ncbi.nlm.nih.gov/articles/PMC12566434/. ISO 3685 определяет VB как измерение средней ширины площадки износа по задней поверхности, основного показателя состояния режущего инструмента при механической обработке. Роль доказательства: определение; тип источника: организация. Подтверждает: VB — это стандартизированный символ для средней ширины площадки износа по задней поверхности при измерении износа инструмента. ↩
-
"Количественная оценка износа и срока службы инструмента", https://www.keyence.com/products/microscope/digital-microscope/industries/automotive/tool-wear.jsp. Справочники по механической обработке обычно рекомендуют 10–20-кратное увеличение для начальной визуальной оценки износа по задней поверхности и состояния кромки в производственных условиях, при этом более высокое увеличение оставляют для детального лабораторного анализа. Роль доказательства: общая поддержка; тип источника: образование. Подтверждает: Низкократное увеличение (10×–20×) обычно рекомендуется для полевого осмотра износа режущего инструмента. Примечание к области применения: Рекомендация варьируется в зависимости от размера пластины и требуемой точности измерения. ↩
-
"Устранение неисправностей", https://www.sandvik.coromant.com/en-us/knowledge/general-turning/troubleshooting-turning. Справочники по механической обработке определяют застрявшую стружку или мусор в карманах пластин как распространенную причину неправильной посадки, что изменяет геометрию резания и ускоряет износ из-за повышенных механических и термических напряжений. Роль доказательства: механизм; тип источника: образование. Подтверждает: Попадание посторонних материалов в карманы пластин является признанной причиной неправильной посадки и преждевременного выхода инструмента из строя. ↩
-
"Момент затяжки твердосплавных пластин? : r/Machinists", https://www.reddit.com/r/Machinists/comments/v44xvs/carbide_inserts_torque/. Исследования систем сменных пластин показывают, что недостаточный или чрезмерный момент зажима может вызвать смещение пластины, ускоренный износ или разрушение; производители указывают значения крутящего момента для обеспечения адекватного усилия зажима без перенапряжения твердого сплава. Роль доказательства: механизм; тип источника: исследование. Подтверждает: Правильный момент зажима критически важен для стабильности пластины и эффективности резания. Примечание к области применения: Оптимальные значения крутящего момента зависят от конкретной системы пластин и должны быть получены у производителя инструмента. ↩
-
"Что такое биение при механической обработке? Причины и способы его снижения", https://taigtools.com/blog/runout-in-machining/. Стандарты станкостроения признают биение критическим параметром, влияющим на производительность режущего инструмента; чрезмерное радиальное или осевое биение вызывает неравномерный зацеп пластины, ускоренный износ и плохое качество поверхности. Роль доказательства: общая поддержка; тип источника: организация. Подтверждает: Измерение биения — это стандартная проверка качества вращающегося режущего инструмента. Примечание к области применения: Допустимые пределы биения зависят от требований к точности применения и обычно указываются производителем инструмента. ↩
-
"Повторное резание стружки – в блоге машиниста In the Loupe", https://www.harveyperformance.com/in-the-loupe/tag/chip-recutting/. Литература по механической обработке определяет неадекватное удаление стружки как источник повреждения инструмента; застрявшая стружка может подвергаться повторному резанию — увеличивая силы резания — или ударяться о поверхности инструмента, вызывая ударные повреждения, особенно в закрытых геометрических формах резания, где поток стружки ограничен. Роль доказательства: механизм; тип источника: образование. Подтверждает: Плохое удаление стружки может вызвать повреждение инструмента из-за повторного резания и ударов. ↩
-
"Процесс формирования и оценка стружки при механической обработке высоко…", https://pmc.ncbi.nlm.nih.gov/articles/PMC10450704/. Исследования в области металлорезания показывают, что форма и сегментация стружки зависят от свойств материала, условий резания и геометрии инструмента; зазубренная стружка указывает на циклическую локализацию сдвига, в то время как характер дробления стружки может свидетельствовать о вибрации, неоднородности материала или неблагоприятных параметрах резания. Роль доказательства: общая поддержка; тип источника: исследование. Поддерживает: Морфология стружки отражает механику резания и поведение материала. Примечание по объему: морфология стружки сама по себе не позволяет диагностировать конкретные механизмы износа инструмента без прямого осмотра режущей кромки ↩
Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.