

¿Por qué se desgasta primero un inserto en un anillo de corte por torbellino de roscas?
Un inserto que se desgasta prematuramente puede interrumpir la producción y dañar el perfil de la rosca. Comparar su posición de instalación y el patrón de desgaste ayuda a identificar por qué difiere de los demás.
En un anillo de corte por turbulencia de roscas con insertos orientados hacia adentro, un inserto puede desgastarse primero porque sobresale más en el corte, se asienta incorrectamente o sufre calor o impacto localizado. El desgaste repetido en el mismo alojamiento hace que la posición del filo, el asentamiento y la sujeción sean las primeras verificaciones.
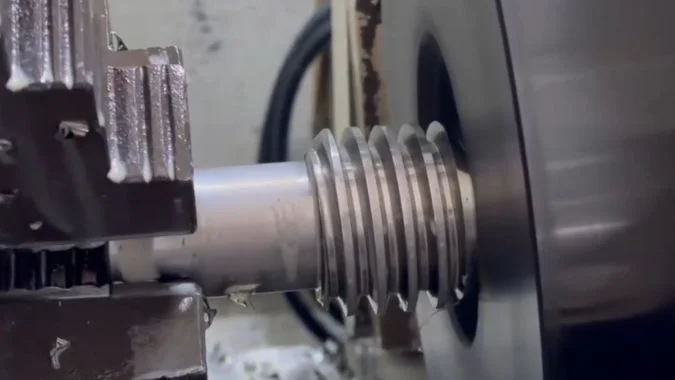
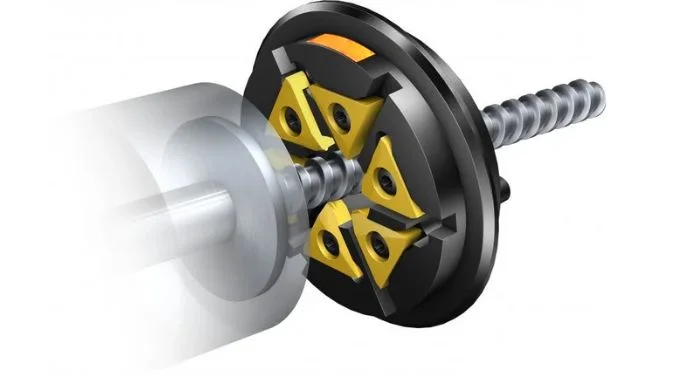
El anillo de corte en esta discusión lleva insertos de forma con los filos orientados hacia la abertura central. La pieza de trabajo pasa a través de esa abertura para el mecanizado de roscas externas. Cada inserto entra y sale de contacto al rotar. El primer paso de diagnóstico es establecer cómo deben compartir el trabajo de corte esos filos coincidentes.
¿Están todas las plaquitas del anillo de corte giratorio diseñadas para soportar la misma carga?
Los insertos coincidentes deben contribuir con un trabajo de corte similar. Una diferencia persistente puede acortar la vida útil de la herramienta, por lo que se debe verificar la configuración prevista antes de cambiar los parámetros de corte.
Los insertos de forma coincidentes en este tipo de anillo de corte están diseñados para compartir un trabajo de corte similar. Sus cargas instantáneas cambian durante el contacto, pero un inserto no debe soportar constantemente una carga extra no prevista. Una comparación justa requiere el mismo perfil, grado, condición de filo e historial de corte.
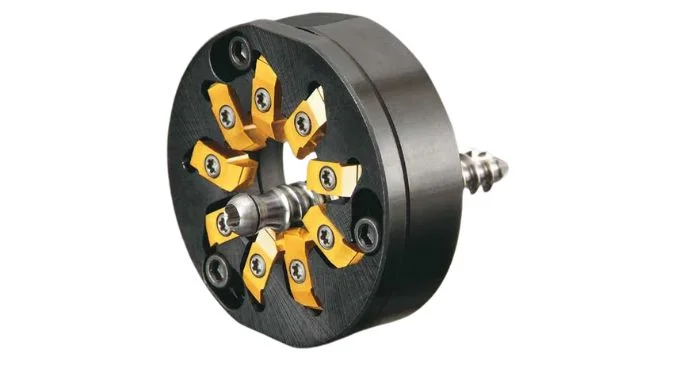
Los insertos de forma coincidentes proporcionan la referencia
Los insertos están montados alrededor del interior del anillo de corte. Sus filos de corte miran hacia la abertura y generan la rosca externa a medida que el anillo gira alrededor de la pieza de trabajo.
La relación de corte prevista depende de las posiciones de filo especificadas. Una punta que sobresale más hacia la abertura puede enganchar más material del previsto. Un inserto inclinado o mal apoyado también puede rozar o experimentar un mayor impacto.
| Elemento a confirmar | Por qué es importante |
|---|---|
| Perfil del inserto y número de pieza | Los alojamientos coincidentes necesitan la geometría de corte especificada |
| Grado y preparación del filo | Diferentes condiciones de filo pueden producir diferentes tasas de desgaste |
| Posición de la punta instalada | Un filo que sobresale puede realizar una mayor parte del corte |
| Exposición de corte previa | Un filo más antiguo puede parecer que falla prematuramente en el lote actual |
Cada inserto pasa por la región de entrada
Cada inserto entra y sale de la región de corte a medida que el anillo gira. Un alojamiento fijo no permanece permanentemente en el punto donde comienza el corte.
Una velocidad de corte alta o un contacto pesado pueden aumentar las exigencias sobre todo el conjunto. Estas condiciones por sí solas no explican por qué un alojamiento en particular se desgasta repetidamente primero. Ese patrón requiere una verificación de las diferencias en el asentamiento, la posición del filo o el soporte.
El dibujo del anillo de corte debe establecer la disposición prevista de las plaquitas. El diagnóstico debe comenzar con esa disposición y la geometría real instalada.
¿Qué patrón de desgaste sugiere que una plaquita está cortando más material?
Una banda de desgaste más ancha puede revelar un contacto desigual, pero no establece la causa. Una inspección constante ayuda a diferenciar el corte más intenso del rozamiento o de una refrigeración deficiente.
Un desgaste en incidencia más ancho que se desarrolla más rápidamente en una plaquita coincidente sugiere un mayor contacto o un mayor rozamiento. Un desgaste de punta más rápido o un cráter más profundo en la cara de desprendimiento pueden confirmar esta sospecha. Son necesarias mediciones reales de la posición del filo, ya que las diferencias de desgaste también pueden deberse a la refrigeración, la calidad del material o daños en el filo.
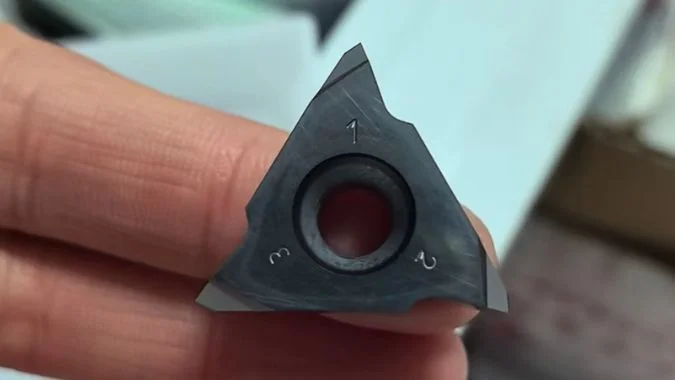
El desgaste en incidencia es la comparación inicial más útil.
La banda de desgaste en incidencia es la franja de pérdida de material detrás del filo de corte. Su anchura se registra habitualmente como VB.1.
El operario debe inspeccionar la misma zona en cada plaquita coincidente. Una lupa de 10 aumentos puede facilitar la primera comparación.2. Las fotografías tomadas con el mismo aumento ayudan a seguir la rapidez con la que crece la banda.
Las plaquitas deben tener una exposición de corte comparable. Comparar un filo nuevo con uno ya utilizado en un trabajo anterior puede llevar a resultados engañosos.
| Patrón de desgaste | Lo que puede sugerir | Verificación de apoyo |
|---|---|---|
| Desgaste en incidencia más ancho y continuo | Mayor exposición de corte o rozamiento | Posición de la punta y holgura de incidencia |
| Redondeo de punta más rápido | Carga concentrada cerca de la punta del perfil | Asentamiento y contacto real del perfil |
| Cráter más profundo en la cara de desprendimiento | Mayor demanda térmica local | Suministro de refrigerante, grado y velocidad de corte |
| Secciones faltantes dentadas | Fractura de borde local | Impacto, vibración, sujeción y evacuación de viruta |
Las mediciones de desgaste requieren una verificación de la posición de apoyo
Una plaquita que sobresale puede eliminar material adicional en revoluciones sucesivas. Una plaquita mal asentada puede, en cambio, desgastarse rápidamente porque su espacio libre ha cambiado. Ambos pueden producir una banda de desgaste mayor, pero requieren correcciones diferentes.
El aumento de rebabas, la desviación del perfil de rosca y una pérdida gradual del acabado superficial proporcionan evidencia de respaldo. La carga y el ruido de la máquina describen el proceso combinado y no pueden identificar por sí solos el volumen de corte de una sola plaquita.
Los límites de desgaste deben seguir las directrices del proveedor de la plaquita y los requisitos de calidad de la rosca. Un límite de desgaste general de fresado no debe convertirse automáticamente en el límite de reemplazo para un trabajo de roscado por remolino de precisión.
¿Qué se debe verificar cuando la misma cavidad de plaquita se desgasta primero siempre?
El desgaste repetido en un alojamiento desperdicia plaquitas de repuesto y sugiere una diferencia local repetible. Se deben verificar primero el asiento, la sujeción y la posición del filo ensamblado.
El alojamiento del inserto sospechoso requiere comprobaciones de virutas atrapadas, superficies de posicionamiento dañadas, asentamiento incorrecto y problemas con la brida o el tornillo. A continuación, deben verificarse las posiciones de los filos de corte ensamblados, el montaje del anillo de corte y la excentricidad. Un desgaste prematuro continuado con un inserto nuevo y coincidente refuerza la posibilidad de un problema relacionado con el alojamiento.
El alojamiento y la brida tienen prioridad.
El operador debe registrar el número de alojamiento y el inserto colocado en él. La inspección debe realizarse con la máquina parada y el anillo de corte manipulado siguiendo su procedimiento de servicio especificado.
Una viruta debajo del inserto puede cambiar su posición.3. Una muesca o una superficie de posicionamiento dañada pueden impedir el contacto total. Una brida o un tornillo desgastados pueden permitir el movimiento durante la entrada y salida repetidas del corte.
El inserto de repuesto debe tener el perfil y la orientación especificados. El apriete debe seguir el par y la secuencia prescritos.4. Un dispositivo de ajuste puede mejorar la consistencia en anillos de corte diseñados para el reemplazo de insertos fuera de la máquina.
| Punto de inspección | Evidencia a buscar |
|---|---|
| Superficies de posicionamiento del alojamiento | Material atrapado, muescas, deformación o contacto incompleto |
| Brida y tornillo | Daño, acoplamiento deficiente o retención inconsistente |
| Posición del inserto | Una punta que sobresale o se inclina más allá de su posición especificada |
| Interfaz de montaje del anillo de corte | Suciedad, daños o asentamiento incompleto |
| Anillo de corte ensamblado y filos de corte | Variación radial o axial más allá de los límites especificados |
La posición de vanguardia requiere su propia verificación
La medición del diámetro exterior del anillo de corte no permite establecer que cada punta de corte esté posicionada correctamente. Los filos de corte ensamblados deben verificarse mediante el procedimiento de medición del fabricante del anillo de corte.
El descentramiento debe medirse en las superficies de referencia especificadas5. El límite de aceptación depende del anillo de corte y de la aplicación. El desplazamiento intencional entre el anillo de corte y la pieza de trabajo es un parámetro de configuración independiente y debe coincidir con la especificación del proceso.
Un inserto nuevo de coincidencia y un asiento correcto proporcionan una comparación controlada. Las condiciones de corte y la exposición deben permanecer constantes durante dicha comparación. El desgaste prematuro continuo en el mismo alojamiento requiere una inspección más detallada de la geometría del asiento y del anillo de corte.
Las verificaciones posteriores deben incluir el espacio para las virutas, el suministro de refrigerante, la rigidez del montaje y el estado de los rodamientos del husillo. Los cambios en la velocidad de corte pueden reducir la demanda térmica excesiva, pero no pueden restaurar una superficie de ubicación dañada.
¿Cómo se puede distinguir el daño por viruta del desgaste normal del filo de corte?
Un filo que pierde carburo requiere una respuesta diferente a uno que se desgasta gradualmente. La forma del daño y su evolución ayudan a identificar la siguiente acción correctiva.
El desgaste progresivo suele producir una banda de desgaste de incidencia continua o una erosión suave en la cara de desprendimiento. El astillado produce carburo faltante localizado, muescas irregulares o esquinas rotas. El impacto de las virutas es una causa posible, pero también se deben verificar la vibración, la sobrecarga y la fatiga térmica. La forma por sí sola no permite establecer la causa.
El desgaste progresivo y la fractura local dejan evidencias diferentes
Una banda de desgaste continua puede crecer a lo largo de muchas piezas. Un filo astillado contiene material de herramienta faltante y un perfil de corte alterado. Ambas condiciones pueden existir en el mismo inserto.
El operador debe inspeccionar el filo de corte y las superficies cercanas con aumento. Una pequeña muesca en el perfil puede ser importante incluso antes de que se desarrolle una banda de desgaste amplia.
| Apariencia | Condición probable | Verificación de seguimiento útil |
|---|---|---|
| Banda de incidencia continua que se ensancha gradualmente | Desgaste de incidencia progresivo | Tasa de desgaste, condiciones de corte y espacio libre |
| Cráter suave en la cara de desprendimiento | Desgaste progresivo de la cara de desprendimiento | Calor, contacto con virutas y resistencia restante del filo |
| Huecos irregulares o una esquina faltante | Desportillado o fractura | Asentamiento, acoplamiento, impacto y vibración |
| Grietas repetidas a través del borde | Posible fatiga térmica | Ciclos de temperatura y consistencia del refrigerante |
| Marcas de impacto fuera del área de corte activa | Posible contacto con la viruta | Virutas atrapadas y la trayectoria de evacuación |
El impacto de la viruta requiere evidencia de respaldo
Las virutas atrapadas en el anillo de corte pueden golpear un borde o ser cortadas nuevamente6. El material atrapado, las marcas de impacto y los daños cerca del borde afectado respaldan esa explicación.
El desportillado por sí solo no prueba el impacto de la viruta. Un inserto que sobresale, una sujeción inestable o la vibración también pueden fracturar el borde. Las grietas térmicas pueden desarrollarse durante ciclos repetidos antes de que una sección se desprenda.
El historial del proceso ayuda a distinguir estas condiciones. Un acabado que empeora gradualmente y un desgaste que aumenta constantemente sugieren un deterioro progresivo. Un defecto repentino en la rosca o un ruido nuevo pueden acompañar a la fractura del borde.
La forma de la viruta proporciona otra pista, pero las virutas serradas o fragmentadas7 por sí solas no pueden confirmar daños en la herramienta. El filo de corte debe inspeccionarse directamente.
Se puede esperar una banda de desgaste regular durante el uso de la herramienta, pero una tasa de desgaste inusualmente rápida aún requiere investigación. La acción correctiva debe abordar la condición medida antes de someter otro inserto al mismo ciclo.
Conclusión
El desgaste temprano de un solo inserto requiere comprobaciones del asentamiento, la posición de la punta de corte y la repetibilidad del alojamiento. Los registros de desgaste comparables y la inspección directa ayudan a distinguir el contacto desigual del roce o la fractura.
-
"Una técnica novedosa de monitoreo de la condición de la herramienta para determinar...", https://pmc.ncbi.nlm.nih.gov/articles/PMC12566434/. La norma ISO 3685 define el VB como la medida del ancho promedio de la banda de desgaste en incidencia, un indicador principal de la condición de la herramienta de corte en operaciones de mecanizado. Función de la evidencia: definición; tipo de fuente: institución. Apoya: El VB es el símbolo estandarizado para el ancho promedio de la banda de desgaste en incidencia en la medición del desgaste de herramientas. ↩
-
"Cuantificación del desgaste y la vida útil de las herramientas", https://www.keyence.com/products/microscope/digital-microscope/industries/automotive/tool-wear.jsp. Los manuales de mecanizado recomiendan típicamente un aumento de 10× a 20× para la evaluación visual inicial del desgaste en incidencia y la condición del borde en entornos de producción, reservando un aumento mayor para análisis de laboratorio detallados. Función de la evidencia: soporte general; tipo de fuente: educación. Apoya: Se recomienda comúnmente un aumento de baja potencia (10×–20×) para la inspección en campo del desgaste de herramientas de corte. Nota de alcance: La recomendación varía según el tamaño del inserto y la precisión de medición requerida. ↩
-
"Solución de problemas", https://www.sandvik.coromant.com/en-us/knowledge/general-turning/troubleshooting-turning. Las referencias de mecanizado identifican las virutas o residuos atrapados en los alojamientos de los insertos como una causa común de asentamiento inadecuado, lo que altera la geometría de corte y acelera el desgaste mediante un mayor estrés mecánico y térmico. Función de la evidencia: mecanismo; tipo de fuente: educación. Apoya: El material extraño en los alojamientos de los insertos es una causa reconocida de asentamiento inadecuado y falla prematura de la herramienta. ↩
-
"¿Torque en insertos de carburo? : r/Machinists", https://www.reddit.com/r/Machinists/comments/v44xvs/carbide_inserts_torque/. Los estudios de sistemas de insertos indexables demuestran que un torque de sujeción insuficiente o excesivo puede causar movimiento del inserto, desgaste acelerado o fractura; los fabricantes especifican valores de torque para asegurar una fuerza de sujeción adecuada sin sobrecargar el carburo. Función de la evidencia: mecanismo; tipo de fuente: investigación. Apoya: El torque de sujeción adecuado es crítico para la estabilidad del inserto y el rendimiento de corte. Nota de alcance: Los valores de torque óptimos son específicos para cada sistema de inserto y deben obtenerse del fabricante de la herramienta. ↩
-
"¿Qué es el descentramiento (runout) en el mecanizado? Causas y cómo reducirlo", https://taigtools.com/blog/runout-in-machining/. Las normas de máquinas herramienta reconocen el descentramiento como un parámetro crítico que afecta el rendimiento de la herramienta de corte; un descentramiento radial o axial excesivo provoca un contacto desigual del inserto, desgaste acelerado y un acabado superficial deficiente. Función de la evidencia: soporte general; tipo de fuente: institución. Apoya: La medición del descentramiento es un control de calidad estándar para herramientas de corte giratorias. Nota de alcance: Los límites de descentramiento aceptables dependen de los requisitos de precisión de la aplicación y generalmente los especifica el fabricante de la herramienta. ↩
-
"Recorte de virutas – Blog de Loupe Machinist", https://www.harveyperformance.com/in-the-loupe/tag/chip-recutting/. La literatura sobre mecanizado identifica la evacuación inadecuada de virutas como una fuente de daño a la herramienta; las virutas atrapadas pueden ser recortadas (aumentando las fuerzas de corte) o golpear las superficies de la herramienta, causando daños por impacto, particularmente en geometrías de corte cerradas donde el flujo de viruta está restringido. Función de la evidencia: mecanismo; tipo de fuente: educación. Apoya: Una evacuación deficiente de virutas puede causar daños a la herramienta debido al recorte y al impacto. ↩
-
"Proceso de formación y evaluación de virutas en el mecanizado de alta…", https://pmc.ncbi.nlm.nih.gov/articles/PMC10450704/. La investigación sobre el corte de metales establece que la forma y segmentación de la viruta resultan de las propiedades del material, las condiciones de corte y la geometría de la herramienta; las virutas aserradas indican una localización de cizallamiento cíclico, mientras que los patrones de fragmentación de la viruta pueden revelar vibraciones, falta de homogeneidad del material o parámetros de corte desfavorables. Función de la evidencia: apoyo_general; tipo de fuente: investigación. Apoya: La morfología de la viruta refleja la mecánica de corte y el comportamiento del material. Nota de alcance: La morfología de la viruta por sí sola no puede diagnosticar mecanismos específicos de desgaste de la herramienta sin una inspección directa del filo. ↩
Chris Lu
Aprovechando más de una década de experiencia práctica en la industria de la máquina herramienta, en particular con máquinas CNC, estoy aquí para ayudar. Si tiene alguna pregunta que le haya surgido a raíz de este artículo, si necesita orientación para seleccionar el equipo adecuado (CNC o convencional), si está explorando soluciones de máquinas personalizadas o si está listo para discutir una compra, no dude en CONTACTAR CONMIGO. Encontremos la máquina herramienta perfecta para sus necesidades.