

Warum verschlechtert sich die Oberflächengüte beim Plandrehen auf einer CNC-Drehmaschine in der Nähe des Zentrums?
Ein plangedrehtes Teil kann am Rand glatt und in der Mitte rau aussehen. Die Überprüfung der Schnittgeschwindigkeit, des Vorschubmodus und der Werkzeughöhe hilft, diese Veränderung zu erklären.
Die Oberflächengüte verschlechtert sich oft in der Nähe der Mitte, da die Schnittgeschwindigkeit sinkt, sobald die Spindel ihr Drehzahl-Limit erreicht. Eine niedrige Geschwindigkeit kann Materialanhaftungen, Risse und Reibung begünstigen. Eine falsche Werkzeughöhe, ungeeigneter Vorschub oder ein beschädigter Einsatz können den Mittenbereich weiter verschlechtern, daher muss die Drehzahlbegrenzung überprüft werden.
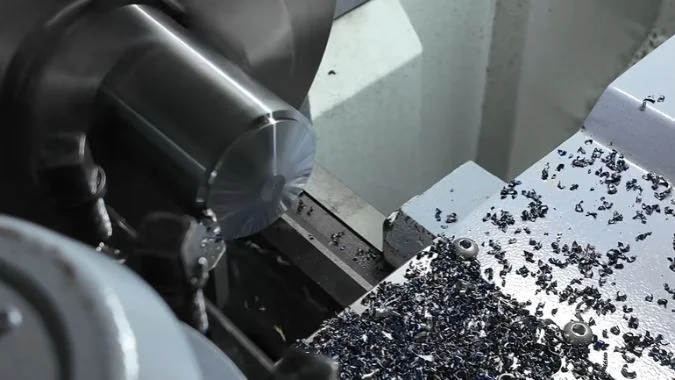
Das Spindelgeräusch kann gleichbleibend wirken, während sich die Schnittbedingungen über die Planfläche ändern. Mit jeder Umdrehung wird weniger Material am Werkzeug vorbeigeführt, da der Kontaktdurchmesser abnimmt. Die Steuerung der konstanten Schnittgeschwindigkeit kompensiert dies durch eine Erhöhung der Drehzahl, jedoch gibt es für die verfügbare Geschwindigkeit eine Obergrenze.1 Der entscheidende Unterschied ist, ob sich das Werkzeug noch innerhalb dieses Kompensationsbereichs befindet.
Warum sinkt die Schnittgeschwindigkeit nahe dem Zentrum, obwohl die konstante Schnittgeschwindigkeit aktiv ist?
Die konstante Schnittgeschwindigkeit kann die Konsistenz beim Plandrehen verbessern, aber in Achsnähe kann dennoch Rauheit auftreten. Der verfügbare Drehzahlbereich der Spindel erklärt, wo die Kompensation endet.
Die Schnittgeschwindigkeit fällt in der Nähe der Mitte ab, da eine konstante Schnittgeschwindigkeit mit abnehmendem Durchmesser eine zunehmend höhere Drehzahl erfordert. Die Spindel erreicht schließlich ihr zulässiges Limit. Die Drehzahl bleibt dann begrenzt und die Schnittgeschwindigkeit nimmt mit dem Durchmesser ab. Genau an der Achse ist die rotierende Schnittgeschwindigkeit bei jeder endlichen Drehzahl null.
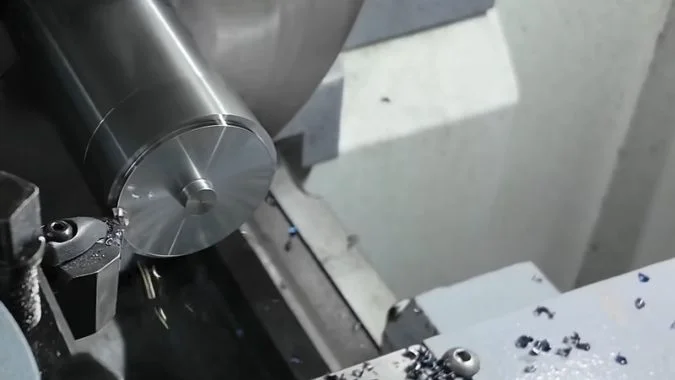
Konstante Schnittgeschwindigkeit erfordert eine steigende Drehzahl
Die metrische Beziehung für die Schnittgeschwindigkeit lautet:
Vc ist die Schnittgeschwindigkeit in m/min. D ist der aktuelle Schnittdurchmesser in Millimetern. n ist die Spindeldrehzahl in U/min.
Der Durchmesser bezieht sich auf die Position des Schnitts und nicht auf den ursprünglichen Rohlingsdurchmesser. Die Steuerung der konstanten Schnittgeschwindigkeit, üblicherweise mit G96 gewählt,3, erhöht die Spindeldrehzahl, wenn der Schnittdurchmesser abnimmt.
| Betriebsbedingung | Spindelverhalten in Richtung der Mitte | Verhalten der Schnittgeschwindigkeit |
|---|---|---|
| Plandrehen mit fester Drehzahl | Drehzahl bleibt konstant | Geschwindigkeit sinkt mit dem Durchmesser |
| CSS unterhalb des Drehzahl-Limits | Drehzahl steigt | Die Geschwindigkeit bleibt nahe dem vorgegebenen Sollwert. |
| CSS bei der Drehzahlgrenze | Die Drehzahl steigt nicht weiter an | Geschwindigkeit sinkt mit dem Durchmesser |
| Genaue Rotationsachse | Die verfügbare Drehzahl bleibt begrenzt | Die Rotationsflächengeschwindigkeit ist null |
Die Schneidkante kann ihren effektiven Arbeitsbereich verlassen
Eine niedrigere Geschwindigkeit kann bei adhäsionsanfälligen Materialien zur Bildung einer Aufbauschneide führen.4 Material kann sich an der Schneide ansammeln und abbrechen, was zu ausgerissenen Stellen oder einer unebenen Oberfläche führt.
Reibung kann bei einer stumpfen Schneide, ungeeignetem Vorschub oder sehr geringer Zustellung ebenfalls zunehmen. Eine niedrige Geschwindigkeit führt nicht bei jedem Material zum gleichen Ergebnis.
CSS kann über weite Teile der Planfläche geeignete Bedingungen aufrechterhalten, aber bei einem Durchmesser von null keine positive Schnittgeschwindigkeit gewährleisten. Die Werkzeuggeometrie und eine präzise Spitzenhöhe bleiben im zentralen Bereich wichtig.
Wie lässt sich überprüfen, ob der Schruppbereich dort beginnt, wo die Spindel ihre Drehzahlgrenze erreicht?
Ein rauer Mittelstreifen kann mit der Drehzahlbegrenzung zusammenfallen, aber das Erscheinungsbild allein lässt keinen eindeutigen Rückschluss auf die Ursache zu. Der berechnete Durchmesser und die tatsächlichen Spindeldaten ermöglichen einen Vergleich.
Die Überprüfung vergleicht die Grenze des rauen Bereichs mit dem Durchmesser, bei dem CSS die zulässige maximale Drehzahl erfordert. Dieser Durchmesser ist Dcap = 1000 × Vc / (π × ncap). Die tatsächliche Drehzahl sollte ebenfalls protokolliert werden. Ähnliche Positionen stützen eine geschwindigkeitsbezogene Erklärung, jedoch müssen auch Werkzeugzustand und Vorschub geprüft werden.
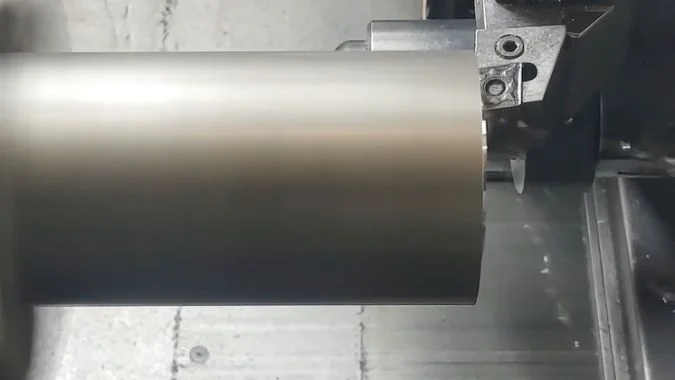
Die Berechnung lokalisiert den Beginn des Geschwindigkeitsabfalls
Die Berechnung verwendet den programmierten CSS-Wert und die effektive Drehzahlbegrenzung. Ein Programmlimit, der Spindelbereich oder eine Maschineneinstellung können das verfügbare Maximum bestimmen.
Ein anschauliches Beispiel verwendet Vc = 180 m/min und ncap = 3000 U/min:
Dcap = 1000 × 180 / (π × 3000) ≈ 19,1 mm
Die Berechnung sagt voraus, dass CSS 180 m/min bis zu einem Durchmesser von etwa 19,1 mm aufrechterhalten kann. Bei 10 mm Durchmesser und der gleichen begrenzten Drehzahl beträgt die Schnittgeschwindigkeit etwa 94,2 m/min.
Diese Zahlen illustrieren die Berechnung und spezifizieren keine Einstellungen für eine bestimmte Konfiguration.
| Zu dokumentierende Nachweise | Zweck |
|---|---|
| Aktiver Geschwindigkeitsmodus und CSS-Befehl | Bestätigt, was die Steuerung anfordert |
| Effektives Drehzahl-Limit | Legt die Obergrenze der Berechnungsgeschwindigkeit fest |
| Ist-Drehzahl im Verhältnis zum Schnittdurchmesser | Bestätigt, wo die Beschleunigung endet |
| Durchmesser der Begrenzung des Rohteilbereichs | Verknüpft die sichtbare Änderung mit der Schnittposition |
| Vorschub, Wendeplattenzustand und Schlichtaufmaß | Überprüft andere Einflüsse auf den Vergleich |
Die Begrenzung erfordert eine messtechnische Interpretation.
Der Prüfer kann die Rauheitsgrenze durch eine optische Inspektion oder einen Oberflächenabgriff bestimmen. Ein gemessener Radius muss vor dem Vergleich mit Dcap verdoppelt werden. Die X-Anzeige der Maschine erfordert ebenfalls eine Interpretation als Durchmesser- oder Radiuswert.
Oberflächenschäden können innerhalb des berechneten Grenzdurchmessers auftreten, sobald die Geschwindigkeit für das Material ungeeignet wird. Die Beschleunigungsgrenzen der Spindel können zudem dazu führen, dass die tatsächliche Drehzahl hinter dem Sollwert zurückbleibt, bevor die Begrenzung erreicht wird.
Ein kontrollierter Versuch kann einen anderen vom Lieferanten zugelassenen CSS-Befehl mit derselben Drehzahlbegrenzung verwenden. Der vorhergesagte Übergangsdurchmesser ändert sich, aber der Vergleich erfordert einen konsistenten Vorschub pro Umdrehung, ein gleichbleibendes Material, Aufmaß und Werkzeugzustand.
Jede Überprüfung der Begrenzung muss die zulässige Geschwindigkeit von Maschine, Spannfutter, Backen und Werkstückaufspannung berücksichtigen.
Wie unterscheidet sich der Vorschub pro Umdrehung vom Vorschub pro Minute beim Plandrehen?
Eine Änderung der Drehzahl kann den Werkzeugvorschub pro Spindelumdrehung verändern. Die Überprüfung des aktiven Vorschubmodus hilft dabei, Unterschiede in der Textur über die plangedrehte Oberfläche zu erklären.
Der Vorschub pro Umdrehung hält den Werkzeugvorschub pro Spindelumdrehung auf dem programmierten Wert. Der Vorschub pro Minute hält die Verfahrgeschwindigkeit konstant, sodass der Vorschub pro Umdrehung mit steigender Drehzahl sinkt. Keiner der beiden Modi ist von Natur aus genauer. Der Vorschub pro Umdrehung sorgt jedoch häufig für ein konsistenteres Vorschubverhältnis beim Plandrehen mit konstanter Schnittgeschwindigkeit (CSS).
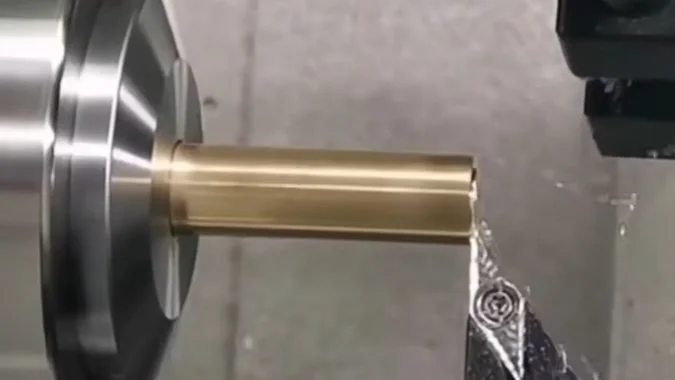
Das Vorschubverhältnis ändert sich mit der Spindeldrehzahl.
Die Beziehung lautet:
F ist der Vorschub in mm/min. f ist der Vorschub in mm/U. n ist die Spindeldrehzahl in U/min.
Der Vorschub pro Umdrehung bleibt eine nützliche Definition bei sich ändernden Drehzahlen. Die Steuerung passt die Verfahrgeschwindigkeit an, um den programmierten Vorschub für jede Spindelumdrehung beizubehalten.
Das folgende Rechenbeispiel vergleicht zwei unveränderte Vorschubbefehle.
| Vorschubbefehl | Bei 1000 U/min | Bei 3000 U/min |
|---|---|---|
| 0,10 mm/U | 100 mm/min Verfahrgeschwindigkeit | 300 mm/min Verfahrgeschwindigkeit |
| 100 mm/min | 0,10 mm/U | Ca. 0,033 mm/U |
Bei konstantem Vorschub pro Minute führt eine Erhöhung der Drehzahl zu einem geringeren Vorschub pro Umdrehung. Die geometrischen Vorschubmarkierungen können feiner werden, aber eine zu geringe Spanungsdicke kann auch zum Reiben führen6.
Sobald die Drehzahl ihr Maximum erreicht, führen beide unveränderten Vorschubbefehle zu einem konstanten Vorschub pro Umdrehung. Die Schnittgeschwindigkeit nimmt bei abnehmendem Durchmesser dennoch ab.
Spiralabstand und Oberflächengüte erfordern eine separate Interpretation
Bei konstantem radialem Vorschub pro Umdrehung bleibt der radiale Abstand der Spirale annähernd konstant. Der schrumpfende Umfang allein führt nicht dazu, dass dieser Abstand zunehmend enger wird.
Der Vorschub pro Umdrehung steuert dieses Verhältnis; er garantiert jedoch keine bestimmte Oberflächengüte. Schneidengeometrie, Eckenradius, Vibrationen und Materialanhaftungen beeinflussen die Oberfläche ebenfalls.
Eine moderate Vorschubreduzierung kann die geometrischen Vorschubmarkierungen verringern, der Versuch sollte jedoch innerhalb des effektiven Schnittbereichs der Wendeschneidplatte bleiben. Ein größerer Eckenradius kann das theoretische Profil verbessern, jedoch die Kräfte und Vibrationen erhöhen.7
Die Programmprüfung sollte die Vorschubeinheiten und den steuerungsspezifischen Modus bestätigen. Der gleiche numerische F-Wert kann in den beiden Modi sehr unterschiedliche Werkzeugbewegungen darstellen.
Wie sollte die Oberflächengüte am Außendurchmesser, im mittleren Radius und im Zentrum verglichen werden?
Ein glänzender Rand und eine matte Mitte geben einen Hinweis, aber die Beleuchtung kann Unterschiede übertreiben. Eine konsistente Inspektion an definierten Stellen hilft, das tatsächliche Muster zu identifizieren.
Die Oberflächengüte sollte bei aufgezeichneten Radien unter Verwendung konsistenter Beleuchtung, Messrichtung und Geräteeinstellungen verglichen werden. Für jeden Ort sollten zudem der Schnittdurchmesser, die tatsächliche Drehzahl und der Vorschub aufgezeichnet werden. Ein zentraler Noppen erfordert eine separate Inspektion, da Werkzeughöhen- oder Werkzeugbahnfehler gleichzeitig mit geschwindigkeitsbedingter Rauheit auftreten können.
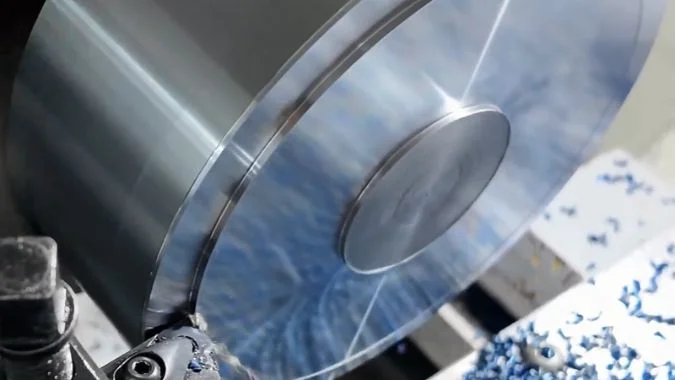
Der Vergleich erfordert definierte Standorte
Der Prüfer sollte den Außendurchmesser aufzeichnen und wiederholbare radiale Positionen auswählen. Mittelradius bedeutet auf halbem Weg zwischen der Rotationsachse und der Außenkante. Sein Schnittdurchmesser beträgt die Hälfte des Außendurchmessers des Teils.8
Die äußere Messung sollte eine Kantenfase oder einen Grat vermeiden. Die zentrale Messung sollte den tatsächlichen Radius identifizieren, da ein Rauheitsprofil keinen mathematischen Punkt darstellen kann.
| Inspektionsbereich | Nützliche Beobachtungen | Abgleich von Prozessinformationen |
|---|---|---|
| In der Nähe des Außendurchmessers | Grundtextur, Risse oder Vorschubmarkierungen | CSS-Status, tatsächliche Drehzahl und Vorschub |
| Mittlerer Radius | Ob die Oberflächengüte konstant bleibt oder sich zu verändern beginnt | Schnittdurchmesser relativ zu Dcap |
| Nahe der Mitte | Schmierstellen, raue Stellen oder größere Wellen | Begrenzte Drehzahl, niedrige Schnittgeschwindigkeit und Werkzeugzustand |
| Exaktes Zentrum-Merkmal | Erhöhter Noppen, Restmaterial oder ein lokaler Defekt | Tool height and programmed end position |
The observed pattern should guide the next check
The outer diameter does not always have the best finish. Effective CSS and suitable feed can produce similar results at the outer and middle regions. Poor finish across the whole face calls for a broader check of the insert, workholding, coolant delivery, and cutting data.
A rough central region beginning after the actual RPM plateau supports investigation of low-speed cutting conditions. A small isolated nub calls for a direct check of tool center height and the facing path.
Roughness comparisons should use consistent trace direction relative to the surface lay and the same evaluation settings.9 A central area too small for that trace needs a separate local assessment.
Visual brightness, measured roughness, and face flatness describe different features. A polished-looking patch can still contain smearing or an unacceptable local profile.
Schlussfolgerung
Center finish improves through verified CSS limits, suitable feed per revolution, correct tool height, and consistent inspection across the face. Actual speed data helps identify the dominant cause.
-
"When you’re facing on a CNC lathe, do you use constant …", https://www.facebook.com/GCodeTutor/posts/when-youre-facing-on-a-cnc-lathe-do-you-use-constant-surface-speed-g96-or-stick-/1225833936255283/. CNC turning systems using constant surface speed mode automatically increase spindle RPM as cutting diameter decreases to maintain programmed surface velocity, subject to machine-specific maximum RPM constraints. Evidence role: mechanism; source type: education. Supports: how constant surface speed control adjusts spindle RPM inversely with cutting diameter. ↩
-
"Drehzahlen und Vorschübe", https://en.wikipedia.org/wiki/Speeds_and_feeds. The relationship between cutting speed (Vc in m/min), workpiece diameter (D in mm), and spindle speed (n in rev/min) is expressed as Vc = πDn/1000, derived from the circumference formula with unit conversion. Evidence role: definition; source type: education. Supports: the standard formula relating cutting speed, diameter, and spindle speed in metric units. ↩
-
"G96 and G97 spindle speed control", https://gcodetutor.com/cnc-machine-training/g96-g97-spindle-speed.html. In CNC lathe programming following ISO 6983 and similar standards, G96 activates constant surface speed mode, while G97 returns to constant RPM mode. Evidence role: definition; source type: education. Supports: the standard G-code designation for constant surface speed mode. Scope note: Some machine tool builders may use proprietary variations of standard G-codes ↩
-
"Built-up edge", https://en.wikipedia.org/wiki/Built-up_edge. Machining research identifies built-up edge as a phenomenon occurring predominantly at low to moderate cutting speeds where temperature and pressure conditions favor material welding to the tool rake face, with severity varying by workpiece material ductility. Evidence role: mechanism; source type: research. Supports: the relationship between cutting speed and built-up edge formation. Scope note: The critical speed range for BUE formation is material-specific and also depends on tool coating and coolant conditions ↩
-
"Drehzahlen und Vorschübe", https://en.wikipedia.org/wiki/Speeds_and_feeds. The feed rate (F in mm/min) equals the product of feed per revolution (f in mm/rev) and spindle speed (n in rev/min), a fundamental relationship in machining kinematics. Evidence role: definition; source type: education. Supports: the mathematical relationship between feed rate, feed per revolution, and spindle speed. ↩
-
"Abschätzung der minimalen ungeschnittenen Spandicke während der Präzisionsbearbeitung …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. Metal cutting research establishes that when uncut chip thickness approaches the cutting edge radius, the material undergoes elastic-plastic deformation and rubbing rather than shearing, reducing cutting efficiency and surface quality. Evidence role: mechanism; source type: research. Supports: the phenomenon of rubbing or ploughing when chip thickness falls below a critical minimum. Scope note: The critical minimum chip thickness varies with tool edge preparation and workpiece material properties ↩
-
"Eine Untersuchung von Schneidwerkzeug-Rüttelschwingungen in Maschinen ...", https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4664&context=grp. Machining studies demonstrate that increased nose radius reduces theoretical surface roughness through improved geometric profile generation, but simultaneously increases radial cutting forces and susceptibility to chatter vibration, particularly in less rigid setups. Evidence role: general_support; source type: research. Supports: the relationship between tool nose radius, theoretical surface finish, cutting forces, and vibration tendency. Scope note: The optimal nose radius depends on workpiece rigidity, machine stiffness, and required surface finish ↩
-
"Radius, diameter, & circumference | Circles (article)", https://www.khanacademy.org/math/get-ready-for-geometry/x8a652ce72bd83eb2:get-ready-for-circles-and-solid-geometry/x8a652ce72bd83eb2:area-and-circumference-of-circles/a/radius-diameter-circumference. In circular geometry, diameter equals twice the radius; therefore, a position at half the maximum radius corresponds to a cutting diameter equal to half the part’s outside diameter. Evidence role: definition; source type: encyclopedia. Supports: the relationship between radius and diameter in circular geometry. ↩
-
"Surface Texture", https://www.nist.gov/document/asm-hb18pdf. Surface texture measurement standards specify that roughness evaluations should maintain consistent trace direction relative to the surface lay and use identical filter settings and evaluation lengths to ensure comparable results. Evidence role: general_support; source type: institution. Supports: the importance of consistent measurement direction and settings in surface roughness evaluation. Scope note: Specific requirements vary between ISO, ASME, and other national standards ↩

Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.