

¿Por qué empeora el acabado superficial cerca del centro al realizar un refrentado en un torno CNC?
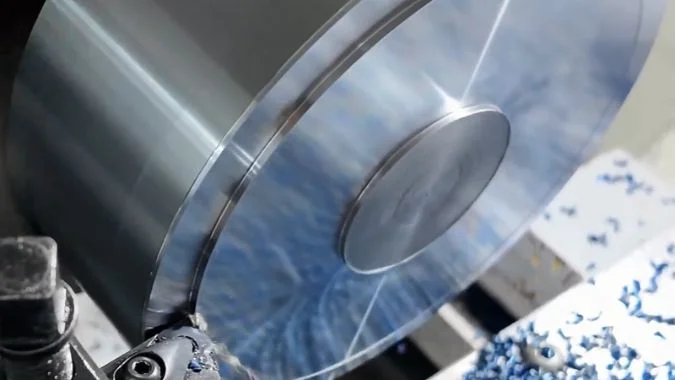
Una pieza refrentada puede verse lisa en el borde y rugosa en el centro. Revisar la velocidad de corte, el modo de avance y la altura de la herramienta ayuda a explicar este cambio.
El acabado superficial a menudo empeora cerca del centro porque la velocidad de corte disminuye después de que el husillo alcanza su límite de RPM. La baja velocidad puede favorecer la adherencia del material, el desgarro y el roce. Una altura incorrecta de la herramienta, un avance inadecuado o una plaquita dañada pueden empeorar el área central, por lo que es necesario verificar el límite de velocidad.
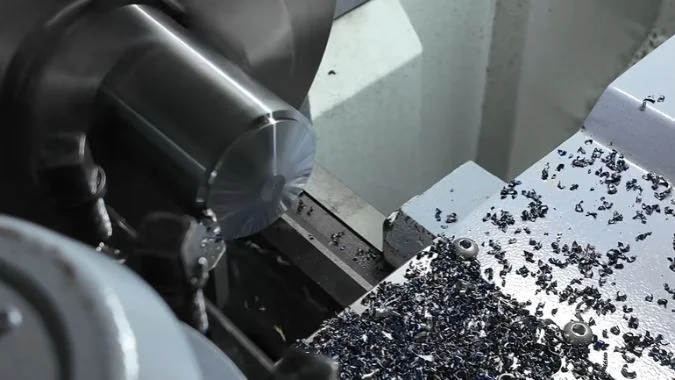
El husillo puede sonar estable mientras las condiciones de corte cambian a lo largo de una cara. Cada revolución desplaza menos material más allá de la herramienta a medida que el diámetro de contacto se reduce. El control de velocidad de corte constante compensa aumentando las RPM, pero la velocidad disponible tiene un límite máximo.1 La distinción importante es si la herramienta todavía se encuentra dentro de ese rango de compensación.
¿Por qué disminuye la velocidad de corte cerca del centro incluso con la velocidad superficial constante activa?
La velocidad de corte constante puede mejorar la consistencia del refrentado, pero aún puede aparecer rugosidad cerca del eje. El rango de RPM disponible del husillo explica dónde termina la compensación.
La velocidad de corte cae cerca del centro porque la velocidad de corte constante requiere RPM progresivamente más altas a medida que el diámetro disminuye. El husillo finalmente alcanza su límite permitido. Las RPM se mantienen entonces limitadas y la velocidad de corte disminuye con el diámetro. En el eje exacto, la velocidad superficial rotacional es cero a cualquier RPM finita.
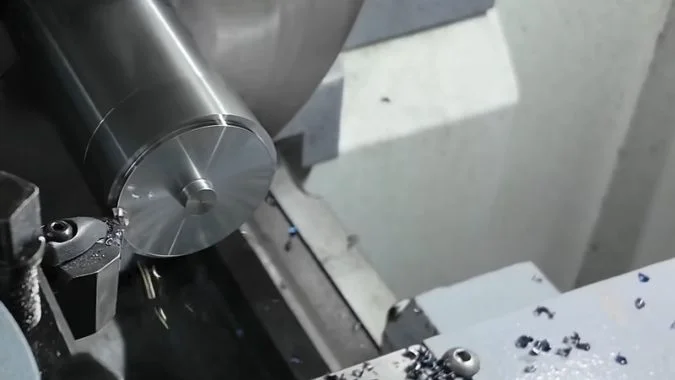
La velocidad de corte constante requiere un aumento de las RPM
La relación métrica de velocidad de corte es:
Vc es la velocidad de corte en m/min. D es el diámetro de corte actual en milímetros. n es la velocidad del husillo en rev/min.
El diámetro es la ubicación del corte, en lugar del diámetro original de la pieza bruta. El control de velocidad de corte constante, seleccionado comúnmente con G96,3, aumenta la velocidad del husillo a medida que disminuye ese diámetro de corte.
| Condición de funcionamiento | Comportamiento del husillo hacia el centro | Comportamiento de la velocidad de corte |
|---|---|---|
| Refrentado a RPM fijas | Las RPM permanecen constantes | La velocidad cae con el diámetro |
| CSS por debajo del límite de RPM | Aumento de las RPM | La velocidad permanece cerca del valor ordenado |
| CSS en el límite de RPM | Las RPM dejan de aumentar | La velocidad cae con el diámetro |
| Eje de rotación exacto | Las RPM disponibles siguen siendo finitas | La velocidad superficial de rotación es cero |
El filo de corte puede salir de su rango de trabajo efectivo
Una velocidad más baja puede favorecer la formación de filo recrecido en materiales propensos a la adhesión.4 El material puede acumularse en el filo y desprenderse, dejando parches rasgados o un acabado irregular.
El rozamiento también puede volverse más significativo con un filo desafilado, un avance inadecuado o un contacto muy superficial. La baja velocidad no produce el mismo resultado en todos los materiales.
CSS puede mantener condiciones adecuadas en gran parte de la cara, pero no puede mantener una velocidad superficial positiva en un diámetro cero. La geometría de la herramienta y una altura de centro precisa siguen siendo importantes en la región central final.
¿Cómo se puede comprobar si el área de desbaste comienza donde el husillo alcanza su límite de RPM?
Una banda central rugosa puede coincidir con el límite de velocidad, pero la apariencia por sí sola no puede establecer la causa. El diámetro calculado y los datos reales del husillo proporcionan una comparación.
La verificación compara el límite del área rugosa con el diámetro donde el CSS requiere las RPM máximas permitidas. Ese diámetro es Dcap = 1000 × Vc / (π × ncap). También deben registrarse las RPM reales. Las ubicaciones similares respaldan una explicación relacionada con la velocidad, pero aún es necesario verificar la condición de la herramienta y el avance.
El cálculo localiza el inicio de la pérdida de velocidad
El cálculo utiliza el valor CSS programado y el límite de RPM efectivo. Un límite del programa, rango del husillo o configuración de la máquina puede determinar el máximo disponible.
Un ejemplo ilustrativo utiliza Vc = 180 m/min y ncap = 3000 rev/min:
Dcap = 1000 × 180 / (π × 3000) ≈ 19.1 mm
El cálculo predice que CSS puede mantener 180 m/min hasta aproximadamente 19.1 mm de diámetro. A un diámetro de 10 mm y con las mismas RPM limitadas, la velocidad de corte es de aproximadamente 94.2 m/min.
Estas cifras ilustran el cálculo y no especifican configuraciones para una configuración particular.
| Evidencia a registrar | Propósito |
|---|---|
| Modo de velocidad activa y comando CSS | Confirma lo que solicita el control |
| Límite de RPM efectivo | Establece el tope de velocidad del cálculo |
| RPM reales frente al diámetro de corte | Confirma dónde se detiene la aceleración |
| Diámetro del límite del área de desbaste | Vincula el cambio visible a la posición de corte |
| Avance, condición de inserción y sobremedida de acabado | Verifica otras influencias en la comparación |
El límite requiere una interpretación medida.
El inspector puede localizar el límite de rugosidad mediante inspección óptica o un trazado de superficie. Un radio medido debe duplicarse antes de compararse con Dcap. La pantalla X de la máquina también requiere interpretación como un valor de diámetro o radio.
El daño superficial puede comenzar dentro del diámetro límite calculado, una vez que la velocidad se vuelve inadecuada para el material. Los límites de aceleración del husillo también pueden hacer que la velocidad real se retrase antes de alcanzar el límite.
Una prueba controlada puede utilizar un comando CSS diferente aprobado por el proveedor con el mismo límite de RPM. El diámetro de transición previsto cambia, pero la comparación requiere una relación de avance por revolución, material, tolerancia y estado de la herramienta constantes.
Cualquier revisión del límite debe respetar la velocidad permitida de la máquina, el mandril, las mordazas y la configuración de la pieza de trabajo.
¿En qué se diferencia el avance por revolución del avance por minuto durante el refrentado?
Cambiar las rpm puede modificar el avance de la herramienta por giro del husillo. Verificar el modo de avance activo ayuda a explicar las diferencias en la textura a través de la superficie refrentada.
El avance por revolución mantiene el avance de la herramienta por giro del husillo en el valor programado. El avance por minuto mantiene fija la velocidad de desplazamiento, por lo que el avance por revolución disminuye a medida que aumentan las rpm. Ninguno de los modos es intrínsecamente más preciso. El avance por revolución a menudo proporciona una relación de avance más consistente durante el refrentado con CSS.
La relación de avance cambia con la velocidad del husillo.
La relación es:
F es el avance en mm/min. f es el avance en mm/rev. n es la velocidad del husillo en rev/min.
El avance por revolución sigue siendo una definición útil durante el cambio de rpm. El control cambia la velocidad de desplazamiento para mantener el avance programado para cada giro del husillo.
El siguiente ejemplo aritmético compara dos comandos de avance sin cambios.
| Comando de avance | A 1000 rev/min | A 3000 rev/min |
|---|---|---|
| 0.10 mm/rev | Desplazamiento de 100 mm/min | Desplazamiento de 300 mm/min |
| 100 mm/min | 0.10 mm/rev | Aproximadamente 0,033 mm/rev |
Con un avance por minuto constante, el aumento de las rpm produce un menor avance por revolución. Las marcas de avance geométricas pueden volverse más finas, pero un espesor de viruta excesivamente pequeño también puede provocar fricción6.
Una vez que las rpm alcanzan su límite, ambos comandos de avance sin cambios producen un avance constante por revolución. La velocidad de corte sigue disminuyendo a medida que disminuye el diámetro.
El espaciado de la espiral y el acabado requieren una interpretación por separado
Con un avance radial constante por revolución, el espaciado radial de la espiral permanece aproximadamente constante. La disminución de la circunferencia por sí sola no hace que ese espaciado sea progresivamente más estrecho.
El avance por revolución controla esta relación; no garantiza un acabado en particular. La geometría del filo, el radio de punta, la vibración y la adhesión del material también afectan la superficie.
Una reducción moderada del avance puede reducir las marcas de avance geométricas, pero la prueba debe mantenerse dentro del rango de corte efectivo de la placa. Un radio de punta mayor puede mejorar el perfil teórico, pero puede aumentar las fuerzas y la vibración.7
La revisión del programa debe confirmar las unidades de avance y el modo específico del control. El mismo valor numérico F puede representar movimientos de herramienta muy diferentes en los dos modos.
¿Cómo debe compararse el acabado superficial en el diámetro exterior, el radio medio y el centro?
Un borde brillante y un centro opaco ofrecen una pista, pero la iluminación puede exagerar las diferencias. La inspección constante en ubicaciones definidas ayuda a identificar el patrón real.
El acabado superficial debe compararse en radios registrados utilizando una iluminación, una dirección de medición y unos ajustes del instrumento coherentes. Cada ubicación también debe tener registrado su diámetro de corte, las rpm reales y el avance. Un saliente central requiere una inspección por separado porque los errores de altura de la herramienta o de la trayectoria pueden coexistir con la rugosidad relacionada con la velocidad.
La comparación requiere ubicaciones definidas
El inspector debe registrar el diámetro exterior y seleccionar posiciones radiales repetibles. El radio medio significa a mitad de camino entre el eje de rotación y el borde exterior. Su diámetro de corte es la mitad del diámetro exterior de la pieza.8
La medición exterior debe evitar un chaflán o rebaba en el borde. La medición central debe identificar el radio real, ya que un trazo de rugosidad no puede representar un punto matemático.
| Área de inspección | Observaciones útiles | Información del proceso coincidente |
|---|---|---|
| Cerca del diámetro exterior | Textura base, desgarro o marcas de avance | Estado de CSS, rpm reales y avance |
| Radio medio | Si el acabado permanece constante o comienza a cambiar | Diámetro de corte relativo a Dcap |
| Cerca del centro | Manchas, parches rugosos u ondulaciones más grandes | Rpm limitadas, baja velocidad de corte y condición de la herramienta |
| Característica del centro exacto | Protuberancia elevada, material residual o defecto local | Altura de la herramienta y posición final programada |
El patrón observado debería guiar la siguiente comprobación
El diámetro exterior no siempre presenta el mejor acabado. Una CSS efectiva y un avance adecuado pueden producir resultados similares en las regiones exterior y central. Un mal acabado en toda la cara requiere una revisión más amplia de la plaquita, la sujeción de la pieza, el suministro de refrigerante y los datos de corte.
Una región central rugosa que comienza después de la meseta real de RPM sugiere investigar las condiciones de corte a baja velocidad. Un pequeño saliente aislado requiere una verificación directa de la altura del centro de la herramienta y de la trayectoria de refrentado.
Las comparaciones de rugosidad deben utilizar una dirección de trazado consistente en relación con la disposición de la superficie y la misma configuración de evaluación.9 Un área central demasiado pequeña para ese trazado necesita una evaluación local por separado.
El brillo visual, la rugosidad medida y la planitud de la cara describen características diferentes. Una zona con aspecto pulido aún puede contener manchas o un perfil local inaceptable.
Conclusión
El acabado central mejora mediante límites de CSS verificados, un avance por revolución adecuado, una altura de herramienta correcta y una inspección consistente en toda la cara. Los datos de velocidad real ayudan a identificar la causa dominante.
-
"Cuando realiza un refrentado en un torno CNC, ¿utiliza una velocidad constante...?", https://www.facebook.com/GCodeTutor/posts/when-youre-facing-on-a-cnc-lathe-do-you-use-constant-surface-speed-g96-or-stick-/1225833936255283/. Los sistemas de torneado CNC que utilizan el modo de velocidad de corte constante aumentan automáticamente las RPM del husillo a medida que disminuye el diámetro de corte para mantener la velocidad superficial programada, sujeto a las restricciones de RPM máximas específicas de la máquina. Rol de la evidencia: mecanismo; tipo de fuente: educación. Soporta: cómo el control de velocidad de corte constante ajusta las RPM del husillo de forma inversamente proporcional al diámetro de corte. ↩
-
"Velocidades y avances", https://en.wikipedia.org/wiki/Speeds_and_feeds. La relación entre la velocidad de corte (Vc en m/min), el diámetro de la pieza (D en mm) y la velocidad del husillo (n en rev/min) se expresa como Vc = πDn/1000, derivada de la fórmula de la circunferencia con conversión de unidades. Rol de la evidencia: definición; tipo de fuente: educación. Soporta: la fórmula estándar que relaciona la velocidad de corte, el diámetro y la velocidad del husillo en unidades métricas. ↩
-
"Control de velocidad del husillo G96 y G97", https://gcodetutor.com/cnc-machine-training/g96-g97-spindle-speed.html. En la programación de tornos CNC siguiendo la norma ISO 6983 y estándares similares, G96 activa el modo de velocidad de corte constante, mientras que G97 vuelve al modo de RPM constantes. Rol de la evidencia: definición; tipo de fuente: educación. Soporta: la designación estándar de código G para el modo de velocidad de corte constante. Nota de alcance: Algunos fabricantes de máquinas-herramienta pueden usar variaciones propietarias de los códigos G estándar ↩
-
"Filo de aportación (BUE)", https://en.wikipedia.org/wiki/Built-up_edge. La investigación en mecanizado identifica el filo de aportación como un fenómeno que ocurre predominantemente a velocidades de corte bajas a moderadas, donde las condiciones de temperatura y presión favorecen la soldadura del material a la cara de desprendimiento de la herramienta, cuya severidad varía según la ductilidad del material de la pieza. Rol de la evidencia: mecanismo; tipo de fuente: investigación. Soporta: la relación entre la velocidad de corte y la formación de filo de aportación. Nota de alcance: El rango de velocidad crítica para la formación de BUE es específico del material y también depende del recubrimiento de la herramienta y de las condiciones del refrigerante ↩
-
"Velocidades y avances", https://en.wikipedia.org/wiki/Speeds_and_feeds. La velocidad de avance (F en mm/min) es igual al producto del avance por revolución (f en mm/rev) y la velocidad del husillo (n en rev/min), una relación fundamental en la cinemática del mecanizado. Rol de la evidencia: definición; tipo de fuente: educación. Soporta: la relación matemática entre la velocidad de avance, el avance por revolución y la velocidad del husillo. ↩
-
"Estimación del espesor mínimo de viruta sin cortar durante el mecanizado de precisión…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. La investigación en corte de metales establece que cuando el espesor de la viruta sin cortar se aproxima al radio del filo de corte, el material experimenta una deformación elástico-plástica y rozamiento en lugar de cizallamiento, lo que reduce la eficiencia del corte y la calidad de la superficie. Rol de la evidencia: mecanismo; tipo de fuente: investigación. Soporta: el fenómeno de rozamiento o arado cuando el espesor de la viruta cae por debajo de un mínimo crítico. Nota de alcance: El espesor mínimo crítico de la viruta varía con la preparación del filo de la herramienta y las propiedades del material de la pieza ↩
-
"Una investigación sobre la vibración por chatter de las herramientas de corte en máquinas…", https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4664&context=grp. Los estudios de mecanizado demuestran que un radio de punta mayor reduce la rugosidad superficial teórica a través de una mejor generación del perfil geométrico, pero aumenta simultáneamente las fuerzas de corte radiales y la susceptibilidad a la vibración por chatter, particularmente en configuraciones menos rígidas. Rol de la evidencia: soporte_general; tipo de fuente: investigación. Soporta: la relación entre el radio de punta de la herramienta, el acabado superficial teórico, las fuerzas de corte y la tendencia a la vibración. Nota de alcance: El radio de punta óptimo depende de la rigidez de la pieza, la rigidez de la máquina y el acabado superficial requerido ↩
-
"Radio, diámetro y circunferencia | Círculos (artículo)", https://www.khanacademy.org/math/get-ready-for-geometry/x8a652ce72bd83eb2:get-ready-for-circles-and-solid-geometry/x8a652ce72bd83eb2:area-and-circumference-of-circles/a/radius-diameter-circumference. En geometría circular, el diámetro es igual al doble del radio; por lo tanto, una posición a la mitad del radio máximo corresponde a un diámetro de corte igual a la mitad del diámetro exterior de la pieza. Rol de la evidencia: definición; tipo de fuente: enciclopedia. Soporta: la relación entre el radio y el diámetro en geometría circular. ↩
-
"Textura de la superficie", https://www.nist.gov/document/asm-hb18pdf. Las normas de medición de la textura superficial especifican que las evaluaciones de rugosidad deben mantener una dirección de traza coherente en relación con la orientación de la superficie y utilizar ajustes de filtro y longitudes de evaluación idénticos para garantizar resultados comparables. Rol de la evidencia: apoyo_general; tipo de fuente: institución. Respaldos: la importancia de una dirección de medición y unos ajustes coherentes en la evaluación de la rugosidad superficial. Nota de alcance: los requisitos específicos varían entre las normas ISO, ASME y otras normas nacionales. ↩

Chris Lu
Aprovechando más de una década de experiencia práctica en la industria de la máquina herramienta, en particular con máquinas CNC, estoy aquí para ayudar. Si tiene alguna pregunta que le haya surgido a raíz de este artículo, si necesita orientación para seleccionar el equipo adecuado (CNC o convencional), si está explorando soluciones de máquinas personalizadas o si está listo para discutir una compra, no dude en CONTACTAR CONMIGO. Encontremos la máquina herramienta perfecta para sus necesidades.