

Por que o acabamento superficial piora perto do centro ao realizar faceamento em um torno CNC?
Uma peça faceada pode parecer lisa na borda e rugosa no centro. Verificar a velocidade de corte, o modo de avanço e a altura da ferramenta ajuda a explicar a mudança.
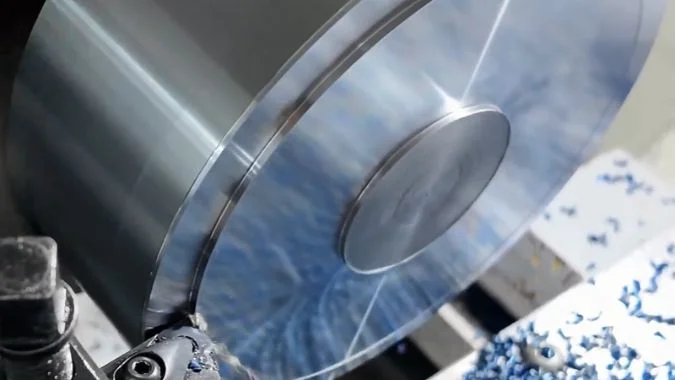
O acabamento superficial geralmente piora perto do centro porque a velocidade de corte cai após o fuso atingir seu limite de RPM. A baixa velocidade pode promover a adesão de material, rasgos e atrito. Altura incorreta da ferramenta, avanço inadequado ou uma pastilha danificada podem piorar a área central, portanto, o limite de velocidade precisa de verificação.
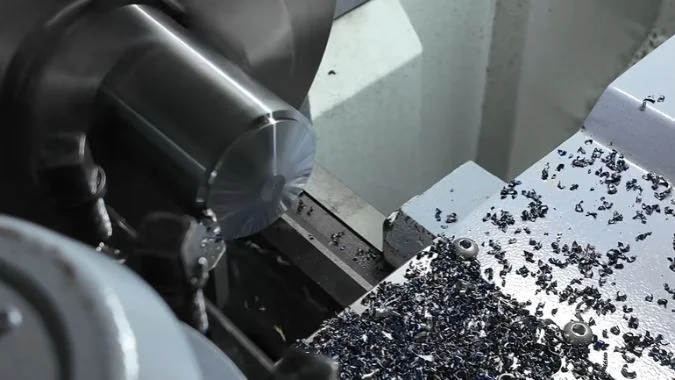
O fuso pode soar estável enquanto as condições de corte mudam ao longo de uma face. Cada rotação transporta menos material pela ferramenta à medida que o diâmetro de contato diminui. O controle de velocidade de corte constante compensa aumentando o RPM, mas a velocidade disponível tem um teto.1 A distinção importante é se a ferramenta ainda está dentro desse alcance de compensação.
Por que a velocidade de corte diminui próximo ao centro mesmo com a velocidade de superfície constante ativa?
A velocidade de corte constante pode melhorar a consistência do faceamento, mas a rugosidade ainda pode aparecer perto do eixo. A faixa de RPM disponível do fuso explica onde a compensação termina.
A velocidade de corte cai perto do centro porque a velocidade de corte constante requer um RPM progressivamente maior à medida que o diâmetro diminui. O fuso acaba atingindo seu limite permitido. O RPM então permanece limitado e a velocidade de corte diminui com o diâmetro. No eixo exato, a velocidade superficial rotacional é zero em qualquer RPM finito.
A velocidade de corte constante requer um aumento de RPM
A relação métrica de velocidade de corte é:
Vc é a velocidade de corte em m/min. D é o diâmetro de corte atual em milímetros. n é a velocidade do fuso em rpm.
O diâmetro é o local do corte, e não o diâmetro original da peça bruta. O controle de velocidade de corte constante, comumente selecionado com G96,3, aumenta a velocidade do fuso à medida que o diâmetro de corte diminui.
| Condição operacional | Comportamento do fuso em direção ao centro | Comportamento da velocidade de corte |
|---|---|---|
| Faceamento com RPM fixo | O RPM permanece constante | A velocidade cai com o diâmetro |
| CSS abaixo do limite de RPM | O RPM aumenta | A velocidade permanece próxima ao valor comandado |
| CSS no limite de RPM | O RPM para de aumentar | A velocidade cai com o diâmetro |
| Eixo de rotação exato | O RPM disponível permanece finito | A velocidade superficial de rotação é zero |
A aresta de corte pode sair da sua faixa de trabalho efetiva
Velocidades mais baixas podem favorecer o acúmulo de material na aresta em materiais propensos à adesão.4 O material pode se acumular na aresta e se soltar, deixando falhas ou um acabamento irregular.
O atrito também pode se tornar mais significativo com uma aresta cega, avanço inadequado ou engajamento muito raso. A baixa velocidade não produz o mesmo resultado em todos os materiais.
O CSS pode manter condições adequadas na maior parte da face, mas não consegue manter uma velocidade superficial positiva no diâmetro zero. A geometria da ferramenta e a altura central precisa permanecem importantes na região central final.
Como você pode verificar se a área de desbaste começa onde o fuso atinge seu limite de RPM?
Uma faixa central rugosa pode coincidir com o limite de velocidade, mas a aparência por si só não pode estabelecer a causa. O diâmetro calculado e os dados reais do fuso fornecem uma comparação.
A verificação compara o limite da área rugosa com o diâmetro onde o CSS requer o RPM máximo permitido. Esse diâmetro é Dcap = 1000 × Vc / (π × ncap). O RPM real também deve ser registrado. Localizações semelhantes sustentam uma explicação relacionada à velocidade, mas a condição da ferramenta e o avanço ainda precisam ser verificados.
O cálculo localiza o início da perda de velocidade
O cálculo utiliza o valor CSS programado e o limite de RPM efetivo. Um limite de programa, faixa de rotação ou configuração da máquina pode determinar o máximo disponível.
Um exemplo ilustrativo usa Vc = 180 m/min e ncap = 3000 rev/min:
Dcap = 1000 × 180 / (π × 3000) ≈ 19,1 mm
O cálculo prevê que o CSS pode manter 180 m/min até aproximadamente 19,1 mm de diâmetro. A 10 mm de diâmetro e com o mesmo RPM limitado, a velocidade de corte é de aproximadamente 94,2 m/min.
Esses números ilustram o cálculo e não especificam configurações para uma montagem específica.
| Evidências para registro | Objetivo |
|---|---|
| Modo de velocidade ativa e comando CSS | Confirma o que o controle está solicitando |
| Limite efetivo de RPM | Estabelece o teto de velocidade do cálculo |
| RPM real em relação ao diâmetro de corte | Confirma onde a aceleração para |
| Diâmetro do limite da área de desbaste | Vincula a alteração visível à posição de corte |
| Avanço, condição da pastilha e sobremetal de acabamento | Verifica outras influências na comparação |
O limite requer uma interpretação medida
O inspetor pode localizar o limite de rugosidade através de inspeção óptica ou de um traçado de superfície. Um raio medido deve ser duplicado antes da comparação com o Dcap. O visor X da máquina também precisa de interpretação como um valor de diâmetro ou raio.
Danos na superfície podem começar dentro do diâmetro limite calculado, uma vez que a velocidade se torna inadequada para o material. Os limites de aceleração do fuso também podem causar um atraso na velocidade real antes que o limite seja atingido.
Um ensaio controlado pode usar um comando CSS diferente aprovado pelo fornecedor com o mesmo limite de RPM. O diâmetro de transição previsto muda, mas a comparação requer consistência no avanço por rotação, material, tolerância e condição da ferramenta.
Qualquer revisão do limite deve respeitar a velocidade permitida da máquina, placa, castanhas e configuração da peça.
Como o avanço por rotação difere do avanço por minuto durante o faceamento?
Alterar o RPM pode alterar o avanço da ferramenta por rotação do fuso. Verificar o modo de avanço ativo ajuda a explicar as diferenças na textura através da superfície faceada.
O avanço por rotação mantém o avanço da ferramenta por rotação do fuso no valor programado. O avanço por minuto mantém a velocidade de deslocamento fixa, portanto, o avanço por rotação cai à medida que o RPM aumenta. Nenhum dos modos é inerentemente mais preciso. O avanço por rotação frequentemente fornece uma relação de avanço mais consistente durante o faceamento CSS.
A relação de avanço muda com a velocidade do fuso
A relação é:
F é o avanço em mm/min. f é o avanço em mm/rotação. n é a velocidade do fuso em rotações/min.
O avanço por rotação permanece uma definição útil durante a alteração de RPM. O controle altera a velocidade de deslocamento para manter o avanço programado para cada rotação do fuso.
O exemplo aritmético a seguir compara dois comandos de avanço inalterados.
| Comando de avanço | A 1000 rotações/min | A 3000 rotações/min |
|---|---|---|
| 0,10 mm/rotação | Deslocamento de 100 mm/min | Deslocamento de 300 mm/min |
| 100 mm/min | 0,10 mm/rotação | Aproximadamente 0,033 mm/rotação |
Com avanço constante por minuto, o aumento das rpm produz um avanço menor por rotação. As marcas geométricas de avanço podem tornar-se mais finas, mas uma espessura de cavaco excessivamente pequena também pode promover o atrito6.
Uma vez que as rpm atingem o seu limite, ambos os comandos de avanço inalterados produzem um avanço constante por rotação. A velocidade de corte ainda diminui à medida que o diâmetro diminui.
O espaçamento em espiral e o acabamento necessitam de uma interpretação separada
Sob avanço radial constante por rotação, o espaçamento radial da espiral permanece aproximadamente constante. A diminuição da circunferência, por si só, não torna esse espaçamento progressivamente mais apertado.
O avanço por rotação controla esta relação; não garante um acabamento específico. A geometria da aresta, o raio de ponta, a vibração e a aderência do material também afetam a superfície.
Uma redução moderada do avanço pode reduzir as marcas geométricas de avanço, mas o teste deve permanecer dentro da faixa de corte efetiva da pastilha. Um raio de ponta maior pode melhorar o perfil teórico, mas pode aumentar as forças e a vibração.7
A revisão do programa deve confirmar as unidades de avanço e o modo específico do comando. O mesmo valor numérico F pode representar movimentos de ferramenta muito diferentes nos dois modos.
Como o acabamento superficial deve ser comparado no diâmetro externo, no raio médio e no centro?
Uma borda brilhante e um centro fosco fornecem uma pista, mas a iluminação pode exagerar as diferenças. Uma inspeção consistente em locais definidos ajuda a identificar o padrão real.
O acabamento superficial deve ser comparado em raios registrados usando iluminação, direção de medição e configurações de instrumento consistentes. Cada local também deve ter o seu diâmetro de corte, rpm real e avanço registrados. Uma protuberância central precisa de inspeção separada, pois erros de altura da ferramenta ou de trajetória podem coexistir com a rugosidade relacionada à velocidade.
A comparação necessita de locais definidos
O inspetor deve registrar o diâmetro externo e selecionar posições radiais repetíveis. O raio médio significa a meio caminho entre o eixo de rotação e a borda externa. O seu diâmetro de corte é metade do diâmetro externo da peça.8
A medição externa deve evitar chanfros ou rebarbas na borda. A medição central deve identificar o raio real, uma vez que um traço de rugosidade não pode representar um ponto matemático.
| Área de inspeção | Observações úteis | Informações sobre o processo de correspondência |
|---|---|---|
| Perto do diâmetro externo | Textura de base, rasgos ou marcas de avanço | Status do CSS, rpm real e avanço |
| Raio médio | Se o acabamento permanece consistente ou começa a mudar | Diâmetro de corte em relação ao Dcap |
| Próximo ao centro | Esfregaço, áreas rugosas ou ondulações maiores | RPM limitado, baixa velocidade de corte e condição da ferramenta |
| Recurso de centro exato | Ponto elevado, material residual ou um defeito local | Tool height and programmed end position |
The observed pattern should guide the next check
The outer diameter does not always have the best finish. Effective CSS and suitable feed can produce similar results at the outer and middle regions. Poor finish across the whole face calls for a broader check of the insert, workholding, coolant delivery, and cutting data.
A rough central region beginning after the actual RPM plateau supports investigation of low-speed cutting conditions. A small isolated nub calls for a direct check of tool center height and the facing path.
Roughness comparisons should use consistent trace direction relative to the surface lay and the same evaluation settings.9 A central area too small for that trace needs a separate local assessment.
Visual brightness, measured roughness, and face flatness describe different features. A polished-looking patch can still contain smearing or an unacceptable local profile.
Conclusão
Center finish improves through verified CSS limits, suitable feed per revolution, correct tool height, and consistent inspection across the face. Actual speed data helps identify the dominant cause.
-
"When you’re facing on a CNC lathe, do you use constant …", https://www.facebook.com/GCodeTutor/posts/when-youre-facing-on-a-cnc-lathe-do-you-use-constant-surface-speed-g96-or-stick-/1225833936255283/. CNC turning systems using constant surface speed mode automatically increase spindle RPM as cutting diameter decreases to maintain programmed surface velocity, subject to machine-specific maximum RPM constraints. Evidence role: mechanism; source type: education. Supports: how constant surface speed control adjusts spindle RPM inversely with cutting diameter. ↩
-
"Velocidades e avanços", https://en.wikipedia.org/wiki/Speeds_and_feeds. The relationship between cutting speed (Vc in m/min), workpiece diameter (D in mm), and spindle speed (n in rev/min) is expressed as Vc = πDn/1000, derived from the circumference formula with unit conversion. Evidence role: definition; source type: education. Supports: the standard formula relating cutting speed, diameter, and spindle speed in metric units. ↩
-
"G96 and G97 spindle speed control", https://gcodetutor.com/cnc-machine-training/g96-g97-spindle-speed.html. In CNC lathe programming following ISO 6983 and similar standards, G96 activates constant surface speed mode, while G97 returns to constant RPM mode. Evidence role: definition; source type: education. Supports: the standard G-code designation for constant surface speed mode. Scope note: Some machine tool builders may use proprietary variations of standard G-codes ↩
-
"Built-up edge", https://en.wikipedia.org/wiki/Built-up_edge. Machining research identifies built-up edge as a phenomenon occurring predominantly at low to moderate cutting speeds where temperature and pressure conditions favor material welding to the tool rake face, with severity varying by workpiece material ductility. Evidence role: mechanism; source type: research. Supports: the relationship between cutting speed and built-up edge formation. Scope note: The critical speed range for BUE formation is material-specific and also depends on tool coating and coolant conditions ↩
-
"Velocidades e avanços", https://en.wikipedia.org/wiki/Speeds_and_feeds. The feed rate (F in mm/min) equals the product of feed per revolution (f in mm/rev) and spindle speed (n in rev/min), a fundamental relationship in machining kinematics. Evidence role: definition; source type: education. Supports: the mathematical relationship between feed rate, feed per revolution, and spindle speed. ↩
-
"Estimativa da Espessura Mínima do Cavaco Não Cortado durante a Precisão…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. Metal cutting research establishes that when uncut chip thickness approaches the cutting edge radius, the material undergoes elastic-plastic deformation and rubbing rather than shearing, reducing cutting efficiency and surface quality. Evidence role: mechanism; source type: research. Supports: the phenomenon of rubbing or ploughing when chip thickness falls below a critical minimum. Scope note: The critical minimum chip thickness varies with tool edge preparation and workpiece material properties ↩
-
"Uma Investigação sobre a Vibração de Chatter de Ferramentas de Corte em Máquinas …", https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4664&context=grp. Machining studies demonstrate that increased nose radius reduces theoretical surface roughness through improved geometric profile generation, but simultaneously increases radial cutting forces and susceptibility to chatter vibration, particularly in less rigid setups. Evidence role: general_support; source type: research. Supports: the relationship between tool nose radius, theoretical surface finish, cutting forces, and vibration tendency. Scope note: The optimal nose radius depends on workpiece rigidity, machine stiffness, and required surface finish ↩
-
"Radius, diameter, & circumference | Circles (article)", https://www.khanacademy.org/math/get-ready-for-geometry/x8a652ce72bd83eb2:get-ready-for-circles-and-solid-geometry/x8a652ce72bd83eb2:area-and-circumference-of-circles/a/radius-diameter-circumference. In circular geometry, diameter equals twice the radius; therefore, a position at half the maximum radius corresponds to a cutting diameter equal to half the part’s outside diameter. Evidence role: definition; source type: encyclopedia. Supports: the relationship between radius and diameter in circular geometry. ↩
-
"Surface Texture", https://www.nist.gov/document/asm-hb18pdf. Surface texture measurement standards specify that roughness evaluations should maintain consistent trace direction relative to the surface lay and use identical filter settings and evaluation lengths to ensure comparable results. Evidence role: general_support; source type: institution. Supports: the importance of consistent measurement direction and settings in surface roughness evaluation. Scope note: Specific requirements vary between ISO, ASME, and other national standards ↩

Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.