

Waarom wordt de oppervlakteafwerking slechter bij het midden tijdens het vlakdraaien op een CNC-draaibank?
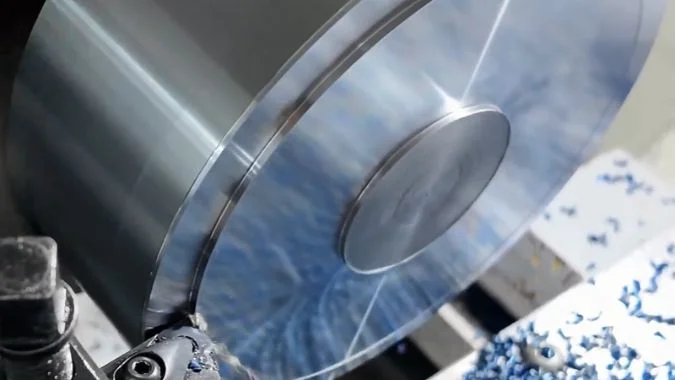
Een vlakgedraaid onderdeel kan glad zijn aan de rand en ruw in het midden. Het controleren van de snijsnelheid, de voeding en de gereedschapshoogte helpt deze verandering te verklaren.
De oppervlakteafwerking verslechtert vaak nabij het midden omdat de snijsnelheid daalt zodra de spil zijn toerentalgrens bereikt. Een lage snelheid kan materiaaladhesie, scheuren en wrijving bevorderen. Een onjuiste gereedschapshoogte, ongeschikte voeding of een beschadigd wisselplaatje kunnen het centrale gebied verergeren, dus de snelheidslimiet moet worden gecontroleerd.
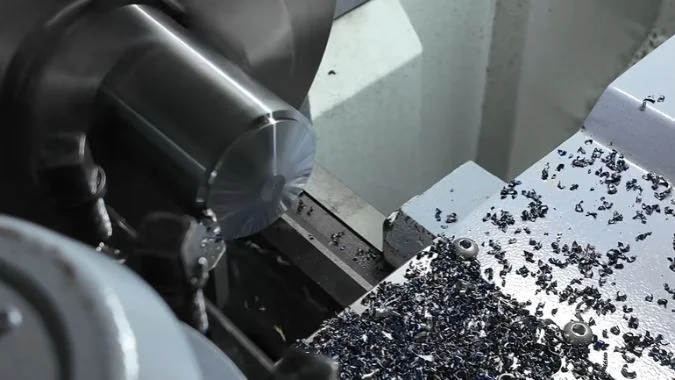
De spil kan stabiel klinken terwijl de snijomstandigheden over een vlak veranderen. Elke omwenteling verplaatst minder materiaal langs het gereedschap naarmate de contactdiameter kleiner wordt. Constant snijsnelheid-regeling compenseert dit door het toerental te verhogen, maar de beschikbare snelheid heeft een plafond.1 Het belangrijke onderscheid is of het gereedschap zich nog binnen dat compensatiebereik bevindt.
Waarom daalt de snijsnelheid nabij het middelpunt, zelfs wanneer constante snijsnelheid is geactiveerd?
Constant snijsnelheid kan de consistentie van het vlakfrezen verbeteren, maar nabij de as kan nog steeds ruwheid optreden. Het beschikbare toerentalbereik van de spil verklaart waar de compensatie eindigt.
De snijsnelheid daalt nabij het midden omdat een constante snijsnelheid een steeds hoger toerental vereist naarmate de diameter afneemt. De spil bereikt uiteindelijk de toegestane limiet. Het toerental blijft vervolgens begrensd en de snijsnelheid neemt af met de diameter. Op de exacte as is de rotatie-oppervlaktesnelheid nul bij elk eindig toerental.
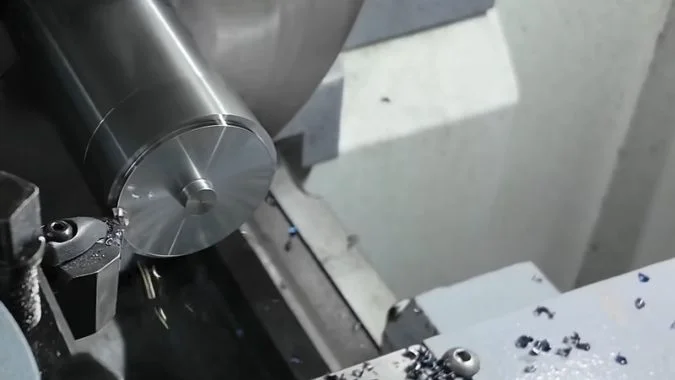
Constante snijsnelheid vereist een stijgend toerental
De metrische relatie voor snijsnelheid is:
Vc is de snijsnelheid in m/min. D is de huidige snijdiameter in millimeters. n is het spiltoerental in omwentelingen/min.
De diameter is de locatie van de snede, in plaats van de oorspronkelijke diameter van het werkstuk. Constant snijsnelheid-regeling, meestal geselecteerd met G96,3, verhoogt het spiltoerental naarmate die snijdiameter afneemt.
| Bedrijfsconditie | Spilgedrag richting het midden | Gedrag van de snijsnelheid |
|---|---|---|
| Vlakfrezen met vast toerental | Toerental blijft constant | Snelheid daalt met de diameter |
| CSS onder de toerentalgrens | Toerental neemt toe | De snelheid blijft nabij de ingestelde waarde |
| CSS op de toerentalgrens | Het toerental stopt met stijgen | Snelheid daalt met de diameter |
| Exacte rotatieas | Beschikbaar toerental blijft eindig | Rotatieoppervlaktesnelheid is nul |
De snijkant kan het effectieve werkbereik verlaten
Een lagere snelheid kan snijkantopbouw bevorderen bij materialen die gevoelig zijn voor hechting.4 Materiaal kan zich ophopen op de snijkant en loslaten, wat leidt tot gescheurde plekken of een ongelijkmatige afwerking.
Wrijving kan ook aanzienlijker worden bij een botte snijkant, een ongeschikte voeding of een zeer geringe snijdiepte. Een lage snelheid levert niet in elk materiaal hetzelfde resultaat op.
CSS kan geschikte condities handhaven over een groot deel van het vlak, maar kan geen positieve oppervlaktesnelheid handhaven bij een diameter van nul. Gereedschapgeometrie en een nauwkeurige centerhoogte blijven belangrijk in de centrale zone.
Hoe kunt u controleren of het ruwbewerkingsgebied begint waar de spil zijn toerentalgrens bereikt?
Een ruwe centrale strook kan samenvallen met de snelheidsbegrenzing, maar het uiterlijk alleen kan de oorzaak niet vaststellen. Berekende diameter en werkelijke spindelgegevens bieden een vergelijking.
De controle vergelijkt de grens van het ruwe gebied met de diameter waar CSS het toegestane maximale toerental vereist. Die diameter is Dcap = 1000 × Vc / (π × ncap). Het werkelijke toerental moet ook worden geregistreerd. Vergelijkbare locaties ondersteunen een snelheidsgerelateerde verklaring, maar de conditie van het gereedschap en de voeding moeten nog steeds worden gecontroleerd.
De berekening lokaliseert het begin van snelheidsverlies
De berekening gebruikt de geprogrammeerde CSS-waarde en het effectieve toerentalmaximum. Een programmalimiet, spindelbereik of machine-instelling kan het beschikbare maximum bepalen.
Een illustratief voorbeeld gebruikt Vc = 180 m/min en ncap = 3000 omw/min:
Dcap = 1000 × 180 / (π × 3000) ≈ 19,1 mm
De berekening voorspelt dat CSS 180 m/min kan handhaven tot een diameter van ongeveer 19,1 mm. Bij een diameter van 10 mm en hetzelfde begrensde toerental is de snijsnelheid ongeveer 94,2 m/min.
Deze cijfers illustreren de berekening en specificeren geen instellingen voor een bepaalde opstelling.
| Te registreren bewijsmateriaal | Doel |
|---|---|
| Actieve snelheidsmodus en CSS-commando | Bevestigt wat de besturing aanvraagt |
| Effectieve toerentalbegrenzing | Stelt het snelheidsplafond van de berekening vast |
| Werkelijk toerental afgezet tegen snijdiameter | Bevestigt waar de versnelling stopt |
| Diameter van de grens van het ruwgebied | Koppelt de zichtbare wijziging aan de snijpositie |
| Voeding, wisselplaatconditie en nabewerkingstoeslag | Controleert andere invloeden op de vergelijking |
De grens behoeft een gemeten interpretatie
De inspecteur kan de ruwheidsgrens bepalen door middel van optische inspectie of een oppervlakteafdruk. Een gemeten radius moet worden verdubbeld voordat deze wordt vergeleken met Dcap. Het X-display van de machine behoeft tevens interpretatie als diameter- of radiuswaarde.
Oppervlakteschade kan ontstaan binnen de berekende limietdiameter zodra de snelheid ongeschikt wordt voor het materiaal. Versnellingslimieten van de spil kunnen er ook voor zorgen dat de werkelijke snelheid achterblijft voordat de limiet wordt bereikt.
Een gecontroleerde proef kan gebruikmaken van een ander door de leverancier goedgekeurd CSS-commando met hetzelfde toerentalmaximum. De voorspelde overgangsdiameter verandert, maar de vergelijking vereist een consistente voeding per omwenteling, materiaal, toeslag en gereedschapsconditie.
Elke evaluatie van het maximum moet rekening houden met de toegestane snelheid van de machine, klauwplaat, klauwen en de opstelling van het werkstuk.
Wat is het verschil tussen voeding per omwenteling en voeding per minuut tijdens het vlakdraaien?
Het wijzigen van het toerental kan de gereedschapsverplaatsing per spilomwenteling veranderen. Het controleren van de actieve voedingsmodus helpt bij het verklaren van verschillen in textuur over het bewerkte oppervlak.
Voeding per omwenteling houdt de gereedschapsverplaatsing per spilomwenteling op de geprogrammeerde waarde. Voeding per minuut houdt de verplaatsingssnelheid constant, waardoor de voeding per omwenteling afneemt naarmate het toerental stijgt. Geen van beide modi is inherent nauwkeuriger. Voeding per omwenteling zorgt vaak voor een consistentere voedingsverhouding tijdens CSS-vlakdraaien.
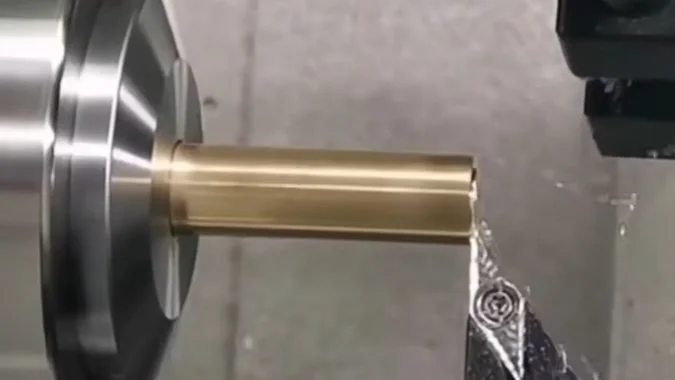
De voedingsverhouding verandert met het spiltoerental
De verhouding is:
F is voeding in mm/min. f is voeding in mm/omw. n is spiltoerental in omw/min.
Voeding per omwenteling blijft een nuttige definitie bij variërende toerentallen. De besturing past de verplaatsingssnelheid aan om de geprogrammeerde verplaatsing per spilomwenteling te handhaven.
Het volgende rekenvoorbeeld vergelijkt twee ongewijzigde voedingscommando's.
| Voedingscommando | Bij 1000 omw/min | Bij 3000 omw/min |
|---|---|---|
| 0,10 mm/omw | 100 mm/min verplaatsing | 300 mm/min verplaatsing |
| 100 mm/min | 0,10 mm/omw | Ongeveer 0,033 mm/omw |
Bij een constante voeding per minuut leidt een hoger toerental tot een kleinere verplaatsing per omwenteling. De geometrische voedingssporen kunnen fijner worden, maar een extreem kleine spaan-dikte kan wrijving in de hand werken6.
Zodra het toerental zijn maximum bereikt, zorgen beide ongewijzigde voedingscommando's voor een constante verplaatsing per omwenteling. De snijsnelheid daalt nog steeds naarmate de diameter afneemt.
Spiraalafstand en afwerking vereisen een afzonderlijke interpretatie
Bij een constante radiale voeding per omwenteling blijft de radiale spiraalafstand ongeveer constant. De afnemende omtrek zorgt er op zichzelf niet voor dat die afstand geleidelijk kleiner wordt.
De voeding per omwenteling bepaalt deze verhouding; het garandeert echter geen specifieke afwerking. Snijkantgeometrie, neusradius, trillingen en materiaalhechting beïnvloeden het oppervlak ook.
Een matige vermindering van de voeding kan de geometrische voedingssporen verkleinen, maar de beproeving moet binnen het effectieve snijbereik van de wisselplaat blijven. Een grotere neusradius kan het theoretische profiel verbeteren, maar kan de krachten en trillingen verhogen.7
De programmabeoordeling moet de voedingseenheden en de besturingsspecifieke modus bevestigen. Dezelfde numerieke F-waarde kan in beide modi zeer verschillende gereedschapsbewegingen vertegenwoordigen.
Hoe dient de oppervlakteafwerking te worden vergeleken bij de buitendiameter, de middelstraal en het middelpunt?
Een glanzende rand en een dof centrum bieden een aanwijzing, maar belichting kan verschillen uitvergroten. Consistente inspectie op gedefinieerde locaties helpt het werkelijke patroon te identificeren.
De oppervlakteafwerking moet worden vergeleken op geregistreerde radiussen met behulp van consistente belichting, meetrichting en instrumentinstellingen. Bij elke locatie moeten ook de snijdiameter, het werkelijke toerental en de voeding worden geregistreerd. Een centraal punt behoeft afzonderlijke inspectie omdat fouten in de gereedschapshoogte of het gereedschapspad kunnen samengaan met ruwheid door snelheid.
De vergelijking vereist gedefinieerde locaties
De inspecteur moet de buitendiameter registreren en herhaalbare radiale posities selecteren. Halverwege de radius betekent halverwege de rotatie-as en de buitenrand. De snijdiameter is de helft van de buitendiameter van het onderdeel.8
De buitenste meting moet een randafschuining of braam vermijden. De centrale meting moet de werkelijke radius identificeren, aangezien een ruwheidsspoor geen wiskundig punt kan vertegenwoordigen.
| Inspectiegebied | Nuttige observaties | Overeenkomstige procesinformatie |
|---|---|---|
| Nabij de buitendiameter | Basisstructuur, scheuren of voedingssporen | CSS-status, werkelijk toerental en voeding |
| Middenstraal | Of de afwerking consistent blijft of begint te veranderen | Snijdiameter in verhouding tot Dcap |
| Nabij het centrum | Vegen, ruwe plekken of grotere golvingen | Gemaximeerd toerental, lage snijsnelheid en gereedschapsconditie |
| Exacte centrumfunctie | Verhoging, restmateriaal of een lokaal defect | Tool height and programmed end position |
The observed pattern should guide the next check
The outer diameter does not always have the best finish. Effective CSS and suitable feed can produce similar results at the outer and middle regions. Poor finish across the whole face calls for a broader check of the insert, workholding, coolant delivery, and cutting data.
A rough central region beginning after the actual RPM plateau supports investigation of low-speed cutting conditions. A small isolated nub calls for a direct check of tool center height and the facing path.
Roughness comparisons should use consistent trace direction relative to the surface lay and the same evaluation settings.9 A central area too small for that trace needs a separate local assessment.
Visual brightness, measured roughness, and face flatness describe different features. A polished-looking patch can still contain smearing or an unacceptable local profile.
Conclusie
Center finish improves through verified CSS limits, suitable feed per revolution, correct tool height, and consistent inspection across the face. Actual speed data helps identify the dominant cause.
-
"When you’re facing on a CNC lathe, do you use constant …", https://www.facebook.com/GCodeTutor/posts/when-youre-facing-on-a-cnc-lathe-do-you-use-constant-surface-speed-g96-or-stick-/1225833936255283/. CNC turning systems using constant surface speed mode automatically increase spindle RPM as cutting diameter decreases to maintain programmed surface velocity, subject to machine-specific maximum RPM constraints. Evidence role: mechanism; source type: education. Supports: how constant surface speed control adjusts spindle RPM inversely with cutting diameter. ↩
-
"Snelheden en voedingen", https://en.wikipedia.org/wiki/Speeds_and_feeds. The relationship between cutting speed (Vc in m/min), workpiece diameter (D in mm), and spindle speed (n in rev/min) is expressed as Vc = πDn/1000, derived from the circumference formula with unit conversion. Evidence role: definition; source type: education. Supports: the standard formula relating cutting speed, diameter, and spindle speed in metric units. ↩
-
"G96 and G97 spindle speed control", https://gcodetutor.com/cnc-machine-training/g96-g97-spindle-speed.html. In CNC lathe programming following ISO 6983 and similar standards, G96 activates constant surface speed mode, while G97 returns to constant RPM mode. Evidence role: definition; source type: education. Supports: the standard G-code designation for constant surface speed mode. Scope note: Some machine tool builders may use proprietary variations of standard G-codes ↩
-
"Built-up edge", https://en.wikipedia.org/wiki/Built-up_edge. Machining research identifies built-up edge as a phenomenon occurring predominantly at low to moderate cutting speeds where temperature and pressure conditions favor material welding to the tool rake face, with severity varying by workpiece material ductility. Evidence role: mechanism; source type: research. Supports: the relationship between cutting speed and built-up edge formation. Scope note: The critical speed range for BUE formation is material-specific and also depends on tool coating and coolant conditions ↩
-
"Snelheden en voedingen", https://en.wikipedia.org/wiki/Speeds_and_feeds. The feed rate (F in mm/min) equals the product of feed per revolution (f in mm/rev) and spindle speed (n in rev/min), a fundamental relationship in machining kinematics. Evidence role: definition; source type: education. Supports: the mathematical relationship between feed rate, feed per revolution, and spindle speed. ↩
-
"Schatting van de minimale ongesneden spaandikte tijdens precisie …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. Metal cutting research establishes that when uncut chip thickness approaches the cutting edge radius, the material undergoes elastic-plastic deformation and rubbing rather than shearing, reducing cutting efficiency and surface quality. Evidence role: mechanism; source type: research. Supports: the phenomenon of rubbing or ploughing when chip thickness falls below a critical minimum. Scope note: The critical minimum chip thickness varies with tool edge preparation and workpiece material properties ↩
-
"Een onderzoek naar trillingen door gereedschapsratel in machines …", https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4664&context=grp. Machining studies demonstrate that increased nose radius reduces theoretical surface roughness through improved geometric profile generation, but simultaneously increases radial cutting forces and susceptibility to chatter vibration, particularly in less rigid setups. Evidence role: general_support; source type: research. Supports: the relationship between tool nose radius, theoretical surface finish, cutting forces, and vibration tendency. Scope note: The optimal nose radius depends on workpiece rigidity, machine stiffness, and required surface finish ↩
-
"Radius, diameter, & circumference | Circles (article)", https://www.khanacademy.org/math/get-ready-for-geometry/x8a652ce72bd83eb2:get-ready-for-circles-and-solid-geometry/x8a652ce72bd83eb2:area-and-circumference-of-circles/a/radius-diameter-circumference. In circular geometry, diameter equals twice the radius; therefore, a position at half the maximum radius corresponds to a cutting diameter equal to half the part’s outside diameter. Evidence role: definition; source type: encyclopedia. Supports: the relationship between radius and diameter in circular geometry. ↩
-
"Surface Texture", https://www.nist.gov/document/asm-hb18pdf. Surface texture measurement standards specify that roughness evaluations should maintain consistent trace direction relative to the surface lay and use identical filter settings and evaluation lengths to ensure comparable results. Evidence role: general_support; source type: institution. Supports: the importance of consistent measurement direction and settings in surface roughness evaluation. Scope note: Specific requirements vary between ISO, ASME, and other national standards ↩

Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.