

Perché la finitura superficiale peggiora vicino al centro durante la tornitura frontale su tornio CNC?
Un pezzo spianato può apparire liscio sul bordo e ruvido al centro. Controllare la velocità di taglio, la modalità di avanzamento e l'altezza dell'utensile aiuta a spiegare il cambiamento.
La finitura superficiale spesso peggiora vicino al centro perché la velocità di taglio diminuisce dopo che il mandrino raggiunge il suo limite di giri. Una bassa velocità può favorire l'adesione del materiale, lo strappo e lo sfregamento. Un'altezza errata dell'utensile, un avanzamento non adatto o un inserto danneggiato possono peggiorare l'area centrale, pertanto è necessario verificare il limite di velocità.
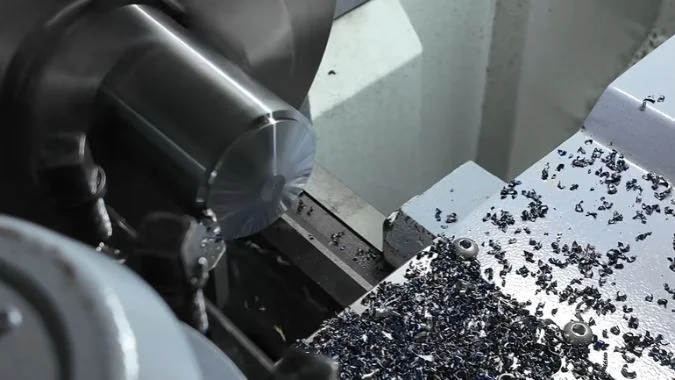
Il mandrino può sembrare stabile mentre le condizioni di taglio cambiano lungo una superficie. Ogni rivoluzione trasporta meno materiale oltre l'utensile man mano che il diametro di contatto si restringe. Il controllo della velocità di taglio costante compensa aumentando i giri al minuto, ma la velocità disponibile ha un limite massimo.1 L'importante distinzione è se l'utensile si trovi ancora entro tale intervallo di compensazione.
Perché la velocità di taglio diminuisce vicino al centro anche con la velocità di taglio costante attiva?
La velocità di taglio costante può migliorare la consistenza della spianatura, ma la rugosità può ancora comparire vicino all'asse. L'intervallo di giri al minuto disponibile del mandrino spiega dove termina la compensazione.
La velocità di taglio diminuisce vicino al centro perché la velocità di taglio costante richiede giri al minuto progressivamente più elevati man mano che il diametro diminuisce. Il mandrino raggiunge infine il suo limite consentito. I giri al minuto rimangono quindi limitati e la velocità di taglio diminuisce con il diametro. Esattamente sull'asse, la velocità superficiale rotazionale è pari a zero a qualsiasi numero di giri finito.
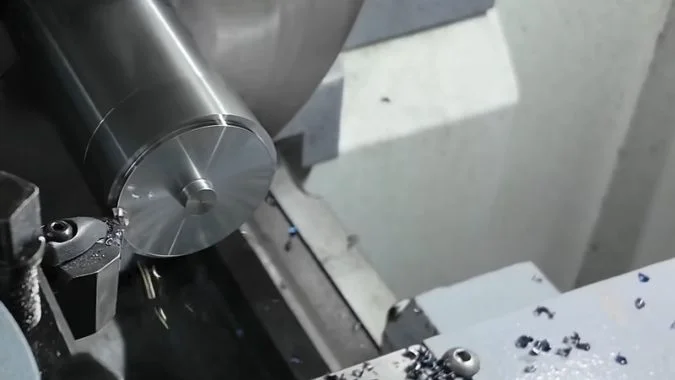
La velocità di taglio costante richiede un aumento dei giri al minuto
La relazione metrica della velocità di taglio è:
Vc è la velocità di taglio in m/min. D è il diametro di taglio attuale in millimetri. n è la velocità del mandrino in giri/min.
Il diametro è la posizione del taglio, piuttosto che il diametro originale del grezzo. Il controllo della velocità di taglio costante, comunemente selezionato con G96,3, aumenta la velocità del mandrino man mano che il diametro di taglio diminuisce.
| Condizione operativa | Comportamento del mandrino verso il centro | Comportamento della velocità di taglio |
|---|---|---|
| Spianatura a giri costanti | I giri al minuto rimangono costanti | La velocità diminuisce con il diametro |
| CSS sotto il limite di giri | I giri al minuto aumentano | La velocità rimane prossima al valore impostato |
| CSS al limite dei giri/min | I giri/min smettono di aumentare | La velocità diminuisce con il diametro |
| Asse di rotazione esatto | I giri/min disponibili rimangono finiti | La velocità superficiale di rotazione è zero |
Il tagliente può uscire dal suo raggio d'azione efficace
Una velocità inferiore può favorire l'accumulo di materiale sul tagliente in materiali soggetti ad adesione.4 Il materiale può accumularsi sul tagliente e staccarsi, lasciando strappi o una finitura irregolare.
Lo sfregamento può diventare più significativo con un tagliente smussato, un avanzamento inadeguato o un impegno molto ridotto. La bassa velocità non produce lo stesso risultato in ogni materiale.
Il CSS può mantenere condizioni idonee su gran parte della faccia, ma non può mantenere una velocità superficiale positiva al diametro zero. La geometria dell'utensile e l'altezza precisa del centro rimangono importanti nella regione centrale finale.
Come si può verificare se l'area di sgrossatura inizia dove il mandrino raggiunge il suo limite di giri?
Una fascia centrale ruvida può coincidere con il limite di velocità, ma l'aspetto da solo non può stabilirne la causa. Il diametro calcolato e i dati reali del mandrino forniscono un confronto.
Il controllo confronta il confine dell'area ruvida con il diametro in cui il CSS richiede i giri/min massimi consentiti. Tale diametro è Dcap = 1000 × Vc / (π × ncap). Dovrebbero essere registrati anche i giri/min effettivi. Posizioni simili supportano una spiegazione legata alla velocità, ma le condizioni dell'utensile e l'avanzamento devono comunque essere controllati.
Il calcolo individua l'inizio della perdita di velocità
Il calcolo utilizza il valore CSS programmato e il limite effettivo di giri/min. Un limite di programma, una gamma di mandrino o un'impostazione della macchina possono determinare il massimo disponibile.
Un esempio illustrativo utilizza Vc = 180 m/min e ncap = 3000 giri/min:
Dcap = 1000 × 180 / (π × 3000) ≈ 19,1 mm
Il calcolo prevede che il CSS possa mantenere 180 m/min fino a un diametro di circa 19,1 mm. A un diametro di 10 mm e con lo stesso limite di giri/min, la velocità di taglio è di circa 94,2 m/min.
Queste cifre illustrano il calcolo e non specificano le impostazioni per una configurazione particolare.
| Elementi da registrare | Scopo |
|---|---|
| Modalità di velocità attiva e comando CSS | Conferma quanto richiesto dal controllo |
| Limite effettivo di giri/min | Stabilisce il limite massimo di velocità del calcolo |
| Giri/min effettivi rispetto al diametro di taglio | Conferma dove termina l'accelerazione |
| Diametro del limite dell'area di sgrossatura | Collega la variazione visibile alla posizione di taglio |
| Avanzamento, condizione dell'inserto e sovrametallo di finitura | Verifica altre influenze sul confronto |
Il limite richiede un'interpretazione misurata.
L'ispettore può individuare il limite di rugosità tramite ispezione ottica o tracciamento della superficie. Un raggio misurato deve essere raddoppiato prima del confronto con il Dcap. Anche il display X della macchina necessita di un'interpretazione come valore di diametro o raggio.
Il danno superficiale può iniziare all'interno del diametro limite calcolato, una volta che la velocità diventa inadatta al materiale. I limiti di accelerazione del mandrino possono anche causare un ritardo della velocità effettiva prima che venga raggiunto il limite.
Una prova controllata può utilizzare un diverso comando CSS approvato dal fornitore con lo stesso limite di giri/min. Il diametro di transizione previsto cambia, ma il confronto richiede coerenza nell'avanzamento per giro, nel materiale, nel sovrametallo e nelle condizioni dell'utensile.
Qualsiasi revisione del limite deve rispettare la velocità consentita della macchina, del mandrino, delle griffe e della configurazione del pezzo.
In che modo l'avanzamento per giro differisce dall'avanzamento al minuto durante la spianatura?
La modifica dei giri/min può cambiare l'avanzamento dell'utensile per giro di mandrino. Controllare la modalità di avanzamento attiva aiuta a spiegare le differenze nella texture sulla superficie lavorata.
L'avanzamento per giro mantiene l'avanzamento dell'utensile per giro di mandrino al valore programmato. L'avanzamento al minuto mantiene fissa la velocità di traslazione, quindi l'avanzamento per giro diminuisce all'aumentare dei giri/min. Nessuna delle due modalità è intrinsecamente più precisa. L'avanzamento per giro spesso fornisce una relazione di avanzamento più coerente durante la tornitura in piano a velocità di taglio costante (CSS).
La relazione di avanzamento cambia con la velocità del mandrino
La relazione è:
F è l'avanzamento in mm/min. f è l'avanzamento in mm/giro. n è la velocità del mandrino in giri/min.
L'avanzamento per giro rimane una definizione utile durante la variazione dei giri/min. Il controllo modifica la velocità di traslazione per mantenere l'avanzamento programmato per ogni giro di mandrino.
Il seguente esempio aritmetico confronta due comandi di avanzamento invariati.
| Comando di avanzamento | A 1000 giri/min | A 3000 giri/min |
|---|---|---|
| 0,10 mm/giro | Traslazione di 100 mm/min | Traslazione di 300 mm/min |
| 100 mm/min | 0,10 mm/giro | Circa 0,033 mm/giro |
Con un avanzamento costante al minuto, l'aumento dei giri al minuto produce un minore avanzamento per giro. I segni geometrici di avanzamento possono diventare più fini, ma uno spessore del truciolo eccessivamente ridotto può anche favorire lo sfregamento6.
Una volta che i giri al minuto raggiungono il limite, entrambi i comandi di avanzamento invariati producono un avanzamento costante per giro. La velocità di taglio diminuisce comunque al diminuire del diametro.
La spaziatura della spirale e la finitura necessitano di un'interpretazione separata
Con un avanzamento radiale costante per giro, la spaziatura radiale della spirale rimane approssimativamente costante. La riduzione della circonferenza da sola non rende tale spaziatura progressivamente più stretta.
L'avanzamento per giro controlla questa relazione; non garantisce una finitura specifica. Anche la geometria del tagliente, il raggio di punta, le vibrazioni e l'adesione del materiale influenzano la superficie.
Una moderata riduzione dell'avanzamento può ridurre i segni geometrici, ma la prova deve rimanere entro il campo di taglio efficace dell'inserto. Un raggio di punta maggiore può migliorare il profilo teorico ma può aumentare le forze e le vibrazioni.7
La revisione del programma deve confermare le unità di avanzamento e la modalità specifica del controllo. Lo stesso valore numerico F può rappresentare movimenti dell'utensile molto diversi nelle due modalità.
Come dovrebbe essere confrontata la finitura superficiale al diametro esterno, al raggio medio e al centro?
Un bordo lucido e un centro opaco forniscono un indizio, ma l'illuminazione può esagerare le differenze. Un'ispezione coerente in posizioni definite aiuta a identificare il pattern reale.
La finitura superficiale deve essere confrontata a raggi registrati utilizzando illuminazione, direzione di misurazione e impostazioni dello strumento coerenti. Per ogni posizione devono essere registrati anche il diametro di taglio, i giri al minuto effettivi e l'avanzamento. Un rilievo centrale necessita di un'ispezione separata poiché errori di altezza dell'utensile o del percorso utensile possono coesistere con la rugosità legata alla velocità.
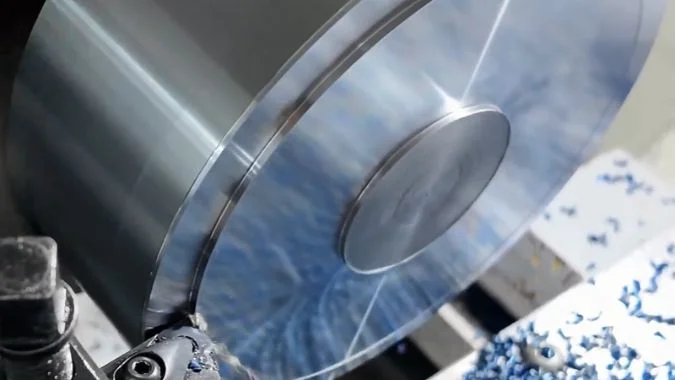
Il confronto necessita di posizioni definite
L'ispettore deve registrare il diametro esterno e selezionare posizioni radiali ripetibili. Il raggio intermedio significa a metà strada tra l'asse di rotazione e il bordo esterno. Il suo diametro di taglio è la metà del diametro esterno del pezzo.8
La misurazione esterna deve evitare smussi o bave sul bordo. La misurazione centrale deve identificare il raggio effettivo perché una traccia di rugosità non può rappresentare un punto matematico.
| Area di ispezione | Osservazioni utili | Informazioni sul processo di abbinamento |
|---|---|---|
| Vicino al diametro esterno | Trama di base, strappi o segni di avanzamento | Stato CSS, giri al minuto effettivi e avanzamento |
| Raggio medio | Se la finitura rimane coerente o inizia a cambiare | Diametro di taglio relativo al Dcap |
| Vicino al centro | Sbavature, zone ruvide o ondulazioni più ampie | Giri al minuto limitati, bassa velocità di taglio e condizioni dell'utensile |
| Caratteristica del centro esatto | Sporgenza rialzata, materiale residuo o un difetto locale | Tool height and programmed end position |
The observed pattern should guide the next check
The outer diameter does not always have the best finish. Effective CSS and suitable feed can produce similar results at the outer and middle regions. Poor finish across the whole face calls for a broader check of the insert, workholding, coolant delivery, and cutting data.
A rough central region beginning after the actual RPM plateau supports investigation of low-speed cutting conditions. A small isolated nub calls for a direct check of tool center height and the facing path.
Roughness comparisons should use consistent trace direction relative to the surface lay and the same evaluation settings.9 A central area too small for that trace needs a separate local assessment.
Visual brightness, measured roughness, and face flatness describe different features. A polished-looking patch can still contain smearing or an unacceptable local profile.
Conclusione
Center finish improves through verified CSS limits, suitable feed per revolution, correct tool height, and consistent inspection across the face. Actual speed data helps identify the dominant cause.
-
"When you’re facing on a CNC lathe, do you use constant …", https://www.facebook.com/GCodeTutor/posts/when-youre-facing-on-a-cnc-lathe-do-you-use-constant-surface-speed-g96-or-stick-/1225833936255283/. CNC turning systems using constant surface speed mode automatically increase spindle RPM as cutting diameter decreases to maintain programmed surface velocity, subject to machine-specific maximum RPM constraints. Evidence role: mechanism; source type: education. Supports: how constant surface speed control adjusts spindle RPM inversely with cutting diameter. ↩
-
"Velocità e avanzamenti", https://en.wikipedia.org/wiki/Speeds_and_feeds. The relationship between cutting speed (Vc in m/min), workpiece diameter (D in mm), and spindle speed (n in rev/min) is expressed as Vc = πDn/1000, derived from the circumference formula with unit conversion. Evidence role: definition; source type: education. Supports: the standard formula relating cutting speed, diameter, and spindle speed in metric units. ↩
-
"G96 and G97 spindle speed control", https://gcodetutor.com/cnc-machine-training/g96-g97-spindle-speed.html. In CNC lathe programming following ISO 6983 and similar standards, G96 activates constant surface speed mode, while G97 returns to constant RPM mode. Evidence role: definition; source type: education. Supports: the standard G-code designation for constant surface speed mode. Scope note: Some machine tool builders may use proprietary variations of standard G-codes ↩
-
"Built-up edge", https://en.wikipedia.org/wiki/Built-up_edge. Machining research identifies built-up edge as a phenomenon occurring predominantly at low to moderate cutting speeds where temperature and pressure conditions favor material welding to the tool rake face, with severity varying by workpiece material ductility. Evidence role: mechanism; source type: research. Supports: the relationship between cutting speed and built-up edge formation. Scope note: The critical speed range for BUE formation is material-specific and also depends on tool coating and coolant conditions ↩
-
"Velocità e avanzamenti", https://en.wikipedia.org/wiki/Speeds_and_feeds. The feed rate (F in mm/min) equals the product of feed per revolution (f in mm/rev) and spindle speed (n in rev/min), a fundamental relationship in machining kinematics. Evidence role: definition; source type: education. Supports: the mathematical relationship between feed rate, feed per revolution, and spindle speed. ↩
-
"Stima dello spessore minimo del truciolo non deformato durante la precisione...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. Metal cutting research establishes that when uncut chip thickness approaches the cutting edge radius, the material undergoes elastic-plastic deformation and rubbing rather than shearing, reducing cutting efficiency and surface quality. Evidence role: mechanism; source type: research. Supports: the phenomenon of rubbing or ploughing when chip thickness falls below a critical minimum. Scope note: The critical minimum chip thickness varies with tool edge preparation and workpiece material properties ↩
-
"Un'indagine sulla vibrazione da chatter dell'utensile di taglio nella macchina…", https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4664&context=grp. Machining studies demonstrate that increased nose radius reduces theoretical surface roughness through improved geometric profile generation, but simultaneously increases radial cutting forces and susceptibility to chatter vibration, particularly in less rigid setups. Evidence role: general_support; source type: research. Supports: the relationship between tool nose radius, theoretical surface finish, cutting forces, and vibration tendency. Scope note: The optimal nose radius depends on workpiece rigidity, machine stiffness, and required surface finish ↩
-
"Radius, diameter, & circumference | Circles (article)", https://www.khanacademy.org/math/get-ready-for-geometry/x8a652ce72bd83eb2:get-ready-for-circles-and-solid-geometry/x8a652ce72bd83eb2:area-and-circumference-of-circles/a/radius-diameter-circumference. In circular geometry, diameter equals twice the radius; therefore, a position at half the maximum radius corresponds to a cutting diameter equal to half the part’s outside diameter. Evidence role: definition; source type: encyclopedia. Supports: the relationship between radius and diameter in circular geometry. ↩
-
"Surface Texture", https://www.nist.gov/document/asm-hb18pdf. Surface texture measurement standards specify that roughness evaluations should maintain consistent trace direction relative to the surface lay and use identical filter settings and evaluation lengths to ensure comparable results. Evidence role: general_support; source type: institution. Supports: the importance of consistent measurement direction and settings in surface roughness evaluation. Scope note: Specific requirements vary between ISO, ASME, and other national standards ↩

Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.