

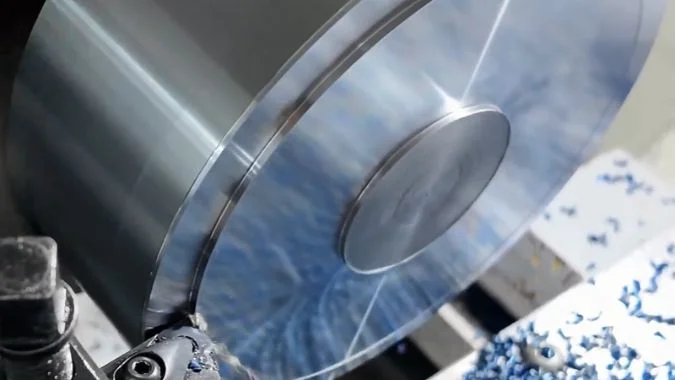
Почему при торцевании на станке с ЧПУ качество поверхности ухудшается ближе к центру?
Обработанная торцевая поверхность может выглядеть гладкой по краям и шероховатой в центре. Проверка скорости резания, режима подачи и высоты инструмента помогает объяснить это изменение.
Качество обработки поверхности часто ухудшается ближе к центру, так как скорость резания падает после того, как шпиндель достигает своего предела оборотов. Низкая скорость может способствовать налипанию материала, вырыванию и трению. Неправильная высота инструмента, неподходящая подача или поврежденная пластина могут ухудшить состояние центральной зоны, поэтому необходимо проверить ограничение скорости.
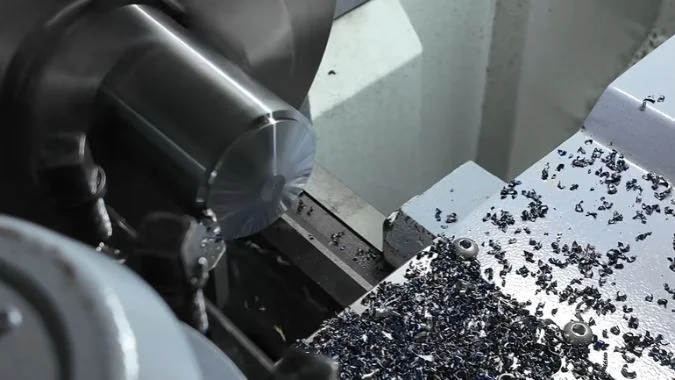
Звук работы шпинделя может оставаться стабильным, несмотря на изменение условий резания по торцу. С каждым оборотом мимо инструмента проходит меньше материала по мере уменьшения диаметра контакта. Контроль постоянной скорости резания компенсирует это путем увеличения частоты вращения, однако доступная скорость имеет верхний предел.1 Важное различие заключается в том, находится ли инструмент еще в пределах диапазона компенсации.
Why Does Cutting Speed Fall Near the Center Even with Constant Surface Speed Active?
Постоянная скорость резания может улучшить однородность торцевания, но шероховатость все равно может появиться вблизи оси. Доступный диапазон оборотов шпинделя объясняет, где заканчивается компенсация.
Скорость резания падает возле центра, так как постоянная скорость резания требует прогрессивно более высоких оборотов по мере уменьшения диаметра. В конечном итоге шпиндель достигает своего допустимого предела. После этого обороты остаются ограниченными, а скорость резания снижается вместе с диаметром. В самой точке оси вращательная скорость поверхности равна нулю при любых конечных оборотах.
Постоянная скорость резания требует увеличения оборотов
Метрическая зависимость скорости резания:
Vc — скорость резания в м/мин. D — текущий диаметр резания в миллиметрах. n — частота вращения шпинделя в об/мин.
Диаметр — это место выполнения реза, а не исходный диаметр заготовки. Контроль постоянной скорости резания, обычно выбираемый с помощью G963, увеличивает частоту вращения шпинделя по мере уменьшения диаметра резания.
| Условие эксплуатации | Поведение шпинделя при приближении к центру | Поведение скорости резания |
|---|---|---|
| Торцевание с фиксированными оборотами | Обороты остаются постоянными | Скорость падает вместе с диаметром |
| Постоянная скорость резания ниже предела оборотов | Обороты увеличиваются | Скорость остается близкой к заданному значению |
| Постоянная скорость резания при ограничении оборотов шпинделя | Частота вращения перестает увеличиваться | Скорость падает вместе с диаметром |
| Точная ось вращения | Доступная частота вращения остается конечной | Окружная скорость вращения равна нулю |
Режущая кромка может выйти за пределы своего эффективного рабочего диапазона
Более низкая скорость может способствовать наростообразованию на материалах, склонных к адгезии.4 Материал может скапливаться на кромке и отрываться, оставляя рваные участки или неровную поверхность.
Трение также может усилиться при затупленной кромке, неподходящей подаче или очень малом заглублении. Низкая скорость не всегда приводит к одинаковому результату для всех материалов.
Постоянная скорость резания (CSS) позволяет поддерживать приемлемые условия на большей части торца, но не может поддерживать положительную скорость на нулевом диаметре. Геометрия инструмента и точная установка по центру остаются важными факторами в центральной области.
How Can You Check Whether the Rough Area Begins Where the Spindle Reaches Its RPM Limit?
Шероховатая центральная полоса может совпадать с ограничением по скорости, но один лишь внешний вид не позволяет установить причину. Расчетный диаметр и фактические данные шпинделя обеспечивают возможность сравнения.
Проверка сопоставляет границу шероховатой зоны с диаметром, на котором для CSS требуется максимально допустимая частота вращения. Этот диаметр равен Dcap = 1000 × Vc / (π × ncap). Следует также зафиксировать фактическую частоту вращения. Сходное расположение указывает на зависимость от скорости, однако состояние инструмента и подачу все равно необходимо проверять.
Расчет определяет начало падения скорости
В расчете используется запрограммированное значение CSS и эффективное ограничение оборотов шпинделя. Доступный максимум может определяться программным ограничением, диапазоном шпинделя или настройками станка.
Иллюстративный пример с использованием Vc = 180 м/мин и ncap = 3000 об/мин:
Dcap = 1000 × 180 / (π × 3000) ≈ 19.1 мм
Расчет показывает, что CSS позволяет поддерживать 180 м/мин до диаметра примерно 19.1 мм. При диаметре 10 мм и тех же ограниченных оборотах скорость резания составляет примерно 94.2 м/мин.
Эти цифры служат для иллюстрации расчета и не определяют настройки для конкретного оборудования.
| Данные для регистрации | Назначение |
|---|---|
| Активный режим скорости и команда CSS | Подтверждает запрос элемента управления |
| Эффективный предел оборотов в минуту | Устанавливает верхний предел скорости для вычислений |
| Фактические обороты в минуту относительно диаметра резания | Подтверждает точку окончания ускорения |
| Диаметр границы зоны шероховатости | Связывает видимое изменение с положением резания |
| Подача, состояние пластины и припуск на чистовую обработку | Проверяет другие факторы, влияющие на сравнение |
Граница требует измеренной интерпретации
Инспектор может определить границу шероховатости с помощью оптического осмотра или трассировки поверхности. Измеренный радиус должен быть удвоен перед сравнением с Dcap. Индикация оси X станка также требует интерпретации как значения диаметра или радиуса.
Повреждение поверхности может начаться внутри рассчитанного предельного диаметра, как только скорость станет неподходящей для материала. Ограничения ускорения шпинделя также могут привести к отставанию фактической скорости до достижения предельного значения.
В контролируемом испытании можно использовать другую одобренную поставщиком команду CSS с тем же ограничением оборотов в минуту. Прогнозируемый переходный диаметр изменяется, но для сравнения необходимо поддерживать постоянную подачу на оборот, материал, припуск и состояние инструмента.
Любой пересмотр предельного значения должен учитывать допустимую скорость станка, патрона, кулачков и установки заготовки.
How Does Feed per Revolution Differ from Feed per Minute During Facing?
Изменение частоты вращения шпинделя может изменить подачу инструмента на оборот шпинделя. Проверка активного режима подачи помогает объяснить различия в текстуре по всей торцованной поверхности.
Подача на оборот поддерживает подачу инструмента на оборот шпинделя на запрограммированном значении. Подача в минуту поддерживает фиксированную скорость перемещения, поэтому подача на оборот падает при увеличении частоты вращения. Ни один из режимов не является по своей сути более точным. Подача на оборот часто обеспечивает более согласованное соотношение подачи при торцевании с постоянной скоростью резания (CSS).
Соотношение подачи изменяется вместе со скоростью шпинделя
Соотношение следующее:
F — подача в мм/мин. f — подача в мм/об. n — скорость шпинделя в об/мин.
Подача на оборот остается полезным определением при изменении частоты вращения шпинделя. Система управления изменяет скорость перемещения для поддержания запрограммированной подачи на каждый оборот шпинделя.
Следующий арифметический пример сравнивает две неизменные команды подачи.
| Команда подачи | При 1000 об/мин | При 3000 об/мин |
|---|---|---|
| 0,10 мм/об | перемещение 100 мм/мин | перемещение 300 мм/мин |
| 100 мм/мин | 0,10 мм/об | Приблизительно 0,033 мм/об |
При постоянной подаче в минуту увеличение частоты вращения приводит к уменьшению подачи на оборот. Геометрические следы подачи могут стать мельче, но чрезмерно малая толщина стружки также может способствовать трению6.
Как только частота вращения достигает своего максимума, обе неизменные команды подачи обеспечивают постоянную подачу на оборот. Скорость резания все еще падает по мере уменьшения диаметра.
Шаг спирали и чистота поверхности требуют отдельной интерпретации
При постоянной радиальной подаче на оборот радиальный шаг спирали остается приблизительно постоянным. Уменьшающаяся окружность сама по себе не делает этот шаг постепенно более плотным.
Подача на оборот контролирует эту взаимосвязь; она не гарантирует получение определенной чистоты поверхности. Геометрия кромки, радиус при вершине, вибрация и адгезия материала также влияют на поверхность.
Умеренное уменьшение подачи может уменьшить геометрические следы подачи, но пробная обработка должна оставаться в пределах эффективного диапазона резания пластины. Больший радиус при вершине может улучшить теоретический профиль, но может увеличить силы и вибрацию.7
Проверка программы должна подтвердить единицы измерения подачи и специфический режим управления. Одно и то же числовое значение F может представлять совершенно разные перемещения инструмента в двух режимах.
How Should Surface Finish Be Compared at the Outer Diameter, Mid-Radius, and Center?
Блестящий ободок и тусклый центр дают подсказку, но освещение может преувеличивать различия. Последовательная проверка в определенных местах помогает выявить фактический рисунок.
Чистоту поверхности следует сравнивать при зафиксированных радиусах, используя постоянное освещение, направление измерения и настройки прибора. Для каждого места также должны быть записаны диаметр резания, фактическая частота вращения и подача. Центральный выступ требует отдельной проверки, так как ошибки высоты инструмента или траектории движения могут сосуществовать с шероховатостью, связанной со скоростью.
Сравнение требует определенных мест
Инспектор должен записать наружный диаметр и выбрать воспроизводимые радиальные положения. Средний радиус означает середину между осью вращения и наружным краем. Его диаметр резания равен половине наружного диаметра детали.8
При наружном измерении следует избегать фаски или заусенца. Центральное измерение должно определять фактический радиус, так как след шероховатости не может представлять математическую точку.
| Зона контроля | Полезные наблюдения | Информация о процессе сопоставления |
|---|---|---|
| Рядом с внешним диаметром | Исходная текстура, разрывы или следы подачи | Статус CSS, фактические обороты в минуту и подача |
| Средний радиус | Остается ли чистовая обработка неизменной или начинает меняться | Диаметр резания относительно Dcap |
| Рядом с центром | Smearing, rough patches, or larger undulations | Capped rpm, low cutting speed, and tool condition |
| Exact center feature | Raised nub, residual material, or a local defect | Tool height and programmed end position |
The observed pattern should guide the next check
The outer diameter does not always have the best finish. Effective CSS and suitable feed can produce similar results at the outer and middle regions. Poor finish across the whole face calls for a broader check of the insert, workholding, coolant delivery, and cutting data.
A rough central region beginning after the actual RPM plateau supports investigation of low-speed cutting conditions. A small isolated nub calls for a direct check of tool center height and the facing path.
Roughness comparisons should use consistent trace direction relative to the surface lay and the same evaluation settings.9 A central area too small for that trace needs a separate local assessment.
Visual brightness, measured roughness, and face flatness describe different features. A polished-looking patch can still contain smearing or an unacceptable local profile.
Заключение
Center finish improves through verified CSS limits, suitable feed per revolution, correct tool height, and consistent inspection across the face. Actual speed data helps identify the dominant cause.
-
"When you’re facing on a CNC lathe, do you use constant …", https://www.facebook.com/GCodeTutor/posts/when-youre-facing-on-a-cnc-lathe-do-you-use-constant-surface-speed-g96-or-stick-/1225833936255283/. CNC turning systems using constant surface speed mode automatically increase spindle RPM as cutting diameter decreases to maintain programmed surface velocity, subject to machine-specific maximum RPM constraints. Evidence role: mechanism; source type: education. Supports: how constant surface speed control adjusts spindle RPM inversely with cutting diameter. ↩
-
"Скорости и подачи", https://en.wikipedia.org/wiki/Speeds_and_feeds. The relationship between cutting speed (Vc in m/min), workpiece diameter (D in mm), and spindle speed (n in rev/min) is expressed as Vc = πDn/1000, derived from the circumference formula with unit conversion. Evidence role: definition; source type: education. Supports: the standard formula relating cutting speed, diameter, and spindle speed in metric units. ↩
-
"G96 and G97 spindle speed control", https://gcodetutor.com/cnc-machine-training/g96-g97-spindle-speed.html. In CNC lathe programming following ISO 6983 and similar standards, G96 activates constant surface speed mode, while G97 returns to constant RPM mode. Evidence role: definition; source type: education. Supports: the standard G-code designation for constant surface speed mode. Scope note: Some machine tool builders may use proprietary variations of standard G-codes ↩
-
"Built-up edge", https://en.wikipedia.org/wiki/Built-up_edge. Machining research identifies built-up edge as a phenomenon occurring predominantly at low to moderate cutting speeds where temperature and pressure conditions favor material welding to the tool rake face, with severity varying by workpiece material ductility. Evidence role: mechanism; source type: research. Supports: the relationship between cutting speed and built-up edge formation. Scope note: The critical speed range for BUE formation is material-specific and also depends on tool coating and coolant conditions ↩
-
"Скорости и подачи", https://en.wikipedia.org/wiki/Speeds_and_feeds. The feed rate (F in mm/min) equals the product of feed per revolution (f in mm/rev) and spindle speed (n in rev/min), a fundamental relationship in machining kinematics. Evidence role: definition; source type: education. Supports: the mathematical relationship between feed rate, feed per revolution, and spindle speed. ↩
-
"Оценка минимальной толщины несрезанного слоя при прецизионной обработке…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. Metal cutting research establishes that when uncut chip thickness approaches the cutting edge radius, the material undergoes elastic-plastic deformation and rubbing rather than shearing, reducing cutting efficiency and surface quality. Evidence role: mechanism; source type: research. Supports: the phenomenon of rubbing or ploughing when chip thickness falls below a critical minimum. Scope note: The critical minimum chip thickness varies with tool edge preparation and workpiece material properties ↩
-
"Исследование вибрации при дроблении режущего инструмента в станке…", https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4664&context=grp. Machining studies demonstrate that increased nose radius reduces theoretical surface roughness through improved geometric profile generation, but simultaneously increases radial cutting forces and susceptibility to chatter vibration, particularly in less rigid setups. Evidence role: general_support; source type: research. Supports: the relationship between tool nose radius, theoretical surface finish, cutting forces, and vibration tendency. Scope note: The optimal nose radius depends on workpiece rigidity, machine stiffness, and required surface finish ↩
-
"Radius, diameter, & circumference | Circles (article)", https://www.khanacademy.org/math/get-ready-for-geometry/x8a652ce72bd83eb2:get-ready-for-circles-and-solid-geometry/x8a652ce72bd83eb2:area-and-circumference-of-circles/a/radius-diameter-circumference. In circular geometry, diameter equals twice the radius; therefore, a position at half the maximum radius corresponds to a cutting diameter equal to half the part’s outside diameter. Evidence role: definition; source type: encyclopedia. Supports: the relationship between radius and diameter in circular geometry. ↩
-
"Surface Texture", https://www.nist.gov/document/asm-hb18pdf. Surface texture measurement standards specify that roughness evaluations should maintain consistent trace direction relative to the surface lay and use identical filter settings and evaluation lengths to ensure comparable results. Evidence role: general_support; source type: institution. Supports: the importance of consistent measurement direction and settings in surface roughness evaluation. Scope note: Specific requirements vary between ISO, ASME, and other national standards ↩

Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.