

Pourquoi l'état de surface se détériore-t-il près du centre lors du surfaçage sur un tour CNC ?
Une pièce surfacée peut paraître lisse sur le bord et rugueuse au centre. Vérifier la vitesse de coupe, le mode d'avance et la hauteur de l'outil permet d'expliquer ce changement.
L'état de surface se dégrade souvent près du centre car la vitesse de coupe chute après que la broche a atteint sa limite de régime. Une vitesse faible peut favoriser l'adhérence du matériau, l'arrachement et le frottement. Une hauteur d'outil incorrecte, une avance inadaptée ou une plaquette endommagée peuvent aggraver la zone centrale ; il est donc nécessaire de vérifier la limite de vitesse.
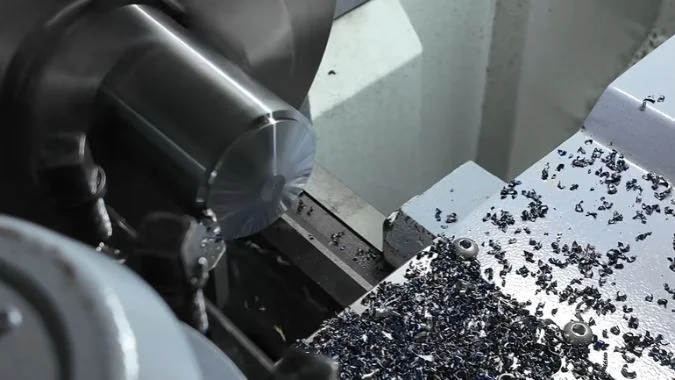
La broche peut sembler stable alors que les conditions de coupe changent sur la face. Chaque révolution déplace moins de matériau devant l'outil à mesure que le diamètre de contact diminue. Le contrôle de vitesse de coupe constante compense en augmentant la vitesse de rotation, mais la vitesse disponible a un plafond.1 La distinction importante est de savoir si l'outil se situe toujours dans cette plage de compensation.
Pourquoi la vitesse de coupe diminue-t-elle près du centre même avec une vitesse de coupe constante activée ?
La vitesse de coupe constante peut améliorer la régularité du surfaçage, mais une rugosité peut toujours apparaître près de l'axe. La plage de régime disponible de la broche explique où la compensation s'arrête.
La vitesse de coupe chute près du centre car la vitesse de coupe constante nécessite un régime progressivement plus élevé à mesure que le diamètre diminue. La broche finit par atteindre sa limite autorisée. Le régime reste alors plafonné et la vitesse de coupe diminue avec le diamètre. À l'axe exact, la vitesse de surface rotationnelle est nulle pour tout régime fini.
La vitesse de coupe constante nécessite une augmentation du régime.
La relation métrique de la vitesse de coupe est :
Vc est la vitesse de coupe en m/min. D est le diamètre de coupe actuel en millimètres. n est la vitesse de rotation de la broche en tr/min.
Le diamètre correspond à l'emplacement de la coupe, plutôt qu'au diamètre initial de la pièce brute. Le contrôle de vitesse de coupe constante, généralement sélectionné avec G96,3, augmente la vitesse de la broche à mesure que le diamètre de coupe diminue.
| Condition d'exploitation | Comportement de la broche vers le centre | Comportement de la vitesse de coupe |
|---|---|---|
| Surfaçage à régime fixe | Le régime reste constant | La vitesse diminue avec le diamètre |
| Vitesse de coupe constante en dessous de la limite de régime | Le régime augmente | La vitesse reste proche de la valeur de commande |
| Vitesse de coupe constante à la limite de régime | Le régime cesse d'augmenter | La vitesse diminue avec le diamètre |
| Axe de rotation exact | Le régime disponible reste limité | La vitesse de rotation en surface est nulle |
L'arête de coupe peut sortir de sa plage de travail efficace
Une vitesse plus faible peut favoriser l'arête rapportée dans les matériaux sujets à l'adhérence.4 Le matériau peut s'accumuler sur l'arête et se détacher, laissant des zones arrachées ou une finition irrégulière.
Le frottement peut également devenir plus important avec une arête émoussée, une avance inadaptée ou un engagement très faible. Une faible vitesse ne produit pas le même résultat selon le matériau.
La vitesse de coupe constante permet de maintenir des conditions adéquates sur une grande partie de la face, mais ne peut maintenir une vitesse de surface positive à un diamètre nul. La géométrie de l'outil et la hauteur précise du centre restent importantes au niveau de la zone centrale finale.
Comment vérifier si la zone d'ébauche commence là où la broche atteint sa limite de régime ?
Une bande centrale rugueuse peut coïncider avec la limite de vitesse, mais l'aspect seul ne permet pas d'en établir la cause. Le diamètre calculé et les données réelles de la broche permettent d'effectuer une comparaison.
La vérification compare la limite de la zone rugueuse avec le diamètre où la vitesse de coupe constante nécessite le régime maximal autorisé. Ce diamètre est Dcap = 1000 × Vc / (π × ncap). Le régime réel doit également être enregistré. Des emplacements similaires confirment une explication liée à la vitesse, mais l'état de l'outil et l'avance doivent toujours être vérifiés.
Le calcul localise le début de la perte de vitesse
Le calcul utilise la valeur de vitesse de coupe constante programmée et le régime maximal effectif. Une limite de programme, une plage de broche ou un réglage de la machine peuvent déterminer le maximum disponible.
Un exemple illustratif utilise Vc = 180 m/min et ncap = 3000 tr/min :
Dcap = 1000 × 180 / (π × 3000) ≈ 19,1 mm
Le calcul prévoit que la vitesse de coupe constante peut maintenir 180 m/min jusqu'à un diamètre d'environ 19,1 mm. À un diamètre de 10 mm et au même régime plafonné, la vitesse de coupe est d'environ 94,2 m/min.
Ces chiffres illustrent le calcul et ne spécifient pas de réglages pour une configuration particulière.
| Preuves à enregistrer | Objectif |
|---|---|
| Mode de vitesse active et commande CSS | Confirme ce que la commande demande |
| Limite effective de tr/min | Établit le plafond de vitesse du calcul |
| Tr/min réels par rapport au diamètre de coupe | Confirme où l'accélération s'arrête |
| Diamètre de la limite de la zone brute | Associe le changement visible à la position de coupe |
| Avance, état de l'insert et surépaisseur de finition | Vérifie les autres influences sur la comparaison |
La limite nécessite une interprétation mesurée.
L'inspecteur peut localiser la limite de rugosité par inspection optique ou par relevé de surface. Un rayon mesuré doit être doublé avant toute comparaison avec Dcap. L'affichage X de la machine nécessite également une interprétation en tant que valeur de diamètre ou de rayon.
Des dommages de surface peuvent apparaître à l'intérieur du diamètre limite calculé, une fois que la vitesse devient inadaptée au matériau. Les limites d'accélération de la broche peuvent également provoquer un retard de la vitesse réelle avant que le plafond ne soit atteint.
Un essai contrôlé peut utiliser une commande CSS différente approuvée par le fournisseur avec le même plafond de tr/min. Le diamètre de transition prédit change, mais la comparaison nécessite une avance par tour, un matériau, une surépaisseur et un état d'outil cohérents.
Toute révision du plafond doit respecter la vitesse autorisée de la machine, du mandrin, des mors et de la configuration de la pièce.
Quelle est la différence entre l'avance par tour et l'avance par minute lors du dressage ?
Modifier les tr/min peut changer l'avance de l'outil par tour de broche. Vérifier le mode d'avance actif aide à expliquer les différences de texture sur la surface surfacée.
L'avance par tour maintient l'avance de l'outil par tour de broche à la valeur programmée. L'avance par minute maintient la vitesse de déplacement fixe, de sorte que l'avance par tour diminue à mesure que les tr/min augmentent. Aucun mode n'est intrinsèquement plus précis. L'avance par tour offre souvent une relation d'avance plus cohérente lors du surfaçage CSS.
La relation d'avance change avec la vitesse de broche
La relation est :
F est l'avance en mm/min. f est l'avance en mm/tr. n est la vitesse de broche en tr/min.
L'avance par tour reste une définition utile lors du changement de tr/min. La commande modifie la vitesse de déplacement pour maintenir l'avance programmée pour chaque tour de broche.
L'exemple arithmétique suivant compare deux commandes d'avance inchangées.
| Commande d'avance | À 1000 tr/min | À 3000 tr/min |
|---|---|---|
| 0,10 mm/tr | Vitesse de déplacement de 100 mm/min | Vitesse de déplacement de 300 mm/min |
| 100 mm/min | 0,10 mm/tr | Environ 0,033 mm/tr |
Avec une avance par minute constante, l'augmentation de la vitesse de rotation (tr/min) produit une avance par tour plus faible. Les marques d'avance géométriques peuvent devenir plus fines, mais une épaisseur de copeau excessivement faible peut également favoriser le frottement.6.
Une fois que la vitesse de rotation atteint son maximum, les deux commandes d'avance inchangées produisent une avance par tour constante. La vitesse de coupe diminue toujours à mesure que le diamètre diminue.
L'espacement de la spirale et le fini nécessitent une interprétation distincte.
Sous une avance radiale constante par tour, l'espacement radial de la spirale reste approximativement constant. La réduction de la circonférence ne rend pas cet espacement progressivement plus serré.
L'avance par tour contrôle cette relation ; elle ne garantit pas un fini particulier. La géométrie de l'arête, le rayon de bec, les vibrations et l'adhérence du matériau affectent également la surface.
Une réduction modérée de l'avance peut réduire les marques d'avance géométriques, mais l'essai doit rester dans la plage de coupe efficace de la plaquette. Un rayon de bec plus grand peut améliorer le profil théorique mais peut augmenter les forces et les vibrations.7
L'examen du programme doit confirmer les unités d'avance et le mode spécifique au contrôle. La même valeur numérique F peut représenter des mouvements d'outil très différents dans les deux modes.
Comment comparer l'état de surface au diamètre extérieur, au rayon médian et au centre ?
Un bord brillant et un centre terne fournissent un indice, mais l'éclairage peut exagérer les différences. Une inspection cohérente à travers des emplacements définis aide à identifier le motif réel.
Le fini de surface doit être comparé à des rayons enregistrés en utilisant un éclairage, une direction de mesure et des réglages d'instrument cohérents. Chaque emplacement doit également avoir son diamètre de coupe, sa vitesse de rotation réelle et son avance enregistrés. Un téton central nécessite une inspection distincte car des erreurs de hauteur d'outil ou de trajectoire peuvent coexister avec une rugosité liée à la vitesse.
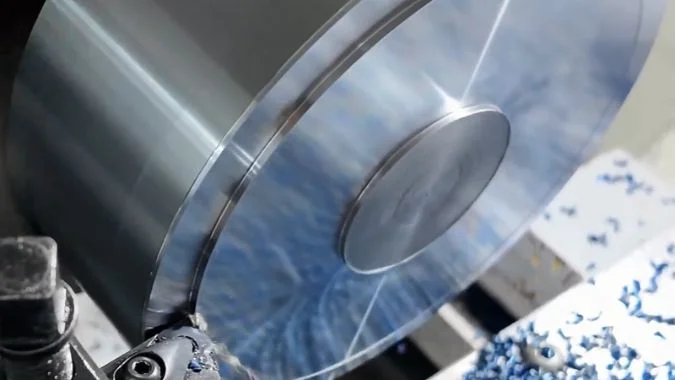
La comparaison nécessite des emplacements définis.
L'inspecteur doit enregistrer le diamètre extérieur et sélectionner des positions radiales répétables. Le mi-rayon signifie à mi-chemin entre l'axe de rotation et le bord extérieur. Son diamètre de coupe est la moitié du diamètre extérieur de la pièce.8
La mesure extérieure doit éviter un chanfrein ou une bavure de bord. La mesure centrale doit identifier le rayon réel car une trace de rugosité ne peut pas représenter un point mathématique.
| Zone d'inspection | Observations utiles | Informations sur le processus de correspondance |
|---|---|---|
| Près du diamètre extérieur | Texture de référence, déchirure ou marques d'avance | État CSS, régime actuel et avance |
| Rayon médian | Si la finition reste constante ou commence à changer | Diamètre de coupe relatif à Dcap |
| Près du centre | Maculage, zones rugueuses ou ondulations plus importantes | Régime plafonné, faible vitesse de coupe et état de l'outil |
| Caractéristique du centre exact | Bossage, matériau résiduel ou défaut local | Tool height and programmed end position |
The observed pattern should guide the next check
The outer diameter does not always have the best finish. Effective CSS and suitable feed can produce similar results at the outer and middle regions. Poor finish across the whole face calls for a broader check of the insert, workholding, coolant delivery, and cutting data.
A rough central region beginning after the actual RPM plateau supports investigation of low-speed cutting conditions. A small isolated nub calls for a direct check of tool center height and the facing path.
Roughness comparisons should use consistent trace direction relative to the surface lay and the same evaluation settings.9 A central area too small for that trace needs a separate local assessment.
Visual brightness, measured roughness, and face flatness describe different features. A polished-looking patch can still contain smearing or an unacceptable local profile.
Conclusion
Center finish improves through verified CSS limits, suitable feed per revolution, correct tool height, and consistent inspection across the face. Actual speed data helps identify the dominant cause.
-
"When you’re facing on a CNC lathe, do you use constant …", https://www.facebook.com/GCodeTutor/posts/when-youre-facing-on-a-cnc-lathe-do-you-use-constant-surface-speed-g96-or-stick-/1225833936255283/. CNC turning systems using constant surface speed mode automatically increase spindle RPM as cutting diameter decreases to maintain programmed surface velocity, subject to machine-specific maximum RPM constraints. Evidence role: mechanism; source type: education. Supports: how constant surface speed control adjusts spindle RPM inversely with cutting diameter. ↩
-
"Vitesses et avances", https://en.wikipedia.org/wiki/Speeds_and_feeds. The relationship between cutting speed (Vc in m/min), workpiece diameter (D in mm), and spindle speed (n in rev/min) is expressed as Vc = πDn/1000, derived from the circumference formula with unit conversion. Evidence role: definition; source type: education. Supports: the standard formula relating cutting speed, diameter, and spindle speed in metric units. ↩
-
"G96 and G97 spindle speed control", https://gcodetutor.com/cnc-machine-training/g96-g97-spindle-speed.html. In CNC lathe programming following ISO 6983 and similar standards, G96 activates constant surface speed mode, while G97 returns to constant RPM mode. Evidence role: definition; source type: education. Supports: the standard G-code designation for constant surface speed mode. Scope note: Some machine tool builders may use proprietary variations of standard G-codes ↩
-
"Built-up edge", https://en.wikipedia.org/wiki/Built-up_edge. Machining research identifies built-up edge as a phenomenon occurring predominantly at low to moderate cutting speeds where temperature and pressure conditions favor material welding to the tool rake face, with severity varying by workpiece material ductility. Evidence role: mechanism; source type: research. Supports: the relationship between cutting speed and built-up edge formation. Scope note: The critical speed range for BUE formation is material-specific and also depends on tool coating and coolant conditions ↩
-
"Vitesses et avances", https://en.wikipedia.org/wiki/Speeds_and_feeds. The feed rate (F in mm/min) equals the product of feed per revolution (f in mm/rev) and spindle speed (n in rev/min), a fundamental relationship in machining kinematics. Evidence role: definition; source type: education. Supports: the mathematical relationship between feed rate, feed per revolution, and spindle speed. ↩
-
" Estimation de l'épaisseur minimale de copeau non coupé lors de la précision… ", https://pmc.ncbi.nlm.nih.gov/articles/PMC8745993/. Metal cutting research establishes that when uncut chip thickness approaches the cutting edge radius, the material undergoes elastic-plastic deformation and rubbing rather than shearing, reducing cutting efficiency and surface quality. Evidence role: mechanism; source type: research. Supports: the phenomenon of rubbing or ploughing when chip thickness falls below a critical minimum. Scope note: The critical minimum chip thickness varies with tool edge preparation and workpiece material properties ↩
-
"Une enquête sur les vibrations de broutage des outils de coupe dans les machines…", https://scholarworks.uni.edu/cgi/viewcontent.cgi?article=4664&context=grp. Machining studies demonstrate that increased nose radius reduces theoretical surface roughness through improved geometric profile generation, but simultaneously increases radial cutting forces and susceptibility to chatter vibration, particularly in less rigid setups. Evidence role: general_support; source type: research. Supports: the relationship between tool nose radius, theoretical surface finish, cutting forces, and vibration tendency. Scope note: The optimal nose radius depends on workpiece rigidity, machine stiffness, and required surface finish ↩
-
"Radius, diameter, & circumference | Circles (article)", https://www.khanacademy.org/math/get-ready-for-geometry/x8a652ce72bd83eb2:get-ready-for-circles-and-solid-geometry/x8a652ce72bd83eb2:area-and-circumference-of-circles/a/radius-diameter-circumference. In circular geometry, diameter equals twice the radius; therefore, a position at half the maximum radius corresponds to a cutting diameter equal to half the part’s outside diameter. Evidence role: definition; source type: encyclopedia. Supports: the relationship between radius and diameter in circular geometry. ↩
-
"Surface Texture", https://www.nist.gov/document/asm-hb18pdf. Surface texture measurement standards specify that roughness evaluations should maintain consistent trace direction relative to the surface lay and use identical filter settings and evaluation lengths to ensure comparable results. Evidence role: general_support; source type: institution. Supports: the importance of consistent measurement direction and settings in surface roughness evaluation. Scope note: Specific requirements vary between ISO, ASME, and other national standards ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.