

¿Por qué aparecen marcas de vibración en husillos largos durante el torneado por torbellino?
Las marcas de vibración (chatter) pueden dañar el acabado de la rosca y reducir la vida útil de la plaquita. Una investigación útil comienza con el soporte de la pieza de trabajo, el estado del anillo de corte y los parámetros de corte utilizados en la posición afectada.
Las marcas de vibración aparecen cuando la oscilación entre el anillo de corte y un husillo largo interrumpe el corte. Un tramo flexible sin soporte, un contacto desigual de la plaquita, componentes desgastados o ajustes inestables pueden desencadenar el problema. Los impactos de corte repetidos pueden excitar la vibración y la vibración regenerativa puede amplificarla.
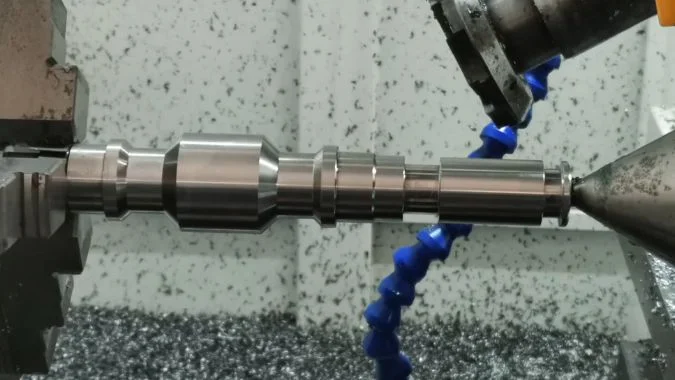
Un husillo largo puede parecer rígido entre sus soportes, pero su resistencia a la flexión cambia a lo largo de la trayectoria de corte. El anillo de corte giratorio también deja un patrón superficial normal durante el corte estable. Un diagnóstico útil comienza comparando esa textura esperada con la ondulación más profunda que aparece a medida que aumenta la vibración.
¿Cómo se pueden distinguir las marcas de vibración del patrón de superficie normal de torneado?
Las marcas de corte normales pueden parecerse a los daños por vibración. Malinterpretarlas puede llevar a ajustes innecesarios, por lo que el patrón superficial debe compararse con el sonido, la ubicación y el comportamiento de corte.
Las marcas de vibración suelen añadir una ondulación pronunciada, una profundidad de marca desigual o bandas de acabado deficiente a la textura de giro esperada. Las marcas normales son más consistentes en condiciones sin cambios. El espaciado periódico por sí solo no puede identificar la vibración, ya que el giro estable también deja marcas repetitivas. Una prueba de velocidad proporciona evidencia de respaldo.
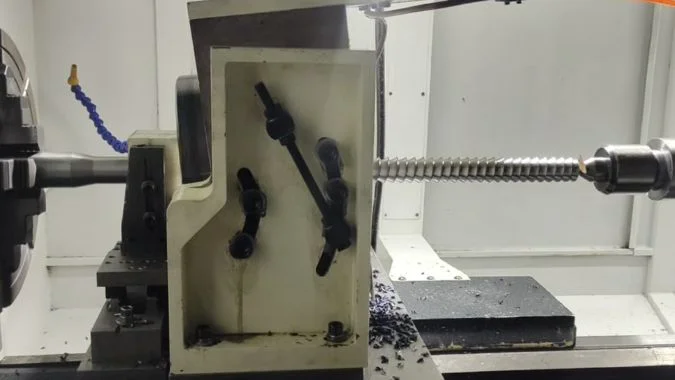
El giro normal deja su propio patrón repetitivo
Cada plaquita elimina material durante la rotación del anillo de corte1. Los cortes sucesivos forman una envolvente, por lo que un proceso estable puede dejar pequeñas festones o facetas.
Su espaciado depende de la geometría de corte y de la relación entre la velocidad del anillo de corte y la rotación de la pieza de trabajo. Un patrón regular no significa automáticamente vibración.
| Observación | Textura de giro normal | Sospecha de vibración o daño por vibración |
|---|---|---|
| Profundidad de la marca | Consistente en condiciones estables | Ondulación más profunda o profundidad cambiante |
| Distribución a lo largo del husillo | Predecible para la configuración | A menudo peor en tramos flexibles |
| Sonido de corte | Constante para la operación | Chirrido, pulsaciones o traqueteo nuevos |
| Mediciones de superficie | Acabado y perfil consistentes | Aumento de la ondulación o error de perfil local |
| Respuesta a un cambio de velocidad | El espaciado de la textura puede cambiar | La ondulación y la vibración pueden disminuir drásticamente |
Una prueba de velocidad requiere más que una comparación de espaciado
El operador debe inspeccionar la pieza de trabajo detenida y limpia bajo una iluminación y magnificación constantes. Un trazado de superficie puede ayudar a distinguir la textura fina de las ondulaciones más grandes2.
Una prueba corta a un pequeño cambio de velocidad aprobado puede revelar una condición de corte más estable. La comparación debe utilizar una distancia de soporte, tolerancia y condición de inserción similares.
Un cambio de espaciado por sí solo sigue siendo concluyente. Una evidencia más sólida combina una menor ondulación, un corte más silencioso y una menor vibración. El forzamiento periódico debido a la excentricidad también puede dejar marcas regulares3, por lo que una fotografía de la superficie por sí sola no puede establecer vibraciones regenerativas.
¿Por qué la vibración empeora cuanto más lejos está del soporte de la pieza de trabajo?
Un tornillo puede cortar limpiamente cerca de un soporte y vibrar más lejos. El cambio en la longitud no soportada debe comprobarse antes de revisar todo el programa de corte.
La vibración a menudo empeora más lejos de un soporte porque el punto de corte se vuelve más fácil de desviar bajo fuerzas cambiantes. El espaciado de los soportes y los modos de flexión determinan la respuesta local. Una longitud no soportada mayor puede aumentar la vibración, y un punto de corte cerca de un antinodo de vibración puede mostrar marcas particularmente fuertes.
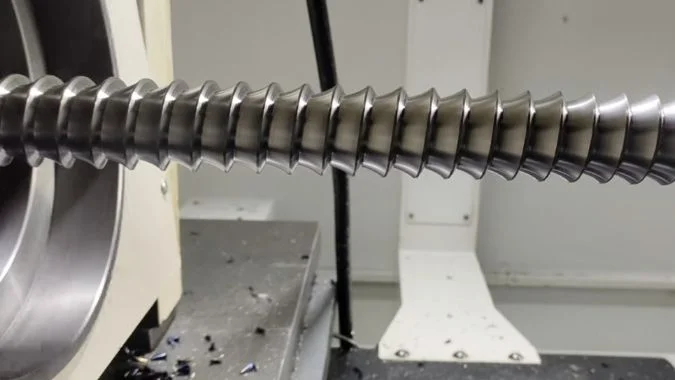
El tramo local controla la resistencia a la flexión
Un tornillo de avance largo tiene una rigidez a la flexión limitada en comparación con una pieza de trabajo corta del mismo diámetro4. La fuerza de corte actúa en una posición móvil, por lo que la resistencia en el punto de corte cambia durante la operación.
Un modelo simple en voladizo ilustra la sensibilidad: la deflexión bajo la misma carga final aumenta con el cubo de la longitud no soportada5. Un tornillo sujeto entre centros tiene diferentes condiciones de contorno, por lo que esa relación exacta no debe aplicarse a todas las configuraciones.
La preocupación práctica es el tramo efectivo sin soporte alrededor del punto de corte. Un mandril o centro distante puede proporcionar una ubicación segura pero un soporte local insuficiente.
| Condición de soporte | Efecto probable | Comprobación útil |
|---|---|---|
| Gran distancia desde el soporte efectivo más cercano | Mayor flexión bajo la fuerza de corte | Posición del soporte en relación con el corte |
| Amplia separación entre dos soportes | Respuesta fuerte dentro del tramo | Donde aparecen marcas a lo largo del husillo |
| Centro suelto o desgastado | Movimiento en el soporte | Estado de contacto y alineación |
| Presión excesiva del contrapunto | Posible curvatura o distorsión por precarga | Fuerza especificada y tolerancia térmica |
| Luneta fija o móvil mal ajustada | Soporte inestable o distorsionado | Contacto, alineación y superficie de apoyo |
El soporte debe permanecer eficaz durante el recorrido
Una luneta fija o móvil adecuada puede acortar el tramo flexible6. Sus superficies de contacto y posición deben adaptarse a la geometría del husillo.
Una mayor fuerza de sujeción por sí sola puede provocar flexión. La configuración debe proporcionar una ubicación segura sin forzar el eje fuera de su posición prevista.
Un registro de la gravedad de las marcas en relación con la posición de corte ayuda a identificar un patrón relacionado con el soporte. La vibración más fuerte puede ocurrir dentro de un tramo, en lugar de aumentar de manera constante de un extremo a otro.
¿Cómo se debe verificar la excentricidad del anillo de corte de torneado y el estado de los insertos?
El enganche desigual de la plaquita puede excitar un husillo flexible. Comprobar el anillo de corte ensamblado y sus filos de corte ayuda a identificar diferencias de carga repetidas antes de cambiar los parámetros.
La excentricidad del anillo de corte debe medirse en las superficies de referencia especificadas por el fabricante, y las posiciones de los filos de corte instalados requieren una comprobación independiente. La inspección debe cubrir la limpieza del montaje, el asiento de la plaquita, la sujeción, el desgaste y el astillamiento. La excentricidad axial de la cara y el juego axial del husillo requieren comprobaciones diferentes.
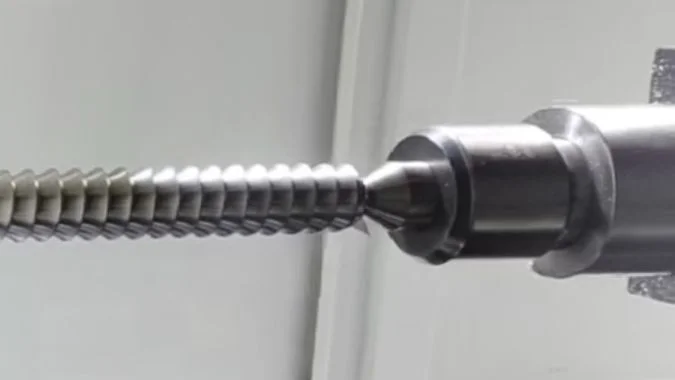
La excentricidad del cuerpo y la posición del filo de corte son mediciones independientes
La inspección debe seguir el procedimiento de servicio con la máquina detenida. Una configuración de indicador rígida y una rotación manual lenta pueden revelar variaciones radiales o frontales en las superficies especificadas.
Un diámetro exterior que gira correctamente no garantiza que cada punta de la plaquita ocupe su posición correcta. Una plaquita puede asentarse sobre residuos atrapados, inclinarse en su alojamiento o sobresalir más en el corte.
| Punto de inspección | Evidencia a buscar | Por qué es importante |
|---|---|---|
| Interfaz de montaje del anillo de corte | Suciedad, daños o asentamiento incompleto | Todo el anillo puede montarse incorrectamente |
| Superficies de referencia radial y frontal | Variación más allá del límite especificado | La rotación del anillo puede ser inexacta |
| Filos de corte instalados | Proyección u orientación incorrecta | Las plaquitas pueden acoplarse de forma desigual |
| Alojamiento, brida y tornillo | Virutas atrapadas, daños o retención deficiente | Una plaquita puede desplazarse durante el corte |
| Filos de corte | Desgaste desigual, desportillado o depósitos | Las fuerzas de corte pueden variar entre las plaquitas |
El dispositivo de ajuste o el procedimiento de medición del proveedor de la herramienta debe establecer las posiciones correctas del filo de corte. Los límites de descentramiento de fresado genéricos no deben reemplazar los requisitos del anillo de corte.
El desgaste de la plaquita debe compararse en todo el conjunto
Una banda de desgaste de flanco más ancha en una plaquita coincidente puede sugerir un mayor acoplamiento o rozamiento. Las esquinas desportilladas, las muescas y los depósitos requieren investigación porque cambian la geometría de corte efectiva.
Una plaquita nueva puede solucionar el daño en el filo, pero el alojamiento y la condición de montaje aún necesitan verificación. El daño repetido en el mismo alojamiento refuerza la hipótesis de un problema local de asiento o posición.
Una medición de la cara giratoria indica descentramiento frontal. El juego axial requiere el procedimiento de verificación separado del fabricante del husillo.
La vibración durante la marcha en vacío aprobada apunta a problemas del sistema giratorio o de la máquina. La vibración que aumenta principalmente bajo carga de corte también requiere comprobaciones de la rigidez del soporte y del acoplamiento.
¿Cómo se deben ajustar la velocidad de corte y el avance para reducir la vibración?
Los cambios en los parámetros pueden reducir las marcas, pero los cambios descontrolados en el avance también pueden afectar la rosca. Las pruebas requieren una referencia de velocidad clara y un movimiento sincronizado.
La velocidad del anillo de corte debe ajustarse en pasos controlados para encontrar un rango de corte estable. Es posible que sea necesario aumentar el avance cuando las virutas son demasiado delgadas y los bordes rozan, pero una carga excesiva requiere una corrección diferente. La rotación de la pieza y el avance axial deben permanecer sincronizados para preservar el paso de rosca especificado.
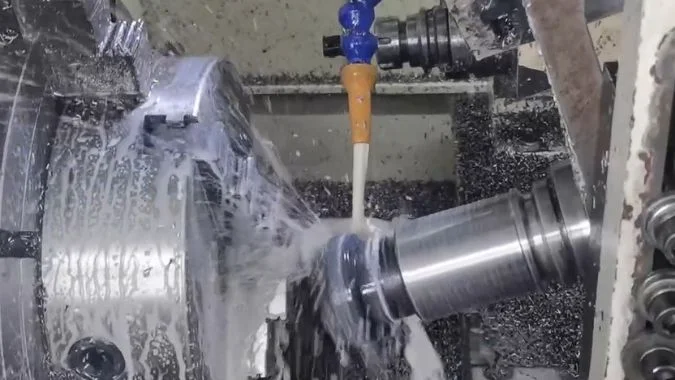
La velocidad del anillo de corte y la velocidad de la pieza de trabajo necesitan registros separados.
El anillo de corte gira rápidamente y la pieza de trabajo gira más lentamente. Un registro que solo indique “velocidad del husillo” puede dejar la prueba sin aclarar.
Un cambio de velocidad altera el tiempo de entrada del inserto.7. Ya sea una velocidad más alta o más baja del anillo de corte puede producir un resultado más estable. La respuesta depende del sistema ensamblado y sus condiciones de corte.
| Ajuste de prueba | Condición que lo sustenta | Qué necesita supervisión |
|---|---|---|
| Pequeño cambio en la velocidad del anillo de corte | Vibration changes strongly with speed | Waviness, sound, wear, and cutting load |
| Feed increase within supplier guidance | Chip thickness is too low and rubbing occurs | Force, finish, and insert damage |
| Lower engagement through an approved pass strategy | The existing cut overloads the flexible setup | Profile accuracy and remaining allowance |
| Support correction before another trial | Marks track a flexible span | Local vibration and shaft alignment |
The trials should compare similar positions along the screw. A cut near a support and one near midspan can behave differently even at identical settings.
Feed must preserve the thread’s motion relationship
The axial travel per workpiece revolution must match the programmed lead8. A production-feed change should use the control’s intended synchronized settings.
The record should distinguish cutter-ring rpm, workpiece rpm, axial feed, and any supplier-defined chip-load value. The cutter and machine documentation should establish the correct units and working range.
A feed increase can help an underfed edge cut instead of rub. It can also increase cutting force, so the result needs verification on the supported workpiece.
Programmed speed variation requires a machine-supported strategy that maintains the required synchronization. Its amplitude and timing need validation for the application.
Insert condition and support rigidity should be corrected first. A successful trial should then confirm surface finish, thread profile, and lead accuracy across the working length.
Conclusión
Chatter control starts with distinguishing vibration damage from normal texture. Effective support, accurate insert positioning, and controlled speed and synchronized-feed trials help restore consistent thread quality.
-
"Thread Whirling", https://ntkcuttingtools.com/products/threading/tw/. In thread whirling, multiple inserts mounted in a rotating cutter ring engage the workpiece sequentially, with each insert removing material during a portion of the ring’s rotation cycle to progressively form the thread profile. Evidence role: mechanism; source type: education. Supports: the intermittent engagement pattern of inserts in a rotating whirling head. ↩
-
"The vibrations of texture – PMC – NIH", https://pmc.ncbi.nlm.nih.gov/articles/PMC2074877/. Surface profilometry separates roughness (fine texture from tool geometry) from waviness (longer-wavelength undulations) through filtering, enabling quantitative distinction between normal machining marks and vibration-induced surface defects. Evidence role: general_support; source type: research. Supports: the use of surface measurement techniques to distinguish between different spatial frequencies of surface features. ↩
-
"¿Qué es el descentramiento (runout) en el mecanizado? Causas y cómo reducirlo", https://taigtools.com/blog/runout-in-machining/. Geometric runout in rotating tooling or workpieces creates periodic variation in cutting conditions that can produce regular surface marks at frequencies related to the rotation rate, independent of dynamic instability. Evidence role: mechanism; source type: research. Supports: the mechanism by which geometric runout produces periodic surface marks. ↩
-
"Bending stiffness", https://en.wikipedia.org/wiki/Bending_stiffness. Bending stiffness decreases as workpiece length increases for a given diameter, with the effective stiffness at a point depending on the span configuration and boundary conditions. Evidence role: mechanism; source type: education. Supports: the inverse relationship between workpiece length and effective bending stiffness. ↩
-
"FÓRMULAS DE DEFLEXIÓN DE VIGAS", https://home.engineering.iastate.edu/~shermanp/STAT447/STAT%20Articles/Beam_Deflection_Formulae.pdf. For a cantilever beam under end load, deflection is proportional to the cube of the beam length according to classical beam theory (δ = PL³/3EI, where P is load, L is length, E is elastic modulus, and I is moment of inertia). Evidence role: mechanism; source type: education. Supports: the mathematical relationship between cantilever beam deflection and unsupported length. Scope note: This relationship applies to idealized cantilever conditions; workpieces supported between centers have different boundary conditions as the article notes. ↩
-
"Adjusting the Stiffness of Supports during Milling of a Large …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9318714/. Steady rests and follow rests provide intermediate support points that reduce the effective unsupported span of long workpieces, increasing local stiffness and reducing susceptibility to vibration during machining operations. Evidence role: general_support; source type: education. Supports: the use of intermediate supports to reduce effective span and improve stability when machining long workpieces. ↩
-
"Chatter Stability of Machining Operations", https://academy.cba.mit.edu/classes/computer_machining/chatter.pdf. Cutting speed determines the frequency of tool engagement and the phase relationship between successive cuts, which can shift the system away from resonant conditions or disrupt the regenerative feedback mechanism that sustains chatter. Evidence role: mechanism; source type: research. Supports: how cutting speed changes affect the phase relationship between successive cutting passes and system natural frequencies. ↩
-
"Influence of Processing Parameters on the Thread and Spline …", https://pmc.ncbi.nlm.nih.gov/articles/PMC6566950/. In thread cutting operations, the thread lead (axial advance per revolution) is determined by the ratio of axial feed velocity to workpiece rotational speed, requiring precise synchronization to achieve the specified thread pitch. Evidence role: mechanism; source type: education. Supports: the kinematic relationship between feed rate and rotation that determines thread lead accuracy. ↩

Chris Lu
Aprovechando más de una década de experiencia práctica en la industria de la máquina herramienta, en particular con máquinas CNC, estoy aquí para ayudar. Si tiene alguna pregunta que le haya surgido a raíz de este artículo, si necesita orientación para seleccionar el equipo adecuado (CNC o convencional), si está explorando soluciones de máquinas personalizadas o si está listo para discutir una compra, no dude en CONTACTAR CONMIGO. Encontremos la máquina herramienta perfecta para sus necesidades.