

Comment choisir le diamètre du fil de molybdène pour votre machine HS-WEDM ou MS-WEDM ?
Un fil de molybdène épais coupe plus rapidement et laisse une saignée plus large. Un fil fin conserve un angle plus vif mais casse plus facilement. Le diamètre doit être déterminé en fonction de l'épaisseur et de la précision requise.
Le diamètre du fil de molybdène pour une machine WEDM à fil rapide (HS-WEDM) ou moyen (MS-WEDM) est choisi en fonction de l'épaisseur de la pièce et de la précision nécessaire. Les tailles courantes sont de 0,12 à 0,20 mm. Une première coupe utilise souvent 0,18 mm. Une passe de finition utilise 0,15 mm ou moins. Dépasser 0,23 mm sur une machine à fil rapide provoque des accumulations.
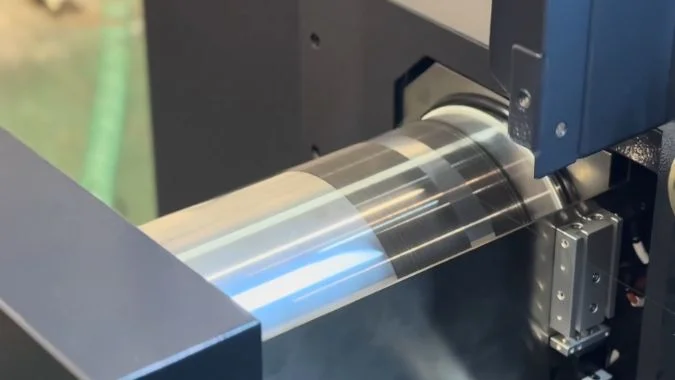
Un fil de 0,18 mm et un fil de 0,12 mm ne produisent pas la même fente. Le fil plus épais crée une saignée plus large et coupe plus vite. Le fil plus fin laisse un rayon plus petit dans un angle intérieur. L'épaisseur de la pièce et l'angle sur le dessin déterminent le diamètre à utiliser sur la machine.
Quel est l'impact du diamètre du fil sur la largeur de la saignée, l'angle intérieur et la vitesse de coupe ?
Un seul diamètre ne peut pas optimiser simultanément la saignée, l'angle et la vitesse. Le résultat sera soit une fente large, un angle émoussé, ou une coupe lente. Les trois effets doivent être analysés conjointement.
Le diamètre du fil définit la largeur de la saignée, le rayon laissé dans un angle intérieur et la vitesse de coupe. Un fil plus épais élargit la saignée et coupe plus vite, mais laisse un arc d'angle plus grand. Un fil plus fin réduit la saignée et permet d'obtenir un angle plus vif.
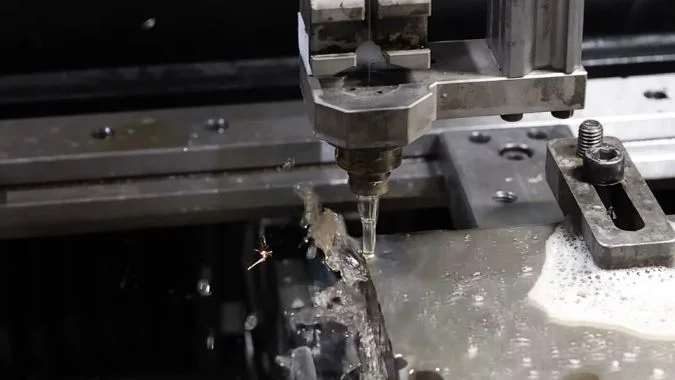
Largeur de la saignée
La largeur de la saignée correspond environ au diamètre du fil de molybdène additionné de l'espace de décharge des deux côtés.1. Un fil plus épais ouvre une fente plus large. Un fil plus fin ouvre une fente plus étroite. La compensation programmée correspond au rayon du fil plus l'espace d'un côté. Le fil s'amincit également pendant le travail, provoquant une dérive de la saignée et de la taille finale. Le diamètre doit être mesuré selon un planning établi et la valeur de compensation doit être réajustée.
Angle intérieur
Un fil plus épais laisse un arc plus grand dans un angle intérieur. Un angle vif est alors difficile à obtenir. Un fil plus fin laisse un arrondi plus petit, permettant de se rapprocher d'un angle vif. Les petits moules avec des angles vifs et des fentes étroites nécessitent ce fil plus fin. L'électroérosion à fil pour les moules d'emboutissage est un choix de procédé distinct. Le diamètre détermine toujours la taille minimale de l'angle résiduel.
Vitesse de coupe
Un fil plus épais peut supporter un courant de décharge plus élevé, rendant la coupe plus rapide. Les pièces épaisses privilégient cette vitesse. Ce même fil épais réduit toutefois la qualité de surface. L'épaisseur de la pièce, le matériau et la précision du dessin doivent être analysés ensemble avant de fixer le diamètre.
Diamètres courants sur HS-WEDM et MS-WEDM
L'usinage conventionnel à fil rapide et moyen utilise 0,12–0,20 mm. Une première coupe utilise souvent 0,18 mm. Une passe de finition utilise 0,15 mm ou moins. Un objectif de Ra 0,4 μm ou mieux favorise 0,12–0,15 mm, avec une tension maintenue constante. Les pièces épaisses et un courant élevé favorisent 0,18 mm ou plus. Les HS-WEDM et MS-WEDM diffèrent en tant que machines. La règle du diamètre sur l'une ou l'autre machine suit toujours les besoins de la pièce.
| Effet | Fil plus épais | Fil plus fin |
|---|---|---|
| Trait de coupe | Plus large. Diamètre plus jeu des deux côtés | Plus étroit |
| Angle intérieur | Arc résiduel plus grand | Rayon plus petit, plus proche d'un angle vif |
| Vitesse de coupe | Plus rapide. Meilleur sur les pièces épaisses | Plus lent |
| Surface | Généralement moins bonne | Meilleure lorsque la tension est maintenue |
| Taille typique | Première coupe à 0,18 mm, ou plus épaisse pour les matériaux lourds | Passe de finition à 0,15 mm, ou 0,12–0,15 mm pour une finition fine |
Pourquoi un fil de molybdène plus épais transporte-t-il mieux le courant sur un bloc d'acier épais ?
Un bloc d'acier épais nécessite un courant moyen plus élevé. Un fil fin surchauffe et casse sous cette charge. La section transversale est ce qui détermine le courant que le fil peut supporter.
Un fil de molybdène plus épais conduit mieux le courant sur un bloc d'acier épais car sa section transversale est plus grande. À environ 150 A/mm², un fil de 0,18 mm peut supporter environ 3,82 A. Un fil de 0,12 mm est proche de 1,74 A.
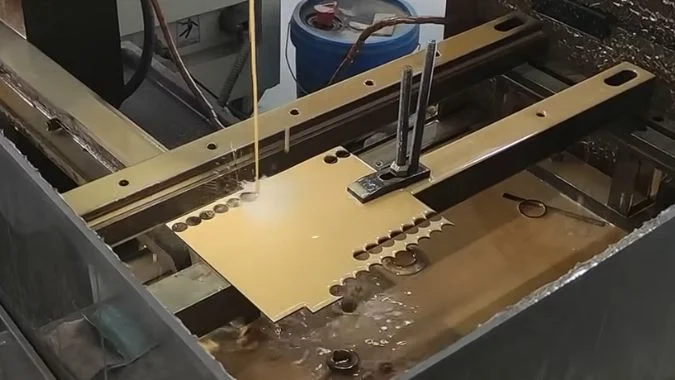
Pourquoi la section définit le courant
L'électroérosion à fil fait fondre le métal par décharge pulsée. Le fil de molybdène est l'électrode qui transporte ce courant. La capacité de courant suit la section transversale. Un fil plus épais peut transporter plus de courant avant de rompre. Une référence industrielle situe la limite de coupe proche de 150 A/mm². À cette densité, la résistance à la traction chute à environ un tiers ou un quart de la résistance initiale2. Sur cette base, un fil de 0,12 mm est proche de 1,74 A. Un fil de 0,18 mm est proche de 3,82 A. L'écart entre ces deux limites est important.
Ce qu'un bloc d'acier épais exige
Un bloc épais présente un long chemin de décharge. Les copeaux sont difficiles à évacuer. Une érosion efficace nécessite un courant moyen plus élevé. Le bloc transforme également une plus grande partie de cette énergie en chaleur. Un fil épais transporte le courant. Il a une résistance plus faible et génère moins de chaleur dans le fil lui-même. Un point chaud local est alors moins susceptible de rompre le fil. Dans l'acier épais, un fil de 0,18 mm est beaucoup plus stable qu'un fil de 0,12 mm.
Où une épaisseur plus importante cesse d'être utile
La saignée plus large et un profil légèrement moins bon sont le prix à payer pour ce courant. Plus épais n'est pas toujours synonyme de meilleur. Au-dessus de 0,23 mm sur une machine à fil rapide, le fil peut s'accumuler et dévier. Cette taille fait plus de mal que de bien. Les pièces épaisses et un courant élevé nécessitent 0,18 mm ou plus. Les petites pièces de précision nécessitant une finition demandent 0,12–0,15 mm.
| Fil | Courant approx. proche de 150 A/mm² | Ajustement sur un bloc d'acier épais |
|---|---|---|
| 0,12 mm | Environ 1,74 A | Surchauffe et se rompt sous le courant nécessaire à un bloc épais |
| 0,18 mm | Environ 3,82 A | Plus stable. Résistance plus faible et moins de chaleur dans le fil |
| Au-dessus de 0,23 mm sur fil rapide | Section plus élevée, mais mauvais comportement du fil | Accumulation et déviation. Aucun gain |
| 0,12–0,15 mm sur de petites pièces de précision | Courant plus faible | Finition et angle, pas de vitesse pour blocs épais |
Que se passe-t-il pour la finition si un seul diamètre est utilisé pour les coupes d'ébauche et de finition ?
Un seul fil qui effectue l'ébauche puis la finition reproduit les dommages de l'ébauche sur la surface. La rugosité reste élevée et des stries apparaissent. Le fil doit être vérifié ou changé.
Forcer un fil de molybdène à effectuer à la fois les coupes d'ébauche et de finition laisse un fil usé et piqué pour la passe de finition. Le Ra reste souvent entre 1,2 et 1,4 μm et ne descendra pas en dessous de 1,0 μm. Une usure supérieure à 0,01 mm signifie que le fil doit être remplacé.
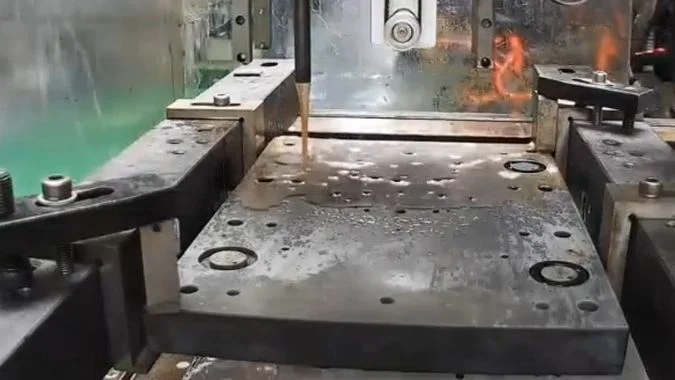
Ce que montre la surface
Le même fil pour l'ébauche et la finition reproduit les dommages du fil sur la pièce. La rugosité ne descendra pas en dessous de Ra 1,0 μm. Elle se situe souvent à Ra 1,2–1,4 μm, voire pire. Une usure inégale ou des piqûres locales laissent des stries claires et sombres régulières, semblables à des marques de saut de fil. Un fil qui s'affine rend l'espace de décharge instable. Un intervalle d'impulsion court laisse alors des piqûres irrégulières. Un liquide sale ajoute une teinte jaune ou du carbone sur la surface.
Pourquoi le fil d'ébauche ne peut pas effectuer la finition
Un courant élevé lors de la coupe d'ébauche affine le fil et crée des micro-piqûres à sa surface. Ni le nouveau diamètre ni cette surface ne sont assez stables pour une finition. Une usure supérieure à 0,01 mm est le point de changement habituel. Au-delà de cette perte, la qualité de finition ne peut être maintenue. L'ébauche et la finition nécessitent également des tensions différentes. Un seul fil passant entre ces états modifie la largeur de trait et la texture de surface. Les piqûres de décharge profondes et la couche altérée de la première coupe peuvent également être trop profondes pour être éliminées par les passes ultérieures. La finition atteint alors un plafond.
Que changer avant la finition
Séparez les fils lorsque la machine le permet. Environ 0,18 mm pour l'ébauche. 0,12–0,15 mm pour la finition. La capacité de courant et la largeur de trait correspondent alors à chaque passe. Si un seul fil doit être conservé, mesurez-le après l'ébauche. Remplacez-le lorsque l'usure dépasse 0,01 mm. Pour la finition, maintenez la largeur d'impulsion dans les 4 μs3, ralentissez la vitesse du fil, et réglez la tension à 12–14 N4. Une finition inférieure à Ra 0,8 μm est pratiquement hors de portée avec ce même fil de molybdène5. Des fils séparés, ou un processus à fil lent, sont les solutions restantes.
| Vérification | Même fil pour l'ébauche et la finition | Fils séparés |
|---|---|---|
| Fil après ébauche | Aminci et micro-piqué | Le fil d'ébauche s'arrête à la coupe d'ébauche |
| Ra typique | Souvent 1,2–1,4 μm. Difficile à maintenir en dessous de 1,0 μm | Le fil de finition mesure 0,12–0,15 mm et reste rond |
| Limite d'usure | Au-delà de 0,01 mm : changer avant la finition | Non partagé, donc l'usure de l'ébauche n'affecte pas la finition |
| En dessous de Ra 0,8 μm | Fondamentalement inatteignable | Fils séparés ou électroérosion à fil lent |
| Paramètres de finition si le fil doit rester | Largeur d'impulsion dans les 4 μs, fil plus lent, tension 12–14 N | Non requis pour un fil de finition neuf |
Pourquoi un fil fin peut-il casser plus souvent lors de coupes interrompues ou d'un arrosage médiocre ?
Les coupes interrompues et un rinçage faible accumulent la chaleur et les débris sur un fil fin. Le fil brûle ou casse alors. La pression de rinçage et l'extrémité rompue indiquent la cause.
Un fil de molybdène fin casse plus souvent lors de coupes interrompues avec un mauvais rinçage car la chaleur et les débris restent dans une saignée étroite. Le fil a une section plus petite, une résistance plus élevée et moins de refroidissement. La rupture augmente considérablement lorsque la pression de la pompe est inférieure à 0,5 bar.
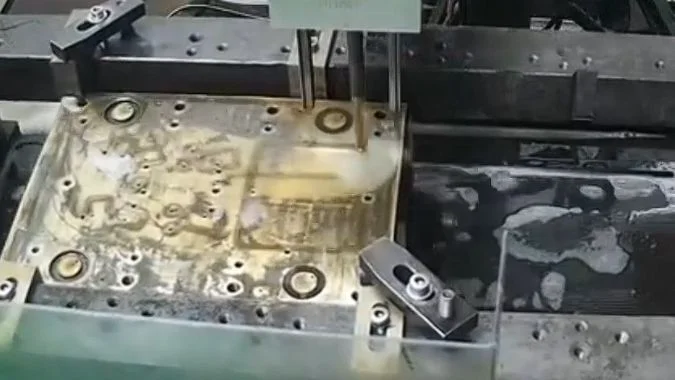
Coupe interrompue
Un chemin interrompu provoque des sauts de décharge entre court-circuit et circuit ouvert. Le fil subit des chocs électriques répétés. Une décharge instable peut également maintenir un arc sur une courte longueur de fil. Cet endroit surchauffe et se rompt.
Mauvais rinçage
Un débit faible ou un passage obstrué empêche le fluide de travail de circuler dans la saignée. Les débris érodés restent dans la fente. Des courts-circuits se forment. La chaleur n'est pas évacuée. La température du fil augmente jusqu'à ce qu'il dépasse sa limite. Les ruptures augmentent considérablement lorsque la pression de la pompe de circulation est inférieure à 0,5 bar. La concentration du fluide doit rester dans la plage recommandée par le fabricant.
Pourquoi le fil fin casse en premier
Un fil plus fin a une section transversale plus petite. La résistance est plus élevée. La capacité de courant est plus faible. Le refroidissement est moins efficace. La saignée est également plus étroite, de sorte que les copeaux s'évacuent plus lentement. La même chaleur et les mêmes débris cassent un fil fin plus rapidement qu'un fil épais.
Ce que montre l'extrémité rompue
Une bille fondue sur l'extrémité rompue indique une surchauffe. Les réglages de décharge et l'alimentation en fluide sont les premiers points à vérifier. Une extrémité plate sans signe de fusion indique une traction mécanique. La tension, les poulies de guidage et les blocs de contact électrique sont les premiers points à vérifier.
| Condition | Ce que cela provoque sur un fil fin | Première vérification |
|---|---|---|
| Coupe interrompue | Courts-circuits répétés, circuits ouverts et arc stationnaire | Stabilité de la décharge en fonction de la longueur de rupture |
| Rinçage sous 0,5 bar | La chaleur et les débris restent dans la saignée | Pression et débit de la pompe dans la fente |
| Fluide hors de la plage recommandée par le fabricant | Refroidissement insuffisant et évacuation médiocre des copeaux | Concentration |
| Bille de métal fondu sur l'extrémité rompue | Rupture à haute température | Paramètres de décharge et alimentation en fluide |
| Extrémité rompue plate, sans fusion | Traction mécanique | Tension, poulies de guidage, blocs de contact |
Conclusion
L'acier épais nécessite 0,18 mm ou plus. Les coins et les passes de finition nécessitent 0,12–0,15 mm. Un fil d'ébauche usé ne doit pas être conservé pour la finition.
-
" Prédiction de la largeur de saignée et de la rugosité de surface de l'Al6351 … ", https://pmc.ncbi.nlm.nih.gov/articles/PMC8839751/. Dans l'usinage par décharge électrique à fil (WEDM), la largeur de saignée est déterminée par le diamètre du fil additionné de l'entrefer qui se forme de chaque côté du fil pendant le processus de décharge, cet entrefer variant généralement de 0,01 à 0,05 mm selon les paramètres d'usinage. Rôle de la preuve : mécanisme ; type de source : encyclopédie. Soutient : la relation géométrique entre le diamètre du fil, l'entrefer et la largeur de saignée résultante en EDM. ↩
-
" Étude de la structure et des propriétés mécaniques après … – PMC ", https://pmc.ncbi.nlm.nih.gov/articles/PMC8878319/. La recherche sur le comportement du fil de molybdène sous contrainte thermique et électrique démontre que les températures élevées dues au passage du courant peuvent réduire considérablement la résistance à la traction, avec des réductions de 50 à 75 % observées à des températures proches des limites opérationnelles du fil en EDM. Rôle de la preuve : mécanisme ; type de source : article. Soutient : l'effet de la charge thermique sur les propriétés mécaniques du fil de molybdène. Note de portée : Le degré de réduction de la résistance dépend de la répartition de la température, du temps d'exposition et de la microstructure du fil, rendant la relation dépendante du contexte plutôt qu'un ratio fixe. ↩
-
" Optimisation des paramètres de WEDM lors de l'usinage … – PMC ", https://pmc.ncbi.nlm.nih.gov/articles/PMC9821652/. Les recherches sur les paramètres de finition par électroérosion à fil (EDM) indiquent que des durées d'impulsion plus courtes, généralement comprises entre 1 et 5 μs, permettent d'obtenir des finitions de surface plus fines en réduisant l'énergie par décharge et la taille du cratère résultant sur la surface de la pièce. Rôle de la preuve : soutien_général ; type de source : article. Soutient : la relation entre la durée de l'impulsion et la finition de surface en électroérosion à fil. Note de portée : La largeur d'impulsion optimale dépend des propriétés du matériau, du diamètre du fil et de la finition souhaitée, de sorte que la valeur citée représente une plage typique plutôt qu'un réglage universel. ↩
-
" Optimisation des paramètres de WEDM lors de l'usinage … – PMC ", https://pmc.ncbi.nlm.nih.gov/articles/PMC9821652/. Les études sur les paramètres du processus d'électroérosion à fil indiquent que la tension du fil pour les opérations de finition varie généralement de 10 à 20 N en fonction du diamètre et du matériau du fil, une tension plus élevée améliorant la précision dimensionnelle mais nécessitant un contrôle minutieux pour éviter la rupture du fil. Rôle de la preuve : soutien_général ; type de source : recherche. Soutient : les plages de tension de fil typiques utilisées dans les opérations de finition par électroérosion à fil. Note de portée : La tension optimale varie selon le diamètre du fil, le matériau et la conception de la machine, de sorte que la plage citée représente une pratique courante pour des tailles de fil typiques plutôt qu'une spécification universelle. ↩
-
" Enquête expérimentale sur la rugosité de surface et… – PMC ", https://pmc.ncbi.nlm.nih.gov/articles/PMC9920754/. Les recherches expérimentales sur la finition par électroérosion à fil démontrent qu'obtenir une rugosité de surface inférieure à Ra 0,8 μm nécessite généralement un fil neuf et des paramètres de finition optimisés, car la dégradation du fil due aux opérations de coupe antérieures introduit des irrégularités de surface qui limitent la qualité de la finition. Rôle de la preuve : soutien_général ; type de source : article. Soutient : les limitations de finition de surface lors de l'utilisation d'un fil usé en électroérosion à fil. Note de portée : La finition réalisable dépend de multiples facteurs, notamment le matériau, le type de fil et les capacités de la machine, de sorte que le seuil cité représente une pratique typique plutôt qu'une limite fondamentale. ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.