

Que doit démontrer un essai de taraudage avant l'achat d'un centre de taraudage ?
Une démonstration peut produire un filetage acceptable sans pour autant révéler les performances en série. Un essai de production fournit à l'acheteur des résultats mesurés à utiliser pour l'acceptation de la machine.
Un essai de taraudage doit prouver que le centre de taraudage peut produire des filetages conformes sur une pièce de production représentative, respecter le temps de cycle convenu et maintenir la qualité sur des pièces consécutives. L'acheteur et le fournisseur doivent convenir du matériau, de l'outillage, de la méthode d'inspection, de la durée de l'essai et des critères de validation avant l'essai.
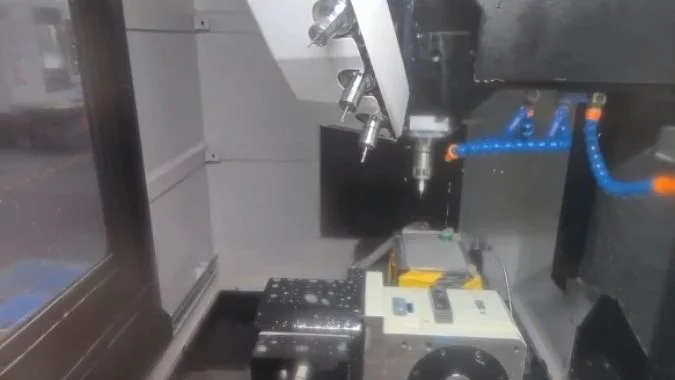
Un plan de production fournit un point de départ à l'essai. Il identifie les filetages, leurs emplacements et les caractéristiques qui doivent s'ajuster ou s'assembler. La même pièce permet également de comparer le montage, le schéma de perçage et la séquence d'outillage. Une pièce d'essai représentative expose les exigences auxquelles le centre de taraudage sera confronté lors d'une journée de production normale.
Quelle pièce de production devez-vous utiliser pour comparer deux centres de taraudage ?
Une pièce de démonstration simple peut masquer les retards et les problèmes dimensionnels. Une pièce représentative donne aux deux centres de taraudage le même travail à accomplir.
La comparaison doit utiliser une pièce de production courante avec une combinaison exigeante de trous filetés, des tolérances de position serrées et la séquence d'outillage normale. Les deux machines doivent utiliser des matériaux, des systèmes de bridage, des outillages et une préparation des trous comparables. L'essai doit inclure des parois minces ou des filetages borgnes profonds lorsqu'ils sont récurrents en production.
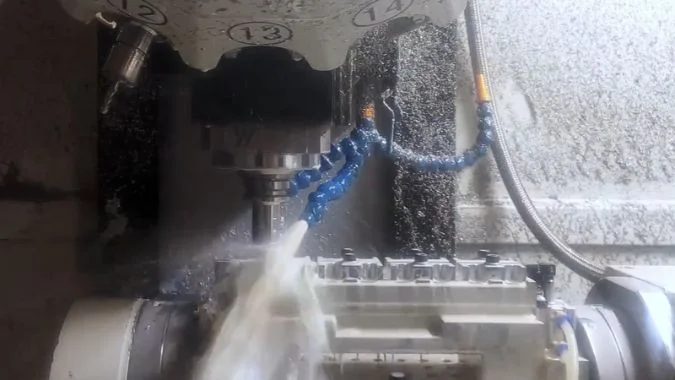
La pièce doit contenir les caractéristiques qui déterminent la production
Un boîtier ou un support à haut volume avec de nombreux trous filetés1 peut révéler le temps de positionnement et la cohérence sur un schéma de perçage. La tolérance de position récurrente la plus serrée donne à l'inspection une caractéristique spécifique à vérifier. Une paroi mince peut révéler une distorsion due au montage ou à l'usinage2.
| Caractéristique de production | Ce qu'elle révèle lors de l'essai |
|---|---|
| Petits trous filetés rapprochés | Temps de positionnement entre les trous et cohérence de l'ajustement du filetage |
| Filetages borgnes profonds3 | Profondeur totale du filetage, contrôle des copeaux et rétraction fiable |
| Trous répartis sur la pièce | Position du trou sur la zone de travail |
| Parois minces ou support inégal | Déflexion et distorsion dans les conditions de serrage prévues |
| Perçage, chanfreinage et taraudage en un seul montage | Changements d'outils et temps écoulé pour la séquence d'opération prévue |
Les deux machines nécessitent des entrées comparables
La feuille d'essai doit identifier la révision du plan, le lot de matière, le taraud et le porte-outil, le liquide de refroidissement et la configuration du montage. La comparaison doit utiliser des outils dans un état comparable et respecter le même ordre de perçage, les mêmes vitesses de taraudage et les mêmes exigences de dégagement. Chaque commande peut exécuter un programme équivalent pour le processus convenu.
Un essai de taraudage seul doit commencer avec des avant-trous équivalents. Un essai de perçage et taraudage doit commencer avec des ébauches équivalentes et inclure la préparation des trous. Tout essai ultérieur avec des réglages spécifiques à la machine doit enregistrer ces changements afin que l'acheteur puisse voir quel processus a produit chaque résultat.
Comment devez-vous chronométrer la séquence complète de taraudage, du premier trou jusqu'au retrait final ?
Un chiffre de temps de coupe peut sous-estimer le temps passé sur un motif de trous. Des événements de début et de fin définis rendent les temps écoulés comparables.
Le chronomètre démarre lorsque le premier cycle de taraudage commence à la position d'approche convenue. Il s'arrête lorsque le taraud atteint le plan de retour convenu après le dernier trou. Le temps écoulé comprend le taraudage et le retrait synchronisés, les déplacements entre les trous et tout changement d'outil dans cet intervalle.
Le minuteur suit la séquence programmée
Les deux centres de taraudage doivent commencer avec la même préparation d'outil et le même état de broche. Le plan d'essai doit indiquer les positions Z initiale et finale. Un retour au plan R peut prendre un temps différent d'un retour à un plan initial plus élevé.
| Segment de chronométrage | Événements au sein du segment |
|---|---|
| Début du premier trou | Le taraud est au-dessus du premier trou à la position d'approche convenue et le cycle commence |
| Cycle de trou unique | Approche, avance synchronisée, inversion, toute temporisation programmée et retour |
| Entre les trous | Positionnement X/Y et mouvements de dégagement en dehors des cycles de trous individuels |
| Changement d'outil, si nécessaire | Chaque changement qui se produit après le début du premier trou et avant le retour final |
| Retrait final | Le taraud atteint la position de retour convenue après le dernier trou et le cycle atteint l'état de fin défini |
Le temps de séquence et le temps de pièce répondent à des questions différentes.
Le journal des événements CNC peut enregistrer la séquence complète4 et montrer où le temps est passé. Un chronomètre peut également capturer le temps écoulé si l'opérateur utilise les mêmes signaux de démarrage et de fin sur les deux machines. L'intervalle écoulé compte le mouvement se chevauchant une seule fois.
L'essai devrait enregistrer plusieurs cycles. Le rapport devrait montrer la plage de temps et le résultat utilisé pour l'acceptation, tel que le cycle le plus lent. Un cycle de production distinct peut inclure le perçage, le chanfreinage et le chargement ou déchargement routinier. Le réglage initial de l'outil et la préparation du montage appartiennent au dossier de configuration.
Comment devez-vous vérifier la qualité du filetage sur des pièces consécutives ?
La première pièce peut être conforme tandis que les pièces suivantes dérivent à mesure que la machine chauffe5 ou que le taraud s'use6. Une exécution numérotée rend ces changements visibles.
La qualité du filetage doit être vérifiée sur des pièces consécutives et numérotées à l'aide de calibres filetés GO et NO-GO calibrés et conformes au dessin. Le plan d'inspection doit également couvrir la profondeur totale du filetage, l'emplacement et les dommages visibles. Les mesures effectuées tout au long de l'exécution aident à révéler la dérive et les changements après un ajustement d'outil ou de décalage.
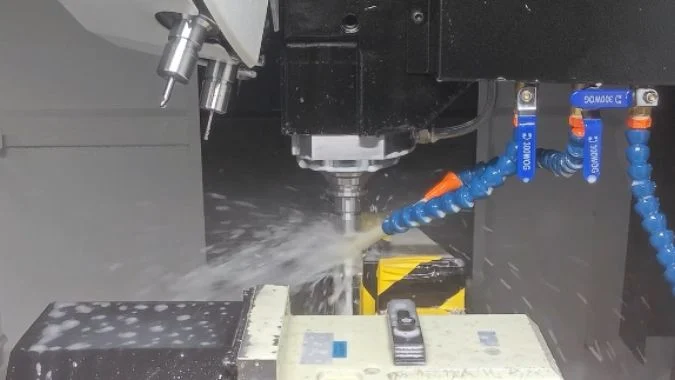
Plug gauges check the internal thread fit
The gauge size, pitch, and tolerance class should match the drawing. For a specified metric internal thread of class 6H7, the gauge should be suitable for that class. The inspector should apply the gauges by hand without forcing them. The GO gauge should engage the required threaded length. The applicable gauging standard and drawing determine the permitted NO-GO engagement.
| Vérification | Preuves à enregistrer |
|---|---|
| GO and NO-GO thread plug gauge | Pass or fail by part number and critical hole |
| Full thread depth | Depth measured from the specified face using the agreed method |
| Hole position and orientation | Results relative to the drawing datums using an agreed measurement method |
| Thread appearance | Torn flanks, damaged crests, burrs, or other specified defects |
| Additional thread geometry, when specified | Pitch diameter, pitch, or profile measured by a method suited to internal threads |
The run keeps each part in production order
An agreed trial might include 25 consecutive parts. The inspector should check the first piece against the full inspection plan and record gauge results for each critical thread on every part. The count and inspection frequency should be set before machining.
The record should tie measurements to part number, hole location, elapsed run time, and tool history. An offset change or tap replacement should appear at the point where it occurred. Measurements from the start, middle, and end help distinguish a gradual drift from an isolated failure.
Quels résultats d'essai de taraudage devez-vous inclure dans les critères d'acceptation de la machine ?
A trial report can contain good measurements and still leave acceptance open to debate. Each required result needs an agreed method and pass limit.
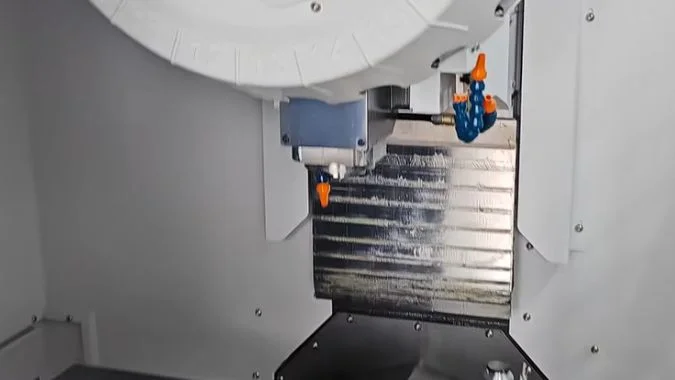
Machine acceptance criteria should include drawing conformity, thread gauge results, maximum tapping sequence time, and consistency over an agreed consecutive run. The plan should define the test setup, sample size, inspection methods, and permitted drift. Any endurance test should specify its duration, production load, and allowed interruptions.
Each acceptance item needs a measurable limit
L'acheteur et le fournisseur doivent convenir de la pièce, de l'outillage, de la révision du programme et des limites de cycle avant le test. Le dessin définit les exigences relatives à la pièce. Le contrat d'achat définit le rendement requis et les conditions dans lesquelles la machine doit le fournir.
| Élément d'acceptation | Preuve dans le rapport | Exigence convenue |
|---|---|---|
| Ajustement et profondeur du filetage | Résultats des calibres et relevés de profondeur par trou et par pièce | Classe de dessin, règle de calibrage et profondeur minimale de filetage complet |
| Position et profil | Mesures basées sur les références et inspection des défauts | Tolérances de dessin et limites spécifiées de finition ou de défaut |
| Temps de cycle de taraudage et de la pièce | Essais chronométrés avec des événements de début et de fin définis | Limite de temps convenue pour chaque cycle requis |
| Consistance des pièces consécutives | Enregistrements d'inspection dans l'ordre de production | Nombre d'échantillons requis, règle de réussite et dérive dimensionnelle autorisée |
| Fonctionnement continu | Journal d'exploitation, températures, alarmes, arrêts et vérifications de la lubrification | Durée convenue, service et interruptions autorisées |
Les mesures de la machine ont leurs propres conditions d'acceptation
Un essai de production mesure la pièce finie selon le processus convenu. Si le positionnement des axes, la répétabilité ou le faux-rond de la broche8 sont des exigences d'achat, l'accord doit préciser leurs méthodes de mesure, leurs positions de test et leurs limites en tant qu'éléments d'acceptation distincts.
Une série de production sur deux postes est un test d'endurance possible9. L'accord doit définir la charge de travail, les conditions de mise en température et le moment où les caractéristiques critiques seront mesurées à nouveau. Le rapport doit indiquer les changements d'outils prévus, les arrêts imprévus et les relevés dimensionnels effectués aux points convenus au cours de la série. Toute défaillance doit être consignée dans le dossier avec l'action corrective et le résultat du nouveau test convenu.
Conclusion
L'acceptation doit dépendre de la conformité des pièces consécutives, du temps de cycle mesuré et de la stabilité dans les conditions de production convenues. Chaque limite d'acceptation doit figurer dans le plan d'essai avant le début de l'usinage.
-
"Référencement du perçage et du taraudage | Usinage de précision CNC", https://parts-badger.com/drilling-and-tapping-referencing/. Les centres de taraudage sont couramment utilisés dans la production en grand volume de composants tels que les carters automobiles, les blocs hydrauliques et les supports structurels qui nécessitent plusieurs trous filetés avec un positionnement précis, ce qui représente un segment d'application important dans les industries exigeant une production de filetages efficace et précise. Rôle de la preuve : support_général ; type de source : autre. Soutient : la prévalence des pièces filetées à trous multiples dans les applications de centres de taraudage. Note de portée : Cette caractérisation reflète la pratique générale de l'industrie mais ne quantifie pas la proportion d'applications de centres de taraudage consacrées aux pièces à trous multiples. ↩
-
"Correction des distorsions des pièces usinées à paroi mince par …", https://www.sciencedirect.com/science/article/pii/S1000936123003722. Les pièces à paroi mince subissent une déflexion plus importante sous l'effet des forces de serrage et de coupe en raison de leur rigidité structurelle réduite, ce qui les rend sujettes à des erreurs dimensionnelles et à des distorsions susceptibles de dépasser les limites de tolérance si les paramètres de montage et d'usinage ne sont pas soigneusement contrôlés. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : la susceptibilité des pièces à paroi mince à la distorsion lors des opérations d'usinage. Note de portée : La source aborde des principes généraux mais peut ne pas quantifier les seuils de distorsion pour des rapports d'épaisseur de paroi ou des matériaux spécifiques. ↩
-
"Guide de taraudage pour trous borgnes : Usinage de trous borgnes en ingénierie", https://www.uneedpm.com/blind-hole-tapping-guide-machine-blind-holes-in-engineering/. Le taraudage profond de trous borgnes nécessite une évacuation efficace des copeaux pour éviter leur accumulation au fond du trou, ce qui peut entraîner la rupture du taraud, des filetages incomplets ou des difficultés lors du retrait de l'outil, les défis augmentant lorsque le rapport profondeur/diamètre dépasse 2,5 à 3 fois le diamètre du trou. Rôle de la preuve : support général ; type de source : éducation. Soutient : les défis techniques associés au taraudage de trous borgnes profonds. Note de portée : la source fournit des conseils généraux, mais les limites de profondeur spécifiques varient en fonction du matériau, de la conception du taraud et de la méthode d'application du lubrifiant. ↩
-
"Time.gov", https://www.time.gov/. Les commandes CNC contemporaines incluent généralement des fonctions de journalisation des événements et de surveillance des cycles qui enregistrent les opérations d'usinage, les données temporelles et les événements système, permettant l'analyse et la documentation des processus, bien que les capacités spécifiques varient selon le fabricant et le modèle de commande. Rôle de la preuve : support général ; type de source : éducation. Soutient : les capacités d'enregistrement de données des commandes de machines CNC modernes. Note de portée : la source décrit les capacités générales mais ne traite pas de tous les formats de journalisation propriétaires ou des méthodes d'accessibilité des données selon les différents systèmes de commande. ↩
-
"Mesure et prédiction de l'erreur thermique des machines-outils …", https://www.nist.gov/publications/machine-tool-thermal-error-measurement-and-prediction-wireless-microscope. La dilatation thermique des structures des machines-outils, des broches et des systèmes de mouvement linéaire pendant le fonctionnement peut provoquer des erreurs de positionnement et des variations dimensionnelles, les effets thermiques représentant une part importante des erreurs d'usinage totales dans les opérations de précision, en particulier pendant les périodes de préchauffage et sous des charges thermiques variables. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : l'effet de la dilatation thermique sur la précision des machines-outils. Note de portée : l'amplitude de l'erreur thermique dépend de la conception de la machine, du contrôle environnemental et des conditions d'exploitation, rendant les prédictions quantitatives spécifiques à chaque machine. ↩
-
"Révéler les caractéristiques d'usure, les mécanismes et …", https://www.sciencedirect.com/science/article/abs/pii/S0301679X25011041. L'usure du taraud se produit par abrasion, adhésion et écaillage des arêtes de coupe, entraînant des changements progressifs dans les dimensions du filetage, une augmentation des forces de coupe et une dégradation éventuelle de la qualité du filetage, le taux d'usure dépendant du matériau de la pièce, de la vitesse de coupe, de la lubrification et du revêtement du taraud. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : la progression de l'usure du taraud et son effet sur la qualité du filetage. Note de portée : la durée de vie spécifique de l'outil et les modèles d'usure varient considérablement selon les paramètres d'application et ne peuvent être généralisés sans tests dans des conditions de production réelles. ↩
-
"ISO 965", https://en.wikipedia.org/wiki/ISO_965. La norme ISO 965-1 définit la classe de tolérance 6H comme une classe de tolérance moyenne pour les filetages intérieurs métriques, où ‘ 6 ’ indique la classe de tolérance et ‘ H ’ indique l'écart fondamental, représentant un ajustement couramment spécifié pour les connexions filetées d'usage général. Rôle de la preuve : définition ; type de source : institution. Soutient : la définition et l'application de la classe de tolérance 6H pour les filetages intérieurs métriques. ↩
-
"ISO 230-1:2012 – Code d'essai pour les machines-outils — Partie 1", https://www.iso.org/standard/46449.html. La série de normes ISO 230 fournit des méthodes d'essai reconnues internationalement pour évaluer les performances des machines-outils, y compris la précision de positionnement et la répétabilité des axes linéaires et rotatifs, tandis que le faux-rond de la broche est généralement mesuré conformément à l'ISO 230-7 ou à des normes équivalentes en utilisant des comparateurs à cadran ou des capteurs sans contact. Rôle de la preuve : support général ; type de source : institution. Soutient : les méthodes standardisées pour mesurer la précision de positionnement, la répétabilité et le faux-rond de la broche des machines-outils. ↩
-
"Qualification pour les matières premières, les machines et les procédés de fabrication additive", https://www.nist.gov/programs-projects/qualification-am-feedstocks-machines-and-processes. Les protocoles d'acceptation des machines-outils incluent souvent des tests d'endurance ou de capacité qui se déroulent sur des périodes prolongées dans des conditions de production pour vérifier la stabilité thermique, la précision soutenue et la fiabilité, avec des durées allant de plusieurs heures à plusieurs quarts de travail selon les exigences contractuelles et les pratiques industrielles. Rôle de la preuve : support général ; type de source : institution. Soutient : l'utilisation de séries de production prolongées dans les procédures d'acceptation des machines-outils. Note de portée : les durées spécifiques des tests d'endurance sont généralement négociées entre l'acheteur et le fournisseur plutôt que prescrites par des normes universelles. ↩
Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.