

Pourquoi le fil casse-t-il lors de la deuxième passe en micro-électroérosion à fil ?
Une première coupe réussie peut encore entraîner une rupture du fil lors de la finition. Comparer les deux passes permet d'identifier les conditions ayant changé avant un nouveau redémarrage.
La rupture du fil lors de la deuxième coupe peut résulter d'un trait de scie qui se referme, d'un fil de molybdène endommagé, de paramètres de finition inadaptés, de contacts d'alimentation usés ou d'un rinçage insuffisant. L'ébauche peut altérer la pièce et le fil avant le début de la finition. La défaillance nécessite une vérification du jeu mécanique et des conditions de décharge.
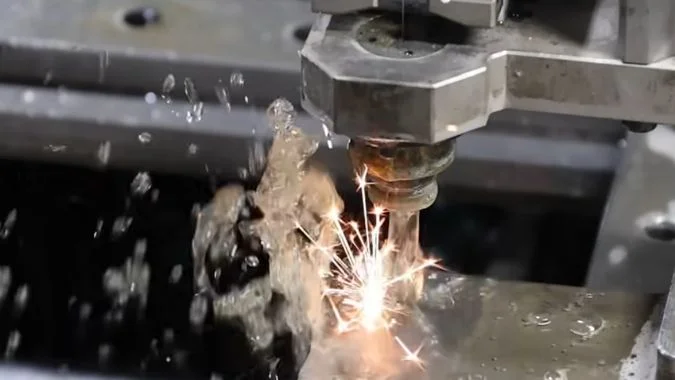
L'ébauche est arrivée à son terme, mais le fil a rompu peu après le début de la finition. Cette séquence fournit à l'opérateur un point de comparaison utile. La machine a terminé une série de conditions et a échoué sous une autre. L'inspection doit commencer par la pièce, le fil et le montage tels qu'ils se présentaient entre ces deux passes.
Qu'est-ce qui a changé entre l'ébauche réussie et la deuxième coupe échouée ?
La première passe prouve que l'ébauche était possible. Elle ne garantit pas que les conditions de finition restent optimales ; la transition entre les passes nécessite donc une inspection distincte.
L'ébauche peut modifier le jeu du trait de coupe, la forme de la pièce, le support des chutes, l'état du fil et la quantité de débris. La deuxième coupe utilise également un décalage de trajectoire et des paramètres de décharge différents. Toute manipulation ou ré-enfilage entre les passes peut introduire des changements supplémentaires affectant le jeu ou la stabilité du fil.
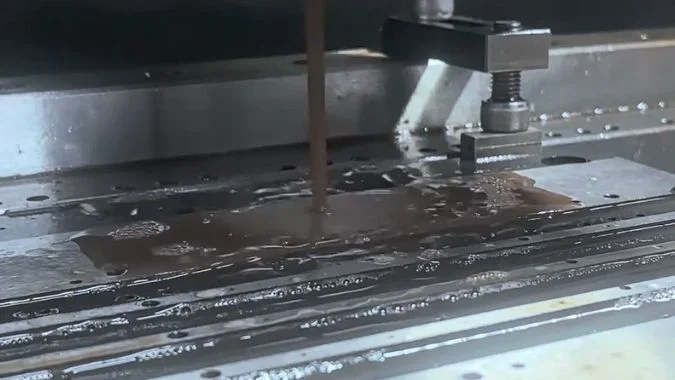
La pièce et le trait de coupe peuvent avoir été modifiés
L'ébauche retire de la matière qui contribuait à maintenir la pièce dans sa forme initiale. Les contraintes résiduelles peuvent alors déformer une paroi mince ou une section étroite1. Un trait de coupe ouvert pendant l'ébauche peut se resserrer suffisamment pour pincer le fil.
Le matériau découpé nécessite également une attention particulière. Une chute libre ou partiellement attachée peut pencher dans la trajectoire du fil. L'enlèvement des déchets doit suivre la séquence de support et de maintien prévue, car leur retrait peut également modifier le montage.
| Élément à comparer | Changement après l'ébauche | Preuves à inspecter |
|---|---|---|
| Trait de coupe et sections minces | Le jeu local peut diminuer | Une fente rétrécie, des marques de contact ou des courts-circuits répétés |
| Matériau découpé | Une chute peut se déplacer ou rester coincée | Sa position et les points de fixation restants |
| Fil de molybdène | L'usure ou des dommages localisés peuvent augmenter | Variation de diamètre, rayures ou sections fragiles visibles |
| Fluide de travail | Des débris peuvent rester dans la saignée | État du filtre et débit du fluide au niveau de la coupe |
| Programme de finition | Modification des paramètres de décalage et électriques | La passe sélectionnée, la compensation et le trajet d'entrée |
La transition doit être reconstruite
L'opérateur doit enregistrer ce qui s'est passé après l'ébauche. Les détails utiles incluent la gestion des chutes, le nettoyage, les réglages des pinces, le remplacement du fil et les modifications de paramètres.
Le réenfilage est une vérification lorsque le processus l'exige ; ce n'est pas une exigence automatique pour chaque passe de finition. Le fil doit suivre le chemin de guidage prévu et pénétrer dans un passage dégagé.
Un réglage de finition à plus faible énergie ne peut pas empêcher une rupture mécanique dans une saignée qui se referme. La comparaison doit établir le jeu avant de commencer les réglages électriques.
Les dommages causés au fil par l'ébauche peuvent-ils contribuer à une rupture lors de la deuxième passe ?
Un fil peut terminer l'ébauche avec des dommages qui réduisent sa résistance restante. Transporter cet état dans la finition peut transformer une section fragile en une prochaine rupture.
Les dommages causés au fil lors de l'ébauche peuvent contribuer à la rupture lors de la deuxième passe. Le fil de molybdène réutilisé peut présenter de l'érosion, un amincissement ou des dommages mécaniques lors de la finition. Une section affaiblie peut céder sous la tension ou en cas de décharge instable. L'inspection doit inclure les contacts et les guides qui pourraient l'endommager à nouveau.
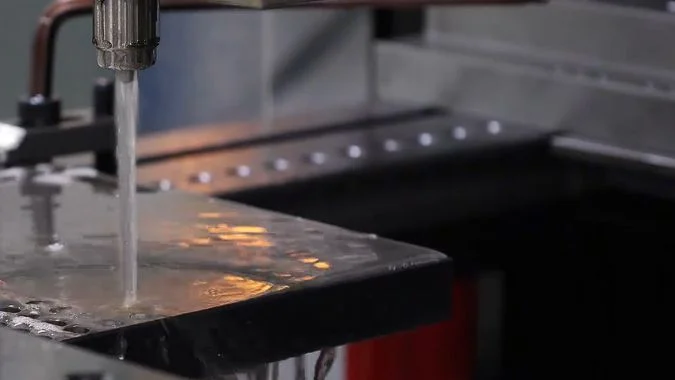
Le fil réutilisé conserve son état antérieur
L'électroérosion à fil à vitesse moyenne réutilise couramment le fil de molybdène par des passages répétés2. Le fil entrant dans la coupe de finition peut déjà avoir subi une exposition importante aux décharges.
Des conditions d'ébauche agressives et une mauvaise évacuation des débris peuvent accroître le chauffage localisé et l'érosion.3. Une section endommagée présente une marge moindre face aux effets combinés de la tension, du frottement et des décharges ultérieures.
L'inspection doit couvrir une zone plus large que le simple segment situé près de la cassure. D'autres sections du fil de travail peuvent également être usées. Des contrôles de diamètre à plusieurs positions peuvent aider à révéler un amincissement irrégulier, mais la limite d'acceptation doit correspondre aux spécifications du fil et de la machine.
| Observation | Facteur contributif possible | Prochaine vérification |
|---|---|---|
| Amincissement irrégulier ou sections érodées | Usure par décharge accumulée pendant l'ébauche | Conditions d'ébauche, rinçage et adéquation du fil |
| Rayures le long du fil | Contact avec un guide endommagé ou un contact d'alimentation électrique | Surfaces de contact et trajet complet du fil |
| Ruptures près d'un guide | Friction, désalignement ou dommage du guide | Rotation du guide, état de la rainure et alignement |
| Ruptures du fil frais au même emplacement de contour | Un problème local de saignée, de trajectoire ou de rinçage persiste | La pièce et les conditions à cet emplacement |
Le remplacement doit s'attaquer à la source du dommage
Un contact d'alimentation électrique rainuré peut rayer le fil ou interférer avec son déplacement4. Les galets de guidage et les roulements usés peuvent également perturber le mouvement et la tension du fil. Ces composants doivent être inspectés avant que le fil de remplacement ne soit remis en service.
Une nouvelle tentative réussie avec du fil frais conforte l'hypothèse que l'ancien fil était en cause. Une rupture répétée au même endroit de la pièce indique une condition locale non résolue. Aucun de ces résultats ne doit remplacer une inspection complète du processus.
Comment exclure un déplacement de la pièce après l'ébauche ?
De petits changements sur la pièce peuvent réduire le jeu de détourage sans défaillance évidente des brides. Des mesures sont nécessaires pour distinguer la déformation locale du déplacement de l'ensemble de la pièce.
Le déplacement de la pièce peut être vérifié en comparant des caractéristiques de référence établies avant et après l'ébauche. L'inspection doit distinguer le glissement de la bride de la déformation locale et confirmer le jeu près de la coupe défectueuse. Les lignes de repère révèlent des déplacements importants, mais ne permettent pas d'exclure de petits changements ayant une incidence lors du détourage.
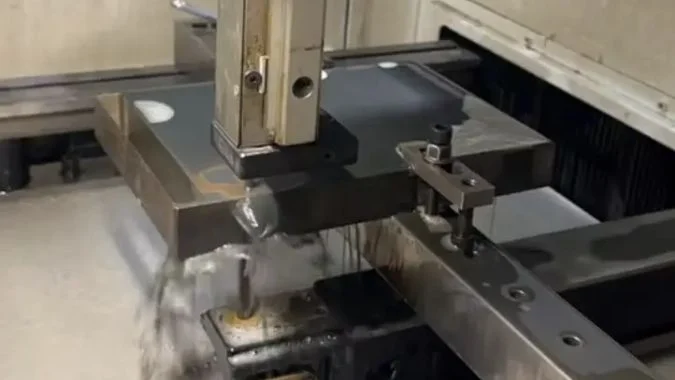
Le glissement de la bride et la déformation laissent des preuves différentes
Une pièce peut rester fermement fixée tout en changeant de forme. La libération des contraintes résiduelles peut courber une section mince alors que la zone de serrage principale reste en place.
Le glissement de la bride modifie la position de la pièce par rapport au montage. La déformation locale modifie la relation entre les caractéristiques au sein de la pièce. Ces deux conditions nécessitent des actions correctives différentes.
Un plan de mesure utile enregistre des caractéristiques de référence stables avant l'ébauche. Ces mêmes caractéristiques peuvent ensuite être vérifiées après l'ébauche à l'aide d'un indicateur, d'une sonde ou d'une méthode d'inspection appropriée.
| Vérification | Ce qu'il permet d'établir | Limitation |
|---|---|---|
| Marques témoins sur la pièce et le montage5 | Si un déplacement relatif important s'est produit | Les repères ne permettent pas de résoudre les petits changements de position |
| Vérifications répétées des références de bridage | Si la pièce a bougé dans le montage | Des références stables ne prouvent pas que les parois minces sont restées droites |
| Mesures à proximité du contour défaillant | Si la géométrie locale ou le jeu a changé | La référence d'origine ou la géométrie prévue doit être connue |
| Inspection des brides et des supports | Si la retenue reste sécurisée | Des fixations serrées seules ne prouvent pas que la géométrie est inchangée |
Les preuves doivent couvrir la région défaillante
L'opérateur doit inspecter les coins, les ponts étroits, les parois minces et la position du matériau découpé. Une référence de bridage stable ne peut pas exclure une fermeture de saignée ailleurs sur la pièce.
Une inspection commencée seulement après la défaillance ne peut pas établir la position antérieure à partir des lignes de repère seules. L'opérateur doit comparer les enregistrements de référence disponibles et vérifier le stock restant et le jeu.
Tout changement de bride peut à nouveau altérer la position de la pièce, donc les vérifications de référence doivent être répétées après ajustement. Un support supplémentaire doit maintenir la pièce sans forcer une section déformée dans une forme temporaire.
Le positionnement de la machine peut être étudié si les vérifications du montage et de la pièce restent cohérentes. Les erreurs de retour d'axe sont un problème distinct6 du glissement de la pièce et doivent être vérifiées selon la procédure approuvée de la machine.
Que doit-on vérifier avant de retenter la passe de finition échouée ?
Le réenfilage sans corriger le défaut peut répéter la rupture et endommager le contour. Un redémarrage contrôlé nécessite un jeu vérifié, un défilement du fil, l'état du fluide et les paramètres de finition.
Avant de réessayer, l'opérateur doit vérifier un chemin de fil ouvert, un maintien de pièce sécurisé, un fil fonctionnel, une tension stable, des guides et des contacts d'alimentation en bon état, un rinçage efficace et le programme de finition correct. La position de redémarrage et la compensation doivent suivre la procédure de récupération de la machine et la surépaisseur d'usinage restante.
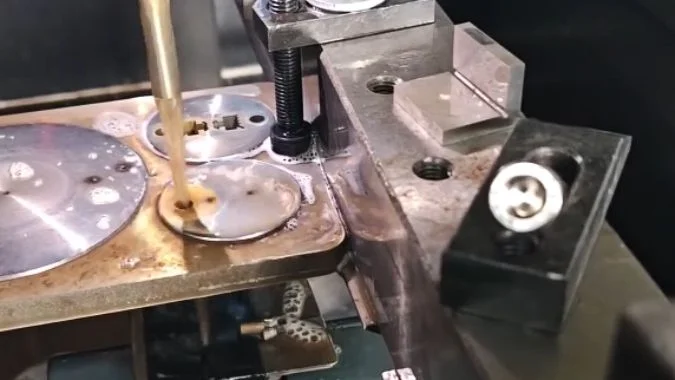
L'emplacement de la rupture doit guider l'inspection
L'opérateur doit préserver la position de défaillance et l'historique d'alarmes disponible avant de réinitialiser le travail7. Des courts-circuits répétés près d'une paroi mince suggèrent un problème de jeu, mais ils peuvent également accompagner une accumulation de débris. Une cassure près d'un guide attire l'attention sur le déplacement du fil et les surfaces de contact.
Le fil cassé et les débris piégés doivent être retirés avec la machine dans l'état spécifié pour le nettoyage8. La saignée et les guides doivent être dégagés avant que le fil ne retourne dans la zone de coupe.
| Vérification | Preuve requise avant de réessayer |
|---|---|
| Pièce et chute | Retenue sécurisée et dégagement le long du trajet de redémarrage |
| État du fil | Un diamètre de fil approprié et aucune détérioration inacceptable |
| Tension et déplacement | Fonctionnement stable sans accrocs, sauts ou vibrations anormales |
| Contacts et guides | Surfaces fonctionnelles, rotation fluide et alignement correct |
| Fluide de travail | Condition appropriée, filtration efficace et distribution dans la saignée |
| Paramètres de finition | Les paramètres de passe corrects pour le matériau, l'épaisseur et le fil |
| Trajectoire de récupération | Position confirmée, compensation et surépaisseur restante |
Les paramètres doivent correspondre à la machine réelle et aux consommables
La concentration du fluide doit respecter la plage approuvée par le fournisseur du fluide. La lecture du réfractomètre doit être interprétée selon les instructions de mesure de ce produit9. Une plage de concentration ne peut être appliquée à tous les fluides d'EDM à vitesse moyenne.
La tension du fil et la vitesse de défilement doivent également correspondre aux valeurs spécifiées par la machine10. La vérification doit inclure la stabilité réelle, car une valeur de consigne correcte ne garantit pas un mouvement fluide du fil.
Les conditions de finition sélectionnées doivent inclure la largeur d'impulsion, le courant de crête, l'intervalle d'impulsion et les paramètres de suivi souhaités11. Les paramètres d'ébauche ne doivent pas être conservés lors de la finition en raison d'une erreur de sélection de programme.
La récupération doit préserver le contour restant
La position de redémarrage et le décalage doivent être vérifiés par rapport à la partie terminée de la passe. Le remplacement du fil peut également nécessiter une révision du diamètre utilisé pour la compensation.
Une distance de retrait fixe ou un décalage ajouté ne peuvent convenir à toutes les coupes de finition ayant échoué12. La procédure de récupération doit tenir compte de la position actuelle, de la direction de coupe et de la surépaisseur restante. La première section reprise doit être surveillée pour garantir une décharge stable et un déplacement fluide avant la poursuite du travail.
Conclusion
Les ruptures lors de la deuxième passe nécessitent une comparaison avec les conditions d'ébauche. Un jeu de saignée vérifié, la stabilité de la pièce, l'état du fil, l'arrosage et les paramètres de finition constituent une base solide pour une nouvelle tentative.
-
" Erreurs d'usinage à paroi mince : contraintes résiduelles et plus ", https://www.linkedin.com/posts/mohammadzandindustrial_thinwallmachining-cncmachining-manufacturingengineering-activity-7465162084973002752-QQWs. L'enlèvement de matière lors de l'usinage peut libérer des contraintes résiduelles qui étaient équilibrées dans la pièce brute d'origine, entraînant une déformation, en particulier dans les géométries à parois minces ou flexibles où la rigidité structurelle est insuffisante pour résister à la redistribution des contraintes. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : La libération des contraintes résiduelles peut provoquer des changements dimensionnels dans les composants usinés à parois minces. Note de portée : Principe d'usinage général ; l'ampleur spécifique de la déformation dans l'EDM par fil dépend des propriétés du matériau, de la géométrie et des paramètres de coupe. ↩
-
" Fil de molybdène pour l'EDM : Guide de sélection ", https://edmzap.com/post/molybdenum-wire-for-edm-selection-factors-for-wire-edm. Les systèmes d'usinage par décharge électrique à fil moyenne vitesse utilisent des stratégies de réutilisation du fil où le fil-électrode traverse la zone de coupe plusieurs fois, contrairement aux systèmes haute vitesse qui utilisent du fil neuf en continu, réduisant ainsi la consommation de fil au prix de la nécessité de surveiller l'état du fil. Rôle de la preuve : soutien général ; type de source : éducation. Soutient : Les systèmes EDM à fil moyenne vitesse sont conçus pour réutiliser le fil via des passes multiples. Note de portée : Les modèles de réutilisation spécifiques varient selon la conception de la machine et la mise en œuvre du fabricant. ↩
-
" Usinage par décharge électrique ", https://en.wikipedia.org/wiki/Electrical_discharge_machining. Dans l'usinage par décharge électrique, chaque impulsion de décharge génère un chauffage localisé aux surfaces de la pièce et de l'électrode ; les effets thermiques et érosifs accumulés peuvent dégrader l'électrode en fil, et un rinçage inadéquat aggrave les dommages en permettant aux débris de concentrer l'énergie de décharge et d'entraver la dissipation thermique. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : Une énergie de décharge élevée et une élimination inadéquate des débris contribuent à la dégradation de l'électrode en fil dans l'EDM. ↩
-
" Électrode plaquée or avec une résistance élevée aux rayures pour … – PMC ", https://pmc.ncbi.nlm.nih.gov/articles/PMC6393511/. Les contacts d'alimentation en courant dans les systèmes EDM à fil doivent maintenir la conductivité électrique tout en permettant le déplacement du fil ; les rainures d'usure ou les dommages de surface sur ces contacts peuvent créer une interférence mécanique qui raye ou affaiblit l'électrode en fil, pouvant mener à une rupture du fil pendant les opérations de coupe. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : Des contacts électriques usés ou endommagés dans l'EDM à fil peuvent causer des dommages mécaniques à l'électrode en fil. ↩
-
" Utilisation de repères de référence pour les points de référence d'usinage CNC ", https://www.facebook.com/groups/585824148849958/posts/2141300506635640/. Les repères de référence — marques délibérées faites à travers la limite entre une pièce et son montage — servent d'indicateurs visuels de mouvement relatif ; tout décalage entre les composants provoquera un mauvais alignement des repères, fournissant une méthode simple pour détecter des changements de position importants pendant les opérations d'usinage. Rôle de la preuve : soutien général ; type de source : éducation. Soutient : Les repères de référence sont utilisés dans la fabrication pour détecter le mouvement relatif entre les pièces et les montages. Note de portée : La méthode ne détecte que les mouvements suffisamment importants pour être visuellement discernables ; elle ne peut pas résoudre les petits changements de position. ↩
-
" Métrologie et modélisation des machines-outils ", https://webpages.charlotte.edu/~jamiller/machmet/machmet.html. Les machines-outils à commande numérique par calculateur peuvent présenter des erreurs de positionnement dues à l'usure mécanique, aux effets thermiques ou à des problèmes de système de contrôle qui affectent la précision et la répétabilité du positionnement des axes ; ces erreurs basées sur la machine sont indépendantes de la fixation de la pièce et nécessitent des procédures de diagnostic et de correction différentes de celles liées au mouvement ou à la déformation de la pièce. Rôle de la preuve : soutien général ; type de source : éducation. Soutient : Les erreurs de positionnement des machines-outils CNC constituent une source d'erreur distincte du mouvement de la pièce. ↩
-
" Meilleures pratiques pour la conservation des données ", https://libguides.unco.edu/datamgt/bestpractices. Le dépannage efficace des pannes d'équipement de fabrication nécessite la préservation des informations sur l'état de la panne, y compris la position de la machine, les codes d'alarme et les conditions de processus au moment de la panne ; ces données fournissent des indices de diagnostic sur les mécanismes de panne et aident à distinguer les différentes causes potentielles, mais peuvent être perdues si la machine est réinitialisée avant la documentation. Rôle de la preuve : soutien général ; type de source : éducation. Soutient : La préservation des informations sur l'état de panne aide au diagnostic des problèmes de fabrication. ↩
-
" Usinage par décharge électrique ", https://en.wikipedia.org/wiki/Electrical_discharge_machining. L'équipement d'usinage par décharge électrique fonctionne avec des systèmes électriques haute tension et des fluides diélectriques, nécessitant des procédures de sécurité et opérationnelles spécifiques pour le nettoyage et l'enlèvement des débris ; les fabricants spécifient les états de la machine et les procédures pour les activités de maintenance afin de prévenir les risques électriques, la contamination des fluides et les dommages aux composants de précision. Rôle de la preuve : soutien général ; type de source : éducation. Soutient : L'équipement EDM nécessite des procédures spécifiques pour le nettoyage et l'enlèvement des débris. ↩
-
" Avancées récentes et perspectives sur le mélange de poudres … ", https://pmc.ncbi.nlm.nih.gov/articles/PMC7464327/. Les réfractomètres mesurent l'indice de réfraction des fluides pour estimer la concentration, mais la relation entre l'indice de réfraction et la concentration réelle dépend de la composition chimique spécifique du fluide ; les fabricants fournissent des courbes d'étalonnage ou des facteurs de conversion spécifiques à leurs formulations pour assurer une détermination précise de la concentration. Rôle de la preuve : soutien général ; type de source : éducation. Soutient : Les mesures de concentration de fluide par réfractomètre nécessitent un étalonnage et une interprétation spécifiques au produit. Note de portée : Principe de réfractométrie général ; l'application spécifique aux fluides diélectriques EDM suppose que des principes de mesure similaires s'appliquent. ↩
-
" Usinage par décharge électrique ", https://en.wikipedia.org/wiki/Electrical_discharge_machining. L'usinage par décharge électrique à fil nécessite une tension de fil contrôlée pour maintenir la rectitude de l'électrode et la précision de positionnement, tandis que la vitesse de déplacement du fil doit être coordonnée avec les conditions de décharge pour gérer l'usure de l'électrode et les effets thermiques ; les écarts par rapport aux paramètres spécifiés peuvent compromettre la stabilité de la coupe et augmenter le risque de rupture du fil. Rôle de la preuve : soutien général ; type de source : éducation. Soutient : La tension du fil et la vitesse de déplacement sont des paramètres critiques dans l'EDM à fil qui affectent la stabilité de la coupe et le risque de rupture du fil. ↩
-
" Usinage par décharge électrique ", https://en.wikipedia.org/wiki/Electrical_discharge_machining. Les processus d'usinage par décharge électrique sont contrôlés par des paramètres d'impulsion qui définissent les caractéristiques de la décharge : largeur d'impulsion (durée de chaque décharge), courant de crête (courant maximal pendant la décharge) et intervalle d'impulsion (temps entre les décharges), ainsi que des réglages de suivi de servomoteur qui maintiennent une distance d'entrefer optimale ; les passes de finition utilisent généralement des réglages d'énergie inférieurs à ceux de l'ébauche pour obtenir un meilleur fini de surface. Rôle de la preuve : définition ; type de source : éducation. Soutient : Les opérations de finition EDM à fil utilisent des paramètres de décharge électrique spécifiques, y compris les caractéristiques d'impulsion et les réglages de contrôle du servomoteur. ↩
-
" Commande numérique par calculateur ", https://en.wikipedia.org/wiki/Computer_numerical_control. Les procédures de reprise après une interruption de l'usinage doivent tenir compte de l'emplacement spécifique de la défaillance, de la surépaisseur restante, de l'état de l'outil ou de l'électrode et du sens de coupe pour reprendre les opérations en toute sécurité ; des distances de retrait ou des décalages fixes ne permettent pas de couvrir la variété des scénarios de défaillance et peuvent entraîner des collisions, un dégagement inadéquat ou des erreurs dimensionnelles. Rôle de la preuve : soutien_général ; type de source : éducation. Soutient : La reprise après une interruption de l'usinage nécessite des procédures spécifiques à la situation plutôt que des approches fixes. ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.