

Che cos'è un centro di lavoro verticale-orizzontale?
I componenti complessi richiedono spesso diverse macchine e configurazioni. Ogni nuova configurazione comporta un aumento di tempo, manodopera e un rischio maggiore di errori di posizionamento.
Un centro di lavoro verticale-orizzontale è una macchina utensile a controllo numerico che combina il taglio verticale e orizzontale in un unico sistema. È in grado di lavorare la parte superiore e più lati di un pezzo dopo un unico bloccaggio, migliorando flessibilità, precisione ed efficienza produttiva.
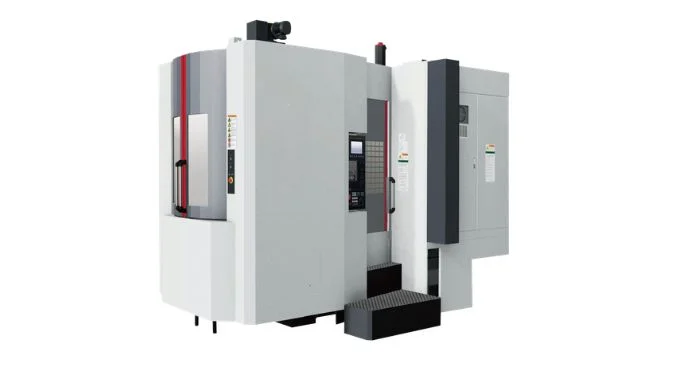
Un centro di lavoro verticale-orizzontale, noto anche come centro di lavoro universale o a cinque facce, combina operazioni di fresatura, foratura, alesatura e maschiatura verticale e orizzontale su un'unica piattaforma CNC. Riavvianando automaticamente il mandrino o la tavola rotante, lavora la superficie superiore e le quattro superfici laterali in un'unica configurazione, riducendo drasticamente gli errori di serraggio, le attrezzature e i tempi di ciclo1 per componenti complessi con lavorazioni su più lati.
Qual è la struttura di un centro di lavoro verticale-orizzontale?
Una struttura complessa della macchina può apparire difficile da comprendere. Senza conoscere le sue parti principali, gli acquirenti potrebbero scegliere specifiche inadatte o sottovalutare le esigenze di manutenzione.
Il centro di lavoro verticale-orizzontale integra due unità mandrino indipendenti, una dedicata alla lavorazione verticale e una all'orizzontale, su un unico basamento in ghisa ad alta rigidità. Costruita attorno a una tavola rotante CNC centrale, questa struttura a doppio mandrino consente un passaggio diretto e sequenziale tra la lavorazione verticale della parte superiore e quella orizzontale dei lati sul pezzo bloccato, senza necessità di configurazioni secondarie.
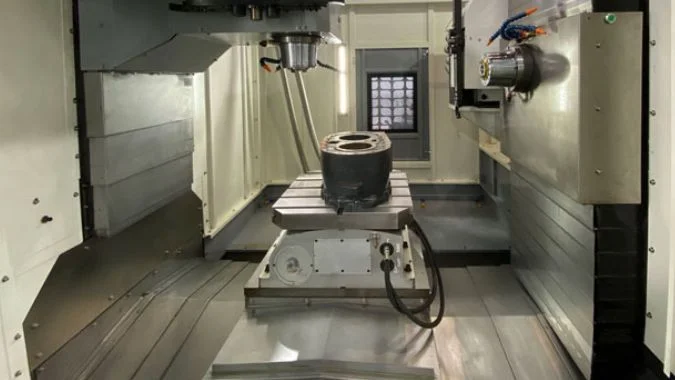
Componenti strutturali principali
La base della macchina è un basamento in ghisa ad alta resistenza per impieghi gravosi, progettato con nervature interne per assorbire le vibrazioni di taglio2 ed eliminare la deformazione dinamica durante la fresatura pesante.
Montato su questo basamento condiviso si trova un layout a doppia colonna con design a "telaio a A", che offre una rigidità torsionale e alla flessione superiore. Invece di utilizzare una testa inclinabile articolata, il sistema integra due mandrini dedicati e indipendenti:
- Unità mandrino verticale: Montata sulla colonna verticale per fresatura, foratura e maschiatura della faccia superiore.
- Unità mandrino orizzontale: Montato adiacente alla tavola per alesatura profonda e fresatura su quattro lati.
- Azionamento e guide integrati: Il supporto per l'azionamento dell'asse X e il supporto terminale sono fusi integralmente con la sella per massimizzare la rigidità di trasmissione, supportati su tutti gli assi da guide lineari a rulli per impieghi gravosi.
Come la struttura a doppio mandrino supporta la lavorazione su cinque lati
La lavorazione di tutte e cinque le facce esposte in un unico piazzamento si basa sul coordinamento tra la tavola rotante CNC centrale e il layout a doppio mandrino indipendente:
- Operazioni sulla superficie superiore: Il mandrino verticale dedicato scende per lavorare il piano superiore, le tasche e i fori di montaggio verticali.
- Operazioni sui quattro lati: Il mandrino orizzontale si innesta sul pezzo lateralmente, mentre la tavola rotante centrale indicizza di 360 gradi per presentare ciascuna delle quattro facce laterali consecutivamente.
Poiché entrambi i mandrini operano con orientamenti fissi e dedicati anziché con una testa pivotante a indicizzazione, la macchina evita il gioco meccanico, la deflessione di bloccaggio e l'usura del posizionamento angolare comuni nelle teste basculanti universali. Questa architettura rigida a doppia stazione riduce drasticamente la movimentazione manuale, preserva riferimenti univoci e garantisce la massima stabilità di taglio su tutte e cinque le superfici.
Quale livello di precisione può raggiungere un centro di lavoro verticale-orizzontale?
Piccoli errori di posizionamento possono rovinare un costoso componente complesso. Il bloccaggio ripetuto aggrava questo problema perché ogni nuovo piazzamento può introdurre un ulteriore errore di riferimento.
Un centro di lavoro verticale-orizzontale ben configurato può raggiungere una precisione di posizionamento di circa 0,01 mm e una precisione di posizionamento ripetuto di circa 0,008 mm. Una tavola rotante di precisione può fornire un'accuratezza di indicizzazione vicina a ±2 secondi d'arco, sebbene i risultati effettivi dipendano dalla macchina, dall'ambiente, dagli utensili e dal processo.
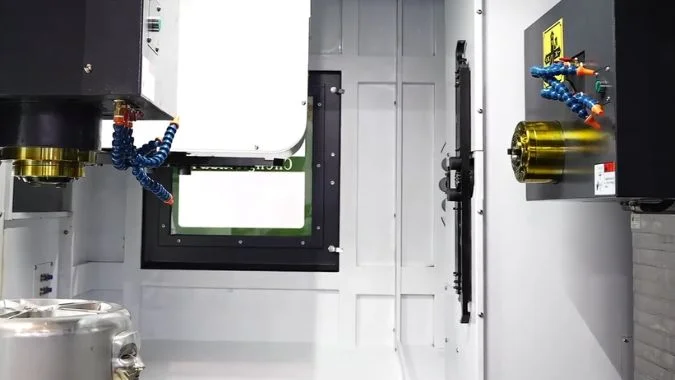
Indicatori di precisione tipici
La precisione di posizionamento mostra quanto vicino un asse raggiunge la sua posizione programmata. La precisione di posizionamento ripetuto mostra con quanta coerenza l'asse ritorna a quella stessa posizione. Entrambi i valori sono importanti, ma descrivono aspetti diversi delle prestazioni della macchina.
Anche la precisione della tavola rotante è importante. Un piccolo errore angolare può creare un errore dimensionale maggiore sul bordo di un pezzo ampio. Encoder di precisione e un bloccaggio affidabile della tavola aiutano a controllare questo problema.
| Elemento di precisione | Valore di riferimento tipico | Cosa indica |
|---|---|---|
| Precisione di posizionamento lineare | Circa 0,01 mm | Precisione del movimento dell'asse comandato |
| Precisione di ripetibilità del posizionamento lineare | Circa 0,008 mm | Costanza del movimento ripetuto dell'asse |
| Precisione di indicizzazione della tavola rotante | Circa ±2 secondi d'arco | Precisione dell'angolo della tavola comandato |
| Precisione di indicizzazione a ripetizione rotativa | Circa ±2 secondi d'arco | Coerenza nel ritorno a un angolo |
Questi valori sono di riferimento e non una garanzia per ogni macchina. Alcuni modelli di alta gamma possono raggiungere tolleranze più strette. I modelli base possono offrire una precisione inferiore. Le specifiche della macchina dovrebbero sempre indicare lo standard di misurazione e le condizioni di prova.
Fattori che influenzano l'effettiva precisione del pezzo
La tolleranza finale del pezzo non dipende solo dalle specifiche della macchina. I cambiamenti di temperatura possono dilatare la struttura della macchina e il pezzo in lavorazione3. L'usura dell'utensile può modificare il diametro di taglio. Un sistema di bloccaggio debole può consentire al pezzo di muoversi. Uno scarso bilanciamento dell'utensile può causare vibrazioni e ridurre la qualità della superficie.
Il sistema CNC può utilizzare la compensazione degli errori per migliorare il controllo degli assi4. Le ralle ottiche e gli encoder ad alta risoluzione possono inoltre supportare un posizionamento più stabile. Tuttavia, il processo di taglio deve corrispondere alle capacità della macchina.
La lavorazione con serraggio singolo offre un ulteriore vantaggio in termini di precisione. I piazzamenti ripetuti possono modificare la relazione tra fori, superfici e punti di riferimento. Un centro di lavoro verticale-orizzontale mantiene un maggior numero di caratteristiche all'interno di un unico sistema di coordinate. Questa configurazione può migliorare le relazioni posizionali anche quando la tolleranza di base della macchina rimane invariata.
La calibrazione di routine rimane necessaria. Test con barra telescopica (ball-bar), misurazioni laser, ispezione del mandrino e controlli dell'asse rotativo5 possono rivelare l'usura prima che causi lo scarto dei pezzi. Fondamenta stabili e temperature controllate dell'officina aiutano inoltre la macchina a mantenere la precisione nel tempo.
L'utilizzo di un centro di lavoro verticale-orizzontale riduce l'ingombro dell'attrezzatura?
Lo spazio in fabbrica è costoso e le macchine separate richiedono più della loro semplice area a terra. Necessitano anche di corridoi, accesso per l'assistenza, sistemi di evacuazione trucioli e zone di carico.
Un centro di lavoro verticale-orizzontale può ridurre l'ingombro totale a terra quando sostituisce sia un centro di lavoro verticale che uno orizzontale. Il suo ingombro individuale non è ridotto, ma una macchina combinata può utilizzare circa il 30%-50% di spazio totale in meno rispetto a due macchine separate, incluse le aree di supporto.
Dimensioni della singola macchina rispetto allo spazio di produzione totale
Un centro di lavoro verticale-orizzontale è solitamente più grande di un centro di lavoro verticale con una capacità di lavoro simile. La macchina combinata richiede spazio per il suo meccanismo rotante, il magazzino utensili, le protezioni, il convogliatore di trucioli e il movimento multidirezionale. Il suo ingombro può avvicinarsi o superare leggermente quello di un centro di lavoro orizzontale della stessa fascia di dimensioni generale.
Il confronto corretto non è sempre tra una macchina combinata e una macchina a scopo singolo. Una fabbrica potrebbe aver bisogno di entrambe le funzioni, verticali e orizzontali. In tal caso, il confronto pratico è tra un centro verticale-orizzontale e un centro verticale più un centro orizzontale.
| Disposizione delle attrezzature | Requisiti relativi di superficie | Esigenza di produzione adeguata |
|---|---|---|
| Un centro di lavoro verticale (VMC) standard | Basso | Principalmente lavorazione di superfici superiori e piastre |
| Un centro di lavoro orizzontale (HMC) standard | Da media ad alta | Principalmente lavorazione di parti laterali e scatolate |
| Un VMC più un HMC | Il più alto | Processi verticali e orizzontali separati |
| Un centro di lavoro verticale-orizzontale | Da media ad alta | Frequente lavorazione su più lati in un unico piazzamento |
Una macchina combinata può eliminare lo spazio tra due macchine. Può inoltre ridurre la necessità di convogliatori di trucioli, unità di raffreddamento, stazioni di carico e aree di stoccaggio utensili separati. Questi cambiamenti spiegano perché il risparmio totale di spazio può raggiungere circa il 30%-50%. La percentuale effettiva dipende dalla disposizione delle macchine e dalle norme di sicurezza locali.
Quando si applica il vantaggio dello spazio
Il vantaggio dell'ingombro esiste solo quando il processo produttivo richiede entrambe le direzioni di lavorazione. Un'officina che produce solo piastre piane può trarre maggior valore da un centro di lavoro verticale compatto. Un impianto che lavora solo componenti scatolati in grandi volumi potrebbe preferire un centro di lavoro orizzontale dedicato.
Una macchina verticale-orizzontale offre una maggiore efficienza di spazio quando le parti si spostano frequentemente tra operazioni verticali e orizzontali. Riduce inoltre lo stoccaggio dei semilavorati, poiché i pezzi non devono attendere tra due macchine separate. I percorsi di movimentazione dei materiali diventano più brevi e potrebbero essere necessarie meno attrezzature.
La macchina richiede comunque uno spazio di servizio adeguato. Gli operatori necessitano di un accesso sicuro alla tavola, al magazzino utensili, al serbatoio del refrigerante e al quadro elettrico. Il piano di acquisto dovrebbe quindi considerare l'intera area di installazione piuttosto che le dimensioni della macchina mostrate in un catalogo.
Quali settori richiedono l'uso di centri di lavoro verticali-orizzontali?
I pezzi complessi presentano spesso tolleranze strette e caratteristiche su diverse facce. Le operazioni separate possono rallentare la produzione e creare errori tra superfici collegate.
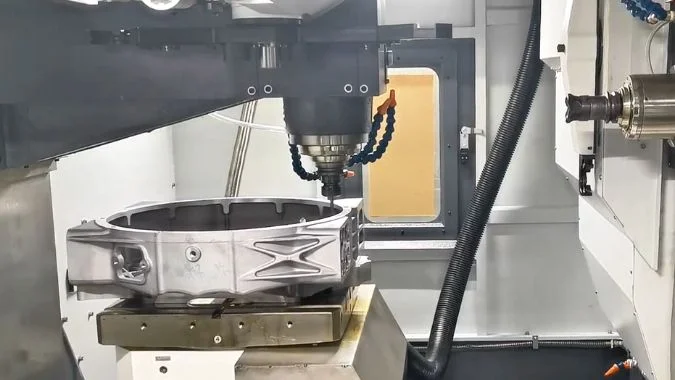
I centri di lavoro verticale-orizzontale sono utilizzati principalmente nei settori automobilistico, aerospaziale, della meccanica di precisione, degli stampi, dell'energia e dell'ingegneria generale. Sono più utili per pezzi complessi che richiedono fori, tasche, piani e caratteristiche angolate precisi su diverse superfici.
Produzione automobilistica
La produzione automobilistica include parti del motore, alloggiamenti della trasmissione, componenti delle sospensioni, alloggiamenti delle batterie6, e parti speciali per veicoli. Molti di questi componenti presentano fori e superfici lavorate su diversi lati.
Un centro di lavoro verticale-orizzontale può completare diverse lavorazioni dopo un unico piazzamento. Il magazzino utensili può contenere punte, frese a candela, maschi, utensili per alesatura e frese a spianare. Il sistema CNC può selezionare automaticamente ogni utensile. Questo processo riduce il lavoro manuale e supporta una produzione più costante.
La macchina è particolarmente utile per volumi di produzione bassi e medi di componenti automobilistici dal design complesso. Le linee di trasferimento dedicate possono rimanere più efficienti per volumi di produzione estremamente elevati.
Aerospazio e Meccanica di Precisione
Le parti aerospaziali utilizzano spesso alluminio, titanio, acciaio inossidabile e leghe resistenti al calore7. Questi materiali richiedono condizioni di taglio stabili. I componenti aerospaziali presentano inoltre requisiti rigorosi in termini di precisione dimensionale, posizione delle caratteristiche e qualità superficiale.
La struttura rigida di un centro verticale-orizzontale supporta tagli pesanti e precisi. Il controllo multiasse consente inoltre alla macchina di raggiungere superfici difficili. Un minor numero di setup può preservare la relazione tra le caratteristiche critiche.
I produttori di macchinari di precisione utilizzano queste macchine per alloggiamenti, corpi valvola, componenti robotici, componenti di strumenti e attrezzature di produzione. L'attrezzatura supporta sia il lavoro di prototipazione che la produzione ripetitiva.
Produzione di Stampi e Industria Generale
La produzione di stampi richiede cavità precise, superfici di riferimento piane, canali di raffreddamento e caratteristiche laterali. Un centro di lavoro combinato può lavorare la cavità principale e diverse superfici laterali senza dover spostare la base dello stampo su un'altra macchina. Questo approccio può accorciare il ciclo di produzione e ridurre il lavoro di allineamento.
| Industria | Parti tipiche | Vantaggio principale |
|---|---|---|
| Automotive | Alloggiamenti del cambio, componenti motore, staffe | Produzione multiprocesso più rapida |
| Aerospaziale | Componenti strutturali, alloggiamenti, telai di precisione | Accuratezza stabile e minor numero di configurazioni |
| Macchinari di precisione | Corpi valvola, componenti robotici, alloggiamenti per strumenti | Migliori relazioni tra le caratteristiche |
| Produzione di stampi | Basi per stampi, cavità, fori laterali | Tempi di configurazione e allineamento ridotti |
| Apparecchiature energetiche | Corpi pompa, componenti di turbine, collettori | Lavorazione flessibile di componenti di grandi dimensioni |
| Ingegneria generale | Telai, attrezzature, componenti personalizzati | Ampia capacità di processo |
La macchina può inoltre ridurre l'intervento manuale. Il controller CNC gestisce il movimento degli assi, la velocità del mandrino, il cambio utensile e l'indicizzazione della tavola. L'automazione può ridurre la richiesta di manodopera e limitare gli errori di movimentazione. È comunque richiesto personale qualificato per la programmazione, la progettazione delle attrezzature, la selezione degli utensili, l'ispezione e la manutenzione.
Anche i principali svantaggi meritano attenzione. Un centro di lavoro verticale-orizzontale ha un costo di acquisto superiore rispetto a molte macchine a funzione singola. La sua struttura è più difficile da mantenere. La programmazione può essere più impegnativa e i rischi di collisione possono aumentare quando la tavola e il mandrino si spostano attraverso diverse posizioni. Una macchina adeguata richiede pertanto un forte supporto tecnico, una chiara formazione degli operatori, ricambi affidabili e un processo in grado di sfruttarne appieno le potenzialità.
Conclusione
Un centro di lavoro verticale-orizzontale combina taglio su più lati, alta precisione, meno configurazioni ed efficiente utilizzo dello spazio, rendendolo prezioso per componenti complessi in settori manifatturieri esigenti.
-
"I vantaggi della lavorazione CNC a 5 assi", https://www.methodsmachine.com/blog/benefits-of-5-axis-machining/. La lavorazione in un unico setup elimina gli errori di ri-bloccaggio mantenendo riferimenti costanti durante le operazioni, riducendo l'errore di posizionamento cumulativo e migliorando l'accuratezza tra le caratteristiche, come dimostrato nella ricerca sulla produzione di precisione sulle strategie di lavorazione multi-asse. Ruolo dell'evidenza: meccanismo; tipo di fonte: documento. Supporta: meccanismi di riduzione degli errori nella lavorazione multi-lato in un unico setup. Nota sullo scopo: I miglioramenti effettivi dipendono dalla geometria del componente, dal design dell'attrezzatura e dalla capacità della macchina ↩
-
"Attenuazione delle vibrazioni del tubo tramite smorzamento interno e…", https://pmc.ncbi.nlm.nih.gov/articles/PMC10119187/. La ghisa offre un superiore smorzamento delle vibrazioni rispetto alle strutture in acciaio saldato grazie alla sua microstruttura a lamelle di grafite, e i pattern di nervature interne migliorano la rigidità dinamica aumentando il momento d'inerzia pur mantenendo l'efficienza del materiale, secondo la ricerca sulla progettazione di macchine utensili. Ruolo dell'evidenza: meccanismo; tipo di fonte: ricerca. Supporta: meccanismi di smorzamento delle vibrazioni nelle strutture in ghisa delle macchine utensili. ↩
-
"Identificazione di una compensazione della temperatura del pezzo…", https://pmc.ncbi.nlm.nih.gov/articles/PMC9741256/. L'espansione termica delle strutture delle macchine utensili e dei pezzi può rappresentare il 40-70% dell'errore di posizionamento totale nelle operazioni di lavorazione di precisione, con variazioni di temperatura che causano un'espansione lineare prevedibile che richiede compensazione tramite controllo ambientale o sistemi di correzione in tempo reale. Ruolo dell'evidenza: meccanismo; tipo di fonte: documento. Supporta: effetti termici sulla precisione dimensionale nella lavorazione di precisione. ↩
-
"Errori di rollio, beccheggio e imbardata nelle macchine utensili CNC", https://www.academia.edu/49581493/Roll_Pitch_and_Yaw_Errors_in_CNC_Milling_Machine_Tools. I moderni controllori CNC implementano la compensazione degli errori basata su software per gli errori geometrici (beccheggio, imbardata, rettilineità, ortogonalità) e la deriva termica applicando valori di correzione derivati da misurazioni di calibrazione alle posizioni comandate, ottenendo miglioramenti significativi nella precisione volumetrica senza modifiche meccaniche. Ruolo dell'evidenza: meccanismo; tipo di fonte: documento. Supporta: tecniche di compensazione degli errori nel controllo delle macchine utensili CNC. Nota sullo scopo: l'efficacia richiede una mappatura accurata degli errori e presuppone pattern di errore ripetibili. ↩
-
"Risorse: Procedure di calibrazione", https://www.nist.gov/pml/owm/laboratory-metrology/documentary-standards-and-resources/calibration-procedures. Il test con ball-bar secondo la norma ISO 230-4 e l'interferometria laser secondo la norma ISO 230-2 costituiscono metodi standard per valutare la precisione geometrica e di posizionamento delle macchine utensili CNC, consentendo il rilevamento di errori di asse, deriva termica e usura meccanica prima che superino i limiti di tolleranza. Ruolo dell'evidenza: supporto generale; tipo di fonte: istituzione. Supporta: metodi di calibrazione standardizzati per la verifica della precisione delle macchine utensili CNC. ↩
-
"Lavorazione dell'alloggiamento della trasmissione – Trace-A-Matic", https://www.traceamatic.com/cnc-products/transmission-housings.html. Gli alloggiamenti della trasmissione e i blocchi motore richiedono la lavorazione di superfici di montaggio, fori per cuscinetti e fori per bulloni su più facce con tolleranze di posizione rigorose, rendendoli candidati idonei per strategie di lavorazione su più lati che mantengono la coerenza del datum, come descritto nella documentazione dei processi di produzione automobilistica. Ruolo dell'evidenza: riferimento al caso; tipo di fonte: formazione. Supporta: componenti automobilistici che richiedono operazioni di lavorazione su più lati. ↩
-
"Leghe di titanio", https://en.wikipedia.org/wiki/Titanium_alloys. I componenti strutturali aerospaziali utilizzano comunemente leghe di alluminio (7075, 2024), leghe di titanio (Ti-6Al-4V) e superleghe a base di nichel per i loro rapporti resistenza-peso e prestazioni ad alta temperatura, sebbene questi materiali presentino sfide di lavorazione, tra cui la bassa conduttività termica e l'incrudimento, che richiedono macchine utensili rigide e parametri di taglio controllati. Ruolo dell'evidenza: supporto generale; tipo di fonte: formazione. Supporta: materiali aerospaziali comuni e le loro caratteristiche di lavorazione. ↩

Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.