

Wat is een verticaal-horizontaal bewerkingscentrum?
Complexe onderdelen vereisen vaak verschillende machines en instellingen. Elke nieuwe instelling voegt tijd, arbeid en een hoger risico op positioneringsfouten toe.
Een verticaal-horizontaal bewerkingscentrum is een CNC-bewerkingsmachine die verticaal en horizontaal snijden combineert in één systeem. Het kan de bovenkant en meerdere zijden van een werkstuk bewerken na één opspanning, wat de flexibiliteit, nauwkeurigheid en productie-efficiëntie verbetert.
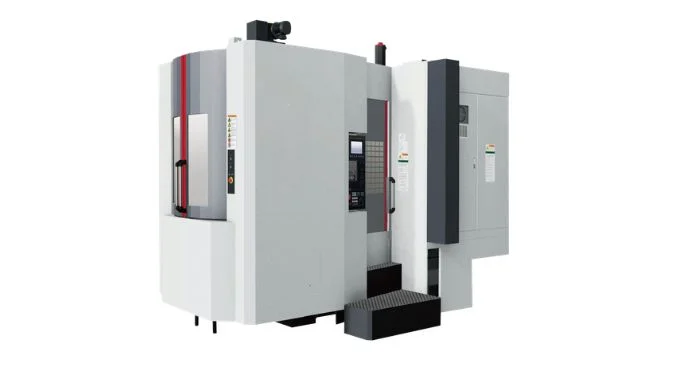
Een verticaal-horizontaal bewerkingscentrum – ook bekend als een universeel of vijf-vlaks bewerkingscentrum – combineert verticaal en horizontaal frezen, boren, kotteren en tappen op één CNC-platform. Door de spil of werktafel automatisch te heroriënteren, bewerkt het de bovenkant en vier zijvlakken in één opspanning, waardoor opspanfouten, opspanningen en cyclustijden drastisch worden verminderd1 voor complexe, meerzijdige onderdelen.
Wat is de structuur van een verticaal-horizontaal bewerkingscentrum?
Een complexe machinestructuur kan lastig te begrijpen lijken. Zonder kennis van de belangrijkste onderdelen kunnen kopers ongeschikte specificaties kiezen of de onderhoudsbehoeften onderschatten.
Een verticaal-horizontaal bewerkingscentrum integreert twee onafhankelijke spileenheden – één specifieke verticale en één specifieke horizontale – op één machinebed van gietijzer met een hoge stijfheid. Deze dubbelspilstructuur, gebouwd rond een centrale CNC-draaitafel, maakt direct en sequentieel schakelen tussen verticale bewerking aan de bovenkant en horizontale bewerking aan de zijkant van het opgespannen werkstuk mogelijk, zonder secundaire instelling.
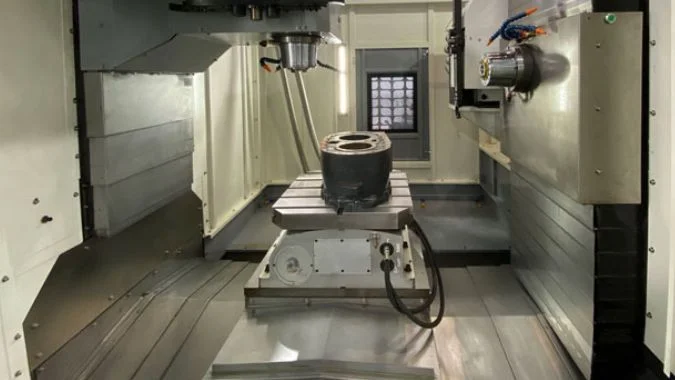
Belangrijkste structurele componenten
Het fundament van de machine is een zwaar uitgevoerd, hogesterkte gietijzeren bed, ontworpen met interne ribben om snijtrillingen te absorberen2 en dynamische vervorming tijdens zwaar freeswerk te elimineren.
Gemonteerd op dit gedeelde bed is een dubbele kolomopstelling met een "A-frame" kolomontwerp, dat superieure torsie- en buigstijfheid biedt. In plaats van een scharnierende kantelkop te gebruiken, integreert het systeem twee specifieke, onafhankelijke spillen:
- Verticale spileenheid: Gemonteerd op de verticale kolom voor frezen, boren en tappen aan de bovenzijde.
- Horizontale spileenheid: Gemonteerd naast de tafel voor diepboren en vierzijdig frezen.
- Geïntegreerde aandrijving & geleidingen: De X-as aandrijfmontage en eindsteun zijn integraal met het zadel gegoten om de stijfheid van de overbrenging te maximaliseren, ondersteund over alle assen door robuuste lineaire rolgeleidingen.
Hoe de dubbele spindelstructuur vijfassige bewerking ondersteunt
Het bewerken van alle vijf blootgestelde vlakken in één opspanning berust op de coördinatie tussen de centrale CNC-draaitafel en de onafhankelijke dubbele spindelopstelling:
- Bewerkingen aan het bovenoppervlak: De speciale verticale spindel daalt af om het bovenvlak, kamers en verticale montagegaten te bewerken.
- Vierzijdige bewerkingen: De horizontale spindel bewerkt het werkstuk vanaf de zijkant, terwijl de centrale draaitafel 360 graden indexeert om elk van de vier zijvlakken achtereenvolgens te presenteren.
Omdat beide spindels werken met toegewezen, vaste oriëntaties in plaats van een indexerende zwenkkop, vermijdt de machine de mechanische speling, klemvervorming en slijtage bij hoekpositionering die gebruikelijk zijn bij universele zwenkkoppen. Deze stijve architectuur met dubbele stations vermindert handmatige handelingen drastisch, behoudt uniforme referentiepunten en levert maximale snijstabiliteit op alle vijf oppervlakken.
Welk niveau van precisie kan een verticaal-horizontaal bewerkingscentrum bereiken?
Kleine positioneringsfouten kunnen een duur, complex onderdeel verpesten. Herhaaldelijk opspannen verergert dit probleem omdat elke nieuwe opstelling een extra referentiefout kan introduceren.
Een goed geconfigureerd verticaal-horizontaal bewerkingscentrum kan een positioneringsnauwkeurigheid van ongeveer 0,01 mm en een herhalingsnauwkeurigheid van ongeveer 0,008 mm bereiken. Een precisie-draaitafel kan een indexeernauwkeurigheid van bijna ±2 boogseconden bieden, hoewel de werkelijke resultaten afhangen van de machine, de omgeving, het gereedschap en het proces.
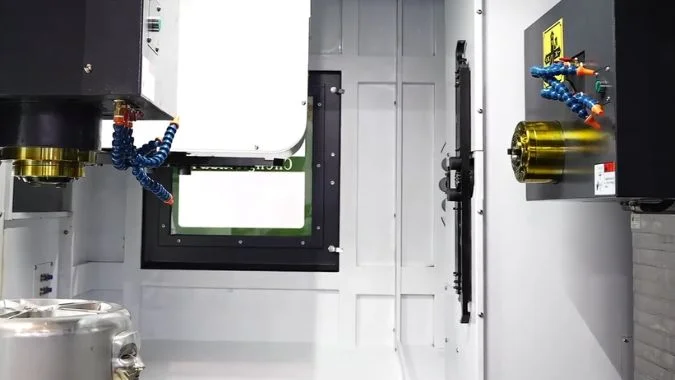
Typische nauwkeurigheidsindicatoren
Positioneringsnauwkeurigheid toont aan hoe dicht een as zijn geprogrammeerde locatie bereikt. Herhalingsnauwkeurigheid toont aan hoe consistent de as naar diezelfde locatie terugkeert. Beide waarden zijn van belang, maar ze beschrijven verschillende aspecten van de machineprestaties.
De nauwkeurigheid van de draaitafel is ook belangrijk. Een kleine hoekfout kan een grotere maatafwijking veroorzaken aan de rand van een breed werkstuk. Precisie-encoders en betrouwbare tafelklemming helpen dit probleem onder controle te houden.
| Nauwkeurigheidsitem | Typische referentiewaarde | Wat dit aangeeft |
|---|---|---|
| Lineaire positioneringsnauwkeurigheid | Ongeveer 0,01 mm | Nauwkeurigheid van de aangestuurde asbeweging |
| Lineaire herhaalpositioneringsnauwkeurigheid | Ongeveer 0,008 mm | Consistentie van herhaalde asbeweging |
| Indexeernauwkeurigheid van de draaitafel | Ongeveer ±2 boogseconden | Nauwkeurigheid van de aangestuurde tafelhoek |
| Nauwkeurigheid van de rotatie-indexering | Ongeveer ±2 boogseconden | Consistentie bij het terugkeren naar een hoek |
Deze cijfers zijn referentiewaarden en geen garantie voor elke machine. Sommige hoogwaardige modellen kunnen nauwere toleranties bereiken. Basismodellen kunnen een lagere nauwkeurigheid bieden. De machinespecificatie moet altijd de meetstandaard en testomstandigheden vermelden.
Factoren die de werkelijke nauwkeurigheid van onderdelen beïnvloeden
De uiteindelijke tolerantie van het onderdeel hangt niet alleen af van de machinespecificatie. Temperatuurveranderingen kunnen de machinestructuur en het werkstuk doen uitzetten3. Gereedschapsslijtage kan de snijdiameter veranderen. Een zwakke opspanning kan ervoor zorgen dat het onderdeel verschuift. Slechte gereedschapsbalans kan trillingen veroorzaken en de oppervlaktekwaliteit verminderen.
Het CNC-systeem kan foutcompensatie gebruiken om de asbesturing te verbeteren4. Glaslinealen en encoders met een hoge resolutie kunnen ook zorgen voor een stabielere positionering. Desondanks moet het verspaningsproces afgestemd zijn op de capaciteit van de machine.
Verspanen in één opspanning biedt een extra nauwkeurigheidsvoordeel. Herhaalde instellingen kunnen de verhouding tussen gaten, oppervlakken en referentiepunten veranderen. Een verticaal-horizontaal bewerkingscentrum houdt meer kenmerken binnen één coördinatensysteem. Deze opstelling kan de positionele relaties verbeteren, zelfs als de basistolerantie van de machine ongewijzigd blijft.
Periodieke kalibratie blijft noodzakelijk. Ball-bar testen, lasermetingen, spindelinspectie en controles van de rotatieas5 kunnen slijtage aan het licht brengen voordat dit leidt tot afgekeurde onderdelen. Stabiele funderingen en gecontroleerde werkplaatstemperaturen helpen de machine ook om op lange termijn nauwkeurig te blijven.
Vermindert het gebruik van een verticaal-horizontaal bewerkingscentrum de voetafdruk van de apparatuur?
Fabrieksruimte is duur en voor afzonderlijke machines is meer nodig dan alleen hun eigen vloeroppervlak. Ze vereisen ook gangpaden, servicetoegang, spanenafvoersystemen en laad- en loszones.
Een verticaal-horizontaal bewerkingscentrum kan het totale vloeroppervlakgebruik verminderen wanneer het zowel een verticaal als een horizontaal bewerkingscentrum vervangt. De individuele voetafdruk is niet klein, maar één gecombineerde machine kan ongeveer 30% tot 50% minder totale ruimte in beslag nemen dan twee afzonderlijke machines, inclusief ondersteunende zones.
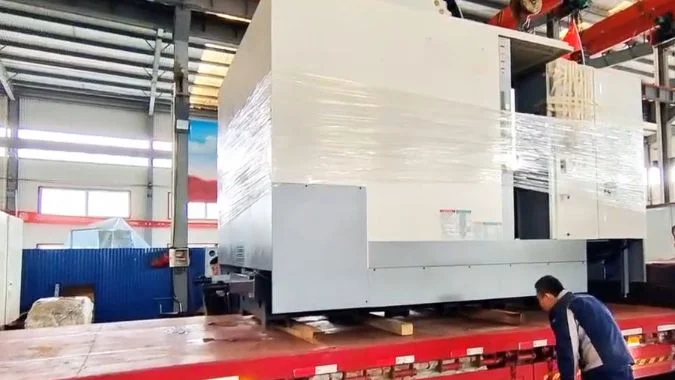
Grootte van één machine versus totale productieruimte
Een verticaal-horizontaal bewerkingscentrum is meestal groter dan een verticaal bewerkingscentrum met een vergelijkbare werkcapaciteit. De gecombineerde machine heeft ruimte nodig voor het rotatiemechanisme, gereedschapmagazijn, afscherming, spanentransporteur en bewegingen in meerdere richtingen. De voetafdruk kan de grootte van een horizontaal bewerkingscentrum in dezelfde algemene maatklasse benaderen of licht overschrijden.
De juiste vergelijking is niet altijd één gecombineerde machine versus één machine voor een specifiek doel. Een fabriek heeft mogelijk zowel verticale als horizontale functies nodig. In dat geval is de praktische vergelijking één verticaal-horizontaal centrum tegenover één verticaal centrum plus één horizontaal centrum.
| Apparatuurindeling | Relatieve vloerbehoefte | Geschikte productiebehoefte |
|---|---|---|
| Eén standaard verticaal bewerkingscentrum (VMC) | Laag | Hoofdzakelijk oppervlak- en plaatbewerking |
| Eén standaard horizontaal bewerkingscentrum (HMC) | Midden tot hoog | Hoofdzakelijk zijdelingse bewerking en bewerking van box-onderdelen |
| Eén VMC plus één HMC | Hoogste | Gescheiden verticale en horizontale processen |
| Eén verticaal-horizontaal centrum | Midden tot hoog | Frequente meerzijdige bewerking in één opspanning |
Een gecombineerde machine kan de looppaden tussen twee machines elimineren. Het kan ook de behoefte aan afzonderlijke spanentransporteurs, koelvloeistofunits, laadstations en gereedschapsopslaggebieden verminderen. Deze veranderingen verklaren waarom de totale ruimtebesparing ongeveer 30% tot 50% kan bedragen. Het werkelijke percentage hangt af van de machineopstellingen en lokale veiligheidsvoorschriften.
Wanneer het ruimtevoordeel van toepassing is
Het voordeel van het voetafdruk bestaat alleen wanneer het productieproces beide bewerkingsrichtingen vereist. Een werkplaats die alleen vlakke platen produceert, kan meer waarde halen uit een compact verticaal bewerkingscentrum. Een fabriek die alleen box-onderdelen in grote volumes bewerkt, geeft mogelijk de voorkeur aan een specifiek horizontaal bewerkingscentrum.
Een verticaal-horizontale machine biedt een hogere ruimte-efficiëntie wanneer onderdelen frequent tussen verticale en horizontale bewerkingen moeten worden verplaatst. Het vermindert ook de opslag van onderhanden werk, omdat onderdelen niet tussen twee afzonderlijke machines hoeven te wachten. Materiaaltransportroutes worden korter en er kunnen minder opspanningen nodig zijn.
De machine vereist nog steeds voldoende onderhoudsruimte. Bedieners hebben veilige toegang nodig tot de tafel, het gereedschapsmagazijn, de koelvloeistoftank en de schakelkast. Het aanschafplan moet daarom rekening houden met het volledige installatieoppervlak in plaats van alleen de machineafmetingen in een catalogus.
Welke industrieën vereisen het gebruik van verticaal-horizontale bewerkingscentra?
Complexe onderdelen hebben vaak nauwe toleranties en kenmerken op meerdere zijden. Afzonderlijke bewerkingen kunnen de productie vertragen en fouten veroorzaken tussen verbonden oppervlakken.
Verticaal-horizontale bewerkingscentra worden voornamelijk gebruikt in de automobielindustrie, luchtvaart, precisie-machinebouw, matrijzenbouw, energiesector en algemene techniekproductie. Ze zijn het meest nuttig voor complexe onderdelen die nauwkeurige gaten, kamers, vlakken en schuine kenmerken op meerdere oppervlakken vereisen.
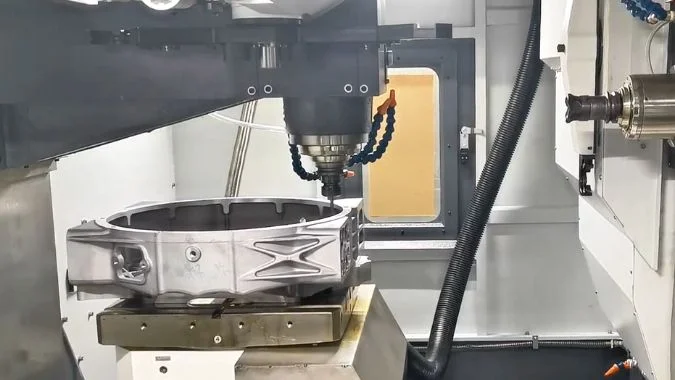
Automotive productie
Automotive productie omvat motoronderdelen, transmissiebehuizingen, ophangingscomponenten, batterijbehuizingen6, en speciale voertuigonderdelen. Veel van deze componenten hebben gaten en bewerkte oppervlakken aan meerdere zijden.
Een verticaal-horizontaal bewerkingscentrum kan meerdere processen voltooien na één opspanning. Het gereedschapsmagazijn kan boren, vingerfrezen, tappen, kottergereedschap en vlakfrezen bevatten. Het CNC-systeem kan elk gereedschap automatisch selecteren. Dit proces vermindert handmatig werk en ondersteunt een constantere productie.
De machine is bijzonder nuttig voor kleine tot middelgrote volumes van auto-onderdelen met complexe ontwerpen. Toegewijde transferlijnen kunnen efficiënter blijven voor extreem hoge productievolumes.
Lucht- en ruimtevaart en precisie-machinebouw
Lucht- en ruimtevaartonderdelen gebruiken vaak aluminium, titanium, roestvrij staal en hittebestendige legeringen7. Deze materialen vereisen stabiele snijcondities. Lucht- en ruimtevaartcomponenten hebben bovendien strikte eisen wat betreft maatnauwkeurigheid, positie van kenmerken en oppervlaktekwaliteit.
De stijve structuur van een verticaal-horizontaal centrum ondersteunt zwaar en nauwkeurig verspanen. Meerassige besturing stelt de machine ook in staat om moeilijke oppervlakken te bereiken. Minder instellingen kunnen de relatie tussen kritieke kenmerken beschermen.
Fabrikanten van precisie-machines gebruiken deze machines voor behuizingen, kleplichamen, robotonderdelen, instrumentcomponenten en productieapparatuur. De apparatuur ondersteunt zowel prototypewerk als herhaalde productie.
Matrijzenbouw en algemene industriële productie
Matrijzenbouw vereist nauwkeurige holtes, vlakke referentievlakken, koelkanalen en zijdelingse kenmerken. Een gecombineerd bewerkingscentrum kan de hooftholte en verschillende zijvlakken bewerken zonder de matrijsbasis naar een andere machine te hoeven verplaatsen. Deze aanpak kan de productiecyclus verkorten en uitlijnwerkzaamheden verminderen.
| Industrie | Typische onderdelen | Belangrijkste voordeel |
|---|---|---|
| Automotive | Versnellingsbakbehuizingen, motoronderdelen, beugels | Snellere productie met meerdere processen |
| Ruimtevaart | Structurele onderdelen, behuizingen, precisieframes | Stabiele nauwkeurigheid en minder instellingen |
| Precisie-machinebouw | Klepbehuizingen, robotonderdelen, instrumentbehuizingen | Betere onderlinge verhoudingen van kenmerken |
| Matrijzenbouw | Matrijzenbases, holtes, zijgaten | Kortere instel- en uitlijntijd |
| Energieapparatuur | Pompbehuizingen, turbineonderdelen, verdeelstukken | Flexibele bewerking van grote onderdelen |
| Algemene machinebouw | Frames, opspanningen, maatwerkcomponenten | Brede procesmogelijkheden |
De machine kan ook handmatige tussenkomst verminderen. De CNC-besturing beheert de asbeweging, spilsnelheid, gereedschapswissels en tafelindexering. Automatisering kan de vraag naar arbeid verlagen en hanteringsfouten beperken. Geschoold personeel blijft vereist voor programmering, planning van opspanningen, gereedschapsselectie, inspectie en onderhoud.
Ook de belangrijkste nadelen verdienen aandacht. Een verticaal-horizontaal bewerkingscentrum heeft hogere aanschafkosten dan veel machines met één enkele functie. De structuur is moeilijker te onderhouden. Programmering kan veeleisender zijn en het risico op botsingen kan toenemen wanneer de tafel en spil zich door verschillende posities bewegen. Een geschikte machine heeft daarom sterke technische ondersteuning, duidelijke training voor de operator, betrouwbare reserveonderdelen en een proces nodig dat de volledige capaciteit kan benutten.
Conclusie
Een verticaal-horizontaal bewerkingscentrum combineert meerzijdig frezen, hoge precisie, minder instellingen en efficiënt ruimtegebruik, waardoor het waardevol is voor complexe onderdelen in veeleisende productie-industrieën.
-
"De voordelen van 5-assige CNC-bewerking", https://www.methodsmachine.com/blog/benefits-of-5-axis-machining/. Bewerking in één opspanning elimineert heropspanningsfouten door consistente referentiepunten te behouden gedurende de bewerkingen, waardoor cumulatieve positioneringsfouten worden verminderd en de nauwkeurigheid tussen kenmerken wordt verbeterd, zoals aangetoond in precisie-productieonderzoek naar meerassige bewerkingsstrategieën. Bewijsrol: mechanisme; brontype: paper. Ondersteunt: mechanismen voor foutreductie bij meerzijdige bewerking in één opspanning. Toelichting: Werkelijke verbeteringen hangen af van onderdeelgeometrie, opspanningsontwerp en machinecapaciteit ↩
-
"Demping van leidingtrillingen door interne demping en …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10119187/. Gietijzer biedt superieure trillingsdemping vergeleken met gelaste stalen constructies dankzij de grafietvlokken-microstructuur, en interne ribpatronen verbeteren de dynamische stijfheid door het traagheidsmoment te vergroten met behoud van materiaalefficiëntie, volgens onderzoek naar het ontwerp van werktuigmachines. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: trillingsdempingsmechanismen in gietijzeren werktuigmachineconstructies. ↩
-
"Identificatie van een werkstuktemperatuurcompensatie …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9741256/. Thermische uitzetting van werktuigmachineconstructies en werkstukken kan 40-70% van de totale positioneringsfout bij precisiebewerkingen veroorzaken, waarbij temperatuurschommelingen voorspelbare lineaire uitzetting veroorzaken die compensatie vereist door omgevingscontrole of realtime correctiesystemen. Bewijsrol: mechanisme; brontype: paper. Ondersteunt: thermische effecten op maatnauwkeurigheid bij precisiebewerking. ↩
-
"Rol-, stamp- en gietfouten in CNC-freesmachines", https://www.academia.edu/49581493/Roll_Pitch_and_Yaw_Errors_in_CNC_Milling_Machine_Tools. Moderne CNC-besturingen implementeren softwaregebaseerde foutcompensatie voor geometrische fouten (stampen, gieren, rechtheid, haaksheid) en thermische drift door correctiewaarden, afgeleid van kalibratiemetingen, toe te passen op geprogrammeerde posities, waardoor aanzienlijke verbeteringen in volumetrische nauwkeurigheid worden bereikt zonder mechanische aanpassingen. Bewijsrol: mechanisme; brontype: paper. Ondersteunt: foutcompensatietechnieken in CNC-werktuigmachinebesturing. Toelichting: Effectiviteit vereist nauwkeurige foutmapping en gaat uit van herhaalbare foutpatronen. ↩
-
"Bronnen: Kalibratieprocedures", https://www.nist.gov/pml/owm/laboratory-metrology/documentary-standards-and-resources/calibration-procedures. Ball-bar-testen volgens ISO 230-4 en laserinterferometrie volgens ISO 230-2 vormen standaardmethoden voor het evalueren van de geometrische en positioneringsnauwkeurigheid van CNC-werktuigmachines, waardoor detectie van asfouten, thermische drift en mechanische slijtage mogelijk is voordat deze de tolerantiegrenzen overschrijden. Bewijsrol: algemene ondersteuning; brontype: instelling. Ondersteunt: gestandaardiseerde kalibratiemethoden voor verificatie van CNC-werktuigmachinenauwkeurigheid. ↩
-
"Bewerking van transmissiehuizen – Trace-A-Matic", https://www.traceamatic.com/cnc-products/transmission-housings.html. Transmissiehuizen en motorblokken vereisen bewerking van montageoppervlakken, lagerboringen en boutgaten op meerdere zijden met strikte positioneringstoleranties, waardoor ze geschikte kandidaten zijn voor meerzijdige bewerkingsstrategieën die datumconsistentie behouden, zoals beschreven in documentatie over automotive productieprocessen. Bewijsrol: casusreferentie; brontype: onderwijs. Ondersteunt: automotive componenten die meerzijdige bewerkingen vereisen. ↩
-
"Titaniumlegeringen", https://en.wikipedia.org/wiki/Titanium_alloys. Lucht- en ruimtevaartconstructieonderdelen gebruiken vaak aluminiumlegeringen (7075, 2024), titaniumlegeringen (Ti-6Al-4V) en nikkelgebaseerde superlegeringen vanwege hun sterkte-gewichtsverhouding en prestaties bij hoge temperaturen, hoewel deze materialen bewerkingsuitdagingen met zich meebrengen, waaronder lage thermische geleidbaarheid en werkharding, die stijve werktuigmachines en gecontroleerde snijparameters vereisen. Bewijsrol: algemene ondersteuning; brontype: onderwijs. Ondersteunt: algemene lucht- en ruimtevaartmaterialen en hun bewerkingskarakteristieken. ↩

Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.