

غالباً ما تتطلب القطع المعقدة عدة آلات وإعدادات. وكل إعداد جديد يضيف وقتاً وجهداً ويزيد من مخاطر أخطاء التمركز.
مركز التشغيل الآلي الرأسي-الأفقي هو أداة آلة تعمل بالتحكم الرقمي بالحاسوب (CNC) تدمج بين القطع الرأسي والأفقي في نظام واحد. ويمكنه تشغيل الجزء العلوي وجوانب متعددة لقطعة العمل بعد تثبيت واحد، مما يعزز المرونة والدقة وكفاءة الإنتاج.
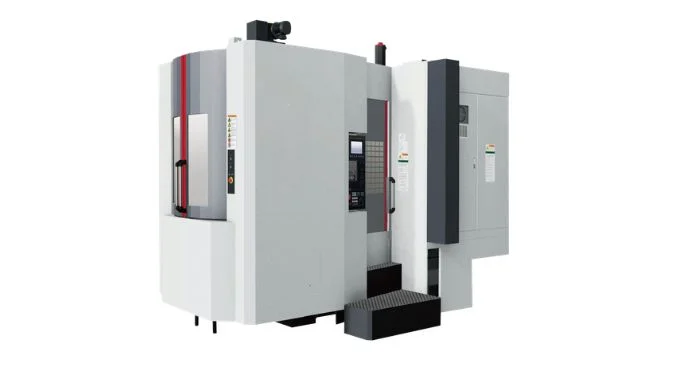
يجمع مركز التشغيل الآلي الرأسي-الأفقي—المعروف أيضاً بمركز التشغيل الآلي الشامل أو خماسي الأوجه—بين التفريز الرأسي والأفقي، والثقب، والممل، والتنصيت على منصة CNC واحدة. ومن خلال إعادة توجيه عمود الدوران أو طاولة العمل تلقائياً، يقوم بتشغيل السطح العلوي والأسطح الجانبية الأربعة في إعداد واحد،, مما يقلل بشكل كبير من أخطاء التثبيت، وأدوات التثبيت، وأوقات الدورات1 للأجزاء المعقدة متعددة الجوانب.
ما هو هيكل مركز التشغيل الآلي الرأسي-الأفقي؟
قد يبدو هيكل الآلة المعقد صعب الفهم. وبدون معرفة أجزائها الرئيسية، قد يختار المشترون مواصفات غير مناسبة أو يقللون من تقدير احتياجات الصيانة.
يدمج مركز التشغيل الآلي الرأسي-الأفقي وحدتي دوران مستقلتين—واحدة مخصصة للعمل الرأسي وأخرى مخصصة للعمل الأفقي—على قاعدة آلة واحدة من الحديد الزهر عالي الصلابة. وبفضل بنائه حول طاولة دوارة مركزية تعمل بنظام CNC، يسمح هذا الهيكل ثنائي المحاور بالتبديل المباشر والمتسلسل بين التشغيل الرأسي للسطح العلوي والتشغيل الأفقي للأسطح الجانبية لقطعة العمل المثبتة دون الحاجة لإعداد ثانوي.
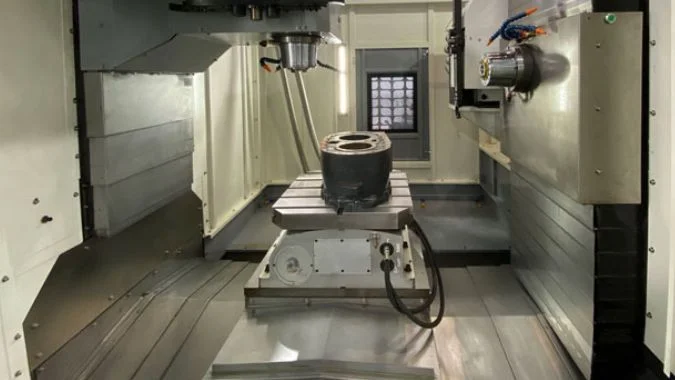
المكونات الهيكلية الرئيسية
أساس الآلة عبارة عن قاعدة من الحديد الزهر شديدة التحمل وعالية القوة، مصممة بأضلاع داخلية لامتصاص اهتزازات القطع2 والقضاء على التشوه الديناميكي أثناء التفريز الثقيل.
مثبت على هذه القاعدة المشتركة تصميم ثنائي العمود يتميز بتصميم عمود على شكل حرف "A"، والذي يوفر صلابة فائقة ضد الالتواء والانحناء. وبدلاً من استخدام رأس مائل مفصلي، يدمج النظام محوري دوران مخصصين ومستقلين:
- وحدة عمود الدوران الرأسي: مثبتة على العمود الرأسي لتفريز الوجه العلوي، والثقب، والتنصيت.
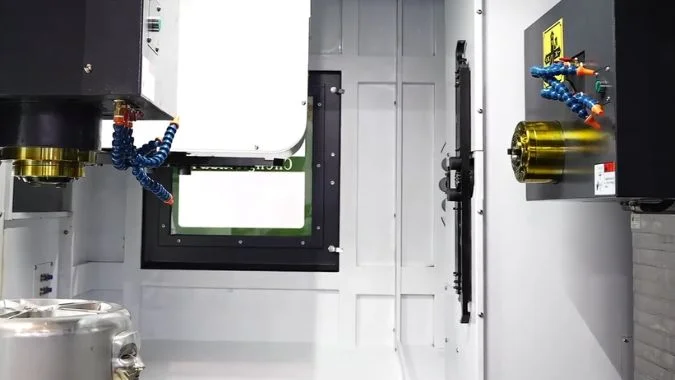
- وحدة عمود الدوران الأفقي: يتم تركيبه بجوار الطاولة لعمليات الثقب العميق والتفريز من الجوانب الأربعة.
- نظام الدفع والموجهات المدمج: تم صب قاعدة تثبيت محور X ودعامة النهاية بشكل متكامل مع السرج لزيادة صلابة ناقل الحركة، مع دعمها عبر جميع المحاور بواسطة موجهات خطية أسطوانية للخدمة الشاقة.
كيف يدعم هيكل المغزل المزدوج المعالجة خماسية الجوانب
تعتمد معالجة جميع الأوجه الخمسة المكشوفة في إعداد واحد على التنسيق بين طاولة التدوير المركزية بنظام التحكم الرقمي (CNC) و تصميم المغزل المزدوج المستقل:
- عمليات السطح العلوي: ينزل المغزل الرأسي المخصص لمعالجة السطح العلوي، والتجاويف، وثقوب التثبيت الرأسية.
- عمليات الجوانب الأربعة: يتفاعل المغزل الأفقي مع قطعة العمل من الجانب، بينما تقوم طاولة التدوير المركزية بالدوران بزاوية 360 درجة لتقديم كل جانب من الجوانب الأربعة تباعاً.
نظراً لأن كلا المغزلين يعملان بتوجهات ثابتة ومخصصة بدلاً من رأس دوار مفصلي، فإن الماكينة تتجنب الارتداد الميكانيكي، وانحراف التثبيت، وتآكل تحديد المواقع الزاوية الشائع في الرؤوس العالمية القابلة للإمالة. تعمل هذه البنية الصلبة ذات المحطتين المزدوجتين على تقليل المناولة اليدوية بشكل كبير، والحفاظ على مراجع قياسية موحدة، وتوفير أقصى قدر من استقرار القطع عبر جميع الأسطح الخمسة.
ما هو مستوى الدقة الذي يمكن لمركز التشغيل الآلي الرأسي-الأفقي تحقيقه؟
يمكن لأخطاء تحديد المواقع الصغيرة أن تتلف قطعة معقدة باهظة الثمن. التثبيت المتكرر يجعل هذه المشكلة أسوأ لأن كل إعداد جديد يمكن أن يؤدي إلى خطأ مرجعي إضافي.
يمكن لمركز المعالجة الرأسي-الأفقي المهيأ جيداً تحقيق دقة تحديد مواقع تبلغ حوالي 0.01 مم ودقة تكرار تحديد المواقع تبلغ حوالي 0.008 مم. قد توفر طاولة التدوير الدقيقة دقة فهرسة تقارب ±2 ثانية قوسية، على الرغم من أن النتائج الفعلية تعتمد على الماكينة، والبيئة، والأدوات، والعملية.
مؤشرات الدقة النموذجية
تُظهر دقة تحديد المواقع مدى اقتراب المحور من الموقع المبرمج. وتُظهر دقة تكرار تحديد المواقع مدى اتساق عودة المحور إلى نفس الموقع. كلاهما مهم، لكنهما يصفان جوانب مختلفة من أداء الماكينة.
تعد دقة طاولة التدوير مهمة أيضاً. يمكن أن يؤدي خطأ زاوي صغير إلى خطأ أبعادي أكبر عند حافة قطعة العمل العريضة. تساعد أجهزة التشفير الدقيقة وتثبيت الطاولة الموثوق به في التحكم في هذه المشكلة.
| بند الدقة | القيمة المرجعية النموذجية | ما الذي يشير إليه |
|---|---|---|
| دقة التموضع الخطي | حوالي 0.01 مم | دقة حركة المحور المأمور بها |
| دقة تكرار التموضع الخطي | حوالي 0.008 مم | اتساق حركة المحور المتكررة |
| دقة الفهرسة للطاولة الدوارة | حوالي ±2 ثانية قوسية | دقة زاوية الطاولة المأمور بها |
| دقة الفهرسة المتكررة الدوارة | حوالي ±2 ثانية قوسية | الاتساق عند العودة إلى زاوية معينة |
هذه الأرقام هي قيم مرجعية وليست ضماناً لكل آلة. يمكن لبعض الطرازات عالية الجودة تحقيق تفاوتات أدق، بينما قد توفر الطرازات الأساسية دقة أقل. يجب أن تنص مواصفات الآلة دائماً على معيار القياس وظروف الاختبار.
العوامل التي تؤثر على دقة الجزء الفعلي
لا يعتمد تفاوت الجزء النهائي على مواصفات الآلة وحدها. يمكن لتغيرات درجات الحرارة أن تتسبب في تمدد هيكل الآلة وقطعة العمل3. يمكن أن يؤدي تآكل الأداة إلى تغيير قطر القطع. التثبيت الضعيف قد يسمح للقطعة بالتحرك. التوازن الضعيف للأداة يمكن أن يسبب اهتزازاً ويقلل من جودة السطح.
يمكن لنظام CNC استخدام تعويض الخطأ لتحسين التحكم في المحاور4. يمكن للمقاييس الزجاجية وأجهزة التشفير عالية الدقة أيضاً دعم تحديد موضع أكثر استقراراً. ومع ذلك، يجب أن تتوافق عملية القطع مع قدرة الآلة.
يوفر التشغيل بالتثبيت الفردي ميزة دقيقة أخرى. يمكن لعمليات الإعداد المتكررة تغيير العلاقة بين الثقوب والأسطح ونقاط المرجع. يحافظ مركز التشغيل العمودي-الأفقي على المزيد من الميزات ضمن نظام إحداثيات واحد. هذا الإعداد يمكن أن يحسن علاقات الموضع حتى عندما يظل تفاوت الآلة الأساسي دون تغيير.
المعايرة الروتينية لا تزال ضرورية. اختبار شريط الكرة (Ball-bar)، والقياس بالليزر، وفحص عمود الدوران، وفحوصات المحور الدوار5 يمكن أن تكشف عن التآكل قبل أن يتسبب في رفض الأجزاء. كما تساعد الأساسات المستقرة ودرجات حرارة الورشة الخاضعة للرقابة الآلة في الحفاظ على دقتها بمرور الوقت.
هل يقلل استخدام مركز التشغيل الآلي الرأسي-الأفقي من المساحة التي تشغلها المعدات؟
مساحة المصنع باهظة الثمن، والآلات المنفصلة تحتاج إلى أكثر من مجرد مساحة الأرضية الخاصة بها. فهي تتطلب أيضاً ممرات، ووصولاً للخدمة، وأنظمة رقائق، ومناطق تحميل.
يمكن لمركز التشغيل العمودي-الأفقي تقليل إجمالي استخدام المساحة الأرضية عندما يحل محل كل من مركز التشغيل العمودي ومركز التشغيل الأفقي. بصمته الفردية ليست صغيرة، لكن آلة مدمجة واحدة قد تستخدم مساحة إجمالية أقل بنحو 30% إلى 50% مقارنة بآلتين منفصلتين، بما في ذلك مناطق الدعم.
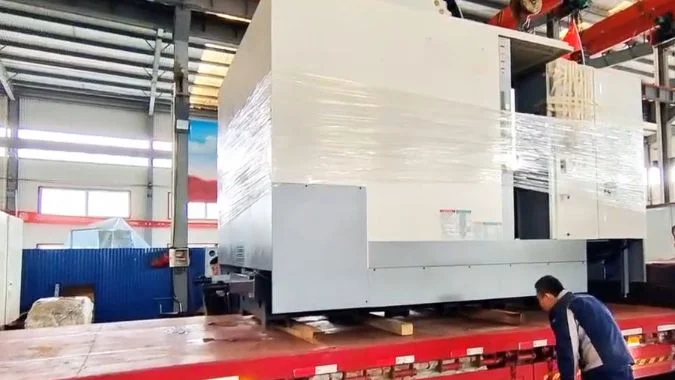
حجم الآلة الواحدة مقابل إجمالي مساحة الإنتاج
عادة ما يكون مركز التشغيل العمودي-الأفقي أكبر من مركز التشغيل العمودي ذي سعة العمل المماثلة. تحتاج الآلة المدمجة إلى مساحة لآليتها الدوارة، ومخزن الأدوات، وواقيات الحماية، وناقل الرقائق، والحركة متعددة الاتجاهات. قد تقترب مساحتها أو تتجاوز قليلاً مساحة مركز التشغيل الأفقي في نفس النطاق الحجمي العام.
المقارنة الصحيحة ليست دائماً بين آلة مدمجة واحدة وآلة ذات غرض واحد. قد يحتاج المصنع إلى وظائف عمودية وأفقية على حد سواء. في هذه الحالة، تكون المقارنة العملية هي مركز عمودي-أفقي واحد مقابل مركز عمودي واحد زائد مركز أفقي واحد.
| ترتيب المعدات | متطلبات المساحة الأرضية النسبية | حاجة إنتاجية مناسبة |
|---|---|---|
| مركز تصنيع رأسي (VMC) قياسي واحد | منخفضة | بشكل رئيسي لتشغيل الأسطح العلوية والألواح |
| مركز تصنيع أفقي (HMC) قياسي واحد | متوسط إلى مرتفع | بشكل رئيسي لتشغيل الجوانب والأجزاء الصندوقية |
| مركز تصنيع رأسي واحد زائد مركز تصنيع أفقي واحد | الأعلى | عمليات رأسية وأفقية منفصلة |
| مركز تصنيع رأسي-أفقي | متوسط إلى مرتفع | تشغيل متعدد الجوانب بشكل متكرر في إعداد واحد |
يمكن للآلة المدمجة إزالة الممرات بين آلتين. كما يمكنها تقليل الحاجة إلى ناقلات رقائق، ووحدات تبريد، ومحطات تحميل، ومناطق تخزين أدوات منفصلة. توضح هذه التغييرات سبب إمكانية وصول توفير المساحة الإجمالي إلى حوالي 30% إلى 50%. وتعتمد النسبة المئوية الفعلية على تخطيطات الآلات وقواعد السلامة المحلية.
متى تنطبق ميزة المساحة
توجد ميزة المساحة فقط عندما تحتاج عملية الإنتاج إلى كلا اتجاهي التشغيل. قد تحصل ورشة العمل التي تنتج ألواحاً مسطحة فقط على قيمة أكبر من مركز تصنيع رأسي مدمج. وقد يفضل المصنع الذي يقوم بتشغيل الأجزاء الصندوقية فقط وبكميات كبيرة مركز تصنيع أفقي مخصص.
توفر الآلة الرأسية-الأفقية كفاءة أكبر في استغلال المساحة عندما تنتقل الأجزاء بشكل متكرر بين العمليات الرأسية والأفقية. كما أنها تقلل من تخزين العمل قيد التنفيذ لأن الأجزاء لا تنتظر بين آلتين منفصلتين. تصبح مسارات مناولة المواد أقصر، وقد تكون هناك حاجة إلى عدد أقل من التجهيزات.
لا تزال الآلة تتطلب مساحة خدمة كافية. يحتاج المشغلون إلى وصول آمن إلى الطاولة، ومخزن الأدوات، وخزان التبريد، والخزانة الكهربائية. لذلك يجب أن تأخذ خطة الشراء في الاعتبار مساحة التركيب الكاملة بدلاً من أبعاد الآلة الموضحة في الكتالوج.
ما هي الصناعات التي تتطلب استخدام مراكز التشغيل الآلي الرأسي-الأفقي؟
غالباً ما تحتوي الأجزاء المعقدة على تفاوتات ضيقة وميزات على عدة أوجه. يمكن للعمليات المنفصلة أن تبطئ الإنتاج وتخلق أخطاء بين الأسطح المتصلة.
تُستخدم مراكز التصنيع الرأسية-الأفقية بشكل رئيسي في قطاعات السيارات، والفضاء، والآلات الدقيقة، والقوالب، والطاقة، والإنتاج الهندسي العام. وهي الأكثر فائدة للأجزاء المعقدة التي تتطلب ثقوباً دقيقة، وتجاويف، وأسطحاً مستوية، وميزات مائلة على عدة أوجه.
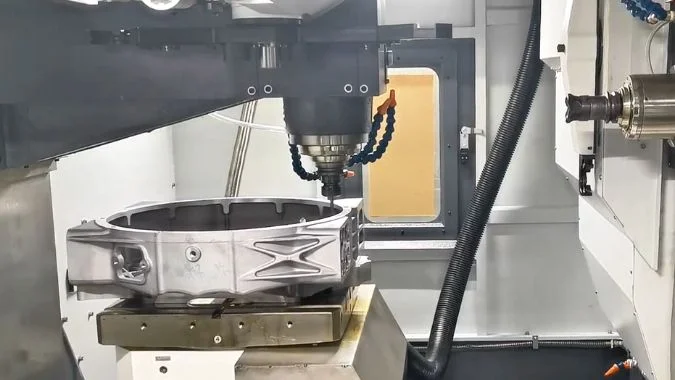
تصنيع السيارات
يشمل إنتاج السيارات أجزاء المحرك، وأغلفة ناقل الحركة، ومكونات نظام التعليق، وأغلفة البطاريات6, ، وأجزاء المركبات الخاصة. تحتوي العديد من هذه المكونات على ثقوب وأسطح مُشغلة على عدة جوانب.
يمكن لمركز التصنيع الرأسي-الأفقي إكمال العديد من العمليات بعد تثبيت واحد. يمكن لمخزن الأدوات استيعاب المثاقب، ومطاحن النهاية، والمنافيذ، وأدوات الثقب، ومطاحن الوجه. يمكن لنظام التحكم الرقمي بالحاسوب (CNC) اختيار كل أداة تلقائيًا. هذه العملية تقلل من العمل اليدوي وتدعم إنتاجًا أكثر اتساقًا.
تعد هذه الآلة مفيدة بشكل خاص لقطع غيار السيارات ذات الحجم المنخفض والمتوسط ذات التصميمات المعقدة. قد تظل خطوط النقل المخصصة أكثر كفاءة لأحجام الإنتاج العالية للغاية.
الفضاء والآلات الدقيقة
غالبًا ما تستخدم أجزاء الفضاء الألومنيوم، والتيتانيوم، والفولاذ المقاوم للصدأ، والسبائك المقاومة للحرارة7. تتطلب هذه المواد ظروف قطع مستقرة. كما أن مكونات الفضاء لديها متطلبات صارمة من حيث دقة الأبعاد، وموقع الميزات، وجودة السطح.
يدعم الهيكل الصلب للمركز الرأسي-الأفقي القطع الثقيل والدقيق. كما يسمح التحكم متعدد المحاور للآلة بالوصول إلى الأسطح الصعبة. يمكن لعدد أقل من عمليات الإعداد حماية العلاقة بين الميزات الحرجة.
يستخدم مصنعو الآلات الدقيقة هذه الآلات للهياكل، وأجسام الصمامات، والأجزاء الروبوتية، ومكونات الأدوات، ومعدات الإنتاج. تدعم المعدات كلاً من أعمال النماذج الأولية والإنتاج المتكرر.
القوالب والإنتاج الصناعي العام
يتطلب تصنيع القوالب تجاويف دقيقة، وأسطح مرجعية مسطحة، وقنوات تبريد، وميزات جانبية. يمكن لمركز التصنيع المشترك معالجة التجويف الرئيسي والعديد من الأسطح الجانبية دون نقل قاعدة القالب إلى آلة أخرى. يمكن لهذا النهج تقصير دورة الإنتاج وتقليل أعمال المحاذاة.
| الصناعة | الأجزاء النموذجية | الميزة الرئيسية |
|---|---|---|
| السيارات | أغلفة صناديق التروس، أجزاء المحركات، الحوامل | إنتاج أسرع متعدد العمليات |
| الطيران والفضاء | الأجزاء الهيكلية، الأغلفة، الإطارات الدقيقة | دقة ثابتة وعدد أقل من الإعدادات |
| الآلات الدقيقة | أجسام الصمامات، أجزاء الروبوتات، أغلفة الأجهزة | علاقات ميزات أفضل |
| تصنيع القوالب | قواعد القوالب، التجاويف، الثقوب الجانبية | وقت أقصر للإعداد والمحاذاة |
| معدات الطاقة | أجسام المضخات، أجزاء التوربينات، المشعبات | تشغيل مرن للأجزاء الكبيرة |
| الهندسة العامة | الإطارات، التجهيزات، المكونات المخصصة | قدرة معالجة واسعة |
يمكن للآلة أيضاً تقليل التدخل اليدوي. يدير نظام التحكم الرقمي (CNC) حركة المحور، وسرعة دوران المغزل، وتغيير الأدوات، وفهرسة الطاولة. يمكن للأتمتة خفض الطلب على العمالة والحد من أخطاء المناولة. لا يزال الموظفون المهرة مطلوبين للبرمجة، وتخطيط التجهيزات، واختيار الأدوات، والفحص، والصيانة.
تتطلب العيوب الرئيسية أيضاً الاهتمام. يتميز مركز التشغيل الرأسي-الأفقي بتكلفة شراء أعلى من العديد من الآلات ذات الوظيفة الواحدة. هيكلها أكثر صعوبة في الصيانة. يمكن أن تكون البرمجة أكثر تطلباً، وقد تزداد مخاطر الاصطدام عندما تتحرك الطاولة والمغزل عبر عدة مواضع. لذلك، تحتاج الآلة المناسبة إلى دعم فني قوي، وتدريب واضح للمشغلين، وقطع غيار يمكن الاعتماد عليها، وعملية يمكنها الاستفادة من كامل قدراتها.
الخاتمة
يجمع مركز التشغيل الرأسي-الأفقي بين القطع متعدد الجوانب، والدقة العالية، وقلة الإعدادات، والاستخدام الفعال للمساحة، مما يجعله قيماً للأجزاء المعقدة عبر صناعات التصنيع المتطلبة.
-
"فوائد التصنيع باستخدام الحاسب الآلي خماسي المحاور"،, https://www.methodsmachine.com/blog/benefits-of-5-axis-machining/. التشغيل بإعداد واحد يلغي أخطاء إعادة التثبيت من خلال الحفاظ على مراجع بيانات ثابتة طوال العمليات، مما يقلل من خطأ التموضع التراكمي ويحسن الدقة بين الميزات، كما هو موضح في أبحاث التصنيع الدقيق حول استراتيجيات التصنيع متعدد المحاور. دور الأدلة: آلية؛ نوع المصدر: ورقة بحثية. يدعم: آليات تقليل الأخطاء في التشغيل متعدد الجوانب بإعداد واحد. ملاحظة النطاق: تعتمد التحسينات الفعلية على هندسة الجزء، وتصميم التجهيزات، وقدرة الآلة. ↩
-
"توهين اهتزاز الأنبوب من خلال التخميد الداخلي و..."،, https://pmc.ncbi.nlm.nih.gov/articles/PMC10119187/. يوفر حديد الزهر تخميدًا فائقًا للاهتزاز مقارنة بهياكل الفولاذ الملحوم بفضل بنيته الدقيقة المكونة من رقائق الجرافيت، كما تعمل أنماط الأضلاع الداخلية على تعزيز الصلابة الديناميكية من خلال زيادة عزم القصور الذاتي مع الحفاظ على كفاءة المواد، وفقًا لأبحاث تصميم أدوات الآلات. دور الدليل: آلية؛ نوع المصدر: بحث. يدعم: آليات تخميد الاهتزاز في هياكل أدوات الآلات المصنوعة من حديد الزهر. ↩
-
"تحديد تعويض درجة حرارة قطعة العمل..."،, https://pmc.ncbi.nlm.nih.gov/articles/PMC9741256/. يمكن أن يمثل التمدد الحراري لهياكل أدوات الآلات وقطع العمل ما بين 40 إلى 70 بالمائة من إجمالي خطأ تحديد المواقع في عمليات التصنيع الدقيقة، حيث تسبب تغيرات درجات الحرارة تمددًا خطيًا يمكن التنبؤ به، مما يتطلب تعويضًا من خلال التحكم البيئي أو أنظمة التصحيح في الوقت الفعلي. دور الدليل: آلية؛ نوع المصدر: ورقة بحثية. يدعم: التأثيرات الحرارية على الدقة الأبعاد في التصنيع الدقيق. ↩
-
"أخطاء التدحرج والميل والانحراف في أدوات آلات التفريز CNC"،, https://www.academia.edu/49581493/Roll_Pitch_and_Yaw_Errors_in_CNC_Milling_Machine_Tools. تطبق وحدات التحكم الحديثة في CNC تعويضًا برمجياً للأخطاء الهندسية (الميل، والانحراف، والاستقامة، والتعامد) والانحراف الحراري عن طريق تطبيق قيم تصحيحية مستمدة من قياسات المعايرة على المواقع المأمورة، مما يحقق تحسينات كبيرة في الدقة الحجمية دون الحاجة إلى تعديلات ميكانيكية. دور الدليل: آلية؛ نوع المصدر: ورقة بحثية. يدعم: تقنيات تعويض الأخطاء في التحكم في أدوات آلات CNC. ملاحظة النطاق: تتطلب الفعالية رسم خرائط دقيقة للأخطاء وتفترض وجود أنماط خطأ قابلة للتكرار. ↩
-
"الموارد: إجراءات المعايرة"،, https://www.nist.gov/pml/owm/laboratory-metrology/documentary-standards-and-resources/calibration-procedures. يشكل اختبار قضيب الكرة وفقًا لمعيار ISO 230-4 وقياس التداخل بالليزر وفقًا لمعيار ISO 230-2 طرقًا قياسية لتقييم الدقة الهندسية ودقة تحديد المواقع لأدوات آلات CNC، مما يتيح اكتشاف أخطاء المحاور، والانحراف الحراري، والتآكل الميكانيكي قبل تجاوز حدود التسامح. دور الدليل: دعم عام؛ نوع المصدر: مؤسسة. يدعم: طرق المعايرة الموحدة للتحقق من دقة أدوات آلات CNC. ↩
-
"تصنيع مبيت ناقل الحركة - Trace-A-Matic"،, https://www.traceamatic.com/cnc-products/transmission-housings.html. تتطلب مبيتات ناقل الحركة وكتل المحركات تصنيع أسطح التثبيت، وتجاويف المحامل، وفتحات البراغي على أوجه متعددة مع تفاوتات موضعية صارمة، مما يجعلها مرشحة مناسبة لاستراتيجيات التصنيع متعددة الجوانب التي تحافظ على اتساق المرجع، كما هو موضح في وثائق عمليات تصنيع السيارات. دور الدليل: مرجع حالة؛ نوع المصدر: تعليم. يدعم: مكونات السيارات التي تتطلب عمليات تصنيع متعددة الجوانب. ↩
-
"سبائك التيتانيوم"،, https://en.wikipedia.org/wiki/Titanium_alloys. تستخدم مكونات الهياكل الفضائية بشكل شائع سبائك الألومنيوم (7075، 2024)، وسبائك التيتانيوم (Ti-6Al-4V)، والسبائك الفائقة القائمة على النيكل بسبب نسب القوة إلى الوزن والأداء في درجات الحرارة العالية، على الرغم من أن هذه المواد تقدم تحديات في التصنيع بما في ذلك الموصلية الحرارية المنخفضة وتصلب العمل، مما يتطلب أدوات آلات صلبة ومعلمات قطع محكومة. دور الدليل: دعم عام؛ نوع المصدر: تعليم. يدعم: مواد الفضاء الشائعة وخصائص تصنيعها. ↩

كريس لو
بالاستفادة من أكثر من عشر سنوات من الخبرة العملية في مجال صناعة أدوات الماكينات، خاصةً مع ماكينات بنظام التحكم الرقمي، أنا هنا لمساعدتك. سواءً كانت لديك أسئلة أثارها هذا المنشور، أو كنت بحاجة إلى إرشادات بشأن اختيار المعدات المناسبة (ماكينة بنظام التحكم الرقمي أو تقليدية)، أو كنت تستكشف حلولاً مخصصة للماكينات، أو كنت مستعدًا لمناقشة عملية شراء، فلا تتردد في الاتصال بي. دعنا نعثر على الأداة الآلية المثالية لاحتياجاتك.