

O que é um centro de usinagem vertical-horizontal?
Peças complexas frequentemente necessitam de várias máquinas e configurações. Cada nova configuração adiciona tempo, mão de obra e um risco maior de erros de posicionamento.
Um centro de usinagem vertical-horizontal é uma máquina-ferramenta CNC que combina corte vertical e horizontal em um único sistema. Ele pode usinar a parte superior e vários lados de uma peça após uma única fixação, o que melhora a flexibilidade, a precisão e a eficiência da produção.
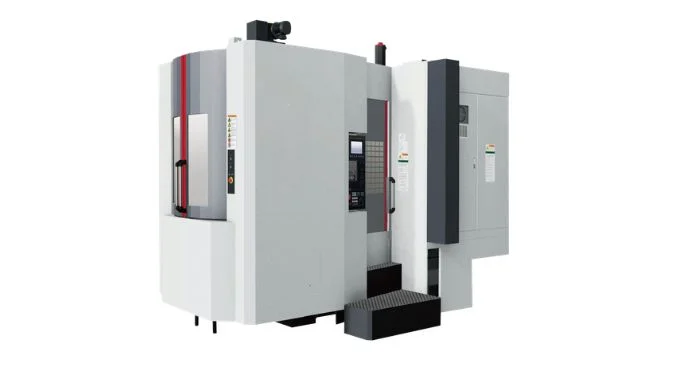
Um centro de usinagem vertical-horizontal — também conhecido como centro de usinagem universal ou de cinco faces — combina fresamento, furação, mandrilamento e rosqueamento vertical e horizontal em uma única plataforma CNC. Ao reorientar automaticamente o fuso ou a mesa de trabalho, ele usina a parte superior e as quatro superfícies laterais em uma única configuração, reduzindo drasticamente erros de fixação, dispositivos e tempos de ciclo1 para peças complexas de vários lados.
Qual é a estrutura de um centro de usinagem vertical-horizontal?
Uma estrutura de máquina complexa pode parecer difícil de entender. Sem conhecer suas peças principais, os compradores podem selecionar especificações inadequadas ou subestimar as necessidades de manutenção.
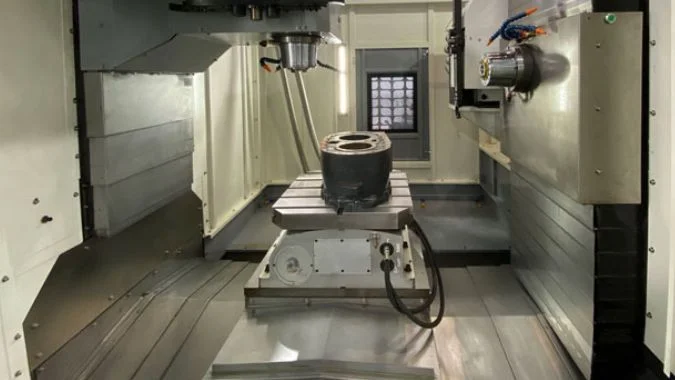
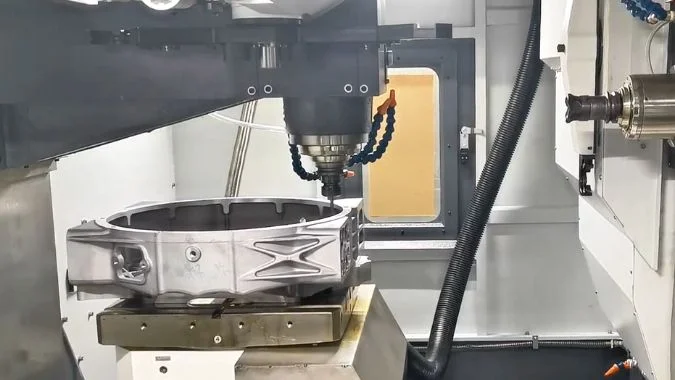
O centro de usinagem vertical-horizontal integra duas unidades de fuso independentes — uma vertical dedicada e uma horizontal dedicada — em uma base de máquina de ferro fundido de alta rigidez. Construída em torno de uma mesa rotativa CNC central, essa estrutura de fuso duplo permite a troca direta e sequencial entre a usinagem vertical da parte superior e a usinagem horizontal das laterais na peça fixada, sem necessidade de uma segunda configuração.
Principais componentes estruturais
A base da máquina é uma base de ferro fundido de alta resistência e serviço pesado, projetada com nervuras internas para absorver vibrações de corte2 e eliminar a deformação dinâmica durante o fresamento pesado.
Montado nesta base compartilhada está um layout de coluna dupla com design de coluna em "A", que proporciona rigidez superior à torção e à flexão. Em vez de usar um cabeçote articulado inclinável, o sistema integra dois fusos dedicados e independentes:
- Unidade de fuso vertical: Montada na coluna vertical para fresamento, furação e rosqueamento da face superior.
- Unidade de fuso horizontal: Montado adjacente à mesa para mandrilamento profundo e fresamento de quatro lados.
- Acionamento e Guias Integrados: O suporte do acionamento do eixo X e o suporte de extremidade são fundidos integralmente com o selim para maximizar a rigidez da transmissão, suportados em todos os eixos por guias lineares de rolos de alta resistência.
Como a estrutura de fuso duplo suporta a usinagem de cinco lados
A usinagem de todas as cinco faces expostas em uma única configuração depende da coordenação entre a mesa rotativa CNC central e o layout independente de fuso duplo:
- Operações na Superfície Superior: O fuso vertical dedicado desce para usinar o plano superior, cavidades e furos de montagem verticais.
- Operações de Quatro Lados: O fuso horizontal engata a peça de trabalho pela lateral, enquanto a mesa rotativa central indexa em 360 graus para apresentar cada uma das quatro faces laterais consecutivamente.
Como ambos os fusos operam com orientações fixas e dedicadas em vez de um cabeçote giratório de indexação, a máquina evita a folga mecânica, a deflexão de fixação e o desgaste de posicionamento angular comuns em cabeçotes basculantes universais. Esta arquitetura rígida de estação dupla reduz drasticamente o manuseio manual, preserva referências de dados unificadas e proporciona máxima estabilidade de corte em todas as cinco superfícies.
Que nível de precisão um centro de usinagem vertical-horizontal pode alcançar?
Pequenos erros de posicionamento podem arruinar uma peça complexa dispendiosa. A fixação repetida torna este problema pior, pois cada nova configuração pode introduzir outro erro de referência.
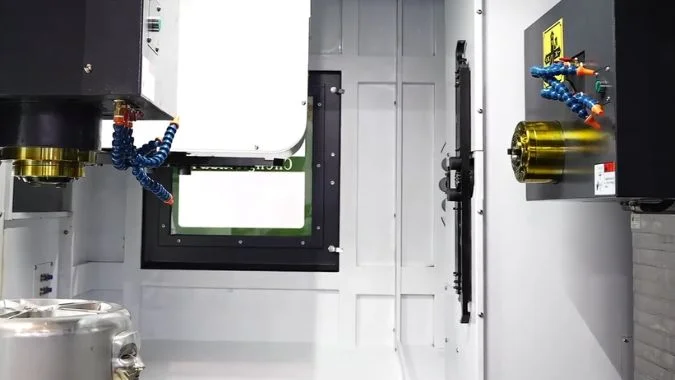
Um centro de usinagem vertical-horizontal bem configurado pode alcançar uma precisão de posicionamento de cerca de 0,01 mm e uma precisão de posicionamento repetido de cerca de 0,008 mm. Uma mesa rotativa de precisão pode fornecer uma precisão de indexação próxima de ±2 segundos de arco, embora os resultados reais dependam da máquina, do ambiente, das ferramentas e do processo.
Indicadores Típicos de Precisão
A precisão de posicionamento mostra quão próximo um eixo chega de sua localização programada. A precisão de posicionamento repetido mostra quão consistentemente o eixo retorna à mesma localização. Ambos os valores são importantes, mas descrevem aspectos diferentes do desempenho da máquina.
A precisão da mesa rotativa também é importante. Um pequeno erro angular pode criar um erro dimensional maior na borda de uma peça de trabalho larga. Encoders de precisão e fixação confiável da mesa ajudam a controlar este problema.
| Item de Precisão | Valor de Referência Típico | O que indica |
|---|---|---|
| Precisão de posicionamento linear | Cerca de 0,01 mm | Precisão do movimento do eixo comandado |
| Precisão de posicionamento repetitivo linear | Cerca de 0,008 mm | Consistência do movimento repetido do eixo |
| Precisão de indexação da mesa rotativa | Cerca de ±2 segundos de arco | Precisão do ângulo comandado da mesa |
| Precisão de indexação de repetição rotativa | Cerca de ±2 segundos de arco | Consistência ao retornar a um ângulo |
Estes números são valores de referência e não uma garantia para cada máquina. Alguns modelos de alta qualidade podem alcançar tolerâncias mais rigorosas. Modelos básicos podem oferecer precisão inferior. A especificação da máquina deve sempre indicar o padrão de medição e as condições de teste.
Fatores que afetam a precisão real da peça
A tolerância final da peça não depende apenas da especificação da máquina. Mudanças de temperatura podem expandir a estrutura da máquina e a peça de trabalho3. O desgaste da ferramenta pode alterar o diâmetro de corte. Um dispositivo de fixação fraco pode permitir que a peça se mova. O equilíbrio inadequado da ferramenta pode causar vibração e reduzir a qualidade da superfície.
O sistema CNC pode usar compensação de erro para melhorar o controle do eixo4. Régua óptica e encoders de alta resolução também podem suportar um posicionamento mais estável. Mesmo assim, o processo de corte deve corresponder à capacidade da máquina.
A usinagem em uma única fixação proporciona outra vantagem de precisão. Configurações repetidas podem alterar a relação entre furos, superfícies e pontos de referência. Um centro de usinagem vertical-horizontal mantém mais recursos dentro de um sistema de coordenadas. Essa configuração pode melhorar as relações posicionais mesmo quando a tolerância básica da máquina permanece inalterada.
A calibração de rotina ainda é necessária. Testes com ball-bar, medição a laser, inspeção do fuso e verificações do eixo rotativo5 podem revelar desgaste antes que ele cause peças rejeitadas. Fundações estáveis e temperaturas controladas na oficina também ajudam a máquina a manter a precisão ao longo do tempo.
O uso de um centro de usinagem vertical-horizontal reduz a área ocupada pelo equipamento?
O espaço fabril é caro, e máquinas separadas precisam de mais do que apenas sua própria área de piso. Elas também exigem corredores, acesso para manutenção, sistemas de cavacos e zonas de carga.
Um centro de usinagem vertical-horizontal pode reduzir o uso total do piso quando substitui tanto um centro de usinagem vertical quanto um horizontal. Sua área ocupada individual não é pequena, mas uma máquina combinada pode usar cerca de 30% a 50% menos espaço total do que duas máquinas separadas, incluindo áreas de suporte.
Tamanho da máquina individual versus espaço total de produção
Um centro de usinagem vertical-horizontal é geralmente maior do que um centro de usinagem vertical com capacidade de trabalho semelhante. A máquina combinada precisa de espaço para seu mecanismo rotativo, magazine de ferramentas, proteções, transportador de cavacos e movimento multidirecional. Sua área ocupada pode se aproximar ou exceder ligeiramente a de um centro de usinagem horizontal na mesma faixa de tamanho geral.
A comparação correta nem sempre é uma máquina combinada contra uma máquina de finalidade única. Uma fábrica pode precisar de funções verticais e horizontais. Nesse caso, a comparação prática é um centro vertical-horizontal contra um centro vertical mais um centro horizontal.
| Arranjo do equipamento | Requisito relativo de piso | Necessidade de Produção Adequada |
|---|---|---|
| Um VMC padrão | Baixa | Principalmente usinagem de superfícies superiores e chapas |
| Um HMC padrão | Média a alta | Principalmente usinagem de peças laterais e em caixa |
| Um VMC mais um HMC | Mais alto | Processos verticais e horizontais separados |
| Um centro vertical-horizontal | Média a alta | Usinagem multifacetada frequente em uma única configuração |
Uma máquina combinada pode eliminar o corredor entre duas máquinas. Também pode reduzir a necessidade de transportadores de cavacos, unidades de refrigeração, estações de carga e áreas de armazenamento de ferramentas separadas. Essas mudanças explicam por que a economia total de espaço pode chegar a cerca de 30% a 50%. A porcentagem real depende dos layouts da máquina e das normas locais de segurança.
Quando a Vantagem de Espaço se Aplica
A vantagem da área ocupada existe apenas quando o processo de produção necessita de ambas as direções de usinagem. Uma oficina que produz apenas chapas planas pode obter mais valor de um centro de usinagem vertical compacto. Uma fábrica que usina apenas peças em caixa em alto volume pode preferir um centro de usinagem horizontal dedicado.
Uma máquina vertical-horizontal oferece maior eficiência de espaço quando as peças se movem frequentemente entre operações verticais e horizontais. Também reduz o armazenamento de trabalho em processo, pois as peças não precisam aguardar entre duas máquinas separadas. As rotas de movimentação de material tornam-se mais curtas e menos dispositivos de fixação podem ser necessários.
A máquina ainda requer folga de serviço suficiente. Os operadores precisam de acesso seguro à mesa, ao magazine de ferramentas, ao tanque de refrigeração e ao gabinete elétrico. O plano de compra deve, portanto, considerar a área total de instalação em vez das dimensões da máquina mostradas em um catálogo.
Quais indústrias exigem o uso de centros de usinagem vertical-horizontal?
Peças complexas geralmente possuem tolerâncias rigorosas e características em várias faces. Operações separadas podem retardar a produção e criar erros entre superfícies conectadas.
Os centros de usinagem vertical-horizontal são usados principalmente nos setores automotivo, aeroespacial, de máquinas de precisão, moldes, energia e engenharia geral. São mais úteis para peças complexas que exigem furos precisos, cavidades, planos e características angulares em várias superfícies.
Fabricação Automotiva
A produção automotiva inclui peças de motor, carcaças de transmissão, componentes de suspensão, compartimentos de bateria6, e peças especiais para veículos. Muitos desses componentes possuem furos e superfícies usinadas em vários lados.
Um centro de usinagem vertical-horizontal pode completar vários processos após uma única fixação. O magazine de ferramentas pode comportar brocas, fresas de topo, machos, ferramentas de mandrilar e fresas de facear. O sistema CNC pode selecionar cada ferramenta automaticamente. Este processo reduz o trabalho manual e promove uma produção mais consistente.
A máquina é especialmente útil para peças automotivas de baixo e médio volume com designs complexos. Linhas de transferência dedicadas podem continuar sendo mais eficientes para volumes de produção extremamente altos.
Indústria Aeroespacial e de Maquinaria de Precisão
Peças aeroespaciais frequentemente utilizam alumínio, titânio, aço inoxidável e ligas resistentes ao calor7. Estes materiais exigem condições de corte estáveis. Os componentes aeroespaciais também possuem requisitos rigorosos quanto à precisão dimensional, posição de características e qualidade superficial.
A estrutura rígida de um centro vertical-horizontal suporta cortes pesados e precisos. O controle multieixo também permite que a máquina alcance superfícies difíceis. Menos configurações protegem a relação entre características críticas.
Fabricantes de maquinaria de precisão utilizam estas máquinas para carcaças, corpos de válvulas, peças robóticas, componentes de instrumentos e equipamentos de produção. O equipamento suporta tanto trabalhos de prototipagem quanto produção repetitiva.
Moldes e Produção Industrial Geral
A fabricação de moldes exige cavidades precisas, superfícies de referência planas, canais de refrigeração e características laterais. Um centro de usinagem combinado pode processar a cavidade principal e várias superfícies laterais sem mover a base do molde para outra máquina. Esta abordagem pode encurtar o ciclo de produção e reduzir o trabalho de alinhamento.
| Indústria | Peças típicas | Benefício principal |
|---|---|---|
| Automóvel | Carcaças de caixa de engrenagens, peças de motor, suportes | Produção multi-processo mais rápida |
| Aeroespacial | Peças estruturais, carcaças, estruturas de precisão | Precisão estável e menos setups |
| Maquinário de precisão | Corpos de válvulas, peças robóticas, carcaças de instrumentos | Melhores relações entre características |
| Fabricação de moldes | Bases de moldes, cavidades, furos laterais | Menor tempo de setup e alinhamento |
| Equipamentos de energia | Corpos de bombas, peças de turbinas, coletores | Usinagem flexível de peças grandes |
| Engenharia geral | Estruturas, dispositivos de fixação, componentes personalizados | Ampla capacidade de processo |
A máquina também pode reduzir a intervenção manual. O controlador CNC gerencia o movimento dos eixos, a velocidade do fuso, as trocas de ferramentas e a indexação da mesa. A automação pode diminuir a demanda de mão de obra e limitar erros de manuseio. Equipe qualificada ainda é necessária para programação, planejamento de fixação, seleção de ferramentas, inspeção e manutenção.
As principais desvantagens também precisam de atenção. Um centro de usinagem vertical-horizontal tem um custo de aquisição mais alto do que muitas máquinas de função única. Sua estrutura é mais difícil de manter. A programação pode ser mais exigente, e os riscos de colisão podem aumentar quando a mesa e o fuso se movem por várias posições. Portanto, uma máquina adequada precisa de forte suporte técnico, treinamento claro para o operador, peças de reposição confiáveis e um processo que possa utilizar toda a sua capacidade.
Conclusão
Um centro de usinagem vertical-horizontal combina corte multifacetado, alta precisão, menos setups e uso eficiente do espaço, tornando-o valioso para peças complexas em indústrias de manufatura exigentes.
-
"Os Benefícios da Usinagem CNC de 5 Eixos", https://www.methodsmachine.com/blog/benefits-of-5-axis-machining/. A usinagem em setup único elimina erros de re-fixação mantendo referências de dados consistentes durante todas as operações, reduzindo o erro acumulado de posicionamento e melhorando a precisão entre características, conforme demonstrado em pesquisas de manufatura de precisão sobre estratégias de usinagem multieixos. Função da evidência: mecanismo; tipo de fonte: artigo. Suporta: mecanismos de redução de erro em usinagem multifacetada de setup único. Nota de escopo: Melhorias reais dependem da geometria da peça, do design da fixação e da capacidade da máquina ↩
-
"Atenuação da vibração de tubos através de amortecimento interno e …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10119187/. O ferro fundido proporciona um amortecimento de vibração superior em comparação com estruturas de aço soldadas devido à sua microestrutura de flocos de grafite, e os padrões de nervuras internas melhoram a rigidez dinâmica ao aumentar o momento de inércia enquanto mantêm a eficiência do material, de acordo com pesquisas de projeto de máquinas-ferramenta. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Apoia: mecanismos de amortecimento de vibração em estruturas de máquinas-ferramenta de ferro fundido. ↩
-
"Identificação de uma compensação de temperatura da peça de trabalho …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9741256/. A expansão térmica de estruturas de máquinas-ferramenta e peças de trabalho pode representar 40-70% do erro total de posicionamento em operações de usinagem de precisão, com variações de temperatura causando expansão linear previsível que requer compensação através de controle ambiental ou sistemas de correção em tempo real. Papel da evidência: mecanismo; tipo de fonte: artigo. Apoia: efeitos térmicos na precisão dimensional na usinagem de precisão. ↩
-
"Erros de rolagem, arfagem e guinada em máquinas-ferramenta de fresagem CNC", https://www.academia.edu/49581493/Roll_Pitch_and_Yaw_Errors_in_CNC_Milling_Machine_Tools. Controladores CNC modernos implementam compensação de erro baseada em software para erros geométricos (arfagem, guinada, retilineidade, esquadria) e deriva térmica aplicando valores de correção derivados de medições de calibração às posições comandadas, alcançando melhorias significativas na precisão volumétrica sem modificações mecânicas. Papel da evidência: mecanismo; tipo de fonte: artigo. Apoia: técnicas de compensação de erros no controle de máquinas-ferramenta CNC. Nota de escopo: A eficácia requer um mapeamento preciso de erros e pressupõe padrões de erro repetíveis. ↩
-
"Recursos: Procedimentos de Calibração", https://www.nist.gov/pml/owm/laboratory-metrology/documentary-standards-and-resources/calibration-procedures. O teste de barra esférica conforme ISO 230-4 e a interferometria a laser conforme ISO 230-2 constituem métodos padrão para avaliar a precisão geométrica e de posicionamento de máquinas-ferramenta CNC, permitindo a detecção de erros de eixo, deriva térmica e desgaste mecânico antes que excedam os limites de tolerância. Papel da evidência: suporte geral; tipo de fonte: instituição. Apoia: métodos de calibração padronizados para verificação da precisão de máquinas-ferramenta CNC. ↩
-
"Usinagem de carcaças de transmissão – Trace-A-Matic", https://www.traceamatic.com/cnc-products/transmission-housings.html. Carcaças de transmissão e blocos de motor exigem a usinagem de superfícies de montagem, furos de rolamentos e furos de parafusos em múltiplas faces com tolerâncias posicionais rígidas, tornando-os candidatos adequados para estratégias de usinagem multilados que mantêm a consistência da referência, conforme descrito na documentação do processo de fabricação automotiva. Papel da evidência: referência de caso; tipo de fonte: educação. Apoia: componentes automotivos que requerem operações de usinagem multilados. ↩
-
"Ligas de titânio", https://en.wikipedia.org/wiki/Titanium_alloys. Componentes estruturais aeroespaciais comumente utilizam ligas de alumínio (7075, 2024), ligas de titânio (Ti-6Al-4V) e superligas à base de níquel devido às suas relações resistência-peso e desempenho em altas temperaturas, embora esses materiais apresentem desafios de usinagem, incluindo baixa condutividade térmica e encruamento, que exigem máquinas-ferramenta rígidas e parâmetros de corte controlados. Papel da evidência: suporte geral; tipo de fonte: educação. Apoia: materiais aeroespaciais comuns e suas características de usinagem. ↩

Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.