

Perché un tornio a fantina mobile con asse B è essenziale per la produzione di viti ossee e impianti medicali complessi?
I piccoli impianti medicali non lasciano quasi alcuno spazio a errori di lavorazione. Configurazioni multiple possono creare variazioni dimensionali, danni superficiali, bave, contaminazione e costosi ritardi nella produzione.
Un tornio a fantina mobile con asse B completa fori angolati, sedi di trascinamento, filettature, superfici curve e facce multiple in un unico serraggio. Supporta i pezzi sottili vicino al punto di taglio, riduce gli errori di configurazione e può mantenere tolleranze di lotto vicine a ±0,003 mm in condizioni di lavorazione validate.
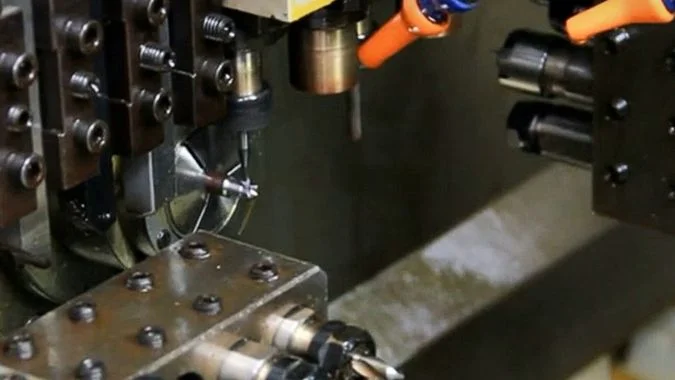
Le viti ossee medicali possono essere più corte di 10 mm e includere caratteristiche vicino alla scala di 1 mm.1. Le loro dimensioni ridotte non le rendono semplici. Gli incavi Torx, i fori di bloccaggio, le filettature variabili e le sezioni sottili creano condizioni di lavorazione impegnative.2. L'asse B aggiunge il controllo angolare necessario per combinare queste operazioni su un'unica piattaforma. Questa integrazione del processo ha un effetto diretto sulla precisione, sul tempo di ciclo, sulla qualità della superficie e sulla movimentazione dei pezzi.
Qual è la funzione dell'asse B su un tornio a fantina mobile?
La tornitura standard non può raggiungere facilmente caratteristiche angolate o curve. Senza controllo angolare, ogni configurazione extra aumenta l'errore, la movimentazione e il rischio di danneggiare la superficie di un impianto finito.
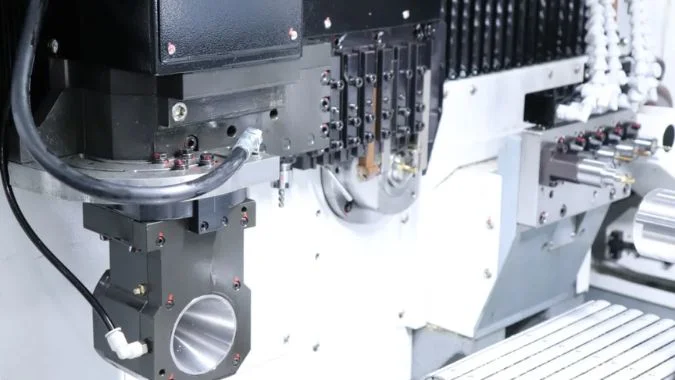
L'asse B ruota una testa portautensili o un'unità di lavorazione attorno a una linea centrale angolare. Funziona con gli assi X, Y e Z per posizionare gli utensili da taglio ad angoli selezionati per fresatura, foratura, maschiatura, scanalatura, smussatura e lavorazione di contorno.
In che modo l'asse B espande la capacità di lavorazione?
L'asse B trasforma un tornio a fantina mobile da una piattaforma basata principalmente sulla tornitura in un centro di lavoro di tornitura-fresatura flessibile. Il suo intervallo di rotazione esatto dipende dal design della macchina. Alcuni sistemi forniscono un intervallo come 0–95°, mentre altre configurazioni possono offrire circa ±110°.3. Il servocontrollo consente all'asse di indicizzare a un angolo impostato o di muoversi con altri assi controllati.
Questo movimento rende accessibili caratteristiche non assiali senza rimuovere il pezzo. Una vite medicale può ricevere un foro trasversale angolato, un incavo Torx, uno smusso e una superficie fresata durante un unico ciclo. Un moncone dentale può ricevere una superficie irregolare, una caratteristica di bloccaggio esagonale e un foro guida multi-angolo nella stessa configurazione.
Anche la bussola di guida scorrevole supporta la barra vicino al punto di taglio. Questa struttura è utile quando si lavora titanio o materiale biodegradabile con diametri di circa 0,5–2 mm.4. Riduce la flessione e le vibrazioni mentre l'asse B controlla l'orientamento dell'utensile.5.
| Capacità asse B | Uso nella lavorazione medicale | Principale vantaggio produttivo |
|---|---|---|
| Indicizzazione angolare | Fori inclinati e funzioni di bloccaggio | Minor numero di attrezzaggi |
| Movimento multi-asse | Superfici curve e scanalature elicoidali | Transizioni delle caratteristiche più fluide |
| Controllo dell'angolo dell'utensile | Smussi e finitura dei bordi | Minor richiesta di sbavatura manuale |
| Integrazione tornitura-fresatura | Filettature, piani e sedi di trascinamento | Completamento in un unico bloccaggio |
| Direzione di taglio ottimizzata | Pareti sottili e micro-caratteristiche | Meno bave e minore deformazione |
Perché il completamento in un unico bloccaggio è importante per gli impianti?
Ogni nuova operazione di bloccaggio introduce un ulteriore trasferimento del datum6. Anche una piccola differenza di posizionamento può influenzare la relazione tra filettatura, incavo di azionamento e foro di bloccaggio. Un asse B mantiene queste caratteristiche vincolate allo stesso riferimento di lavorazione.
La movimentazione ripetuta può anche segnare una superficie finita. Può lasciare impronte di serraggio o introdurre particelle prima della pulizia e della passivazione. La produzione con un unico serraggio non elimina la necessità di un processo di pulizia validato. Riduce tuttavia il contatto non necessario e gli spostamenti nel processo. Questa riduzione è preziosa per i componenti con rigorosi requisiti di integrità superficiale e tracciabilità.
L'angolo di taglio può essere regolato anche per leghe di titanio, leghe di cobalto-cromo, acciaio inossidabile e materiali biodegradabili più recenti7. Un approccio di utensile migliore può ridurre la formazione di bave e lo stress residuo attorno alle pareti sottili. Queste condizioni possono favorire migliori prestazioni a fatica quando l'intero processo di produzione è correttamente controllato.
L'asse B può eseguire operazioni sia sul mandrino principale che sul contromandrino?
Uno scarso coordinamento del mandrino può lasciare un lato della macchina in attesa. Può anche creare confusione sul fatto che un unico asse B possa lavorare due pezzi separati contemporaneamente.
Un asse B può essere configurato per servire il mandrino principale, il contromandrino o entrambe le zone di lavorazione in momenti diversi. Tuttavia, un unico asse B fisico normalmente non può tagliare parti separate su entrambi i mandrini simultaneamente. Il layout della macchina e l'accesso al banco utensili ne determinano l'effettivo raggio d'azione.
Come collaborano il mandrino principale e il contromandrino?
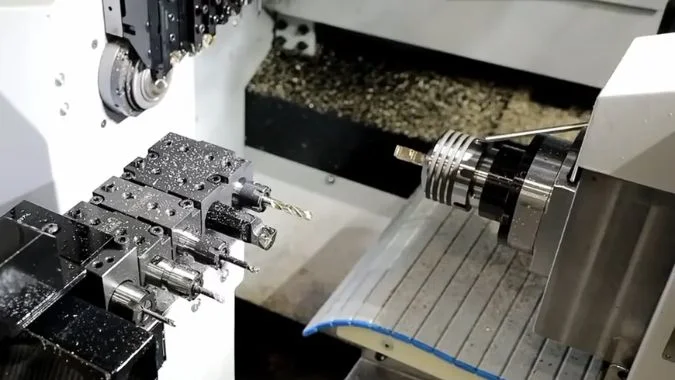
Un tornio di tipo svizzero a doppio mandrino utilizza spesso canali CNC indipendenti. Il mandrino principale esegue le operazioni sul lato anteriore, mentre il contromandrino riceve il pezzo e completa la lavorazione sul lato posteriore. Dopo il trasferimento, il mandrino principale può iniziare a lavorare la sezione successiva della barra mentre il contromandrino rifinisce il pezzo precedente. Questa struttura parallela può ridurre i tempi morti.
L'asse B è solitamente montato su un banco utensili definito, una slitta a pettine o un'unità utensile indipendente. La sua posizione fisica controlla quale mandrino può raggiungere. Alcuni design di macchine consentono all'utensile dell'asse B di avvicinarsi a entrambe le posizioni del mandrino. Altri design lo dedicano principalmente al mandrino principale o al contromandrino. È pertanto necessario verificare le specifiche della macchina prima dell'approvazione di un piano di processo.
Un singolo asse B occupa comunque una sola posizione di lavoro fisica alla volta. Può fresare un elemento angolato sul mandrino principale e successivamente lavorare un elemento sul lato posteriore sul contromandrino. Normalmente non può eseguire entrambi i tagli nello stesso istante.
| Attività della macchina | Mandrino principale | Sottomandrino | Ruolo dell'asse B |
|---|---|---|---|
| Tornitura lato anteriore | Attivo | Disponibile o in lavorazione | Può indicizzare utensili per elementi angolati |
| Trasferimento pezzo | Sincronizzazione | Sincronizzazione | Solitamente libero dall'area di trasferimento |
| Finitura lato posteriore | Inizia il pezzo successivo | Termina il pezzo precedente | Può servire la zona del mandrino accessibile |
| Produzione parallela | Lavora nuova barra | Completa il componente trasferito | Gestisce un'operazione raggiungibile alla volta |
Quali componenti medicali beneficiano della produzione a doppio mandrino?
Le viti ortopediche richiedono spesso una lavorazione completa su entrambe le estremità. Il mandrino principale può tornire il profilo della filettatura, formare la testa e fresare l'incavo di azionamento. Il contro-mandrino può afferrare il componente prima del troncatore e completare l'estremità posteriore. Può anche forare, spianare, smussare o rifinire una caratteristica della punta.
Questo processo evita di far cadere un micro-componente quasi finito in un vassoio per una successiva ricarica. Questo aspetto è importante perché le viti molto piccole sono difficili da orientare e bloccare di nuovo. Il caricamento secondario crea anche opportunità per graffi, lotti misti ed errori di riferimento.
I guadagni nel tempo di ciclo dipendono dall'equilibrio delle operazioni. Se la lavorazione sul lato posteriore richiede molto più tempo del lavoro sul lato anteriore, il contro-mandrino può diventare la stazione limitante. La pianificazione del processo dovrebbe distribuire le operazioni ove possibile. L'uso simultaneo degli utensili, i cambi di percorso utensile e dati di taglio adeguati possono migliorare questo equilibrio. Nelle giuste condizioni, la lavorazione integrata può ridurre il tempo di ciclo di oltre il 30%, mentre alcuni componenti possono ottenere un guadagno da tre a cinque volte8 rispetto alla produzione frammentata su più macchine.
In che modo l'asse B elimina la necessità di costosi accessori per utensili motorizzati angolati?
Gli utensili motorizzati angolari dedicati aumentano i costi, occupano posizioni utensile e potrebbero non fornire la velocità del mandrino necessaria per le micro-caratteristiche. Aggiungono anche esigenze di manutenzione e configurazione.
L'asse B riduce la dipendenza dagli accessori per utensili motorizzati angolari ruotando un utensile standard o un mandrino esterno ad alta frequenza all'angolo di taglio richiesto. Non elimina ogni requisito di utensile motorizzato, ma può sostituire molte operazioni ad angolo fisso con una configurazione più semplice e meno costosa.
Qual è il metodo di sostituzione pratica?
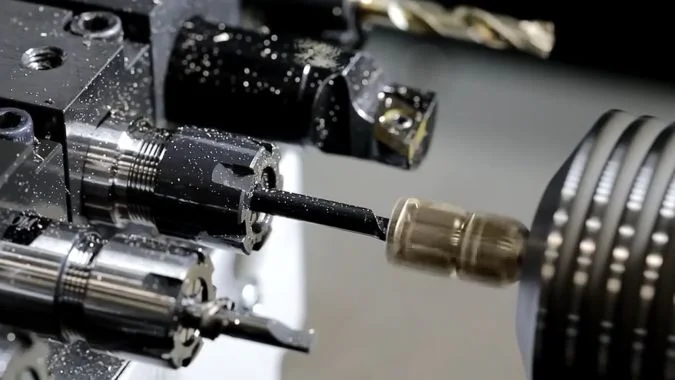
L'idea principale è semplice. L'asse B fornisce il posizionamento angolare, mentre un mandrino fisso ad alta velocità fornisce la rotazione dell'utensile. Il mandrino non necessita di un proprio meccanismo angolare servocomandato perché l'asse della macchina imposta l'angolo di approccio.
Un supporto di espansione può trasportare un mandrino di fresatura indipendente ad alta frequenza. Un tipico mandrino di micro-lavorazione può funzionare a 30.000–80.000 giri/min e avere un runout di 1 μm o meno9. Questa gamma di velocità è utile per le piccole frese utilizzate su cave Torx, fori angolati, scanalature strette e micro-contorni.
Il programma CNC indicizza l'asse B, avvia il mandrino esterno e coordina il movimento con gli assi lineari. Questa disposizione può ridurre i cambi utensile e le regolazioni manuali dell'angolo. Può anche liberare altre posizioni utensile quando un mandrino copre diversi approcci angolari.
| Configurazione | Controllo angolare | Velocità tipica | Miglior utilizzo |
|---|---|---|---|
| Utensile motorizzato fisso | Fissato dalla geometria del supporto | Da basso a medio | Caratteristiche ripetute a un angolo |
| Utensile motorizzato con angolo servoassistito | Integrato nell'attacco utensile | Variabile | Lavorazione flessibile ad alto valore aggiunto |
| Asse B con mandrino standard | Fornito dall'asse della macchina | Da media ad alta | Lavorazione generale multi-angolo |
| Asse B con mandrino ad alta frequenza | Fornito dall'asse della macchina | 30.000–80.000 giri/min | Micro-fori, asole e contorni di precisione |
Quando è ancora necessario un utensile motorizzato angolare?
Un mandrino ad alta frequenza è progettato principalmente per tagli leggeri. Il suo motore di piccole dimensioni e l'interfaccia dell'utensile potrebbero non fornire una coppia sufficiente per la sgrossatura pesante, punte grandi o cave profonde. Il suo sbalzo esteso può inoltre ridurre la rigidità. Questi limiti diventano più significativi quando si lavorano materiali duri o si richiedono grandi profondità di taglio.
Un utensile motorizzato integrato sull'asse B rimane utile quando un processo richiede una coppia elevata e un movimento multiasse continuo. La fresatura a spirale complessa, la rimozione profonda di materiale e le lavorazioni impegnative di superfici curve potrebbero richiedere una configurazione dell'utensile motorizzato più rigida. È necessario considerare la struttura della macchina, il design dei cuscinetti del mandrino, la lunghezza del supporto e la forza di taglio.
L'asse B dovrebbe quindi essere considerato come un mezzo per ridurre la dipendenza da costosi supporti angolati, non come una sostituzione fisica universale. Per fori angolati indicizzati, cave poco profonde, fresatura su più facce e molte caratteristiche micro-medicali, un mandrino standard o ad alta frequenza può offrire una soluzione più economica. Per il taglio pesante, l'attacco più rigido potrebbe rimanere necessario.
Quale livello di precisione può raggiungere un tornio a fantina mobile con la funzionalità dell'asse B?
Le specifiche a livello micrometrico possono essere fuorvianti senza un attrezzaggio stabile e un controllo della temperatura. La sola specifica della macchina non può garantire la tolleranza finale di un impianto medicale.
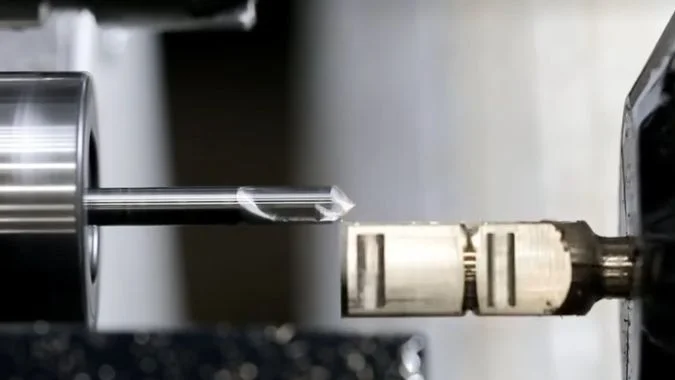
Un tornio a fantina mobile con asse B performante può fornire un posizionamento lineare prossimo a 0,003 mm e una ripetibilità vicina a 0,001 mm. L'indicizzazione dell'asse B può raggiungere 0,001°, mentre le tolleranze validate del pezzo rientrano solitamente entro ±0,005 mm e possono avvicinarsi a ±0,002–0,003 mm per micro-componenti idonei.
Quali indicatori di precisione contano di più?
L'accuratezza di posizionamento descrive quanto un asse si avvicina a una posizione comandata. L'accuratezza di posizionamento ripetibile descrive quanto coerentemente ritorna in quella posizione. Entrambi i dati sono importanti, ma nessuno dei due equivale all'accuratezza del pezzo finito. Il risultato finale dipende anche dall'allineamento della bussola, dalla qualità della barra, dal runout del mandrino, dalla forza di taglio, dall'usura dell'utensile, dalle condizioni del refrigerante e dalla stabilità termica.
L'errore angolare dell'asse B crea anche un errore lineare maggiore man mano che il punto di taglio si allontana dal centro dell'asse. Lo sbalzo dell'utensile deve quindi rimanere controllato. Un gruppo utensile corto e rigido favorisce una migliore localizzazione delle caratteristiche e qualità superficiale.
| Indicatore di precisione | Valore tipico ad alte prestazioni | Significato pratico |
|---|---|---|
| Posizionamento asse lineare | Circa 0,003 mm | Capacità di raggiungere una posizione programmata |
| Ripetibilità asse lineare | Circa 0,001 mm | Capacità di ripetere lo stesso movimento |
| Accuratezza di indicizzazione asse B | Circa 0,001° | Posizionamento angolare dell'unità utensile |
| Ripetibilità asse B | Circa ±0,0005° a ±0,001° | Coerenza attraverso l'indicizzazione ripetuta |
| Tolleranza di lotto stabile | Circa ±0,005 mm | Obiettivo di produzione comune sotto controllo |
| Tolleranza per micro-componenti ad alta precisione | Circa ±0,002–0,003 mm | Possibile con un processo capace e validato |
Come si possono mantenere ±0,003 mm in produzione?
La lavorazione stabile a livello micrometrico richiede molto più che l'acquisto di una macchina con una specifica adeguata. La barra deve avere un diametro, una rettilineità e una condizione del materiale controllati. La bussola di guida deve corrispondere alla barra e fornire supporto senza attrito eccessivo. Gli utensili da taglio devono avere un basso runout e un'usura prevedibile.
Anche la temperatura influisce sul risultato. Il riscaldamento della macchina, il controllo del refrigerante e la temperatura dell'officina riducono lo spostamento termico. I limiti di durata dell'utensile dovrebbero basarsi sullo spostamento misurato della caratteristica piuttosto che sul cedimento visibile dell'utensile. La tastatura in-process o l'ispezione regolare possono rilevare lo spostamento prima che un lotto superi la tolleranza.
I produttori del settore medico devono anche convalidare il controllo delle bave, la pulizia, la finitura superficiale e la tracciabilità.10. La precisione dimensionale da sola non prova che un impianto sia accettabile. Il processo dovrebbe includere metodi di ispezione adeguati, attrezzature calibrate, movimentazione controllata e controlli di qualità documentati.
Conclusione
Un tornio a fantina mobile con asse B combina lavorazione angolare, supporto della bussola di guida, produzione a doppio mandrino e completamento in un unico serraggio per produrre impianti medicali complessi con alta precisione, coerenza e minor rischio di movimentazione.
-
"Hardware ortopedico e attrezzature per principianti. Parte 2", https://pmc.ncbi.nlm.nih.gov/articles/PMC3215475/. La letteratura sugli impianti ortopedici documenta che le viti ossee per piccoli frammenti e mini-frammenti variano approssimativamente da 1,5 mm a 4,0 mm di diametro, con lunghezze complessive comunemente comprese tra 4 mm e 30 mm, richiedendo una precisione sub-millimetrica nei profili delle filettature, negli incavi di azionamento e nelle caratteristiche di bloccaggio. Ruolo dell'evidenza: supporto generale; tipo di fonte: istruzione. Supporta: intervalli dimensionali di piccole viti ossee mediche utilizzate in applicazioni ortopediche. ↩
-
"6 Sfide della lavorazione di precisione RISOLTE con il DFM intelligente", https://www.phi2.com/blog/6-precision-machining-challenges-solved-with-smart-dfm/. La ricerca manifatturiera indica che caratteristiche su piccola scala come incavi di azionamento, fori trasversali e forme di filettatura variabili negli impianti medicali presentano sfide tra cui limitazioni di accesso degli utensili, formazione di bave, variazione dimensionale dovuta alle forze di taglio e difficoltà nel mantenere l'integrità superficiale su molteplici tipi di caratteristiche in un singolo pezzo. Ruolo dell'evidenza: meccanismo; tipo di fonte: ricerca. Supporta: sfide tecniche associate alla lavorazione di micro-caratteristiche complesse negli impianti medicali. ↩
-
"Tornio automatico a fantina mobile | Macchine CNC New York", https://starcnc.com/products/. Gli standard dell'industria delle macchine utensili mostrano che le configurazioni dell'asse B rotativo variano comunemente da sistemi di indicizzazione limitati (da ±30° a ±45°) a design in grado di rotazione completa, con implementazioni di lavorazione continua che offrono tipicamente da ±90° a ±120° di corsa angolare a seconda dell'architettura della macchina e dei requisiti di prevenzione delle collisioni. Ruolo della prova: statistica; tipo di fonte: istituzione. Supporta: tipici intervalli di movimento angolare per assi rotativi in macchine CNC di precisione. Nota sull'ambito: l'intervallo effettivo varia significativamente a seconda del produttore e del modello della macchina. ↩
-
"Soppressione delle vibrazioni con l'uso del controllo di input shaping in …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8951330/. La ricerca sulla meccanica della lavorazione dimostra che il supporto della boccola di guida posizionato vicino alla zona di taglio riduce significativamente la deflessione e le vibrazioni del pezzo, particolarmente importante per pezzi snelli con rapporti lunghezza/diametro superiori a 3:1, dove il taglio non supportato può causare errori dimensionali, vibrazioni (chatter) e una scarsa finitura superficiale. Ruolo della prova: meccanismo; tipo di fonte: ricerca. Supporta: il principio meccanico del supporto della boccola di guida nella riduzione della deflessione del pezzo durante la lavorazione di piccoli diametri. ↩
-
"Deflessione e precisione nella lavorazione CNC di metalli a fantina mobile", https://metalcutting.com/knowledge-center/deflection-precision-cnc-swiss-machining/. La ricerca sulla dinamica delle macchine utensili mostra che le strutture di supporto posizionate vicino alla zona di taglio riducono la lunghezza efficace non supportata dei pezzi snelli, aumentando così la frequenza naturale e la rigidità del sistema pezzo-macchina, il che diminuisce significativamente la deflessione sotto le forze di taglio e sopprime le vibrazioni rigenerative. Ruolo della prova: meccanismo; tipo di fonte: ricerca. Supporta: il principio meccanico mediante il quale il supporto della boccola di guida riduce la deflessione e le vibrazioni nei pezzi snelli. ↩
-
"Riferimento in GD&T: Definizioni, Caratteristiche e Tipi …", https://www.xometry.com/resources/machining/datum-in-gd-t/. I principi dell'ingegneria manifatturiera stabiliscono che ogni riposizionamento del pezzo introduce potenziali errori di riferimento (datum) attraverso tolleranze di fissaggio, variazioni di serraggio e incertezze di allineamento, con un accumulo di errori che diventa particolarmente significativo in applicazioni a tolleranza stretta dove le relazioni tra le caratteristiche devono essere mantenute entro i micron. Ruolo della prova: meccanismo; tipo di fonte: istruzione. Supporta: il principio del trasferimento del riferimento e dell'accumulo di errori nella produzione con configurazioni multiple. ↩
-
"Sicurezza dei metalli e altri materiali utilizzati in ambito medico …", https://www.fda.gov/medical-devices/products-and-medical-procedures/safety-metals-and-other-materials-used-medical-devices. La letteratura scientifica sui materiali per dispositivi medici identifica le leghe di titanio (in particolare Ti-6Al-4V), le leghe cobalto-cromo, l'acciaio inossidabile (316L) e i polimeri biodegradabili e le leghe di magnesio come le principali categorie di materiali per impianti ortopedici e dentali, selezionati in base alla biocompatibilità, alle proprietà meccaniche, alla resistenza alla corrosione e ad applicazioni cliniche specifiche. Ruolo della prova: supporto generale; tipo di fonte: istruzione. Supporta: le comuni categorie di materiali utilizzati nella produzione di impianti medici. ↩
-
"Pianificazione efficiente per ridurre i tempi di allestimento e aumentare …", https://dspace.mit.edu/entities/publication/76066a30-586f-4948-9df9-9c7499a3e196. Gli studi sull'efficienza manifatturiera indicano che il consolidamento di operazioni con setup multipli in processi a setup singolo produce tipicamente riduzioni del tempo di ciclo del 20–40%, con miglioramenti maggiori (guadagni di produttività di 2–5 volte) osservati nei casi in cui la movimentazione dei pezzi, la complessità del fissaggio e il tempo di allestimento costituiscono porzioni significative del ciclo di produzione originale. Ruolo della prova: statistica; tipo di fonte: ricerca. Supporta: guadagni di produttività derivanti dalla riduzione delle operazioni di setup nella produzione di precisione. Nota sull'ambito: i guadagni effettivi dipendono fortemente dalla complessità del pezzo, dal design originale del processo e dal bilanciamento delle operazioni. ↩
-
"(PDF) Un mandrino ad altissima velocità per micro-fresatura", https://www.academia.edu/20318396/An_Ultra_high_Speed_Spindle_for_Micro_milling. La letteratura sulla lavorazione di precisione documenta che i mandrini motorizzati ad alta frequenza progettati per operazioni di micro-lavorazione operano tipicamente nell'intervallo di 30.000–100.000 giri/min, con unità di grado di precisione che raggiungono un'eccentricità assiale e radiale inferiore a 1–2 μm grazie a sistemi di cuscinetti di precisione e gruppi rotore bilanciati. Ruolo dell'evidenza: statistica; tipo di fonte: ricerca. Supporta: specifiche di prestazione dei mandrini ad alta frequenza utilizzati nelle applicazioni di micro-lavorazione. ↩
-
"Validazione dei processi: principi e pratiche generali", https://www.fda.gov/files/drugs/published/Process-Validation–General-Principles-and-Practices.pdf. Le normative sui dispositivi medici, inclusi il regolamento sul sistema di qualità FDA (21 CFR 820) e la norma ISO 13485, richiedono ai produttori di convalidare i processi di produzione attraverso prove documentate che dimostrino che le procedure producano costantemente dispositivi conformi a specifiche predeterminate, tra cui precisione dimensionale, caratteristiche superficiali, pulizia e completa tracciabilità durante tutta la produzione. Ruolo dell'evidenza: consenso di esperti; tipo di fonte: governativa. Supporta: requisiti normativi per la validazione dei processi nella produzione di dispositivi medici. ↩

Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.