

Cosa dovrebbe dimostrare una prova di maschiatura prima di acquistare un centro di maschiatura?
Una dimostrazione può produrre un filetto accettabile e lasciare sconosciute le prestazioni del lotto. Una prova di produzione fornisce all'acquirente risultati misurati da utilizzare per l'accettazione della macchina.
Una prova di maschiatura dovrebbe dimostrare che il centro di maschiatura è in grado di produrre filetti conformi su un componente di produzione rappresentativo, rispettare il tempo di ciclo concordato e mantenere la qualità su pezzi consecutivi. L'acquirente e il fornitore dovrebbero concordare il materiale, l'attrezzatura, il metodo di ispezione, la durata della prova e i criteri di superamento prima della stessa.
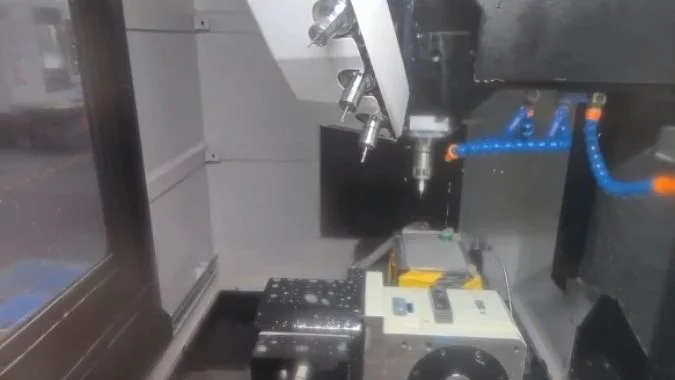
Un disegno di produzione fornisce alla prova un punto di partenza. Identifica i filetti, la loro posizione e le caratteristiche che devono combaciare o essere assemblate. Lo stesso pezzo introduce anche l'attrezzaggio, lo schema dei fori e la sequenza degli utensili nel confronto. Un pezzo di prova rappresentativo espone le sollecitazioni che il centro di maschiatura dovrà affrontare in una normale giornata di produzione.
Quale pezzo di produzione dovresti utilizzare per confrontare due centri di maschiatura?
Un pezzo dimostrativo semplice può nascondere ritardi e problemi dimensionali. Un pezzo rappresentativo assegna a entrambi i centri di maschiatura lo stesso lavoro da completare.
Il confronto dovrebbe utilizzare un normale pezzo di produzione con un mix impegnativo di fori filettati, tolleranze di posizione strette e la normale sequenza di utensili. Entrambe le macchine dovrebbero utilizzare materiale, sistemi di bloccaggio, utensili e preparazione dei fori comparabili. La prova dovrebbe includere pareti sottili o fori ciechi profondi qualora si presentino nella produzione.
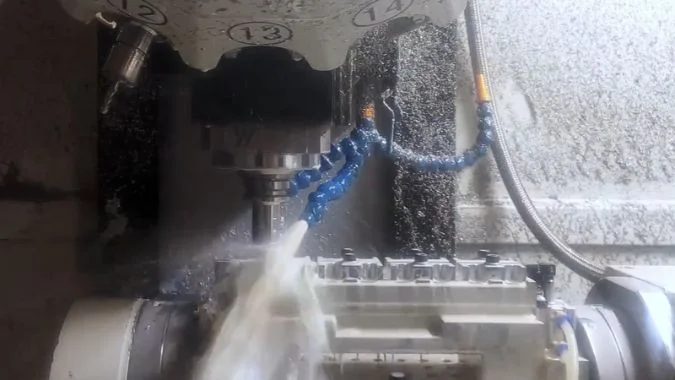
Il pezzo dovrebbe contenere le caratteristiche che guidano la produzione
Un alloggiamento o una staffa ad alto volume con molti fori filettati1 può rivelare il tempo di posizionamento e la costanza su uno schema di fori. La tolleranza di posizione ricorrente più stretta fornisce all'ispezione una caratteristica specifica da controllare. Una parete sottile può esporre la distorsione causata dall'attrezzaggio o dalla lavorazione2.
| Caratteristica di produzione | Cosa rivela nella prova |
|---|---|
| Piccoli fori filettati ravvicinati | Tempo di posizionamento tra i fori e costanza dell'accoppiamento del filetto |
| Fori ciechi profondi3 | Profondità totale del filetto, controllo del truciolo e retrazione affidabile |
| Fori distribuiti sul pezzo | Posizione del foro sull'area di lavoro |
| Pareti sottili o supporto non uniforme | Flessione e distorsione nelle condizioni di bloccaggio previste |
| Foratura, smussatura e maschiatura in un unico setup | Cambi utensile e tempo trascorso per la sequenza operativa pianificata |
Entrambe le macchine necessitano di input comparabili
La scheda di prova deve identificare la revisione del disegno, il lotto di materiale, il maschio e il mandrino, il refrigerante e il setup dell'attrezzatura. Il confronto deve utilizzare utensili in condizioni comparabili e lo stesso ordine dei fori, velocità di maschiatura e requisiti di spazio libero. Ciascun controllo può eseguire un programma equivalente per il processo concordato.
Una prova di sola maschiatura dovrebbe iniziare con fori pilota equivalenti. Una prova di foratura e maschiatura dovrebbe iniziare con grezzi equivalenti e includere la preparazione dei fori. Qualsiasi prova successiva con impostazioni specifiche della macchina dovrebbe registrare tali modifiche in modo che l'acquirente possa vedere quale processo ha prodotto ciascun risultato.
Come dovresti cronometrare l'intera sequenza di maschiatura dal primo foro al rientro finale?
Un valore relativo al tempo di taglio può sottostimare il tempo impiegato per un modello di foratura. Eventi di inizio e fine definiti rendono i tempi trascorsi comparabili.
Il cronometro parte quando inizia il primo ciclo di maschiatura nella posizione di approccio concordata. Si ferma quando il maschio raggiunge il piano di ritorno concordato dopo il foro finale. Il tempo trascorso include la maschiatura sincronizzata e il ritiro, i movimenti tra i fori e qualsiasi cambio utensile all'interno di tale intervallo.
Il timer segue la sequenza programmata
Entrambi i centri di maschiatura dovrebbero iniziare con la stessa disponibilità di utensili e stato del mandrino. Il piano di prova dovrebbe indicare le posizioni Z iniziale e finale. Un ritorno al piano R può richiedere una quantità di tempo diversa rispetto a un ritorno a un piano iniziale più alto.
| Segmento di cronometraggio | Eventi all'interno del segmento |
|---|---|
| Inizio del primo foro | Il maschio si trova sopra il primo foro nella posizione di approccio concordata e il ciclo ha inizio |
| Ciclo a foro singolo | Approccio, avanzamento sincronizzato, inversione, eventuale sosta programmata e ritorno |
| Tra i fori | Posizionamento X/Y e movimenti di spazio libero al di fuori dei singoli cicli di foro |
| Cambio utensile, se richiesto | Ogni cambio che si verifica dopo l'inizio del primo foro e prima del ritorno finale |
| Ritiro finale | Il maschio raggiunge la posizione di ritorno concordata dopo l'ultimo foro e il ciclo raggiunge lo stato finale definito |
The sequence time and part time answer different questions
The CNC event log can record the full sequence4 and show where time is spent. A stopwatch can also capture elapsed time if the operator uses the same start and finish signals on both machines. The elapsed interval counts overlapping motion once.
The trial should record several runs. The report should show the time range and the result used for acceptance, such as the slowest run. A separate production cycle can include drilling, chamfering, and routine loading or unloading. Initial tool setting and fixture preparation belong in the setup record.
Come dovresti verificare la qualità della filettatura tra pezzi consecutivi?
The first part can pass while later parts drift as the machine warms5 or the tap wears6. A numbered run makes those changes visible.
Thread quality should be verified on consecutive, numbered parts with calibrated GO and NO-GO thread plug gauges matched to the drawing. The inspection plan should also cover full thread depth, location, and visible damage. Measurements across the run help reveal drift and changes after a tool or offset adjustment.
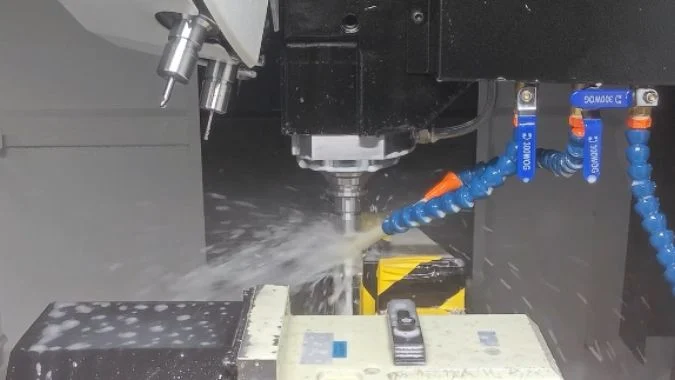
Plug gauges check the internal thread fit
The gauge size, pitch, and tolerance class should match the drawing. For a specified metric internal thread of class 6H7, the gauge should be suitable for that class. The inspector should apply the gauges by hand without forcing them. The GO gauge should engage the required threaded length. The applicable gauging standard and drawing determine the permitted NO-GO engagement.
| Controllo | Elementi da registrare |
|---|---|
| GO and NO-GO thread plug gauge | Pass or fail by part number and critical hole |
| Full thread depth | Depth measured from the specified face using the agreed method |
| Hole position and orientation | Results relative to the drawing datums using an agreed measurement method |
| Thread appearance | Torn flanks, damaged crests, burrs, or other specified defects |
| Additional thread geometry, when specified | Pitch diameter, pitch, or profile measured by a method suited to internal threads |
The run keeps each part in production order
An agreed trial might include 25 consecutive parts. The inspector should check the first piece against the full inspection plan and record gauge results for each critical thread on every part. The count and inspection frequency should be set before machining.
The record should tie measurements to part number, hole location, elapsed run time, and tool history. An offset change or tap replacement should appear at the point where it occurred. Measurements from the start, middle, and end help distinguish a gradual drift from an isolated failure.
Quali risultati della prova di maschiatura dovresti includere nei criteri di accettazione della macchina?
A trial report can contain good measurements and still leave acceptance open to debate. Each required result needs an agreed method and pass limit.
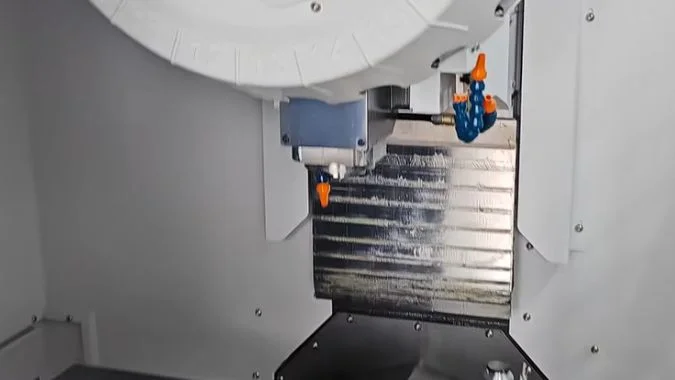
Machine acceptance criteria should include drawing conformity, thread gauge results, maximum tapping sequence time, and consistency over an agreed consecutive run. The plan should define the test setup, sample size, inspection methods, and permitted drift. Any endurance test should specify its duration, production load, and allowed interruptions.
Each acceptance item needs a measurable limit
L'acquirente e il fornitore devono concordare il pezzo, le attrezzature, la revisione del programma e i limiti del ciclo prima del test. Il disegno definisce i requisiti del pezzo. Il contratto di acquisto definisce l'output richiesto e le condizioni alle quali la macchina deve fornirlo.
| Elemento di accettazione | Evidenza nel rapporto | Requisito concordato |
|---|---|---|
| Accoppiamento e profondità della filettatura | Risultati del calibro e letture della profondità per foro e pezzo | Classe del disegno, regola di misurazione e profondità minima della filettatura completa |
| Posizione e profilo | Misurazioni basate su riferimenti (datum) e ispezione dei difetti | Tolleranze del disegno e finitura specificata o limiti di difetto |
| Maschiatura e tempo di ciclo del pezzo | Esecuzioni temporizzate con eventi di inizio e fine definiti | Limite di tempo concordato per ogni ciclo richiesto |
| Costanza dei pezzi consecutivi | Registrazioni di ispezione nell'ordine di produzione | Numero di campioni richiesto, regola di superamento e deriva dimensionale consentita |
| Funzionamento continuo | Registro di marcia, temperature, allarmi, arresti e controlli di lubrificazione | Durata, servizio e interruzioni consentite concordate |
Le misurazioni della macchina hanno le proprie condizioni di accettazione
Una prova di produzione misura il pezzo finito secondo il processo concordato. Se il posizionamento degli assi, la ripetibilità o l'eccentricità del mandrino8 sono requisiti d'acquisto, l'accordo dovrebbe specificare i relativi metodi di misurazione, le posizioni di test e i limiti come punti di accettazione separati.
Un ciclo di produzione su due turni è un possibile test di durata9. L'accordo dovrebbe definire il carico di lavoro, la condizione di riscaldamento e quando le caratteristiche critiche verranno misurate nuovamente. Il rapporto dovrebbe mostrare i cambi utensile pianificati, gli arresti imprevisti e le letture dimensionali rilevate nei punti concordati durante il ciclo. Eventuali guasti devono essere registrati insieme all'azione correttiva e al risultato del nuovo test concordato.
Conclusione
L'accettazione dovrebbe dipendere dalla conformità dei pezzi consecutivi, dal tempo di ciclo misurato e dalla stabilità nelle condizioni di produzione concordate. Ogni limite di accettazione deve essere inserito nel piano di prova prima dell'inizio della lavorazione.
-
"Riferimento per foratura e maschiatura | Lavorazioni CNC di precisione", https://parts-badger.com/drilling-and-tapping-referencing/. I centri di maschiatura sono comunemente impiegati nella produzione su larga scala di componenti come alloggiamenti automobilistici, collettori idraulici e staffe strutturali che richiedono fori filettati multipli con posizionamento preciso, rappresentando un segmento applicativo significativo nelle industrie che richiedono una produzione di filettature efficiente e accurata. Ruolo della prova: supporto_generale; tipo di fonte: altro. Supporta: la prevalenza di pezzi filettati a fori multipli nelle applicazioni con centri di maschiatura. Nota di ambito: questa caratterizzazione riflette la pratica generale del settore ma non quantifica la proporzione di applicazioni dei centri di maschiatura dedicate a pezzi con fori multipli. ↩
-
"Correggere le distorsioni di pezzi lavorati a parete sottile mediante …", https://www.sciencedirect.com/science/article/pii/S1000936123003722. I pezzi a parete sottile subiscono una maggiore deflessione sotto le forze di bloccaggio e taglio a causa della ridotta rigidità strutturale, rendendoli inclini a errori dimensionali e distorsioni che possono superare i limiti di tolleranza se i parametri di fissaggio e lavorazione non sono controllati attentamente. Ruolo della prova: meccanismo; tipo di fonte: istruzione. Supporta: la suscettibilità dei pezzi a parete sottile alla distorsione durante le operazioni di lavorazione. Nota di ambito: la fonte affronta principi generali ma potrebbe non quantificare le soglie di distorsione per rapporti di spessore delle pareti o materiali specifici. ↩
-
"Blind Hole Tapping Guide: Machine Blind Holes in Engineering", https://www.uneedpm.com/blind-hole-tapping-guide-machine-blind-holes-in-engineering/. Deep blind hole tapping requires effective chip evacuation to prevent chip packing at the bottom of the hole, which can cause tap breakage, incomplete threads, or difficulty in tool retraction, with challenges increasing as the depth-to-diameter ratio exceeds 2.5 to 3 times the hole diameter. Evidence role: general_support; source type: education. Supports: the technical challenges associated with tapping deep blind holes. Scope note: The source provides general guidance but specific depth limits vary with material, tap design, and coolant delivery method. ↩
-
"Time.gov", https://www.time.gov/. Contemporary CNC controls typically include event logging and cycle monitoring functions that record machining operations, timing data, and system events, enabling process analysis and documentation, though specific capabilities vary by control manufacturer and model. Evidence role: general_support; source type: education. Supports: the data logging capabilities of modern CNC machine controls. Scope note: The source describes general capabilities but does not address all proprietary logging formats or data accessibility methods across different control systems. ↩
-
"Machine Tool Thermal Error Measurement and Prediction …", https://www.nist.gov/publications/machine-tool-thermal-error-measurement-and-prediction-wireless-microscope. Thermal expansion of machine tool structures, spindles, and linear motion systems during operation can cause positioning errors and dimensional variations, with thermal effects accounting for a significant portion of total machining errors in precision operations, particularly during warm-up periods and under varying thermal loads. Evidence role: mechanism; source type: research. Supports: the effect of thermal expansion on machine tool accuracy. Scope note: The magnitude of thermal error depends on machine design, environmental control, and operating conditions, making quantitative predictions machine-specific. ↩
-
"Revealing the wear characteristics, mechanisms, and …", https://www.sciencedirect.com/science/article/abs/pii/S0301679X25011041. Tap wear occurs through abrasion, adhesion, and edge chipping at the cutting edges, leading to gradual changes in thread dimensions, increased cutting forces, and eventual thread quality degradation, with wear rate dependent on workpiece material, cutting speed, lubrication, and tap coating. Evidence role: mechanism; source type: education. Supports: the progression of tap wear and its effect on thread quality. Scope note: Specific tool life and wear patterns vary widely with application parameters and cannot be generalized without testing under actual production conditions. ↩
-
"ISO 965", https://en.wikipedia.org/wiki/ISO_965. ISO 965-1 defines tolerance class 6H as a medium tolerance grade for metric internal threads, where ‘6’ indicates the tolerance grade and ‘H’ indicates the fundamental deviation, representing a commonly specified fit for general-purpose threaded connections. Evidence role: definition; source type: institution. Supports: the definition and application of tolerance class 6H for metric internal threads. ↩
-
"ISO 230-1:2012 – Test code for machine tools — Part 1", https://www.iso.org/standard/46449.html. ISO 230 series standards provide internationally recognized test methods for evaluating machine tool performance, including positioning accuracy and repeatability of linear and rotary axes, while spindle runout is typically measured according to ISO 230-7 or equivalent standards using dial indicators or non-contact sensors. Evidence role: general_support; source type: institution. Supports: standardized methods for measuring machine tool positioning accuracy, repeatability, and spindle runout. ↩
-
"Qualification for AM Feedstocks, Machines and Processes", https://www.nist.gov/programs-projects/qualification-am-feedstocks-machines-and-processes. Machine tool acceptance protocols often include endurance or capability tests that run for extended periods under production conditions to verify thermal stability, sustained accuracy, and reliability, with durations ranging from several hours to multiple shifts depending on contractual requirements and industry practice. Evidence role: general_support; source type: institution. Supports: the use of extended production runs in machine tool acceptance procedures. Scope note: Specific endurance test durations are typically negotiated between buyer and supplier rather than prescribed by universal standards. ↩
Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.