

Perché il filo si rompe al secondo taglio nella MS-WEDM?
Un taglio di sgrossatura riuscito può comunque portare alla rottura del filo durante la rifinitura. Il confronto tra i due passaggi aiuta a identificare la condizione variata prima di un altro riavvio.
La rottura del filo nella seconda passata può essere causata da un solco che si chiude, filo di molibdeno danneggiato, impostazioni di rifinitura non idonee, contatti di alimentazione usurati o un lavaggio insufficiente. La sgrossatura può alterare il pezzo e il filo prima dell'inizio della rifinitura. Il guasto richiede controlli sia sul gioco meccanico che sulle condizioni di scarica.
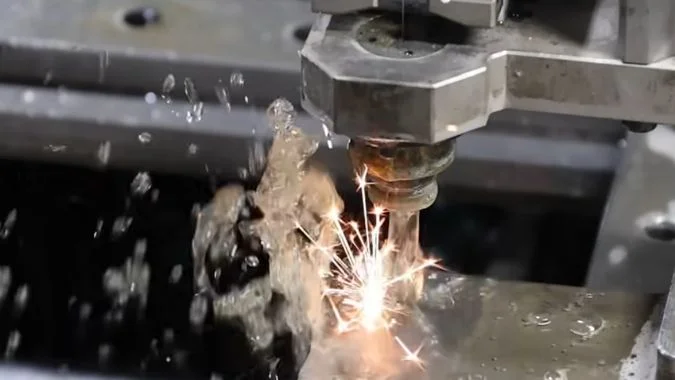
Il taglio di sgrossatura è giunto al termine, ma il filo si è rotto poco dopo l'inizio della rifinitura. Tale sequenza offre all'operatore un utile confronto. La macchina ha completato una serie di condizioni ed è fallita sotto un'altra. L'ispezione dovrebbe iniziare con il pezzo, il filo e l'allestimento così come si presentavano tra quei due passaggi.
Cosa è cambiato tra il taglio di sgrossatura riuscito e la seconda passata fallita?
Il primo passaggio dimostra che la sgrossatura era possibile. Non prova che le condizioni di rifinitura rimangano valide, quindi la transizione tra i passaggi necessita di un'ispezione separata.
Il taglio di sgrossatura può modificare il gioco del solco, la forma del pezzo, il supporto dello sfrido, le condizioni del filo e i livelli di detriti. La seconda passata utilizza anche un diverso offset del percorso e impostazioni di scarica. Qualsiasi manipolazione o reinserimento del filo tra i passaggi può introdurre un ulteriore cambiamento che influisce sul gioco o sulla stabilità del filo.
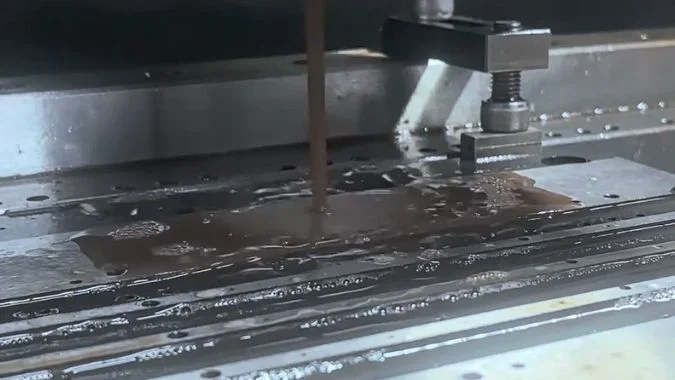
Il pezzo e il solco potrebbero essere cambiati
Il taglio di sgrossatura rimuove il materiale che contribuiva a mantenere il grezzo nella sua forma originale. Lo stress residuo può quindi deformare una parete sottile o una sezione stretta1. Un solco che era aperto durante la sgrossatura può restringersi a sufficienza da schiacciare il filo.
Anche il materiale tagliato richiede attenzione. Uno sfrido allentato o parzialmente attaccato può inclinarsi nel percorso del filo. La rimozione dello sfrido deve seguire la sequenza di supporto e ritenzione pianificata, poiché la sua rimozione può anche modificare l'allestimento.
| Elemento da confrontare | Cambiamento dopo la sgrossatura | Elementi da ispezionare |
|---|---|---|
| Solco e sezioni sottili | Il gioco locale potrebbe diminuire | Una fessura ristretta, segni di contatto o cortocircuiti ripetuti |
| Materiale di ritaglio | Un pezzo di scarto potrebbe spostarsi o rimanere incastrato | La sua posizione e i punti di fissaggio rimanenti |
| Filo di molibdeno | L'usura o danni localizzati potrebbero aumentare | Variazione del diametro, graffi o sezioni deboli visibili |
| Fluido di lavoro | I detriti potrebbero rimanere nel solco di taglio | Condizioni del filtro ed erogazione del fluido nel taglio |
| Programma di rifinitura | Modifica delle impostazioni di offset ed elettriche | Il passaggio selezionato, la compensazione e il percorso di entrata |
La transizione dovrebbe essere ricostruita
L'operatore dovrebbe registrare quanto accaduto dopo la sgrossatura. I dettagli utili includono la gestione degli scarti, la pulizia, le regolazioni dei morsetti, la sostituzione del filo e le modifiche dei parametri.
La ri-infilatura è un controllo necessario quando il processo lo richiede; non è un requisito automatico per ogni passaggio di rifinitura. Il filo deve seguire il percorso guida previsto ed entrare in un tragitto libero.
Un'impostazione di rifinitura a energia ridotta non può prevenire una rottura meccanica in un solco che si sta chiudendo. Il confronto dovrebbe stabilire lo spazio libero prima che inizino le regolazioni elettriche.
Il danneggiamento del filo dovuto al taglio di sgrossatura può contribuire alla rottura nella seconda passata?
Un filo può completare la sgrossatura con danni che ne riducono la resistenza residua. Portare tale condizione nella rifinitura può trasformare una sezione debole nella successiva rottura.
Il danno al filo derivante dalla sgrossatura può contribuire alla rottura durante la seconda passata. Il filo di molibdeno riutilizzato può portare con sé erosione, assottigliamento o danni meccanici nella fase di rifinitura. Una sezione indebolita può cedere sotto tensione o a causa di scariche instabili. L'ispezione deve includere i contatti e le guide che potrebbero danneggiarlo ulteriormente.
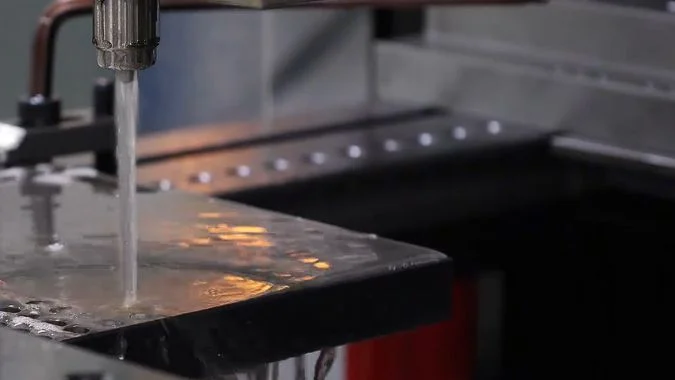
Il filo riutilizzato mantiene la sua condizione precedente
L'EDM a filo a media velocità riutilizza comunemente il filo di molibdeno attraverso corse ripetute2. Il filo che entra nel taglio di rifinitura potrebbe aver già subito un'esposizione sostanziale alle scariche.
Condizioni di sgrossatura aggressive e una scarsa rimozione dei detriti possono aumentare il riscaldamento locale e l'erosione.3. Una sezione danneggiata ha un margine inferiore contro gli effetti combinati di tensione, attrito e ulteriori scariche.
L'ispezione dovrebbe coprire più della breve sezione accanto alla rottura. Anche altre sezioni del filo di lavoro potrebbero essere usurate. I controlli del diametro in diverse posizioni possono aiutare a rivelare un assottigliamento irregolare, ma il limite di accettazione deve corrispondere alle specifiche del filo e della macchina.
| Osservazione | Possibile causa | Controllo successivo |
|---|---|---|
| Assottigliamento irregolare o sezioni erose | Usura da scarica accumulata durante la sgrossatura | Condizioni di sgrossatura, flussaggio e idoneità del filo |
| Graffi lungo il filo | Contatto con una guida danneggiata o con un contatto di alimentazione | Superfici di contatto e percorso completo del filo |
| Rotture vicino a una guida | Attrito, disallineamento o danni alla guida | Rotazione della guida, condizioni della gola e allineamento |
| Rotture del filo nuovo nella stessa posizione del profilo | Persiste un problema locale di taglio, percorso o lavaggio | Il pezzo in lavorazione e le condizioni in quella posizione |
La sostituzione deve affrontare la fonte del danno
Un contatto di alimentazione elettrica scanalato può graffiare il filo o interferire con il suo scorrimento4. Le pulegge guida e i cuscinetti usurati possono inoltre disturbare il movimento e la tensione del filo. Questi componenti devono essere ispezionati prima di rimettere in servizio il filo sostitutivo.
Un nuovo tentativo riuscito con filo nuovo supporta la possibilità che il filo precedente abbia contribuito al problema. Una rottura ripetuta nella stessa posizione del pezzo indica una condizione locale irrisolta. Nessuno dei due risultati dovrebbe sostituire un'ispezione dell'intero processo.
Come si può escludere lo spostamento del pezzo dopo la sgrossatura?
Piccole variazioni del pezzo possono ridurre lo spazio di rifinitura senza un evidente cedimento del bloccaggio. Sono necessarie misurazioni per distinguere la deformazione locale dallo spostamento dell'intera parte.
Lo spostamento del pezzo può essere verificato confrontando elementi di riferimento stabiliti prima e dopo la sgrossatura. L'ispezione deve distinguere lo slittamento del bloccaggio dalla deformazione locale e confermare lo spazio libero vicino al taglio fallito. Le linee di riferimento rivelano spostamenti di grande entità, ma non possono escludere piccoli cambiamenti significativi durante la rifinitura.
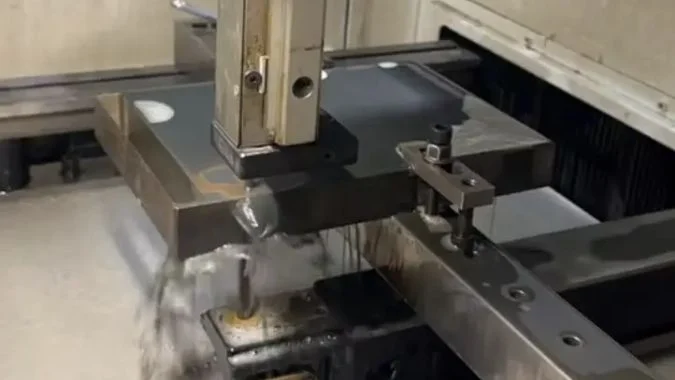
Lo slittamento del bloccaggio e la deformazione lasciano prove differenti
Un pezzo può rimanere saldamente bloccato e cambiare comunque forma. Il rilascio delle tensioni residue può piegare una sezione sottile mentre l'area di bloccaggio principale rimane in posizione.
Lo slittamento del bloccaggio modifica la posizione del pezzo rispetto al dispositivo di fissaggio. La deformazione locale modifica la relazione tra gli elementi all'interno del pezzo. Le due condizioni richiedono azioni correttive diverse.
Un piano di misurazione utile registra elementi di riferimento stabili prima della sgrossatura. Gli stessi elementi possono poi essere controllati dopo la sgrossatura con un indicatore, una sonda o un metodo di ispezione idoneo.
| Controllo | Cosa contribuisce a stabilire | Limitazione |
|---|---|---|
| Segni di riferimento attraverso il pezzo e il dispositivo di fissaggio5 | Se si è verificato un grande spostamento relativo | I contrassegni non risolvono piccole variazioni di posizione |
| Verifiche ripetute dei riferimenti di bloccaggio | Se il pezzo si è spostato nel dispositivo di fissaggio | I riferimenti stabili non dimostrano che le pareti sottili siano rimaste dritte |
| Misurazioni vicino al profilo non conforme | Se la geometria locale o lo spazio libero sono cambiati | È necessario conoscere il riferimento originale o la geometria prevista |
| Ispezione dei morsetti e dei supporti | Se la ritenzione rimane sicura | I dispositivi di fissaggio serrati da soli non dimostrano che la geometria sia rimasta invariata |
L'evidenza dovrebbe coprire la regione non conforme
L'operatore dovrebbe ispezionare angoli, ponti stretti, pareti sottili e la posizione del materiale tagliato. Un riferimento di bloccaggio stabile non può escludere una chiusura del solco in un altro punto del pezzo.
Un'ispezione avviata solo dopo il guasto non può stabilire la posizione precedente basandosi solo sulle linee di marcatura. L'operatore dovrebbe confrontare i registri di riferimento disponibili e verificare il materiale residuo e lo spazio libero.
Qualsiasi modifica ai morsetti può alterare nuovamente la posizione del pezzo, pertanto i controlli di riferimento devono essere ripetuti dopo la regolazione. Un supporto aggiuntivo dovrebbe sostenere il pezzo senza forzare una sezione distorta in una forma temporanea.
Il posizionamento della macchina può essere analizzato se i controlli del dispositivo di fissaggio e del pezzo rimangono coerenti. Gli errori di ritorno sugli assi sono una questione distinta6 dallo slittamento del pezzo e dovrebbero essere verificati tramite la procedura approvata della macchina.
Cosa deve essere verificato prima di ritentare la passata di rifinitura fallita?
Rifilettare senza correggere il guasto può ripetere la rottura e danneggiare il profilo. Un riavvio controllato richiede la verifica dello spazio libero, del movimento del filo, delle condizioni del fluido e delle impostazioni di rifilatura.
Prima di riprovare, l'operatore deve verificare il percorso libero del filo, il fissaggio sicuro del pezzo, l'integrità del filo, la tensione stabile, guide e contatti di alimentazione in buono stato, un flussaggio efficace e il programma di rifilatura corretto. La posizione di riavvio e la compensazione devono seguire la procedura di ripristino della macchina e il sovrametallo di lavorazione rimanente.
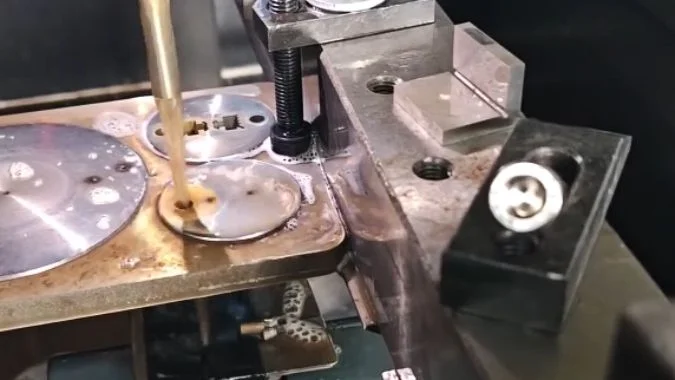
La posizione della rottura dovrebbe guidare l'ispezione
L'operatore dovrebbe preservare la posizione del guasto e lo storico degli allarmi disponibili prima di ripristinare il lavoro7. Cortocircuiti ripetuti vicino a una parete sottile suggeriscono un problema di gioco, ma possono anche essere accompagnati da accumulo di detriti. Un'interruzione vicino a una guida richiama l'attenzione sullo scorrimento del filo e sulle superfici di contatto.
Il filo spezzato e i detriti intrappolati devono essere rimossi con la macchina nelle condizioni specificate per la pulizia8. Il solco e le guide devono essere liberi prima che il filo ritorni nella zona di taglio.
| Verifica | Prove necessarie prima di riprovare |
|---|---|
| Pezzo in lavorazione e sfrido | Fissaggio sicuro e spazio libero lungo il percorso di riavvio |
| Condizioni del filo | Un diametro del filo idoneo e assenza di danni inaccettabili |
| Tensione e scorrimento | Stable operation without catching, jumping, or abnormal vibration |
| Contacts and guides | Serviceable surfaces, smooth rotation, and correct alignment |
| Fluido di lavoro | Suitable condition, effective filtration, and delivery into the kerf |
| Trim settings | The correct pass settings for material, thickness, and wire |
| Recovery path | Confirmed position, compensation, and remaining stock |
Settings must match the actual machine and consumables
The fluid concentration should follow the approved fluid supplier’s range. A refractometer reading must be interpreted using that product’s measurement instructions9. One concentration range cannot be transferred to every medium-speed EDM fluid.
Wire tension and travel speed also need the machine’s specified values10. The check should include actual stability because a correct setpoint does not prove smooth wire motion.
The selected trim conditions should include the intended pulse width, peak current, pulse interval, and tracking settings11. Roughing settings should not carry into trimming through an overlooked program selection.
Recovery must preserve the remaining contour
The restart position and offset need checking against the completed portion of the pass. Wire replacement can also require a review of the diameter used for compensation.
A fixed retreat distance or added offset cannot suit every failed trim cut12. The recovery procedure must account for the current position, cut direction, and remaining allowance. The first resumed section should be monitored for stable discharge and smooth travel before the job continues.
Conclusione
Second-pass breakage needs a comparison with roughing conditions. Verified kerf clearance, workpiece stability, wire condition, flushing, and trim settings provide a sound basis for retrying.
-
"Thin-Wall Machining Mistakes: Residual Stress and More", https://www.linkedin.com/posts/mohammadzandindustrial_thinwallmachining-cncmachining-manufacturingengineering-activity-7465162084973002752-QQWs. Material removal during machining can release residual stresses that were balanced in the original workpiece, leading to distortion particularly in thin-walled or flexible geometries where structural rigidity is insufficient to resist the stress redistribution. Evidence role: mechanism; source type: research. Supports: Residual stress release can cause dimensional changes in thin-walled machined components. Scope note: General machining principle; specific magnitude of distortion in wire EDM depends on material properties, geometry, and cutting parameters ↩
-
"Molybdenum Wire for EDM: Selection Guide", https://edmzap.com/post/molybdenum-wire-for-edm-selection-factors-for-wire-edm. Medium-speed wire electrical discharge machining systems employ wire reuse strategies where the electrode wire travels through the cutting zone multiple times, contrasting with high-speed systems that use fresh wire continuously, thereby reducing wire consumption at the cost of requiring wire condition monitoring. Evidence role: general_support; source type: education. Supports: Medium-speed wire EDM systems are designed to reuse wire through multiple passes. Scope note: Specific reuse patterns vary by machine design and manufacturer implementation ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. In electrical discharge machining, each discharge pulse generates localized heating at both the workpiece and electrode surfaces; accumulated thermal and erosive effects can degrade the wire electrode, with inadequate flushing exacerbating damage by allowing debris to concentrate discharge energy and impede heat dissipation. Evidence role: mechanism; source type: research. Supports: High discharge energy and inadequate debris removal contribute to wire electrode degradation in EDM. ↩
-
"Gold-Plated Electrode with High Scratch Strength for … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC6393511/. Power feed contacts in wire EDM systems must maintain electrical conductivity while allowing wire travel; wear grooves or surface damage on these contacts can create mechanical interference that scratches or weakens the wire electrode, potentially leading to wire breakage during cutting operations. Evidence role: mechanism; source type: education. Supports: Worn or damaged electrical contacts in wire EDM can cause mechanical damage to the wire electrode. ↩
-
"Using witness marks for CNC machining reference points", https://www.facebook.com/groups/585824148849958/posts/2141300506635640/. Witness marks—deliberate marks made across the boundary between a workpiece and its fixture—serve as visual indicators of relative movement; any shift between the components will cause misalignment of the marks, providing a simple method to detect gross positioning changes during machining operations. Evidence role: general_support; source type: education. Supports: Witness marks are used in manufacturing to detect relative movement between workpieces and fixtures. Scope note: Method detects only movement large enough to be visually discernible; cannot resolve small positional changes ↩
-
"Machine Tool Metrology and Modeling", https://webpages.charlotte.edu/~jamiller/machmet/machmet.html. Computer numerical control machine tools can exhibit positioning errors arising from mechanical wear, thermal effects, or control system issues that affect axis positioning accuracy and repeatability; these machine-based errors are independent of workpiece fixturing and require different diagnostic and correction procedures than workpiece movement or deformation. Evidence role: general_support; source type: education. Supports: CNC machine tool positioning errors represent a distinct error source from workpiece movement. ↩
-
"Best Practices for Data Preservation", https://libguides.unco.edu/datamgt/bestpractices. Effective troubleshooting of manufacturing equipment failures requires preservation of failure state information, including machine position, alarm codes, and process conditions at the time of failure; this data provides diagnostic clues about failure mechanisms and helps distinguish between different potential causes, but may be lost if the machine is reset before documentation. Evidence role: general_support; source type: education. Supports: Preserving failure state information aids in manufacturing problem diagnosis. ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. Electrical discharge machining equipment operates with high-voltage electrical systems and dielectric fluids, requiring specific safety and operational procedures for cleaning and debris removal; manufacturers specify machine states and procedures for maintenance activities to prevent electrical hazards, fluid contamination, and damage to precision components. Evidence role: general_support; source type: education. Supports: EDM equipment requires specific procedures for cleaning and debris removal. ↩
-
"Recent Advances and Perceptive Insights into Powder-Mixed …", https://pmc.ncbi.nlm.nih.gov/articles/PMC7464327/. Refractometers measure the refractive index of fluids to estimate concentration, but the relationship between refractive index and actual concentration depends on the specific chemical composition of the fluid; manufacturers provide calibration curves or conversion factors specific to their formulations to ensure accurate concentration determination. Evidence role: general_support; source type: education. Supports: Refractometer measurements of fluid concentration require product-specific calibration and interpretation. Scope note: General refractometry principle; specific application to EDM dielectric fluids assumes similar measurement principles apply ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. Wire electrical discharge machining requires controlled wire tension to maintain electrode straightness and positioning accuracy, while wire travel speed must be coordinated with discharge conditions to manage electrode wear and thermal effects; deviations from specified parameters can compromise cutting stability and increase wire breakage risk. Evidence role: general_support; source type: education. Supports: Wire tension and travel speed are critical parameters in wire EDM that affect cutting stability and wire breakage risk. ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. Electrical discharge machining processes are controlled through pulse parameters that define the discharge characteristics: pulse width (duration of each discharge), peak current (maximum current during discharge), and pulse interval (time between discharges), along with servo tracking settings that maintain optimal gap distance; trim passes typically use lower energy settings than roughing to achieve better surface finish. Evidence role: definition; source type: education. Supports: Wire EDM trim operations use specific electrical discharge parameters including pulse characteristics and servo control settings. ↩
-
"Computer numerical control", https://en.wikipedia.org/wiki/Computer_numerical_control. Recovery procedures following machining interruptions must account for the specific failure location, remaining material allowance, tool or electrode condition, and cutting direction to safely resume operations; fixed retreat distances or offsets cannot accommodate the variety of failure scenarios and may result in collision, inadequate clearance, or dimensional errors. Evidence role: general_support; source type: education. Supports: Recovery from machining interruptions requires situation-specific procedures rather than fixed approaches. ↩

Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.