

Wat veroorzaakt de ophoping van spanen rond de klauwplaat?
Spanen rond de klauwplaat kunnen onderdelen beschadigen en het productieproces verstoren. Effectieve beheersing begint bij het achterhalen waarom spanen lang blijven, richting de klauwen bewegen of niet worden afgevoerd.
Spanen hopen zich op rond de klauwplaat omdat een slechte spaanbreking en gebrekkige afvoer ervoor zorgen dat ze in de buurt van draaiende onderdelen blijven. Lange spanen blijven haken aan het werkstuk of de klauwen en verzamelen meer materiaal. Lage voeding, ondiepe sneden, ongeschikte wisselplaatgeometrie en verkeerd gerichte koelvloeistof kunnen hieraan bijdragen.
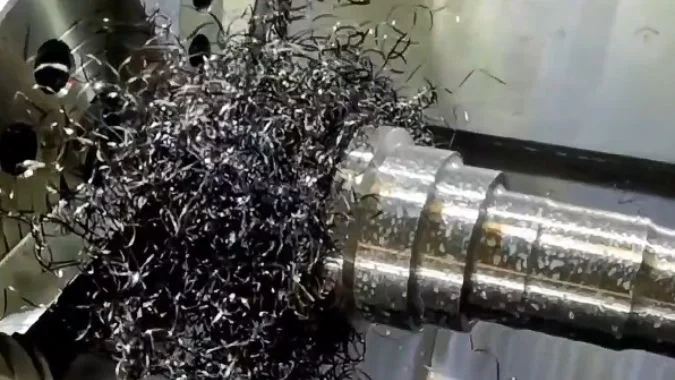
De vorm van een spaan verklaart vaak hoe deze de klauwplaat heeft bereikt. Een lange sliert kan aan een klauw blijven haken en meer materiaal meetrekken in een verwarde massa. Korte spanen kunnen zich ook in uitsparingen verzamelen zonder zich eromheen te wikkelen. Een nuttige inspectie begint bij de spanen die worden geproduceerd door de bewerking die de ophoping veroorzaakt.
Wat kan de spaanvorm u vertellen over een draaibewerking?
Veranderingen in spanen kunnen problemen aan het licht brengen voordat een onderdeel wordt afgekeurd. Het lezen van hun vorm in combinatie met de staat van het gereedschap helpt snijproblemen te identificeren voordat ze meer schade aanrichten.
De spaanvorm laat zien hoe het materiaal vervormt, krult en breekt tijdens het draaien. Lange slierten duiden op een zwakke spaanbeheersing, terwijl consistente korte krullen vaak wijzen op een effectieve breking. Een plotselinge verandering kan duiden op gereedschapsslijtage of veranderde snijomstandigheden. Het materiaalsoort moet de interpretatie sturen.
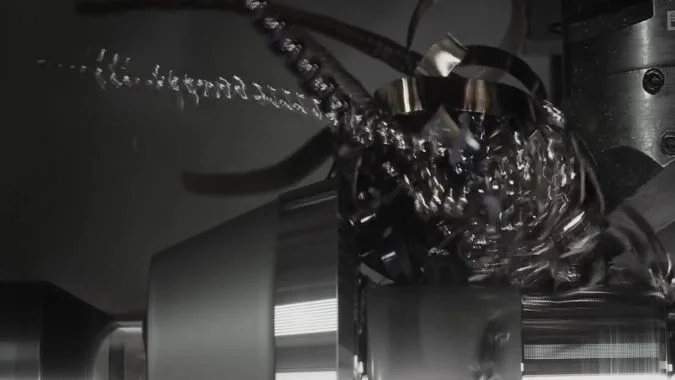
Verschillende materialen produceren verschillende spaanpatronen
Ductiele materialen, waaronder aluminium, koper en koolstofarm staal, kunnen continue slierten vormen.1 Deze spanen kunnen afkomstig zijn van een soepele snede, maar hun lengte maakt ze moeilijk te verwijderen.
Brosse materialen, waaronder veel gietijzersoorten, produceren vaak afzonderlijke fragmenten.2 Gefragmenteerde spanen op zichzelf bewijzen niet dat het gereedschap versleten is of dat de voeding onjuist is.
| Spaanuiterlijk | Wat het kan aangeven | Nuttige vervolgcontrole |
|---|---|---|
| Lange sliert of continue helix | De spaan krult zonder te breken | Vergelijk voeding en diepte met het werkbereik van de wisselplaat |
| Korte, losse krullen | De spaanbreker produceert hanteerbare spanen | Controleer of de spanen de snijzone verlaten |
| Getande of gesegmenteerde spaan | Vervorming varieert langs de spaan | Vergelijk met het materiaal en controleer op trillingen |
| Kleine fragmenten | Het materiaal kan van nature discontinue spanen vormen | Inspecteer de oppervlakteafwerking en de staat van de snijkant |
| Een plotselinge verandering tijdens dezelfde bewerking | Het gereedschap of de snijomstandigheden kunnen zijn veranderd | Inspecteer op slijtage, snijkantopbouw en koelmiddeltoevoer |
Het uiterlijk van de spaan behoeft ondersteunend bewijs
Een spaanmonster is het nuttigst wanneer het materiaal, de bewerking en de snijinstellingen bekend zijn. Het vergelijken van spanen van dezelfde snede maakt veranderingen gemakkelijker te interpreteren.
Kleur biedt een extra aanwijzing, maar het mag geen vaste regel voor goed- of afkeuring worden. Een kleurverandering alleen duidt niet op gereedschapsslijtage of een te hoge temperatuur. De operator moet ook de snijkant, de oppervlakteafwerking en de koelmiddeltoevoer onderzoeken.
Lange spanen betekenen niet automatisch dat de voeding te hoog is. De gekozen spaanbreker ontvangt mogelijk een spaan die te dun is om effectief te breken.
Hoe beïnvloeden voeding en snedediepte de spaanbreking?
Lichte snedes kunnen lange spanen produceren die de klauwplaat verstoppen. Het afstemmen van voeding en diepte op de spaanbreker geeft parameterwijzigingen een duidelijk doel.
Voeding heeft een sterke invloed op de spaandikte, en de snedediepte beïnvloedt de spaanbreedte en de aangrijping met de geometrie van de wisselplaat. Het verhogen van een te lage voeding kan de spaanbreking verbeteren. Beide instellingen moeten binnen het aanbevolen bereik van de spaanbreker blijven en voldoen aan de limieten voor oppervlakteafwerking, snijkracht en stabiliteit.
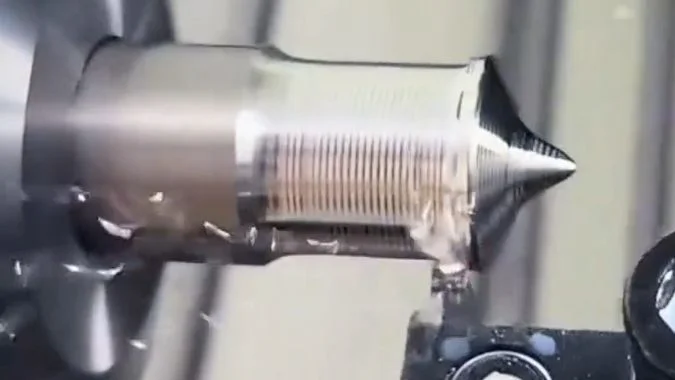
Voeding moet passen bij de spaanbreker
Een spaanbreker gebruikt zijn groefvorm om de spaan te krullen en het breken ervan te stimuleren.3 Een voeding onder het beoogde bereik kan een dunne spaan opleveren die niet voldoende buigt om te breken.4
Een gecontroleerde verhoging van de voeding is in deze situatie een nuttige test. De dikkere spaan kan effectiever in de spaanbreker grijpen. De operator moet ook de snijkracht en de oppervlakteafwerking controleren, aangezien een hogere voeding niet voor elk onderdeel geschikt is.
Een te hoge voeding veroorzaakt een ander probleem. De spaan kan de snijkant zwaar belasten en agressieve spaanbreking kan de standtijd van de wisselplaat verkorten. Het doel is een hanteerbare spaan binnen een stabiel verspaningsproces.
De snedediepte verandert de werking van de geometrie.
Een geringe snedediepte kan voornamelijk de neusradius van de wisselplaat belasten. Een grote neusradius en een spaanbreker bedoeld voor voorbewerken kunnen slecht presteren bij een kleine nabewerkingstoeslag.
Een grotere diepte kan de aangrijping in een geschikte opstelling verbeteren, maar verandert ook de spaanbreedte en de snijkracht. De diepte moet in samenhang met de voeding en de wisselplaatgeometrie worden bekeken.
| Verspaningsconditie | Mogelijke beperking | Geschikte aanpassing voor evaluatie |
|---|---|---|
| Dunne, continue spanen bij lage voeding | De voeding ligt onder het effectieve bereik van de groef | Verhoog de voeding binnen de aanbevolen limieten |
| Lange spanen tijdens ondiepe nabewerking | De geometrie is niet geschikt voor de overmaat | Selecteer een spaanbreker voor nabewerking of een geschikte neusradius |
| Zware spanen en stijgende snijkracht | De snede overschrijdt het nuttige werkbereik | Verlaag de belasting of kies een geschiktere geometrie |
| Goede spaanbeheersing alleen tijdens voorbewerken | Voorbewerken en nabewerken vereisen verschillende omstandigheden | Beoordeel elke bewerking afzonderlijk |
De tabel voor voeding en diepte van de wisselplaatleverancier biedt een beter startpunt dan één universele instelling. Een nabewerkingsgang kan niet zomaar dieper worden gemaakt als dat materiaal verwijdert dat nodig is voor de uiteindelijke afmetingen.
De snijsnelheid kan vervolgens worden beoordeeld voor het materiaal en het gereedschap. Een snelheidsverandering moet de spaanbeheersing ondersteunen zonder aanhechting, snelle slijtage of een onacceptabel oppervlak te veroorzaken.
Waarom wikkelen lange spanen zich rond het gereedschap of het werkstuk?
Een ononderbroken spaan kan uitgroeien tot een nest rond draaiende onderdelen. Het identificeren van het eerste contactpunt helpt herhaaldelijk vastlopen en beschadiging van het oppervlak te voorkomen.
Lange spanen wikkelen zich vast omdat ze verbonden blijven nadat ze de snijkant hebben verlaten en in contact komen met het draaiende werkstuk of de klauwplaat. Door rotatie kunnen ze rond nabijgelegen onderdelen worden getrokken. Taai materiaal, zwakke spaanbreking, ongeschikte spaanafvoer en obstakels nabij de bekken vergroten de kans op verstrengeling.
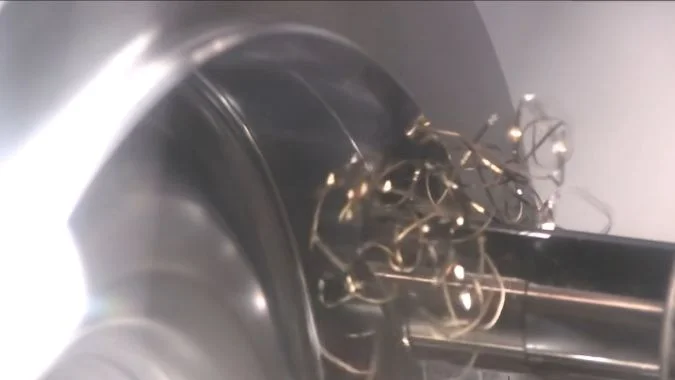
Continu snijden creëert een continu afvoerprobleem
Tijdens een ononderbroken draaibewerking blijft materiaal over de wisselplaat stromen. De spaan moet breken of vrij van het werkstuk komen.
Aluminium, koper en zachte staalsoorten kunnen flexibele linten of lange krullen produceren. Een krul kan er compact uitzien wanneer deze de wisselplaat verlaat, maar kan nog steeds één doorlopend stuk zijn. De lengte stelt het in staat om de afstand tussen het gereedschap en de klauwplaat te overbruggen.
Het eerste contact is van belang. Een lint dat een draaiend oppervlak raakt, kan zich eromheen wikkelen en meer spanen opvangen. Het resulterende nest kan het afgewerkte oppervlak krassen, het gereedschap raken of de koelvloeistoftoevoer belemmeren.
Het verzamelpunt helpt bij het identificeren van de oorzaak
Bek-treden, uitsparingen en blootliggende kenmerken kunnen spanen vasthouden. Een schouder nabij de snijzone kan de spaan ook terugleiden naar het gereedschap of de klauwplaat.
| Waar spanen zich ophopen | Mogelijk te onderzoeken probleem | Procesrespons |
|---|---|---|
| Rond de gereedschapshouder | Lange spanen krullen terug naar het gereedschap | Evalueer de keuze van de spaanbreker en de stroomrichting |
| Rond het werkstuk | Spanen blijven lang genoeg om het roterende oppervlak te raken | Verbeter het verspanen en leid spanen vrij |
| Tussen de bekken | Spanen bereiken openingen die ze vasthouden | Evalueer het afvoerpad en de goedgekeurde spoelmethode |
| Rond een nabijgelegen schouder | Het kenmerk blokkeert het pad van de spaan | Evalueer de wisselplaatgeometrie en de snijvolgorde |
Zowel de spaanvorm als de spaanrichting zijn van belang. Kortere spanen verminderen het omwikkelen, maar de machine heeft nog steeds een vrije route nodig voor de spanen om het gebied van de klauwplaat te verlaten.
Handmatig verwijderen vereist een gestopte machine en de goedgekeurde procedure voor spaanafvoer. De operator mag nooit een spaan van een roterend werkstuk trekken. Voorgestelde wijzigingen aan de klauwplaat of bekken moeten worden beoordeeld door de leverancier van de opspanmiddelen.
Hoe kan de richting van de koelvloeistof helpen bij het vrijmaken van de snijzone?
Koelvloeistof kan het werkstuk bevochtigen zonder de bron van de spaan te bereiken. Correct richten helpt voorkomen dat verse spanen terugkeren naar het gereedschap of zich ophopen bij de bekken.
Koelvloeistof helpt bij het vrijmaken van de snijzone wanneer de straal de actieve snijkant bereikt en de spaanafvoer weg van het gereedschap, het afgewerkte oppervlak en de klauwplaat ondersteunt. Nauwkeurige toevoer kan ook helpen bij het breken van de spanen. De positie van het mondstuk, de beschikbare stroom en een open afvoerroute moeten samenwerken.
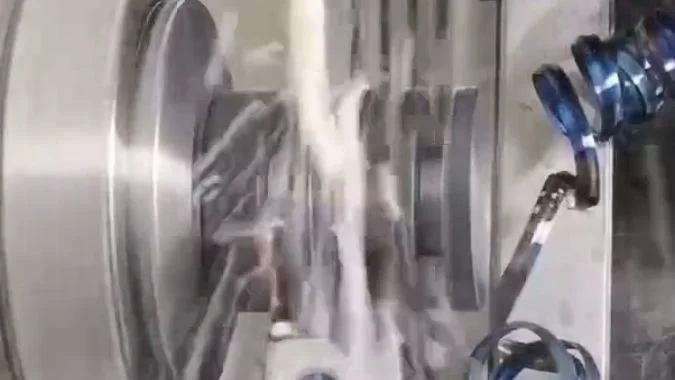
De straal heeft een duidelijk doelwit nodig.
Het nuttige doelwit is de snijzone waar de spaan het wisselplaatje verlaat. Een straal die de houder of een bestaand spaanpakket raakt, bereikt dat gebied mogelijk niet.
Koelvloeistof gericht op het contactgebied tussen gereedschap en spaan kan helpen bij het krullen en verwijderen van spanen.5 Het zorgt ook voor koeling en smering. Een afzonderlijke spoelstroom kan helpen losse spanen naar het opvangkanaal van de machine te voeren.
Een vaste sproeihoek is niet geschikt voor elke draaiopstelling. De nuttige richting hangt af van het wisselplaatje, de houder, de vorm van het werkstuk en de snijpositie. Het mondstuk moet de richtlijnen van de gereedschapsleverancier en het waargenomen spaanpad volgen.
| Koelvloeistofobservatie | Wat er mogelijk aan de hand is | Punt om te controleren |
|---|---|---|
| De houder is nat, maar er blijven spanen aan de rand liggen | De straal mist de actieve snijzone | Nozzle alignment and obstructions |
| Chips move toward the jaws | The flow carries chips into a collection point | Discharge direction and the escape route |
| Chip control worsens as a nest grows | Accumulated chips block delivery | Chip breaking and access to the cutting edge |
| Delivery weakens during the cycle | Flow is restricted or inconsistent | Nozzles, filters, and coolant supply |
Precision and flow serve different purposes
A precisely directed jet can help control the chip close to its source. Adequate flow then helps remove the separated pieces. Pressure alone cannot compensate for poor alignment or a blocked evacuation path.
A compatible high-pressure coolant system may improve control of difficult chips, but its pump, holders, nozzles, and connections must suit that pressure.6 A standard flood nozzle should not simply be treated as a high-pressure nozzle.
Nozzle adjustments should be made with the machine stopped. The next trial should confirm that chips leave the cutting zone and reach the collection area instead of moving from one trapped location to another.
Conclusie
Chuck-area chip buildup decreases when the insert, feed, cutting depth, and coolant direction work together. Effective chip breaking and a clear evacuation path are both necessary.
-
"Chip formation", https://en.wikipedia.org/wiki/Chip_formation. Machining literature documents that materials with high ductility, including aluminum alloys, copper, and low-carbon steels, typically produce continuous or ribbon-type chips due to their capacity for extensive plastic deformation without fracture. Evidence role: general_support; source type: research. Supports: the tendency of ductile materials to form continuous chip types during machining. ↩
-
"Research Article A chip formation mechanism taking into …", https://www.sciencedirect.com/science/article/abs/pii/S0890695524000361. Research on chip formation mechanisms shows that brittle materials such as cast irons produce discontinuous or fragmented chips because their limited ductility causes fracture during shear deformation rather than continuous plastic flow. Evidence role: mechanism; source type: research. Supports: the mechanism by which brittle materials produce discontinuous or fragmented chips. ↩
-
"On the Mechanism of Chip Breaking | J. Manuf. Sci. Eng.", https://asmedigitalcollection.asme.org/manufacturingscience/article/101/3/241/426775/On-the-Mechanism-of-Chip-Breaking. Research on cutting tool design demonstrates that chip breaker grooves impose geometric constraints that force the flowing chip to curl with a specific radius, creating bending stresses that promote fracture when the chip’s curvature exceeds the material’s bending capacity. Evidence role: mechanism; source type: research. Supports: the mechanism by which chip breaker groove geometry induces chip curling and fracture. ↩
-
"Impact of Chip Breaker Geometry on the Performance … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11902139/. Studies of chip breaker performance show that chips thinner than the breaker’s design range lack sufficient stiffness to generate the bending stresses required for fracture, resulting in continuous chip formation despite the presence of chip control geometry. Evidence role: mechanism; source type: research. Supports: the relationship between chip thickness (determined by feed rate) and chip breaker effectiveness. ↩
-
"Inline solutions for catching super fine chips in coolant lines", https://www.facebook.com/groups/769782850345135/posts/1379828012673946/. Studies of cutting fluid delivery show that coolant directed at the tool-chip interface can influence chip curl radius through thermal effects and mechanical forces, while also providing momentum to assist chip evacuation from the cutting zone. Evidence role: mechanism; source type: research. Supports: the influence of directed coolant on chip curling behavior and removal. Scope note: The effect varies significantly with coolant pressure, flow rate, and nozzle design ↩
-
"Purdue develops ‘intrachip’ micro-cooling system for high- …", https://www.purdue.edu/newsroom/archive/releases/2017/Q4/purdue-develops-intrachip-micro-cooling-system-for-high-performance-radar,-supercomputers—.html. Research on advanced coolant delivery systems indicates that high-pressure coolant (typically 70-200 bar) can improve chip breaking and evacuation for difficult-to-machine materials, though implementation requires toolholders, seals, and delivery systems specifically designed for elevated pressures. Evidence role: general_support; source type: research. Supports: the effectiveness of high-pressure coolant systems in chip control and the system requirements for safe operation. ↩

Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.