

Cosa causa l'accumulo di trucioli attorno al mandrino?
I trucioli attorno al mandrino possono graffiare i componenti e interrompere la produzione. Un controllo efficace inizia con la comprensione del motivo per cui i trucioli rimangono lunghi, si spostano verso le griffe o non vengono rimossi correttamente.
I trucioli si accumulano attorno al mandrino perché una rottura e un'evacuazione inadeguate consentono loro di rimanere vicino alle parti rotanti. I trucioli lunghi si impigliano sul pezzo o sulle griffe, accumulando ulteriore materiale. Avanzamenti bassi, tagli poco profondi, geometria dell'inserto inadatta e refrigerante orientato in modo errato possono contribuire al problema.
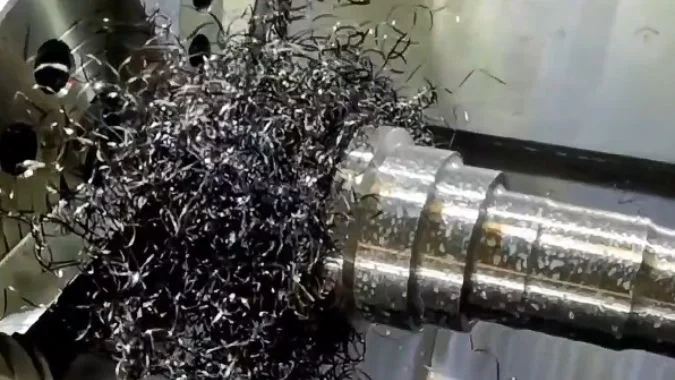
La forma di un truciolo spesso spiega come ha raggiunto il mandrino. Un nastro lungo può impigliarsi in una griffa e trascinare altro materiale in una massa aggrovigliata. Anche i trucioli corti possono accumularsi nelle cavità senza avvolgersi. Un'ispezione utile inizia con l'analisi dei trucioli prodotti dall'operazione che crea l'accumulo.
Cosa può rivelare la forma del truciolo su un'operazione di tornitura?
Le variazioni nei trucioli possono rivelare problemi prima che un pezzo non superi l'ispezione. Analizzare la loro forma insieme alle condizioni dell'utensile aiuta a identificare i problemi di taglio prima che causino ulteriori danni.
La forma del truciolo mostra come il materiale si deforma, si arriccia e si rompe durante la tornitura. Nastri lunghi suggeriscono uno scarso controllo del truciolo, mentre riccioli corti e coerenti indicano spesso una rottura efficace. Un cambiamento improvviso può segnalare l'usura dell'utensile o condizioni di taglio alterate. Il tipo di materiale deve guidare l'interpretazione.
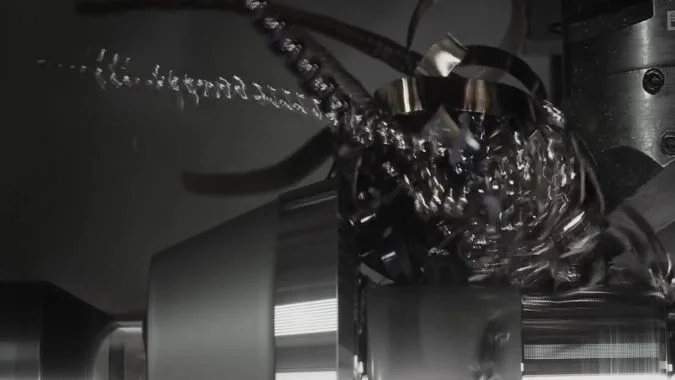
Materiali diversi producono schemi di trucioli diversi
I materiali duttili, inclusi alluminio, rame e acciaio a basso tenore di carbonio, possono formare nastri continui.1 Questi trucioli possono derivare da un taglio fluido, ma la loro lunghezza li rende difficili da rimuovere.
I materiali fragili, incluse molte ghise, spesso producono frammenti separati.2 I trucioli frammentati non dimostrano di per sé che l'utensile sia usurato o che l'avanzamento non sia corretto.
| Aspetto del truciolo | Cosa potrebbe indicare | Controllo di follow-up utile |
|---|---|---|
| Nastro lungo o elica continua | Il truciolo si arriccia senza rompersi | Confrontare l'avanzamento e la profondità con il campo di lavoro dell'inserto |
| Riccioli corti e separati | Il rompitruciolo sta producendo pezzi gestibili | Verificare che i pezzi lascino la zona di taglio |
| Truciolo seghettato o segmentato | La deformazione varia lungo il truciolo | Confrontare con il materiale e controllare la presenza di vibrazioni |
| Piccoli frammenti | Il materiale può formare naturalmente trucioli discontinui | Ispezionare la finitura superficiale e le condizioni del tagliente |
| Un cambiamento improvviso durante la stessa lavorazione | L'utensile o le condizioni di taglio potrebbero essere cambiati | Ispezionare l'usura, l'accumulo di materiale e l'erogazione del refrigerante |
L'aspetto del truciolo necessita di prove a supporto
Un campione di truciolo è più utile quando se ne conoscono il materiale, l'operazione e i parametri di taglio. Confrontare i trucioli provenienti dallo stesso taglio rende i cambiamenti più facili da interpretare.
Il colore fornisce un ulteriore indizio, ma non dovrebbe diventare una regola fissa di superamento o fallimento. Un cambiamento di colore da solo non stabilisce l'usura dell'utensile o una temperatura eccessiva. L'operatore dovrebbe anche esaminare il tagliente, la finitura superficiale e l'alimentazione del refrigerante.
I trucioli lunghi non significano automaticamente che l'avanzamento sia troppo elevato. Il rompitruciolo selezionato potrebbe ricevere un truciolo troppo sottile per rompersi efficacemente.
In che modo l'avanzamento e la profondità di passata influenzano la rottura del truciolo?
Le passate leggere possono produrre trucioli lunghi che intasano il mandrino. Adattare l'avanzamento e la profondità al rompitruciolo conferisce uno scopo chiaro alle modifiche dei parametri.
L'avanzamento influisce notevolmente sullo spessore del truciolo, mentre la profondità di taglio influisce sulla larghezza del truciolo e sull'impegno con la geometria dell'inserto. Aumentare un avanzamento eccessivamente basso può migliorare la rottura del truciolo. Entrambe le impostazioni devono rimanere all'interno dell'intervallo consigliato per il rompitruciolo e nei limiti per la finitura superficiale, il carico di taglio e la stabilità.
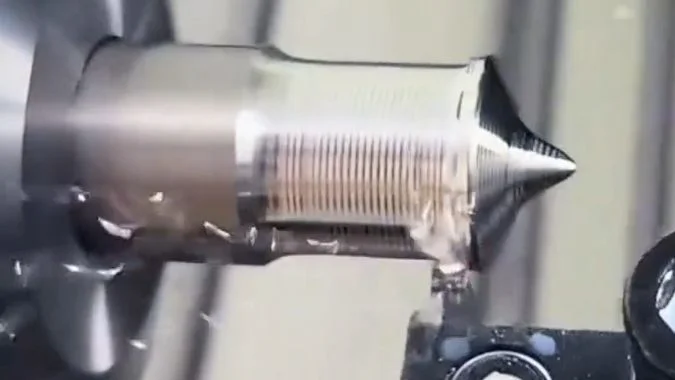
L'avanzamento deve essere adatto al rompitruciolo
Un rompitruciolo utilizza la forma della sua scanalatura per arricciare il truciolo e favorirne la rottura.3 Un avanzamento al di sotto dell'intervallo previsto può produrre un truciolo sottile che non si flette abbastanza per separarsi.4
Un aumento controllato dell'avanzamento è una prova utile in questa situazione. Il truciolo più spesso può inserirsi più efficacemente nel rompitruciolo. L'operatore deve anche verificare il carico di taglio e la finitura superficiale, poiché un avanzamento più elevato non è adatto a ogni pezzo.
Un avanzamento eccessivo crea un altro problema. Il truciolo può caricare pesantemente il tagliente e una rottura aggressiva può ridurre la durata dell'inserto. L'obiettivo è ottenere un truciolo gestibile all'interno di un processo di taglio stabile.
La profondità di passata modifica il funzionamento della geometria.
Una passata poco profonda può impegnare principalmente il raggio di punta dell'inserto. Un raggio di punta ampio e un rompitruciolo destinato alla sgrossatura possono dare scarsi risultati con un sovrametallo di finitura ridotto.
Una profondità maggiore può migliorare l'impegno in una configurazione idonea, ma modifica anche la larghezza del truciolo e il carico di taglio. La profondità dovrebbe essere valutata insieme all'avanzamento e alla geometria dell'inserto.
| Condizione di taglio | Probabile limitazione | Regolazione idonea da valutare |
|---|---|---|
| Trucioli sottili e continui a basso avanzamento | L'avanzamento è al di sotto dell'intervallo efficace della gola | Aumentare l'avanzamento entro i limiti raccomandati |
| Trucioli lunghi durante la finitura superficiale | La geometria non è adatta al sovrametallo | Selezionare un rompitruciolo da finitura o un raggio di punta adeguato |
| Trucioli pesanti e carico di taglio in aumento | Il taglio supera l'intervallo operativo utile | Ridurre il carico o scegliere una geometria più adatta |
| Buon controllo del truciolo solo durante la sgrossatura | La sgrossatura e la finitura richiedono condizioni diverse | Rivedere ogni operazione separatamente |
La tabella di avanzamento e profondità del fornitore dell'inserto fornisce un punto di partenza migliore rispetto a un'impostazione universale. Una passata di finitura non può semplicemente diventare più profonda se ciò rimuove il materiale necessario per le dimensioni finali.
La velocità di taglio può quindi essere rivista in base al materiale e all'utensile. Una variazione di velocità dovrebbe favorire il controllo del truciolo senza creare adesione, usura rapida o una superficie inaccettabile.
Perché i trucioli lunghi si avvolgono attorno all'utensile o al pezzo?
Un truciolo non spezzato può diventare un groviglio crescente attorno alle parti rotanti. Identificare il suo primo punto di contatto aiuta a fermare l'avvolgimento ripetuto e il danneggiamento della superficie.
I trucioli lunghi si avvolgono perché rimangono collegati dopo aver lasciato il tagliente e toccano il pezzo in rotazione o il mandrino. La rotazione può trascinarli attorno alle parti vicine. Materiale duttile, scarsa rottura del truciolo, flusso del truciolo inadatto e ostruzioni vicino alle griffe aumentano la possibilità di impigliamento.
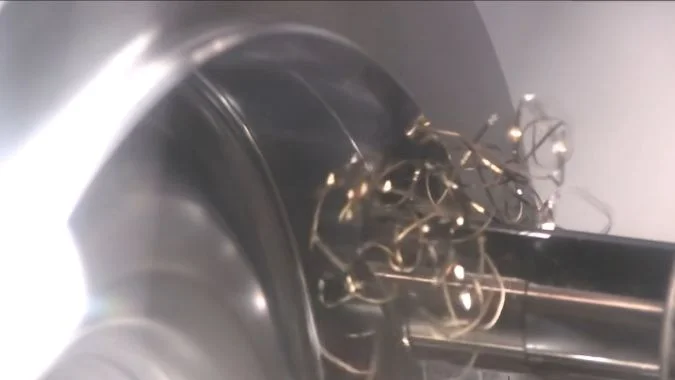
Il taglio continuo crea un problema di scarico continuo
Durante un taglio al tornio ininterrotto, il materiale continua a fluire attraverso l'inserto. Il truciolo deve rompersi o allontanarsi dal pezzo.
Alluminio, rame e acciai dolci possono produrre nastri flessibili o bobine lunghe. Una bobina può sembrare compatta quando lascia l'inserto, ma può comunque essere un pezzo unico continuo. La sua lunghezza le consente di colmare la distanza tra l'utensile e il mandrino.
Il primo contatto è importante. Un nastro che tocca una superficie rotante può avvolgersi attorno ad essa e catturare altri trucioli. Il groviglio risultante può graffiare la superficie finita, colpire l'utensile o ostruire l'erogazione del refrigerante.
Il punto di raccolta aiuta a identificare la causa
Gradini delle griffe, incavi e sporgenze possono trattenere i trucioli. Anche una spalla vicino alla zona di taglio può reindirizzare il truciolo verso l'utensile o il mandrino.
| Dove si accumulano i trucioli | Probabile problema da indagare | Risposta del processo |
|---|---|---|
| Attorno al portautensile | I trucioli lunghi si riavvolgono verso l'utensile | Rivedere la scelta del rompitruciolo e la direzione del flusso |
| Attorno al pezzo | I trucioli rimangono abbastanza lunghi da toccare la superficie rotante | Migliorare la rottura e guidare i trucioli lontano |
| Tra le griffe | I trucioli raggiungono fessure che li trattengono | Rivedere il percorso di evacuazione e la disposizione di lavaggio approvata |
| Attorno a una spalla vicina | La caratteristica ostruisce il percorso del truciolo | Rivedere la geometria dell'inserto e la sequenza di taglio |
Sia la forma che la direzione del truciolo sono importanti. Trucioli più corti riducono l'avvolgimento, ma la macchina necessita comunque di un percorso libero per farli uscire dall'area del mandrino.
La rimozione manuale richiede l'arresto della macchina e la procedura approvata per la rimozione dei trucioli. L'operatore non deve mai tirare un truciolo da un pezzo in rotazione. Qualsiasi modifica proposta al mandrino o alle griffe deve essere esaminata dal fornitore del sistema di bloccaggio.
Come può la direzione del refrigerante aiutare a pulire la zona di taglio?
Il refrigerante può bagnare il pezzo senza colpire la fonte del truciolo. Un puntamento corretto aiuta a evitare che i nuovi trucioli tornino verso l'utensile o si accumulino vicino alle griffe.
Il refrigerante aiuta a pulire la zona di taglio quando il suo getto raggiunge il tagliente attivo e favorisce il flusso del truciolo lontano dall'utensile, dalla superficie finita e dal mandrino. Un'erogazione precisa può anche favorire la rottura del truciolo. La posizione dell'ugello, il flusso disponibile e un percorso di evacuazione libero devono lavorare in sinergia.
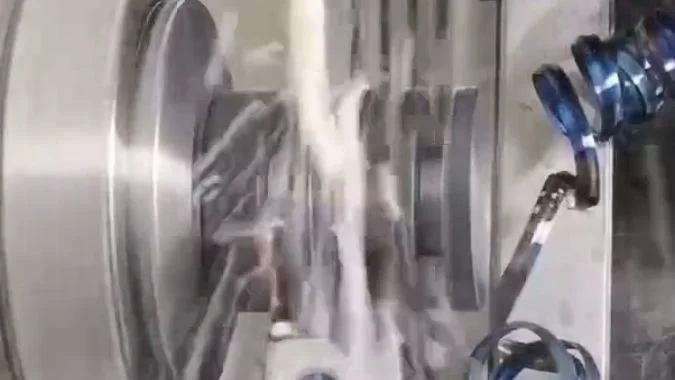
Il getto necessita di un bersaglio chiaro
Il bersaglio utile è la zona di taglio dove il truciolo lascia l'inserto. Un getto che colpisce il portautensile o un accumulo di trucioli esistente potrebbe non raggiungere quell'area.
Il refrigerante diretto verso la zona di contatto utensile-truciolo può favorire l'arricciamento e l'evacuazione del truciolo.5 Fornisce inoltre raffreddamento e lubrificazione. Un flusso di lavaggio separato può aiutare a trasportare i trucioli liberi verso il percorso di raccolta della macchina.
Un angolo di spruzzo fisso non è adatto a ogni configurazione di tornitura. La direzione utile dipende dall'inserto, dal portautensile, dalla forma del pezzo e dalla posizione di taglio. L'ugello dovrebbe seguire le indicazioni del fornitore dell'utensile e il percorso osservato del truciolo.
| Osservazione del refrigerante | Cosa potrebbe accadere | Punto da controllare |
|---|---|---|
| Il portautensile è bagnato ma i trucioli rimangono sul bordo | Il getto manca la zona di taglio attiva | Nozzle alignment and obstructions |
| Chips move toward the jaws | The flow carries chips into a collection point | Discharge direction and the escape route |
| Chip control worsens as a nest grows | Accumulated chips block delivery | Chip breaking and access to the cutting edge |
| Delivery weakens during the cycle | Flow is restricted or inconsistent | Nozzles, filters, and coolant supply |
Precision and flow serve different purposes
A precisely directed jet can help control the chip close to its source. Adequate flow then helps remove the separated pieces. Pressure alone cannot compensate for poor alignment or a blocked evacuation path.
A compatible high-pressure coolant system may improve control of difficult chips, but its pump, holders, nozzles, and connections must suit that pressure.6 A standard flood nozzle should not simply be treated as a high-pressure nozzle.
Nozzle adjustments should be made with the machine stopped. The next trial should confirm that chips leave the cutting zone and reach the collection area instead of moving from one trapped location to another.
Conclusione
Chuck-area chip buildup decreases when the insert, feed, cutting depth, and coolant direction work together. Effective chip breaking and a clear evacuation path are both necessary.
-
"Chip formation", https://en.wikipedia.org/wiki/Chip_formation. Machining literature documents that materials with high ductility, including aluminum alloys, copper, and low-carbon steels, typically produce continuous or ribbon-type chips due to their capacity for extensive plastic deformation without fracture. Evidence role: general_support; source type: research. Supports: the tendency of ductile materials to form continuous chip types during machining. ↩
-
"Research Article A chip formation mechanism taking into …", https://www.sciencedirect.com/science/article/abs/pii/S0890695524000361. Research on chip formation mechanisms shows that brittle materials such as cast irons produce discontinuous or fragmented chips because their limited ductility causes fracture during shear deformation rather than continuous plastic flow. Evidence role: mechanism; source type: research. Supports: the mechanism by which brittle materials produce discontinuous or fragmented chips. ↩
-
"On the Mechanism of Chip Breaking | J. Manuf. Sci. Eng.", https://asmedigitalcollection.asme.org/manufacturingscience/article/101/3/241/426775/On-the-Mechanism-of-Chip-Breaking. Research on cutting tool design demonstrates that chip breaker grooves impose geometric constraints that force the flowing chip to curl with a specific radius, creating bending stresses that promote fracture when the chip’s curvature exceeds the material’s bending capacity. Evidence role: mechanism; source type: research. Supports: the mechanism by which chip breaker groove geometry induces chip curling and fracture. ↩
-
"Impact of Chip Breaker Geometry on the Performance … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11902139/. Studies of chip breaker performance show that chips thinner than the breaker’s design range lack sufficient stiffness to generate the bending stresses required for fracture, resulting in continuous chip formation despite the presence of chip control geometry. Evidence role: mechanism; source type: research. Supports: the relationship between chip thickness (determined by feed rate) and chip breaker effectiveness. ↩
-
"Inline solutions for catching super fine chips in coolant lines", https://www.facebook.com/groups/769782850345135/posts/1379828012673946/. Studies of cutting fluid delivery show that coolant directed at the tool-chip interface can influence chip curl radius through thermal effects and mechanical forces, while also providing momentum to assist chip evacuation from the cutting zone. Evidence role: mechanism; source type: research. Supports: the influence of directed coolant on chip curling behavior and removal. Scope note: The effect varies significantly with coolant pressure, flow rate, and nozzle design ↩
-
"Purdue develops ‘intrachip’ micro-cooling system for high- …", https://www.purdue.edu/newsroom/archive/releases/2017/Q4/purdue-develops-intrachip-micro-cooling-system-for-high-performance-radar,-supercomputers—.html. Research on advanced coolant delivery systems indicates that high-pressure coolant (typically 70-200 bar) can improve chip breaking and evacuation for difficult-to-machine materials, though implementation requires toolholders, seals, and delivery systems specifically designed for elevated pressures. Evidence role: general_support; source type: research. Supports: the effectiveness of high-pressure coolant systems in chip control and the system requirements for safe operation. ↩

Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.