

Qu'est-ce qui cause l'accumulation de copeaux autour du mandrin ?
Les copeaux autour du mandrin peuvent rayer les pièces et interrompre la production. Un contrôle efficace commence par déterminer pourquoi les copeaux restent longs, se déplacent vers les mors ou ne sont pas évacués.
Les copeaux s'accumulent autour du mandrin car une mauvaise fragmentation et une évacuation insuffisante leur permettent de rester à proximité des pièces en rotation. Les copeaux longs s'accrochent à la pièce ou aux mors et accumulent davantage de matière. Une avance faible, des coupes peu profondes, une géométrie d'insert inadaptée et un arrosage mal orienté peuvent y contribuer.
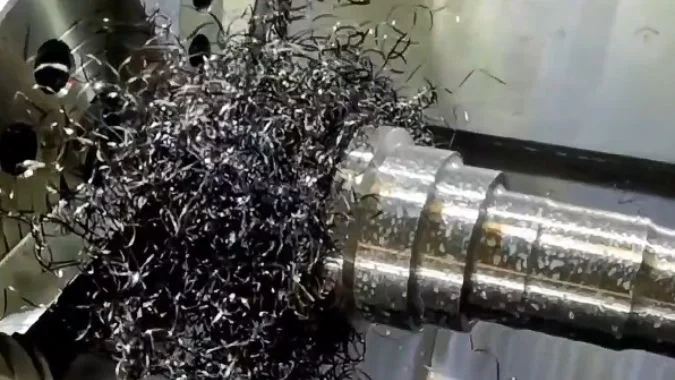
La forme d'un copeau explique souvent comment il a atteint le mandrin. Un long ruban peut s'accrocher à un mors et entraîner plus de matière dans une masse emmêlée. Les copeaux courts peuvent également s'accumuler dans les recoins sans former d'enroulement. Une inspection utile commence par les copeaux produits par l'opération qui crée l'accumulation.
Que peut vous dire la forme du copeau sur une opération de tournage ?
Les changements dans les copeaux peuvent révéler des problèmes avant qu'une pièce ne soit refusée au contrôle. Analyser leur forme en parallèle avec l'état de l'outil aide à identifier les problèmes de coupe avant qu'ils ne causent davantage de dommages.
La forme du copeau montre comment le matériau se déforme, s'enroule et se brise pendant le tournage. Les longs rubans suggèrent un mauvais contrôle des copeaux, tandis que des boucles courtes et constantes indiquent souvent une fragmentation efficace. Un changement soudain peut signaler une usure de l'outil ou une altération des conditions de coupe. Le type de matériau doit guider l'interprétation.
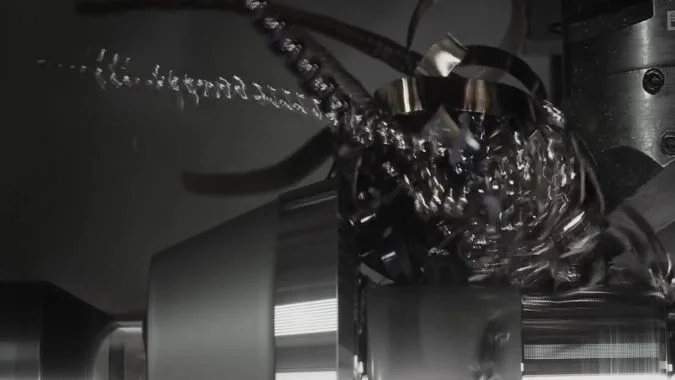
Différents matériaux produisent différents modèles de copeaux
Les matériaux ductiles, notamment l'aluminium, le cuivre et l'acier à faible teneur en carbone, peuvent former des rubans continus.1 Ces copeaux peuvent provenir d'une coupe lisse, mais leur longueur les rend difficiles à évacuer.
Les matériaux fragiles, y compris de nombreuses fontes, produisent souvent des fragments distincts.2 La présence de copeaux fragmentés ne prouve pas à elle seule que l'outil est usé ou que l'avance est incorrecte.
| Apparence du copeau | Ce qu'elle peut indiquer | Vérification utile |
|---|---|---|
| Long ruban ou hélice continue | Le copeau s'enroule sans se briser | Comparer l'avance et la profondeur avec la plage de travail de l'insert |
| Boucles courtes et séparées | Le brise-copeaux produit des morceaux gérables | Vérifiez que les copeaux quittent la zone de coupe |
| Copeau dentelé ou segmenté | La déformation varie le long du copeau | Comparez avec le matériau et vérifiez la présence de vibrations |
| Petits fragments | Le matériau peut naturellement former des copeaux discontinus | Inspectez l'état de surface et l'état de l'arête de coupe |
| Un changement soudain au cours de la même opération | L'outil ou les conditions de coupe peuvent avoir changé | Inspectez l'usure, l'arête rapportée et l'apport de lubrifiant |
L'aspect du copeau nécessite des preuves supplémentaires
Un échantillon de copeau est plus utile lorsque son matériau, l'opération et les paramètres de coupe sont connus. Comparer des copeaux issus de la même coupe facilite l'interprétation des changements.
La couleur fournit un indice supplémentaire, mais elle ne doit pas devenir une règle stricte de réussite ou d'échec. Un changement de couleur seul ne permet pas d'établir l'usure de l'outil ou une température excessive. L'opérateur doit également examiner l'arête de coupe, l'état de surface et l'apport de lubrifiant.
Les copeaux longs ne signifient pas automatiquement que l'avance est trop élevée. Le brise-copeaux sélectionné peut recevoir un copeau trop fin pour être rompu efficacement.
Comment l'avance et la profondeur de passe affectent-elles la fragmentation des copeaux ?
Les passes légères peuvent produire des copeaux longs qui s'accumulent autour du mandrin. Adapter l'avance et la profondeur au brise-copeaux donne une raison claire aux changements de paramètres.
L'avance affecte fortement l'épaisseur du copeau, et la profondeur de passe affecte la largeur du copeau et son engagement avec la géométrie de la plaquette. Augmenter une avance excessivement faible peut améliorer la rupture des copeaux. Les deux réglages doivent rester dans la plage recommandée du brise-copeaux et respecter les limites pour l'état de surface, la charge de coupe et la stabilité.
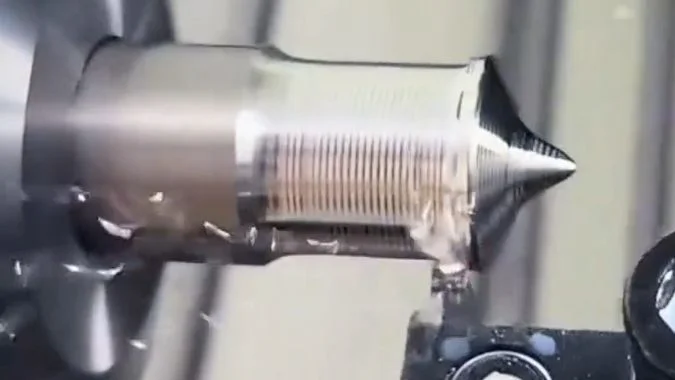
L'avance doit être adaptée au brise-copeaux
Un brise-copeaux utilise la forme de sa gorge pour incurver le copeau et favoriser sa rupture.3 Une avance inférieure à la plage prévue peut produire un ruban mince qui ne se courbe pas assez pour se séparer.4
Une augmentation contrôlée de l'avance est un essai utile dans cette situation. Le copeau plus épais peut s'engager plus efficacement dans la gorge. L'opérateur doit également vérifier la charge de coupe et l'état de surface, car une avance plus élevée ne convient pas à toutes les pièces.
Une avance excessive crée un autre problème. Le copeau peut fortement charger l'arête de coupe et une rupture agressive peut réduire la durée de vie de la plaquette. L'objectif est d'obtenir un copeau gérable dans un processus de coupe stable.
La profondeur de coupe modifie le fonctionnement de la géométrie
Une coupe peu profonde peut solliciter principalement le nez de la plaquette. Un grand rayon de bec et un brise-copeaux destiné à l'ébauche peuvent donner de mauvais résultats avec une faible surépaisseur de finition.
Une profondeur plus importante peut améliorer l'engagement dans une configuration adaptée, mais elle modifie également la largeur du copeau et la charge de coupe. La profondeur doit être examinée conjointement avec l'avance et la géométrie de la plaquette.
| Condition de coupe | Limitation probable | Ajustement approprié à évaluer |
|---|---|---|
| Copeaux fins et continus à faible avance | L'avance est inférieure à la plage efficace de la gorge | Augmentez l'avance dans les limites recommandées |
| Copeaux longs lors de la finition peu profonde | La géométrie n'est pas adaptée à la surépaisseur | Sélectionnez un brise-copeaux de finition ou un rayon de bec approprié |
| Copeaux lourds et augmentation de la charge de coupe | La coupe dépasse la plage de fonctionnement utile | Réduisez la charge ou choisissez une géométrie plus appropriée |
| Bon contrôle des copeaux uniquement lors de l'ébauche | L'ébauche et la finition nécessitent des conditions différentes | Examinez chaque opération séparément |
Le tableau d'avance et de profondeur du fournisseur d'outils offre un meilleur point de départ qu'un réglage universel. Une passe de finition ne peut pas simplement être approfondie si cela retire de la matière nécessaire aux dimensions finales.
La vitesse de coupe peut ensuite être réévaluée en fonction du matériau et de l'outil. Un changement de vitesse doit favoriser le contrôle des copeaux sans créer d'adhérence, d'usure rapide ou de surface inacceptable.
Pourquoi les copeaux longs s'enroulent-ils autour de l'outil ou de la pièce ?
Un copeau non rompu peut devenir un nid grandissant autour des pièces en rotation. Identifier son premier point de contact aide à stopper l'enroulement répété et les dommages de surface.
Les copeaux longs s'enroulent car ils restent connectés après avoir quitté l'arête de coupe et entrent en contact avec la pièce en rotation ou le mandrin. La rotation peut les entraîner autour des pièces voisines. Les matériaux ductiles, une mauvaise fragmentation des copeaux, un flux de copeaux inadapté et des obstructions près des mors augmentent le risque d'enchevêtrement.
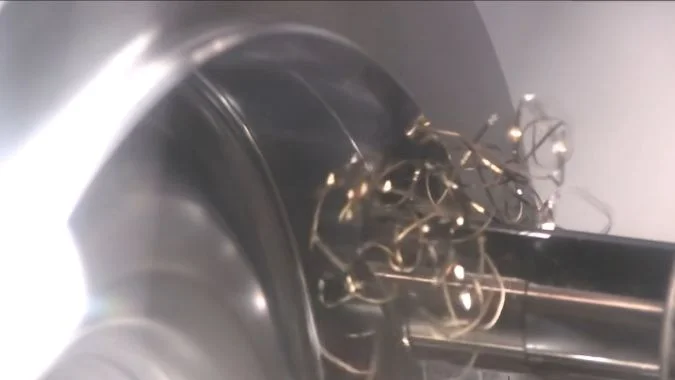
La coupe continue crée un problème d'évacuation permanent
Lors d'une coupe de tournage ininterrompue, le matériau continue de s'écouler sur la plaquette. Le copeau doit se rompre ou s'éloigner de la pièce.
L'aluminium, le cuivre et les aciers doux peuvent produire des rubans flexibles ou de longues bobines. Une bobine peut sembler compacte lorsqu'elle quitte la plaquette, mais elle peut toujours être une pièce continue. Sa longueur lui permet de combler la distance entre l'outil et le mandrin.
Le premier point de contact est important. Un ruban qui touche une surface en rotation peut s'enrouler autour et capturer d'autres copeaux. Le nid résultant peut rayer la surface finie, heurter l'outil ou obstruer l'arrivée du liquide de refroidissement.
Le point de collecte aide à identifier la cause
Les gradins, évidements et caractéristiques exposées des mors peuvent retenir les copeaux. Un épaulement près de la zone de coupe peut également rediriger le copeau vers l'outil ou le mandrin.
| Zones d'accumulation des copeaux | Problème probable à étudier | Réponse du processus |
|---|---|---|
| Autour du porte-outil | Les longs copeaux s'enroulent vers l'outil | Réviser le choix du brise-copeaux et la direction du flux |
| Autour de la pièce | Les copeaux restent assez longs pour toucher la surface en rotation | Améliorer la fragmentation et guider les copeaux vers l'extérieur |
| Entre les mors | Les copeaux atteignent les espaces qui les retiennent | Réviser le trajet d'évacuation et le dispositif d'arrosage approuvé |
| Autour d'un épaulement proche | La caractéristique obstrue le passage du copeau | Réviser la géométrie de la plaquette et la séquence de coupe |
La forme et la direction du copeau sont toutes deux importantes. Des copeaux plus courts réduisent les enroulements, mais la machine a toujours besoin d'une voie libre pour qu'ils quittent la zone du mandrin.
Le nettoyage manuel nécessite l'arrêt de la machine et le respect de la procédure d'élimination des copeaux approuvée. L'opérateur ne doit jamais retirer un copeau d'une pièce en rotation. Toute modification proposée au mandrin ou aux mors doit être examinée par le fournisseur du système de serrage.
Comment l'orientation de l'arrosage peut-elle aider à dégager la zone de coupe ?
Le liquide de coupe peut mouiller la pièce tout en manquant la source des copeaux. Un ciblage correct aide à empêcher les copeaux frais de retourner vers l'outil ou de s'accumuler près des mors.
Le liquide de coupe aide à dégager la zone de coupe lorsque son jet atteint l'arête de coupe active et favorise l'évacuation des copeaux loin de l'outil, de la surface finie et du mandrin. Une distribution précise peut également faciliter la fragmentation des copeaux. La position de la buse, le débit disponible et une voie d'évacuation dégagée doivent fonctionner de concert.
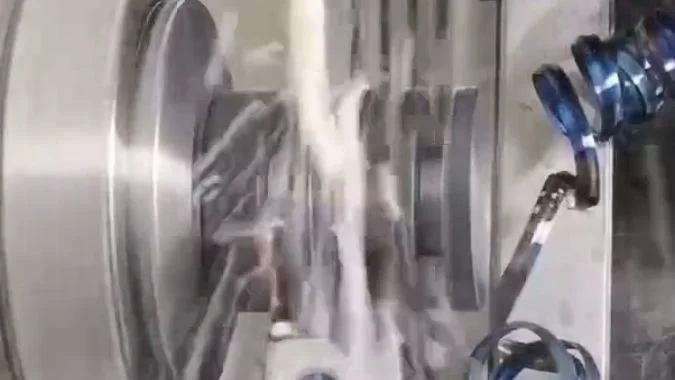
Le jet nécessite une cible dégagée.
La cible utile est la zone de coupe où le copeau quitte la plaquette. Un jet qui frappe le porte-outil ou un amas de copeaux existant peut ne pas atteindre cette zone.
Le liquide de coupe dirigé vers la zone de contact outil-copeau peut favoriser l'enroulement et l'évacuation des copeaux.5 Il assure également le refroidissement et la lubrification. Un flux de rinçage séparé peut aider à acheminer les copeaux détachés vers le circuit de récupération de la machine.
Un angle de pulvérisation fixe n'est pas adapté à toutes les configurations de tournage. La direction utile dépend de la plaquette, du porte-outil, de la forme de la pièce et de la position de coupe. La buse doit suivre les recommandations du fournisseur d'outils et le trajet observé des copeaux.
| Observation du liquide de coupe | Ce qui peut se produire | Point à vérifier |
|---|---|---|
| Le porte-outil est mouillé mais des copeaux restent sur l'arête | Le jet manque la zone de coupe active | Nozzle alignment and obstructions |
| Chips move toward the jaws | The flow carries chips into a collection point | Discharge direction and the escape route |
| Chip control worsens as a nest grows | Accumulated chips block delivery | Chip breaking and access to the cutting edge |
| Delivery weakens during the cycle | Flow is restricted or inconsistent | Nozzles, filters, and coolant supply |
Precision and flow serve different purposes
A precisely directed jet can help control the chip close to its source. Adequate flow then helps remove the separated pieces. Pressure alone cannot compensate for poor alignment or a blocked evacuation path.
A compatible high-pressure coolant system may improve control of difficult chips, but its pump, holders, nozzles, and connections must suit that pressure.6 A standard flood nozzle should not simply be treated as a high-pressure nozzle.
Nozzle adjustments should be made with the machine stopped. The next trial should confirm that chips leave the cutting zone and reach the collection area instead of moving from one trapped location to another.
Conclusion
Chuck-area chip buildup decreases when the insert, feed, cutting depth, and coolant direction work together. Effective chip breaking and a clear evacuation path are both necessary.
-
"Chip formation", https://en.wikipedia.org/wiki/Chip_formation. Machining literature documents that materials with high ductility, including aluminum alloys, copper, and low-carbon steels, typically produce continuous or ribbon-type chips due to their capacity for extensive plastic deformation without fracture. Evidence role: general_support; source type: research. Supports: the tendency of ductile materials to form continuous chip types during machining. ↩
-
"Research Article A chip formation mechanism taking into …", https://www.sciencedirect.com/science/article/abs/pii/S0890695524000361. Research on chip formation mechanisms shows that brittle materials such as cast irons produce discontinuous or fragmented chips because their limited ductility causes fracture during shear deformation rather than continuous plastic flow. Evidence role: mechanism; source type: research. Supports: the mechanism by which brittle materials produce discontinuous or fragmented chips. ↩
-
"On the Mechanism of Chip Breaking | J. Manuf. Sci. Eng.", https://asmedigitalcollection.asme.org/manufacturingscience/article/101/3/241/426775/On-the-Mechanism-of-Chip-Breaking. Research on cutting tool design demonstrates that chip breaker grooves impose geometric constraints that force the flowing chip to curl with a specific radius, creating bending stresses that promote fracture when the chip’s curvature exceeds the material’s bending capacity. Evidence role: mechanism; source type: research. Supports: the mechanism by which chip breaker groove geometry induces chip curling and fracture. ↩
-
"Impact of Chip Breaker Geometry on the Performance … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11902139/. Studies of chip breaker performance show that chips thinner than the breaker’s design range lack sufficient stiffness to generate the bending stresses required for fracture, resulting in continuous chip formation despite the presence of chip control geometry. Evidence role: mechanism; source type: research. Supports: the relationship between chip thickness (determined by feed rate) and chip breaker effectiveness. ↩
-
"Inline solutions for catching super fine chips in coolant lines", https://www.facebook.com/groups/769782850345135/posts/1379828012673946/. Studies of cutting fluid delivery show that coolant directed at the tool-chip interface can influence chip curl radius through thermal effects and mechanical forces, while also providing momentum to assist chip evacuation from the cutting zone. Evidence role: mechanism; source type: research. Supports: the influence of directed coolant on chip curling behavior and removal. Scope note: The effect varies significantly with coolant pressure, flow rate, and nozzle design ↩
-
"Purdue develops ‘intrachip’ micro-cooling system for high- …", https://www.purdue.edu/newsroom/archive/releases/2017/Q4/purdue-develops-intrachip-micro-cooling-system-for-high-performance-radar,-supercomputers—.html. Research on advanced coolant delivery systems indicates that high-pressure coolant (typically 70-200 bar) can improve chip breaking and evacuation for difficult-to-machine materials, though implementation requires toolholders, seals, and delivery systems specifically designed for elevated pressures. Evidence role: general_support; source type: research. Supports: the effectiveness of high-pressure coolant systems in chip control and the system requirements for safe operation. ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.