

¿Qué causa que las virutas se acumulen alrededor del mandril?
Las virutas alrededor del mandril pueden rayar las piezas e interrumpir la producción. Un control eficaz comienza por determinar por qué las virutas permanecen demasiado tiempo, se desplazan hacia las mordazas o no se eliminan correctamente.
Las virutas se acumulan alrededor del mandril debido a que una mala rotura y evacuación de las mismas permite que permanezcan cerca de las piezas giratorias. Las virutas largas se enganchan en la pieza o en las mordazas y acumulan más material. Un avance bajo, cortes poco profundos, una geometría de inserto inadecuada y una dirección incorrecta del refrigerante pueden contribuir a ello.
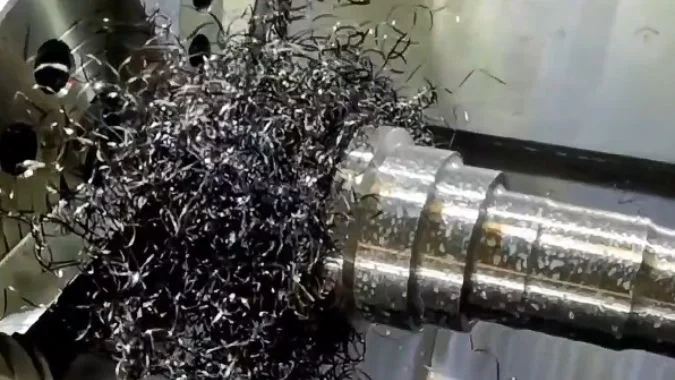
La forma de una viruta a menudo explica cómo llegó al mandril. Una cinta larga puede engancharse en una mordaza y arrastrar más material hacia una masa enredada. Las virutas cortas también pueden acumularse en los huecos sin llegar a enredarse. Una inspección útil comienza con las virutas producidas por la operación que origina la acumulación.
¿Qué puede decirle la forma de la viruta sobre una operación de torneado?
Los cambios en las virutas pueden revelar problemas antes de que una pieza no supere la inspección. Analizar su forma junto con el estado de la herramienta ayuda a identificar problemas de corte antes de que causen daños mayores.
La forma de la viruta muestra cómo se deforma, se curva y se rompe el material durante el torneado. Las cintas largas sugieren un control deficiente de la viruta, mientras que las virutas cortas y consistentes suelen indicar una rotura eficaz. Un cambio repentino puede indicar desgaste de la herramienta o condiciones de corte alteradas. El tipo de material debe guiar la interpretación.
Diferentes materiales producen diferentes patrones de viruta
Los materiales dúctiles, incluyendo el aluminio, el cobre y el acero de bajo carbono, pueden formar cintas continuas.1 Estas virutas pueden provenir de un corte suave, pero su longitud hace que sean difíciles de eliminar.
Los materiales frágiles, incluyendo muchos hierros fundidos, a menudo producen fragmentos separados.2 La presencia de virutas fragmentadas por sí sola no prueba que la herramienta esté desgastada o que el avance sea incorrecto.
| Apariencia de la viruta | Lo que puede indicar | Verificación de seguimiento útil |
|---|---|---|
| Cinta larga o hélice continua | La viruta se curva sin romperse | Compare el avance y la profundidad con el rango de trabajo del inserto |
| Rizos cortos y separados | El rompevirutas está produciendo piezas manejables | Compruebe que las piezas salgan de la zona de corte |
| Viruta dentada o segmentada | La deformación varía a lo largo de la viruta | Compare con el material y compruebe si hay vibraciones |
| Fragmentos pequeños | El material puede formar naturalmente virutas discontinuas | Inspeccione el acabado superficial y el estado del filo de corte |
| Un cambio repentino durante el mismo trabajo | La herramienta o las condiciones de corte pueden haber cambiado | Inspeccione el desgaste, la acumulación y el suministro de refrigerante |
La apariencia de la viruta necesita evidencia de respaldo
Una muestra de viruta es más útil cuando se conocen su material, operación y parámetros de corte. Comparar virutas del mismo corte facilita la interpretación de los cambios.
El color proporciona otra pista, pero no debe convertirse en una regla fija de aprobación o rechazo. Un cambio de color por sí solo no establece el desgaste de la herramienta ni una temperatura excesiva. El operador también debe examinar el filo de corte, el acabado superficial y el suministro de refrigerante.
Las virutas largas no significan automáticamente que el avance sea demasiado alto. Es posible que el rompevirutas seleccionado esté recibiendo una viruta demasiado delgada para romperse eficazmente.
¿Cómo afectan el avance y la profundidad de corte a la rotura de la viruta?
Los cortes ligeros pueden producir virutas largas que se acumulan en el mandril. Ajustar el avance y la profundidad al rompevirutas le da un propósito claro a los cambios de parámetros.
El avance afecta significativamente el espesor de la viruta, y la profundidad de corte afecta el ancho de la viruta y la interacción con la geometría de la plaquita. Aumentar un avance excesivamente bajo puede mejorar la rotura de la viruta. Ambos ajustes deben mantenerse dentro del rango recomendado para el rompevirutas y los límites de acabado superficial, carga de corte y estabilidad.
El avance debe ser adecuado para el rompevirutas
Un rompevirutas utiliza la forma de su ranura para rizar la viruta y fomentar su rotura.3 Un avance por debajo de su rango previsto puede producir una viruta delgada que no se curva lo suficiente para separarse.4
Un aumento controlado del avance es una prueba útil en esta situación. La viruta más gruesa puede encajar en el rompevirutas de manera más efectiva. El operario también debe verificar la carga de corte y el acabado superficial, ya que un avance mayor no es adecuado para todas las piezas.
Un avance excesivo genera otro problema. La viruta puede cargar fuertemente el filo de corte, y una rotura agresiva puede acortar la vida útil de la placa. El objetivo es obtener una viruta manejable dentro de un proceso de corte estable.
La profundidad de corte cambia la forma en que funciona la geometría.
Un corte poco profundo puede incidir principalmente en la punta de la placa. Un radio de punta grande y un rompevirutas destinado al desbaste pueden funcionar mal con un margen de acabado pequeño.
Una mayor profundidad puede mejorar la interacción en una configuración adecuada, pero también cambia el ancho de la viruta y la carga de corte. La profundidad debe revisarse junto con el avance y la geometría de la placa.
| Condición de corte | Limitación probable | Ajuste adecuado para evaluar |
|---|---|---|
| Virutas delgadas y continuas con un avance bajo | El avance está por debajo del rango efectivo de la ranura | Aumente el avance dentro de los límites recomendados |
| Virutas largas durante el acabado superficial | La geometría no se ajusta al margen | Seleccione un rompevirutas de acabado o un radio de punta adecuado |
| Virutas pesadas y aumento de la carga de corte | El corte excede el rango operativo útil | Reduzca la carga o elija una geometría más adecuada |
| Buen control de viruta solo durante el desbaste | El desbaste y el acabado requieren condiciones diferentes | Revise cada operación por separado |
La tabla de avance y profundidad del proveedor de insertos proporciona un mejor punto de partida que un ajuste universal. Una pasada de acabado no puede simplemente hacerse más profunda si eso elimina material necesario para las dimensiones finales.
La velocidad de corte puede entonces revisarse para el material y la herramienta. Un cambio de velocidad debe favorecer el control de la viruta sin generar adherencia, desgaste rápido o una superficie inaceptable.
¿Por qué se enredan las virutas largas alrededor de la herramienta o la pieza?
Una viruta continua puede convertirse en un nido creciente alrededor de las piezas giratorias. Identificar su primer punto de contacto ayuda a detener los enredos repetidos y los daños superficiales.
Las virutas largas se enredan porque permanecen conectadas después de abandonar el filo de corte y entran en contacto con la pieza de trabajo giratoria o el mandril. La rotación puede arrastrarlas alrededor de las piezas cercanas. El material dúctil, el rompevirutas débil, el flujo de viruta inadecuado y las obstrucciones cerca de las mordazas aumentan el riesgo de enredo.
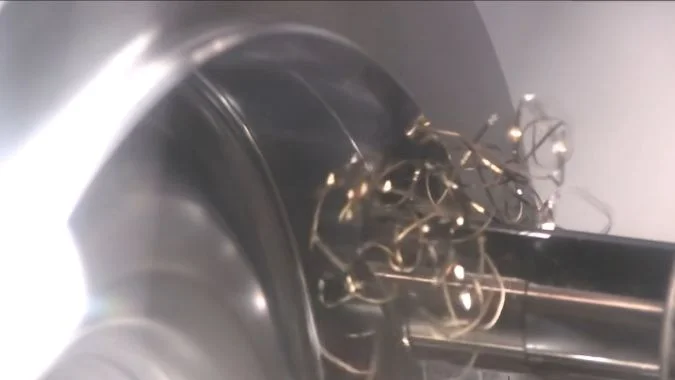
El corte continuo crea un problema de evacuación constante
Durante un corte de torneado ininterrumpido, el material sigue fluyendo a través del inserto. La viruta necesita romperse o alejarse de la pieza de trabajo.
El aluminio, el cobre y los aceros blandos pueden producir cintas flexibles o bobinas largas. Una bobina puede parecer compacta al salir del inserto, pero aún puede ser una pieza continua. Su longitud le permite salvar la distancia entre la herramienta y el mandril.
El primer contacto es importante. Una cinta que toca una superficie giratoria puede enrollarse alrededor de ella y atrapar más virutas. El nido resultante puede rayar la superficie acabada, golpear la herramienta u obstruir el suministro de refrigerante.
El punto de acumulación ayuda a identificar la causa
Los escalones, huecos y características expuestas de las mordazas pueden retener virutas. Un resalte cerca de la zona de corte también puede redirigir la viruta hacia la herramienta o el mandril.
| Donde se acumulan las virutas | Posible problema a investigar | Respuesta del proceso |
|---|---|---|
| Alrededor del portaherramientas | Las virutas largas se curvan hacia la herramienta | Revisar la selección del rompevirutas y la dirección del flujo |
| Alrededor de la pieza de trabajo | Las virutas permanecen lo suficientemente largas como para entrar en contacto con la superficie giratoria | Mejorar la rotura y guiar las virutas hacia afuera |
| Entre las mordazas | Las virutas alcanzan espacios que las retienen | Revisar la ruta de evacuación y el sistema de lavado aprobado |
| Alrededor de un resalte cercano | La característica obstruye la trayectoria de la viruta | Revisar la geometría del inserto y la secuencia de corte |
Tanto la forma como la dirección de la viruta son importantes. Las virutas más cortas reducen el enredo, pero la máquina aún necesita una ruta clara para que salgan del área del mandril.
La limpieza manual requiere que la máquina esté detenida y seguir el procedimiento de eliminación de virutas aprobado. El operador nunca debe tirar de una viruta de una pieza en rotación. Cualquier cambio propuesto en el mandril o las mordazas debe ser revisado por el proveedor de sujeción de piezas.
¿Cómo puede ayudar la dirección del refrigerante a despejar la zona de corte?
El refrigerante puede mojar la pieza de trabajo y aun así no alcanzar el origen de la viruta. Una orientación correcta ayuda a evitar que las virutas frescas regresen a la herramienta o se acumulen cerca de las mordazas.
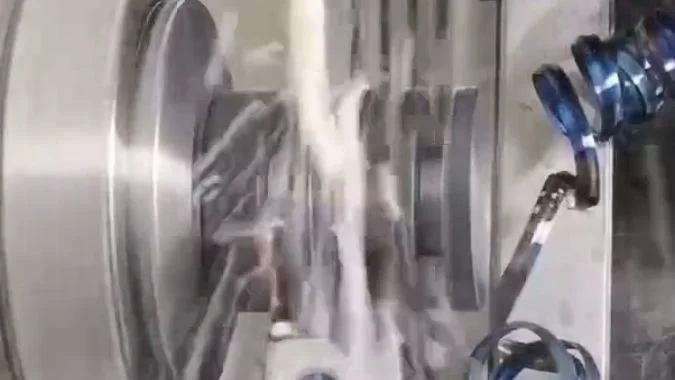
El refrigerante ayuda a limpiar la zona de corte cuando su chorro alcanza el filo de corte activo y favorece el flujo de virutas lejos de la herramienta, la superficie acabada y el mandril. Una entrega precisa también puede ayudar a romper las virutas. La posición de la boquilla, el flujo disponible y una ruta de evacuación abierta deben funcionar en conjunto.
El chorro necesita un objetivo claro
El objetivo útil es la zona de corte donde la viruta abandona la placa. Un chorro que golpee el portaherramientas o una acumulación de virutas existente podría no alcanzar esa área.
El refrigerante dirigido hacia la región de contacto entre la herramienta y la viruta puede ayudar a curvar y eliminar la viruta.5 También proporciona refrigeración y lubricación. Un flujo de lavado independiente puede ayudar a transportar las virutas sueltas hacia la ruta de recolección de la máquina.
Un ángulo de pulverización fijo no es adecuado para todas las configuraciones de torneado. La dirección útil depende de la placa, el portaherramientas, la forma de la pieza y la posición de corte. La boquilla debe seguir las indicaciones del proveedor de la herramienta y la trayectoria observada de la viruta.
| Observación del refrigerante | Lo que puede estar sucediendo | Punto a verificar |
|---|---|---|
| El portaherramientas está mojado pero quedan virutas en el borde | El chorro no alcanza la zona de corte activa | Nozzle alignment and obstructions |
| Chips move toward the jaws | The flow carries chips into a collection point | Discharge direction and the escape route |
| Chip control worsens as a nest grows | Accumulated chips block delivery | Chip breaking and access to the cutting edge |
| Delivery weakens during the cycle | Flow is restricted or inconsistent | Nozzles, filters, and coolant supply |
Precision and flow serve different purposes
A precisely directed jet can help control the chip close to its source. Adequate flow then helps remove the separated pieces. Pressure alone cannot compensate for poor alignment or a blocked evacuation path.
A compatible high-pressure coolant system may improve control of difficult chips, but its pump, holders, nozzles, and connections must suit that pressure.6 A standard flood nozzle should not simply be treated as a high-pressure nozzle.
Nozzle adjustments should be made with the machine stopped. The next trial should confirm that chips leave the cutting zone and reach the collection area instead of moving from one trapped location to another.
Conclusión
Chuck-area chip buildup decreases when the insert, feed, cutting depth, and coolant direction work together. Effective chip breaking and a clear evacuation path are both necessary.
-
"Chip formation", https://en.wikipedia.org/wiki/Chip_formation. Machining literature documents that materials with high ductility, including aluminum alloys, copper, and low-carbon steels, typically produce continuous or ribbon-type chips due to their capacity for extensive plastic deformation without fracture. Evidence role: general_support; source type: research. Supports: the tendency of ductile materials to form continuous chip types during machining. ↩
-
"Research Article A chip formation mechanism taking into …", https://www.sciencedirect.com/science/article/abs/pii/S0890695524000361. Research on chip formation mechanisms shows that brittle materials such as cast irons produce discontinuous or fragmented chips because their limited ductility causes fracture during shear deformation rather than continuous plastic flow. Evidence role: mechanism; source type: research. Supports: the mechanism by which brittle materials produce discontinuous or fragmented chips. ↩
-
"On the Mechanism of Chip Breaking | J. Manuf. Sci. Eng.", https://asmedigitalcollection.asme.org/manufacturingscience/article/101/3/241/426775/On-the-Mechanism-of-Chip-Breaking. Research on cutting tool design demonstrates that chip breaker grooves impose geometric constraints that force the flowing chip to curl with a specific radius, creating bending stresses that promote fracture when the chip’s curvature exceeds the material’s bending capacity. Evidence role: mechanism; source type: research. Supports: the mechanism by which chip breaker groove geometry induces chip curling and fracture. ↩
-
"Impact of Chip Breaker Geometry on the Performance … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11902139/. Studies of chip breaker performance show that chips thinner than the breaker’s design range lack sufficient stiffness to generate the bending stresses required for fracture, resulting in continuous chip formation despite the presence of chip control geometry. Evidence role: mechanism; source type: research. Supports: the relationship between chip thickness (determined by feed rate) and chip breaker effectiveness. ↩
-
"Inline solutions for catching super fine chips in coolant lines", https://www.facebook.com/groups/769782850345135/posts/1379828012673946/. Studies of cutting fluid delivery show that coolant directed at the tool-chip interface can influence chip curl radius through thermal effects and mechanical forces, while also providing momentum to assist chip evacuation from the cutting zone. Evidence role: mechanism; source type: research. Supports: the influence of directed coolant on chip curling behavior and removal. Scope note: The effect varies significantly with coolant pressure, flow rate, and nozzle design ↩
-
"Purdue develops ‘intrachip’ micro-cooling system for high- …", https://www.purdue.edu/newsroom/archive/releases/2017/Q4/purdue-develops-intrachip-micro-cooling-system-for-high-performance-radar,-supercomputers—.html. Research on advanced coolant delivery systems indicates that high-pressure coolant (typically 70-200 bar) can improve chip breaking and evacuation for difficult-to-machine materials, though implementation requires toolholders, seals, and delivery systems specifically designed for elevated pressures. Evidence role: general_support; source type: research. Supports: the effectiveness of high-pressure coolant systems in chip control and the system requirements for safe operation. ↩

Chris Lu
Aprovechando más de una década de experiencia práctica en la industria de la máquina herramienta, en particular con máquinas CNC, estoy aquí para ayudar. Si tiene alguna pregunta que le haya surgido a raíz de este artículo, si necesita orientación para seleccionar el equipo adecuado (CNC o convencional), si está explorando soluciones de máquinas personalizadas o si está listo para discutir una compra, no dude en CONTACTAR CONMIGO. Encontremos la máquina herramienta perfecta para sus necesidades.