

Что приводит к скоплению стружки вокруг патрона?
Стружка вокруг патрона может поцарапать детали и прервать производственный процесс. Эффективный контроль начинается с выяснения причин, по которым стружка задерживается, перемещается к кулачкам или плохо удаляется.
Стружка скапливается вокруг патрона из-за плохого дробления и недостаточного отвода, что позволяет ей оставаться вблизи вращающихся частей. Длинная стружка цепляется за заготовку или кулачки и собирает еще больше материала. Этому могут способствовать низкая подача, малая глубина резания, неподходящая геометрия пластины и неправильно направленный поток СОЖ.
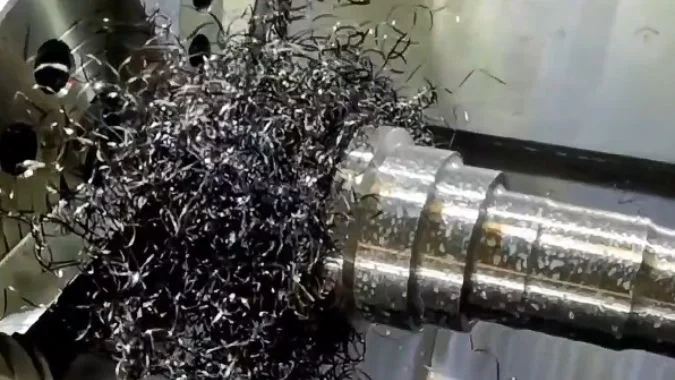
Форма стружки часто объясняет, как она попала к патрону. Длинная лента может зацепиться за кулачок и намотать на себя еще больше материала. Короткая стружка также может скапливаться в углублениях, не образуя намотки. Полезный осмотр начинается с анализа стружки, образующейся в процессе, который вызывает ее накопление.
О чем форма стружки может рассказать при токарной обработке?
Изменения в характере стружки могут выявить проблему до того, как деталь не пройдет контроль. Анализ ее формы в сочетании с состоянием инструмента помогает выявить проблемы при резании до того, как они приведут к серьезным повреждениям.
Форма стружки показывает, как материал деформируется, скручивается и ломается во время токарной обработки. Длинные ленты указывают на слабый контроль стружкообразования, а стабильные короткие завитки часто свидетельствуют об эффективном дроблении. Внезапное изменение может сигнализировать об износе инструмента или изменении условий резания. Интерпретация должна основываться на типе материала.
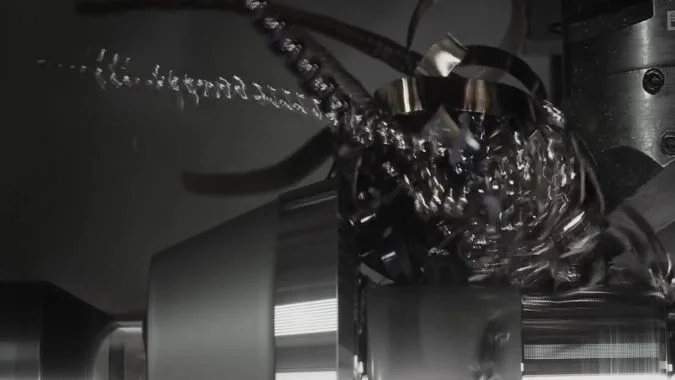
Различные материалы создают разные типы стружки
Пластичные материалы, включая алюминий, медь и низкоуглеродистую сталь, могут образовывать непрерывные ленты.1 Такая стружка может возникать при плавном резании, но ее длина затрудняет удаление.
Хрупкие материалы, включая многие виды чугуна, часто образуют отдельные фрагменты.2 Сами по себе фрагментированные частицы не доказывают, что инструмент изношен или подача выбрана неверно.
| Внешний вид стружки | На что это может указывать | Полезная дополнительная проверка |
|---|---|---|
| Длинная лента или непрерывная спираль | Стружка скручивается, не ломаясь | Сравните подачу и глубину с рабочим диапазоном пластины |
| Короткие, отдельные завитки | Стружколоматель формирует управляемые фрагменты | Убедитесь, что фрагменты покидают зону резания |
| Зубчатая или сегментированная стружка | Деформация варьируется по длине стружки | Сравните с материалом и проверьте наличие вибрации |
| Мелкие фрагменты | Материал может естественным образом образовывать прерывистую стружку | Оцените качество обработанной поверхности и состояние режущей кромки |
| Внезапное изменение в ходе той же операции | Инструмент или условия резания могли измениться | Проверьте износ, нарост и подачу СОЖ |
Внешний вид стружки требует дополнительных подтверждений
Образец стружки наиболее полезен, когда известны материал, операция и параметры резания. Сравнение стружки от одного и того же прохода облегчает интерпретацию изменений.
Цвет дает дополнительную подсказку, но он не должен становиться жестким критерием оценки. Изменение цвета само по себе не доказывает износ инструмента или чрезмерную температуру. Оператору также следует осмотреть режущую кромку, состояние поверхности и подачу СОЖ.
Длинная стружка не всегда означает слишком высокую подачу. Выбранный стружколоматель может получать слишком тонкую стружку, которую трудно эффективно сломать.
Как подача и глубина резания влияют на дробление стружки?
Легкие проходы могут приводить к образованию длинной стружки, забивающей патрон. Согласование подачи и глубины резания со стружколомателем придает изменениям параметров четкую цель.
Подача сильно влияет на толщину стружки, а глубина резания — на ширину стружки и контакт с геометрией пластины. Увеличение слишком малой подачи может улучшить стружкодробление. Оба параметра должны оставаться в пределах рекомендуемого диапазона для данного стружколомателя, а также соответствовать ограничениям по чистоте поверхности, силе резания и стабильности.
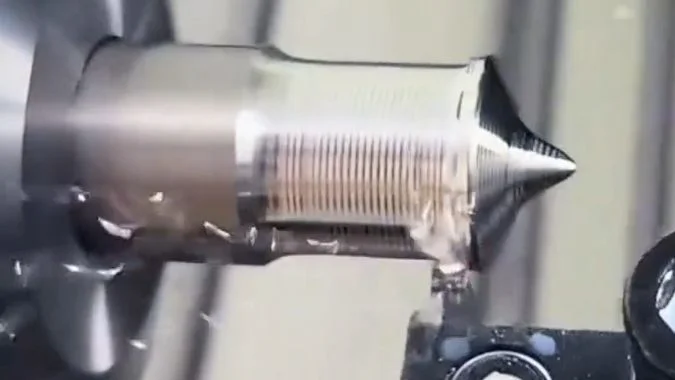
Подача должна соответствовать стружколомателю
Стружколоматель использует форму своей канавки для завивки стружки и ее последующего дробления.3 Подача ниже расчетного диапазона может привести к образованию тонкой ленточной стружки, которая недостаточно изгибается для ее отделения.4
В этой ситуации полезно провести пробное контролируемое увеличение подачи. Более толстая стружка может эффективнее заходить в канавку. Оператор также должен контролировать нагрузку на режущую кромку и чистоту поверхности, поскольку повышенная подача подходит не для каждой детали.
Чрезмерная подача создает другую проблему. Стружка может вызвать значительную нагрузку на режущую кромку, а агрессивное дробление может сократить срок службы пластины. Цель состоит в получении управляемой стружки при стабильном процессе резания.
Глубина резания влияет на работу геометрии
Неглубокий рез может затрагивать в основном вершину пластины. Большой радиус при вершине и стружколом, предназначенный для черновой обработки, могут плохо работать при малом припуске на чистовую обработку.
Увеличение глубины может улучшить зацепление в подходящих условиях, но это также меняет ширину стружки и нагрузку при резании. Глубину следует рассматривать вместе с подачей и геометрией пластины.
| Условие резания | Вероятное ограничение | Подходящая корректировка для оценки |
|---|---|---|
| Тонкая непрерывная стружка при низкой подаче | Подача ниже эффективного диапазона канавки | Увеличьте подачу в пределах рекомендуемых значений |
| Длинная стружка при чистовой обработке на малых глубинах | Геометрия не соответствует припуску | Выберите стружколом для чистовой обработки или подходящий радиус при вершине |
| Крупная стружка и возрастающая нагрузка при резании | Глубина резания превышает полезный рабочий диапазон | Уменьшите нагрузку или выберите более подходящую геометрию |
| Хорошее стружкодробление только при черновой обработке | Черновая и чистовая обработка требуют различных условий | Рассмотрите каждую операцию отдельно |
Таблица подач и глубин резания от поставщика пластин обеспечивает лучшую отправную точку, чем универсальная настройка. Чистовой проход не может быть просто увеличен по глубине, если это удаляет материал, необходимый для получения окончательных размеров.
Скорость резания затем может быть скорректирована с учетом материала и инструмента. Изменение скорости должно способствовать стружкодроблению, не вызывая адгезии, ускоренного износа или недопустимого качества поверхности.
Почему длинная стружка наматывается на инструмент или заготовку?
Непрерывная стружка может превратиться в растущий «клубок» вокруг вращающихся деталей. Определение точки её первого контакта помогает предотвратить повторное наматывание и повреждение поверхности.
Длинная стружка наматывается, так как остается цельной после схода с режущей кромки и контактирует с вращающейся заготовкой или патроном. Вращение может натягивать её вокруг соседних деталей. Пластичный материал, слабое стружкодробление, неподходящий поток стружки и препятствия рядом с кулачками патрона увеличивают вероятность запутывания.
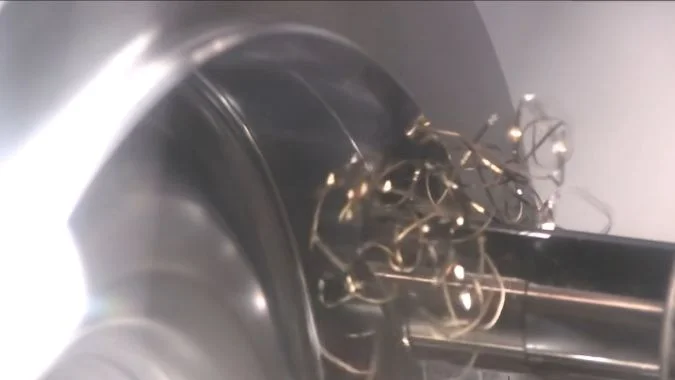
Непрерывное резание создает проблему непрерывного отвода стружки
При непрерывном точении материал постоянно сходит по пластине. Стружка должна ломаться или отводиться от заготовки.
Алюминий, медь и мягкие стали могут давать гибкие ленты или длинные спирали. Спираль может выглядеть компактной на выходе из-под пластины, но оставаться цельной. Её длина позволяет ей перекрывать расстояние между инструментом и патроном.
Первый контакт имеет значение. Лента, касающаяся вращающейся поверхности, может намотаться на нее и захватить больше стружки. Образующийся «клубок» может поцарапать обработанную поверхность, ударить по инструменту или перекрыть подачу СОЖ.
Точка скопления помогает определить причину проблемы
Ступени кулачков, углубления и выступающие элементы могут удерживать стружку. Плечо рядом с зоной резания также может перенаправить стружку в сторону инструмента или патрона.
| Места скопления стружки | Вероятная проблема для исследования | Реакция технологического процесса |
|---|---|---|
| Вокруг держателя инструмента | Длинная стружка загибается обратно к инструменту | Проверьте выбор стружколома и направление потока |
| Вокруг заготовки | Стружка остается достаточно длинной, чтобы коснуться вращающейся поверхности | Улучшите дробление и обеспечьте отвод стружки |
| Между кулачками | Стружка попадает в зазоры, которые ее удерживают | Проверьте путь эвакуации и утвержденную схему подачи СОЖ |
| Вокруг близлежащего уступа | Элемент препятствует прохождению стружки | Проверьте геометрию пластины и последовательность резания |
Важны как форма стружки, так и направление ее схода. Более короткая стружка уменьшает наматывание, но станку все равно нужен свободный путь для вывода ее из зоны патрона.
Ручная очистка требует остановки станка и выполнения утвержденной процедуры удаления стружки. Оператор ни в коем случае не должен удалять стружку с вращающейся заготовки. Любые предлагаемые изменения конструкции патрона или кулачков должны быть согласованы с поставщиком зажимных приспособлений.
Как направление подачи СОЖ помогает очистить зону резания?
Смазочно-охлаждающая жидкость может смачивать заготовку, но не попадать в зону образования стружки. Правильное направление потока помогает предотвратить возвращение свежей стружки к инструменту или ее скопление возле кулачков.
СОЖ помогает очистить зону резания, когда ее струя достигает активной режущей кромки и способствует отводу стружки от инструмента, обработанной поверхности и патрона. Точная подача также может способствовать дроблению стружки. Положение сопла, доступный расход и свободный путь для эвакуации должны работать в комплексе.
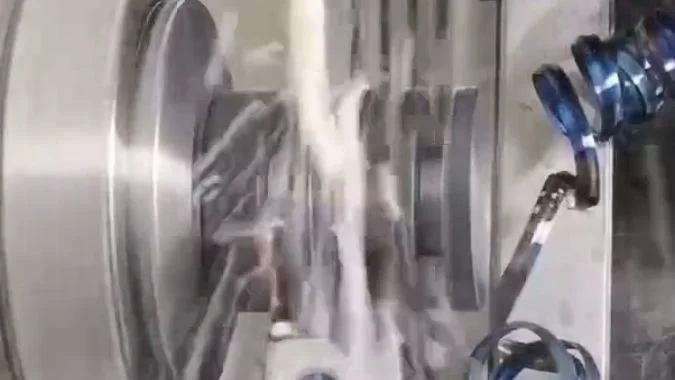
Струе необходима четкая цель.
Эффективная зона воздействия — это область резания, где стружка отделяется от пластины. Струя, попадающая на держатель или уже образовавшееся скопление стружки, может не достичь этой области.
Подача СОЖ в зону контакта инструмента и стружки способствует завиванию и удалению стружки.5 Это также обеспечивает охлаждение и смазку. Дополнительный поток промывки может помочь направлять свободную стружку к системе сбора станка.
Фиксированный угол распыления не подходит для каждой токарной операции. Оптимальное направление зависит от пластины, держателя, формы заготовки и положения резания. Расположение сопла должно соответствовать рекомендациям поставщика инструмента и траектории схода стружки.
| Наблюдение за подачей СОЖ | Возможные причины | Что проверить |
|---|---|---|
| Держатель влажный, но стружка остается на кромке | Струя не попадает в активную зону резания | Выравнивание сопел и засоры |
| Стружка движется к зажимам | Поток направляет стружку в точку сбора | Направление разгрузки и путь удаления |
| Управление стружкой ухудшается по мере роста сгустка | Скопившаяся стружка блокирует подачу | Дробление стружки и доступ к режущей кромке |
| Подача ослабевает в ходе цикла | Поток ограничен или нестабилен | Сопла, фильтры и подача СОЖ |
Точность и расход преследуют разные цели
Точно направленная струя помогает контролировать стружку вблизи источника. Достаточный поток затем помогает удалить отделенные частицы. Одно лишь давление не может компенсировать неправильное выравнивание или заблокированный путь эвакуации.
Совместимая система подачи СОЖ под высоким давлением может улучшить контроль над труднообрабатываемой стружкой, но насос, держатели, сопла и соединения должны соответствовать этому давлению.6 Стандартное сопло для полива не следует просто рассматривать как сопло высокого давления.
Регулировку сопел следует проводить при остановленном станке. Следующее испытание должно подтвердить, что стружка покидает зону резания и достигает зоны сбора, а не перемещается из одного заблокированного места в другое.
Заключение
Накопление стружки в зоне патрона уменьшается, когда пластина, подача, глубина резания и направление подачи СОЖ работают согласованно. Необходимы как эффективное дробление стружки, так и свободный путь для ее удаления.
-
"Образование стружки", https://en.wikipedia.org/wiki/Chip_formation. В литературе по механической обработке задокументировано, что материалы с высокой пластичностью, включая алюминиевые сплавы, медь и низкоуглеродистые стали, обычно образуют непрерывную или ленточную стружку из-за их способности к значительной пластической деформации без разрушения. Роль доказательства: общая поддержка; тип источника: исследование. Подтверждает: склонность пластичных материалов к образованию непрерывных типов стружки при механической обработке. ↩
-
"Научная статья: Механизм образования стружки при …", https://www.sciencedirect.com/science/article/abs/pii/S0890695524000361. Исследования механизмов образования стружки показывают, что хрупкие материалы, такие как чугун, образуют прерывистую или фрагментированную стружку, поскольку их ограниченная пластичность приводит к разрушению при сдвиговой деформации, а не к непрерывному пластическому течению. Роль доказательства: механизм; тип источника: исследование. Подтверждает: механизм, с помощью которого хрупкие материалы образуют прерывистую или фрагментированную стружку. ↩
-
"О механизме дробления стружки | J. Manuf. Sci. Eng.", https://asmedigitalcollection.asme.org/manufacturingscience/article/101/3/241/426775/On-the-Mechanism-of-Chip-Breaking. Исследования конструкции режущего инструмента показывают, что канавки для дробления стружки накладывают геометрические ограничения, которые заставляют сходящую стружку изгибаться с определенным радиусом, создавая напряжения изгиба, способствующие разрушению, когда кривизна стружки превышает предел изгибной прочности материала. Роль доказательства: механизм; тип источника: исследование. Подтверждает: механизм, посредством которого геометрия канавки стружколома вызывает изгиб и разрушение стружки. ↩
-
"Влияние геометрии стружколома на производительность … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11902139/. Исследования производительности стружколомов показывают, что стружка, толщина которой меньше расчетного диапазона стружколома, не обладает достаточной жесткостью для создания напряжений изгиба, необходимых для разрушения, что приводит к образованию непрерывной стружки, несмотря на наличие геометрии для контроля стружки. Роль доказательства: механизм; тип источника: исследование. Подтверждает: связь между толщиной стружки (определяемой скоростью подачи) и эффективностью стружколома. ↩
-
"Встроенные решения для улавливания сверхтонкой стружки в линиях охлаждающей жидкости", https://www.facebook.com/groups/769782850345135/posts/1379828012673946/. Исследования подачи смазочно-охлаждающей жидкости (СОЖ) показывают, что СОЖ, направленная в зону контакта инструмента и стружки, может влиять на радиус изгиба стружки посредством тепловых эффектов и механических сил, а также сообщать импульс, способствующий удалению стружки из зоны резания. Роль доказательства: механизм; тип источника: исследование. Подтверждает: влияние направленной подачи СОЖ на характер изгиба и удаления стружки. Примечание: эффект значительно варьируется в зависимости от давления СОЖ, расхода и конструкции сопла. ↩
-
"В Purdue разработана система микроохлаждения внутри стружки для высоко- …‘, https://www.purdue.edu/newsroom/archive/releases/2017/Q4/purdue-develops-intrachip-micro-cooling-system-for-high-performance-radar,-supercomputers—.html. Исследования передовых систем подачи СОЖ показывают, что подача под высоким давлением (обычно 70–200 бар) может улучшить дробление и эвакуацию стружки при обработке труднообрабатываемых материалов, хотя реализация требует использования державок, уплотнений и систем подачи, специально разработанных для работы при повышенном давлении. Роль доказательства: общая поддержка; тип источника: исследование. Подтверждает: эффективность систем подачи СОЖ под высоким давлением для контроля стружки и системные требования для безопасной эксплуатации. ↩

Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.