

ما الذي يسبب تراكم الرقائق حول ظرف التثبيت؟
يمكن للرايش المتراكم حول ظرف المخرطة أن يخدش الأجزاء ويعطل الإنتاج. تبدأ السيطرة الفعالة بتحديد سبب بقاء الرايش لفترة طويلة، أو انتقاله نحو الفكوك، أو فشله في الانجلاء.
يتراكم الرايش حول الظرف لأن ضعف تكسير الرايش وسوء إخلائه يسمح له بالبقاء بالقرب من الأجزاء الدوارة. تعلق قطع الرايش الطويلة بقطعة العمل أو الفكوك وتجمع المزيد من المواد. قد يساهم التغذية المنخفضة، والقطع الضحل، وهندسة رؤوس القطع غير المناسبة، وتوجيه سائل التبريد بشكل غير صحيح في ذلك.
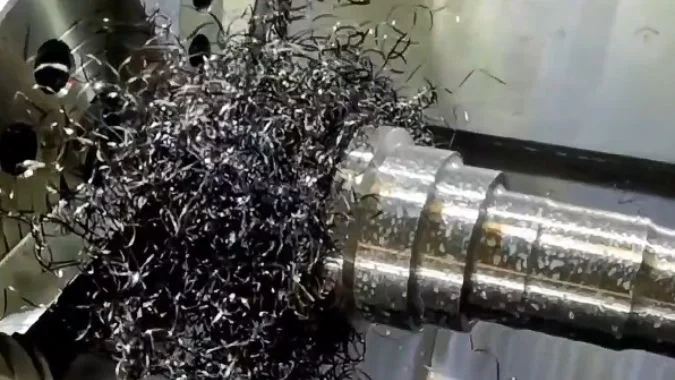
غالبًا ما يفسر شكل الرايش كيفية وصوله إلى الظرف. يمكن لشريط طويل أن يعلق بفك ويسحب المزيد من المواد إلى كتلة متشابكة. يمكن أن تتجمع قطع الرايش القصيرة أيضًا في التجاويف دون أن تلتف. يبدأ الفحص المفيد بفحص الرايش الناتج عن العملية التي تسبب التراكم.
ما الذي يمكن أن يخبرك به شكل الرايش عن عملية الخراطة؟
يمكن أن تكشف تغيرات الرايش عن وجود مشكلة قبل فشل القطعة في الفحص. تساعد قراءة شكل الرايش جنبًا إلى جنب مع حالة الأداة في تحديد مشاكل القطع قبل أن تسبب المزيد من الضرر.
يوضح شكل الرايش كيفية تشوه المادة والتفافها وانكسارها أثناء الخراطة. تشير الأشرطة الطويلة إلى ضعف في التحكم في الرايش، بينما تشير الالتفافات القصيرة والمتسقة غالبًا إلى تكسير فعال. يمكن أن يشير التغيير المفاجئ إلى تآكل الأداة أو تغير ظروف القطع. يجب أن يوجه نوع المادة عملية التفسير.
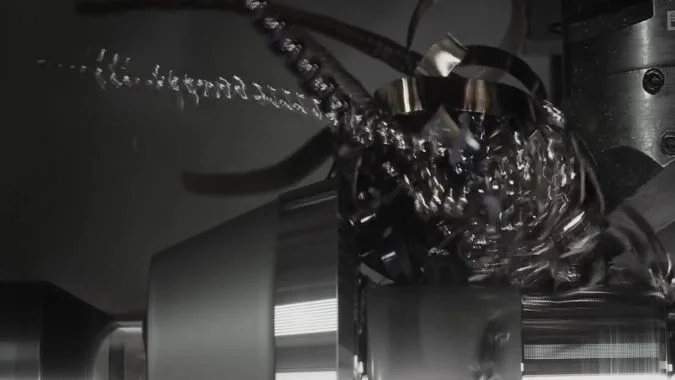
تنتج المواد المختلفة أنماطًا مختلفة من الرايش
يمكن للمواد المرنة، بما في ذلك الألمنيوم والنحاس والفولاذ منخفض الكربون، أن تشكل أشرطة مستمرة.1 قد تأتي هذه القطع من عملية قطع سلسة، لكن طولها يجعل من الصعب إخلاءها.
غالبًا ما تنتج المواد الهشة، بما في ذلك العديد من أنواع حديد الزهر، شظايا منفصلة.2 الرايش المفتت وحده لا يثبت أن الأداة متآكلة أو أن التغذية غير صحيحة.
| مظهر الرايش | ما قد يشير إليه | فحص المتابعة المفيد |
|---|---|---|
| شريط طويل أو لولب مستمر | الرايش يلتف دون انكسار | قارن التغذية والعمق مع نطاق عمل رأس القطع |
| تجعيدات قصيرة ومنفصلة | قاطع الرقائق ينتج قطعاً يمكن التحكم بها | تأكد من خروج القطع من منطقة القطع |
| رقاقة مسننة أو مقسمة | يختلف التشوه على طول الرقاقة | قارن مع المادة وتحقق من وجود اهتزاز |
| شظايا صغيرة | قد تشكل المادة بشكل طبيعي رقائق غير متصلة | افحص جودة السطح وحالة حافة القطع |
| تغيير مفاجئ أثناء نفس المهمة | قد تكون الأداة أو ظروف القطع قد تغيرت | افحص التآكل، وتراكم المواد، وتوصيل سائل التبريد |
مظهر الرقاقة يحتاج إلى أدلة داعمة
تكون عينة الرقاقة مفيدة للغاية عندما تكون مادتها وعمليتها وإعدادات القطع معروفة. مقارنة الرقائق من نفس القطع تجعل التغييرات أسهل في التفسير.
يوفر اللون دليلاً آخر، ولكن لا ينبغي أن يصبح قاعدة ثابتة للنجاح أو الفشل. تغيير اللون وحده لا يثبت تآكل الأداة أو ارتفاع درجة الحرارة بشكل مفرط. يجب على المشغل أيضاً فحص حافة القطع وجودة السطح وتزويد سائل التبريد.
الرقائق الطويلة لا تعني تلقائياً أن معدل التغذية مرتفع جداً. قد يكون قاطع الرقائق المختار يستقبل رقاقة رقيقة جداً بحيث لا يمكن كسرها بفعالية.
كيف تؤثر التغذية وعمق القطع على تكسير الرايش؟
يمكن أن تنتج القطع الخفيفة رقائق طويلة تتراكم حول ظرف المخرطة. مطابقة التغذية والعمق مع قاطع الرقائق تعطي هدفاً واضحاً لتغييرات المعلمات.
تؤثر التغذية بقوة على سمك الرقاقة، ويؤثر عمق القطع على عرض الرقاقة والتعشيق مع هندسة الرأس القاطع. زيادة التغذية المنخفضة بشكل مفرط يمكن أن تحسن من كسر الرقائق. يجب أن تظل كلتا الإعدادتين ضمن النطاق الموصى به لقاطع الرقائق وحدود جودة السطح وحمل القطع والاستقرار.
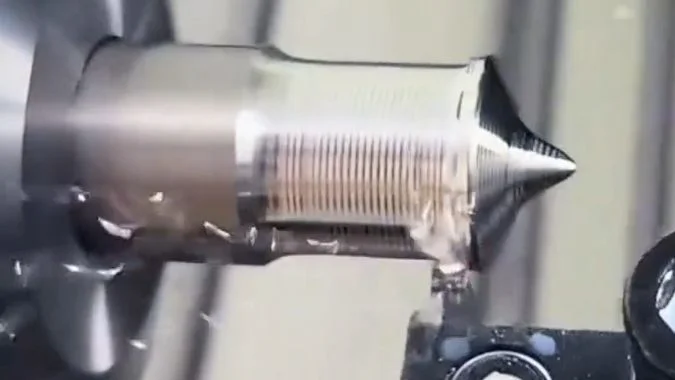
يجب أن تتناسب التغذية مع قاطع الرقائق
يستخدم قاطع الرقائق شكل أخدوده لتجعيد الرقاقة وتشجيعها على الانكسار.3 يمكن أن يؤدي التغذية بمعدل أقل من النطاق المخصص إلى إنتاج شريط رفيع لا ينثني بشكل كافٍ للانفصال.4
تُعد زيادة التغذية المحكومة تجربة مفيدة في هذه الحالة؛ حيث يمكن للرايش الأكثر سمكاً أن يتعاشق مع الحز بشكل أكثر فاعلية. يجب على المشغل أيضاً التحقق من حمل القطع وجودة السطح، لأن التغذية الأعلى ليست مناسبة لكل قطعة.
تتسبب التغذية المفرطة في مشكلة أخرى، حيث يمكن للرايش أن يحمل حافة القطع بشكل كبير، كما أن التكسير القوي قد يقلل من عمر لقمة القطع. الهدف هو الحصول على رايش يمكن التحكم فيه ضمن عملية قطع مستقرة.
يغير عمق القطع من كيفية عمل الهندسة.
قد يتعاشق القطع الضحل بشكل أساسي مع رأس لقمة القطع. وقد يكون أداء نصف قطر الرأس الكبير وأداة كسر الرايش المخصصة للتشغيل الخشن ضعيفاً عند وجود بدل تشطيب صغير.
يمكن أن يؤدي العمق الأكبر إلى تحسين التعاشق في الإعداد المناسب، ولكنه يغير أيضاً عرض الرايش وحمل القطع. يجب مراجعة العمق جنباً إلى جنب مع التغذية وهندسة لقمة القطع.
| حالة القطع | القيود المحتملة | التعديل المناسب للتقييم |
|---|---|---|
| رايش رفيع ومستمر عند تغذية منخفضة | معدل التغذية أقل من النطاق الفعال للحز | قم بزيادة معدل التغذية ضمن الحدود الموصى بها |
| تكون رقائق معدنية طويلة أثناء التشطيب السطحي | هندسة الأداة لا تتناسب مع سماحية التشغيل | اختر قاطع رقائق مخصص للتشطيب أو نصف قطر رأس مناسب |
| رقائق معدنية ثقيلة وزيادة في حمل القطع | يتجاوز عمق القطع نطاق التشغيل المفيد | قم بتقليل الحمل أو اختر هندسة أكثر ملاءمة |
| تحكم جيد في الرقائق أثناء عمليات التخشين فقط | تتطلب عمليات التخشين والتشطيب ظروفاً مختلفة | راجع كل عملية على حدة |
يوفر جدول التغذية والعمق الخاص بمورد لقم القطع نقطة بداية أفضل من إعداد عالمي واحد. لا يمكن ببساطة زيادة عمق تمريرة التشطيب إذا كان ذلك يؤدي إلى إزالة مواد ضرورية للأبعاد النهائية.
يمكن بعد ذلك مراجعة سرعة القطع لتناسب المادة والأداة. يجب أن يدعم تغيير السرعة التحكم في الرقائق دون التسبب في الالتصاق، أو التآكل السريع، أو سطح غير مقبول.
لماذا تلتف قطع الرايش الطويلة حول أداة القطع أو قطعة العمل؟
يمكن للرقاقة غير المكسورة أن تتحول إلى كتلة متزايدة حول الأجزاء الدوارة. يساعد تحديد نقطة تلامسها الأولى في إيقاف الالتفاف المتكرر وتلف السطح.
تلتف الرقائق الطويلة لأنها تظل متصلة بعد مغادرة حافة القطع وتلامس قطعة العمل الدوارة أو ظرف الخراطة. يمكن للدوران أن يسحبها حول الأجزاء المجاورة. تزيد المواد المطيلة، وضعف كسر الرقائق، وتدفق الرقائق غير المناسب، والعوائق بالقرب من الفكوك من احتمالية التشابك.
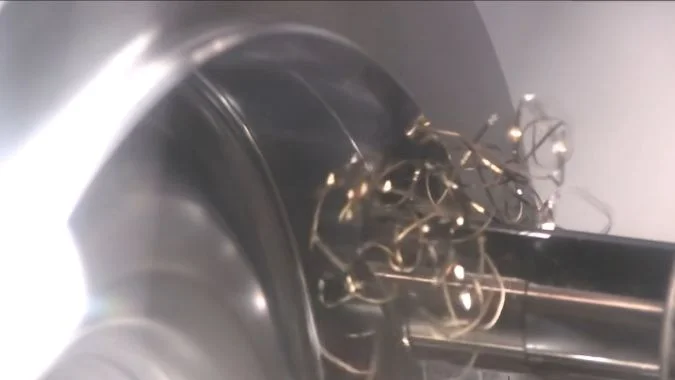
القطع المستمر يخلق مشكلة تصريف مستمرة
أثناء عملية الخراطة غير المنقطعة، تستمر المادة في التدفق عبر لقمة القطع. يجب أن تنكسر الرقاقة أو تتحرك بعيداً عن قطعة العمل.
يمكن للألمنيوم والنحاس والفولاذ الطري أن تنتج شرائط مرنة أو ملفات طويلة. قد تبدو الملفات مدمجة عند مغادرتها للقمة، لكنها قد تظل قطعة واحدة متصلة. يسمح طولها بربط المسافة بين الأداة وظرف الخراطة.
نقطة التلامس الأولى مهمة. يمكن للشريط الذي يلامس سطحاً دواراً أن يلتف حوله ويجمع المزيد من الرقائق. يمكن للكتلة الناتجة أن تخدش السطح النهائي، أو تضرب الأداة، أو تعيق تدفق سائل التبريد.
تساعد نقطة التجمع في تحديد السبب
يمكن لخطوات الفك والتجاويف والميزات المكشوفة أن تحتجز الرقائق. كما يمكن لكتف بالقرب من منطقة القطع أن يعيد توجيه الرقاقة نحو الأداة أو ظرف التثبيت.
| مكان تجمع الرقائق | المشكلة المحتملة للتحقيق فيها | استجابة العملية |
|---|---|---|
| حول حامل الأداة | تلتف الرقائق الطويلة عائدة نحو الأداة | مراجعة اختيار كاسر الرقائق واتجاه التدفق |
| حول قطعة العمل | تبقى الرقائق طويلة بما يكفي لتلامس السطح الدوار | تحسين التكسير وتوجيه الرقائق بعيداً |
| بين الفكوك | تصل الرقائق إلى الفجوات التي تحتجزها | مراجعة مسار الإخلاء وترتيبات التدفق المعتمدة |
| حول كتف قريب | تعيق الميزة مسار الرقاقة | مراجعة هندسة لقمة القطع وتسلسل القطع |
شكل الرقاقة واتجاهها كلاهما مهمان. تقلل الرقائق الأقصر من الالتفاف، ولكن لا يزال يتعين على الآلة توفير مسار واضح لها لمغادرة منطقة الظرف.
يتطلب التنظيف اليدوي إيقاف الآلة واتباع إجراء إزالة الرقائق المعتمد. يجب ألا يقوم المشغل أبداً بسحب رقاقة من قطعة عمل دوارة. أي تغييرات مقترحة على الظرف أو الفكوك تحتاج إلى مراجعة من قبل مورد أدوات التثبيت.
كيف يمكن أن يساعد اتجاه سائل التبريد في تنظيف منطقة القطع؟
يمكن لسائل التبريد أن يبلل قطعة العمل ومع ذلك يخطئ مصدر الرقائق. يساعد التوجيه الصحيح في منع الرقائق الجديدة من العودة إلى الأداة أو التجمع بالقرب من الفكوك.
يساعد سائل التبريد في تنظيف منطقة القطع عندما يصل نفثه إلى حافة القطع النشطة ويدعم تدفق الرقائق بعيداً عن الأداة والسطح النهائي والظرف. يمكن للتوصيل الدقيق أيضاً أن يساعد في تكسير الرقائق. يجب أن يعمل موضع الفوهة والتدفق المتاح ومسار الإخلاء المفتوح معاً.
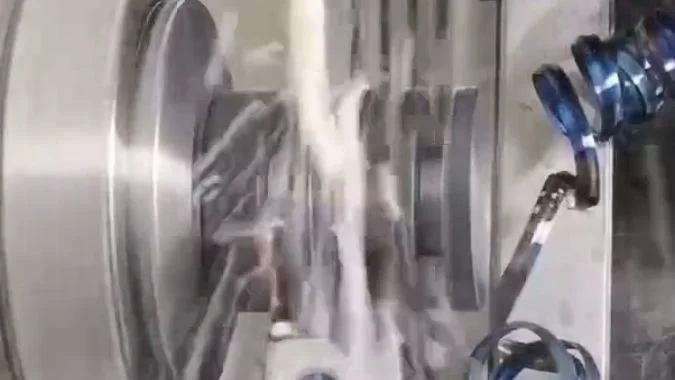
يحتاج نفاث السائل إلى هدف واضح
الهدف المفيد هو منطقة القطع حيث تخرج الرقاقة من لقمة القطع. قد لا يصل النفاث الذي يصطدم بحامل الأداة أو بتجمع الرقائق الموجود إلى تلك المنطقة.
يمكن أن يساعد توجيه سائل التبريد نحو منطقة التلامس بين الأداة والرقاقة في تجعيد الرقائق وإزالتها.5 كما يوفر التبريد والتشحيم. قد يساعد تدفق غسل منفصل في دفع الرقائق السائبة نحو مسار التجميع في الماكينة.
زاوية الرش الثابتة ليست مناسبة لكل إعدادات الخراطة. يعتمد الاتجاه المفيد على لقمة القطع، والحامل، وشكل قطعة العمل، وموضع القطع. يجب أن يتبع الفوهة توجيهات مورد الأداة ومسار الرقائق الملاحظ.
| مراقبة سائل التبريد | ما قد يحدث | نقطة للتحقق |
|---|---|---|
| الحامل مبلل ولكن الرقائق تبقى عند الحافة | النفاث يخطئ منطقة القطع النشطة | Nozzle alignment and obstructions |
| Chips move toward the jaws | The flow carries chips into a collection point | Discharge direction and the escape route |
| Chip control worsens as a nest grows | Accumulated chips block delivery | Chip breaking and access to the cutting edge |
| Delivery weakens during the cycle | Flow is restricted or inconsistent | Nozzles, filters, and coolant supply |
Precision and flow serve different purposes
A precisely directed jet can help control the chip close to its source. Adequate flow then helps remove the separated pieces. Pressure alone cannot compensate for poor alignment or a blocked evacuation path.
A compatible high-pressure coolant system may improve control of difficult chips, but its pump, holders, nozzles, and connections must suit that pressure.6 A standard flood nozzle should not simply be treated as a high-pressure nozzle.
Nozzle adjustments should be made with the machine stopped. The next trial should confirm that chips leave the cutting zone and reach the collection area instead of moving from one trapped location to another.
الخاتمة
Chuck-area chip buildup decreases when the insert, feed, cutting depth, and coolant direction work together. Effective chip breaking and a clear evacuation path are both necessary.
-
"Chip formation", https://en.wikipedia.org/wiki/Chip_formation. Machining literature documents that materials with high ductility, including aluminum alloys, copper, and low-carbon steels, typically produce continuous or ribbon-type chips due to their capacity for extensive plastic deformation without fracture. Evidence role: general_support; source type: research. Supports: the tendency of ductile materials to form continuous chip types during machining. ↩
-
"Research Article A chip formation mechanism taking into …", https://www.sciencedirect.com/science/article/abs/pii/S0890695524000361. Research on chip formation mechanisms shows that brittle materials such as cast irons produce discontinuous or fragmented chips because their limited ductility causes fracture during shear deformation rather than continuous plastic flow. Evidence role: mechanism; source type: research. Supports: the mechanism by which brittle materials produce discontinuous or fragmented chips. ↩
-
"On the Mechanism of Chip Breaking | J. Manuf. Sci. Eng.", https://asmedigitalcollection.asme.org/manufacturingscience/article/101/3/241/426775/On-the-Mechanism-of-Chip-Breaking. Research on cutting tool design demonstrates that chip breaker grooves impose geometric constraints that force the flowing chip to curl with a specific radius, creating bending stresses that promote fracture when the chip’s curvature exceeds the material’s bending capacity. Evidence role: mechanism; source type: research. Supports: the mechanism by which chip breaker groove geometry induces chip curling and fracture. ↩
-
"Impact of Chip Breaker Geometry on the Performance … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11902139/. Studies of chip breaker performance show that chips thinner than the breaker’s design range lack sufficient stiffness to generate the bending stresses required for fracture, resulting in continuous chip formation despite the presence of chip control geometry. Evidence role: mechanism; source type: research. Supports: the relationship between chip thickness (determined by feed rate) and chip breaker effectiveness. ↩
-
"Inline solutions for catching super fine chips in coolant lines", https://www.facebook.com/groups/769782850345135/posts/1379828012673946/. Studies of cutting fluid delivery show that coolant directed at the tool-chip interface can influence chip curl radius through thermal effects and mechanical forces, while also providing momentum to assist chip evacuation from the cutting zone. Evidence role: mechanism; source type: research. Supports: the influence of directed coolant on chip curling behavior and removal. Scope note: The effect varies significantly with coolant pressure, flow rate, and nozzle design ↩
-
"Purdue develops ‘intrachip’ micro-cooling system for high- …", https://www.purdue.edu/newsroom/archive/releases/2017/Q4/purdue-develops-intrachip-micro-cooling-system-for-high-performance-radar,-supercomputers—.html. Research on advanced coolant delivery systems indicates that high-pressure coolant (typically 70-200 bar) can improve chip breaking and evacuation for difficult-to-machine materials, though implementation requires toolholders, seals, and delivery systems specifically designed for elevated pressures. Evidence role: general_support; source type: research. Supports: the effectiveness of high-pressure coolant systems in chip control and the system requirements for safe operation. ↩

كريس لو
بالاستفادة من أكثر من عشر سنوات من الخبرة العملية في مجال صناعة أدوات الماكينات، خاصةً مع ماكينات بنظام التحكم الرقمي، أنا هنا لمساعدتك. سواءً كانت لديك أسئلة أثارها هذا المنشور، أو كنت بحاجة إلى إرشادات بشأن اختيار المعدات المناسبة (ماكينة بنظام التحكم الرقمي أو تقليدية)، أو كنت تستكشف حلولاً مخصصة للماكينات، أو كنت مستعدًا لمناقشة عملية شراء، فلا تتردد في الاتصال بي. دعنا نعثر على الأداة الآلية المثالية لاحتياجاتك.