

O que causa o acúmulo de cavacos ao redor do mandril?
Lascas ao redor da placa podem arranhar peças e interromper a produção. O controle eficaz começa por descobrir por que as lascas permanecem longas, deslocam-se em direção às castanhas ou não são removidas.
As lascas acumulam-se ao redor da placa porque a quebra e a evacuação ineficientes permitem que permaneçam próximas às partes rotativas. Lascas longas prendem-se na peça de trabalho ou nas castanhas e acumulam mais material. Avanço baixo, cortes rasos, geometria de inserto inadequada e fluido de corte mal direcionado podem contribuir para isso.
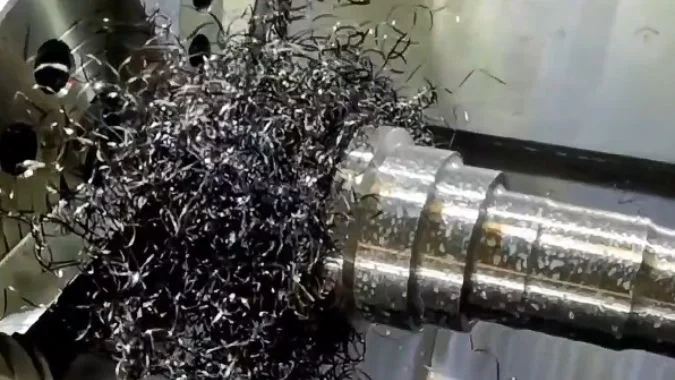
O formato da lasca frequentemente explica como ela alcançou a placa. Uma fita longa pode prender-se em uma castanha e puxar mais material para dentro de uma massa emaranhada. Lascas curtas também podem acumular-se em reentrâncias sem formar um emaranhado. Uma inspeção útil começa com as lascas produzidas pela operação que gera o acúmulo.
O que o formato da lasca pode revelar sobre uma operação de torneamento?
Mudanças nas lascas podem revelar problemas antes que uma peça seja reprovada na inspeção. Analisar seu formato juntamente com a condição da ferramenta ajuda a identificar problemas de corte antes que causem mais danos.
O formato da lasca mostra como o material se deforma, curva e quebra durante o torneamento. Fitas longas sugerem um controle de lascas deficiente, e curvas curtas consistentes geralmente indicam uma quebra eficaz. Uma mudança repentina pode sinalizar desgaste da ferramenta ou condições de corte alteradas. O tipo de material deve orientar a interpretação.
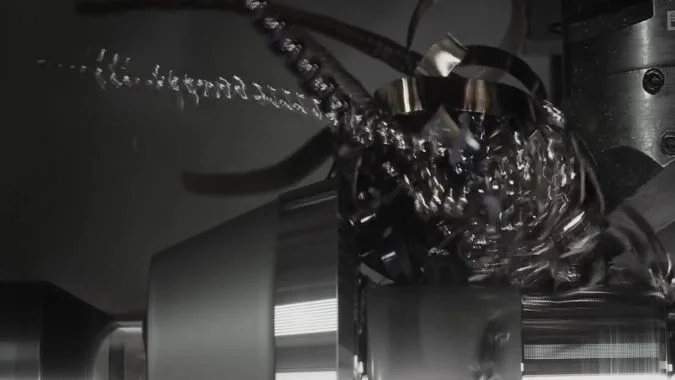
Diferentes materiais produzem diferentes padrões de lascas
Materiais dúcteis, incluindo alumínio, cobre e aço de baixo carbono, podem formar fitas contínuas.1 Essas lascas podem ser resultado de um corte suave, mas seu comprimento as torna difíceis de remover.
Materiais frágeis, incluindo muitos ferros fundidos, frequentemente produzem fragmentos separados.2 Lascas fragmentadas isoladamente não provam que a ferramenta está desgastada ou que o avanço está incorreto.
| Aparência da lasca | O que pode indicar | Verificação de acompanhamento útil |
|---|---|---|
| Fita longa ou hélice contínua | A lasca está curvando sem quebrar | Compare o avanço e a profundidade com a faixa de trabalho do inserto |
| Cachos curtos e separados | O quebra-cavacos está produzindo peças manejáveis | Verifique se as peças deixam a zona de corte |
| Cavaco serrilhado ou segmentado | A deformação varia ao longo do cavaco | Compare com o material e verifique se há vibração |
| Pequenos fragmentos | O material pode formar naturalmente cavacos descontínuos | Inspecione o acabamento da superfície e a condição da aresta de corte |
| Uma mudança repentina durante o mesmo trabalho | A ferramenta ou as condições de corte podem ter mudado | Inspecione o desgaste, o acúmulo de material e o fornecimento de fluido de corte |
A aparência do cavaco precisa de evidências de suporte
Uma amostra de cavaco é mais útil quando seu material, operação e parâmetros de corte são conhecidos. Comparar cavacos do mesmo corte torna as mudanças mais fáceis de interpretar.
A cor fornece outra pista, mas não deve se tornar uma regra fixa de aprovação ou reprovação. Uma mudança de cor por si só não estabelece desgaste da ferramenta ou temperatura excessiva. O operador também deve examinar a aresta de corte, o acabamento da superfície e o fornecimento de fluido de corte.
Cavacos longos não significam automaticamente que o avanço está muito alto. O quebra-cavacos selecionado pode estar recebendo um cavaco que é muito fino para quebrar efetivamente.
Como o avanço e a profundidade de corte afetam a quebra da lasca?
Cortes leves podem produzir cavacos longos que se acumulam no mandril. Ajustar o avanço e a profundidade ao quebra-cavacos dá um propósito claro às mudanças de parâmetros.
O avanço afeta fortemente a espessura do cavaco, e a profundidade de corte afeta a largura do cavaco e o engajamento com a geometria da pastilha. Aumentar um avanço excessivamente baixo pode melhorar a quebra de cavacos. Ambas as configurações devem permanecer dentro da faixa recomendada do quebra-cavacos e dos limites para acabamento superficial, carga de corte e estabilidade.
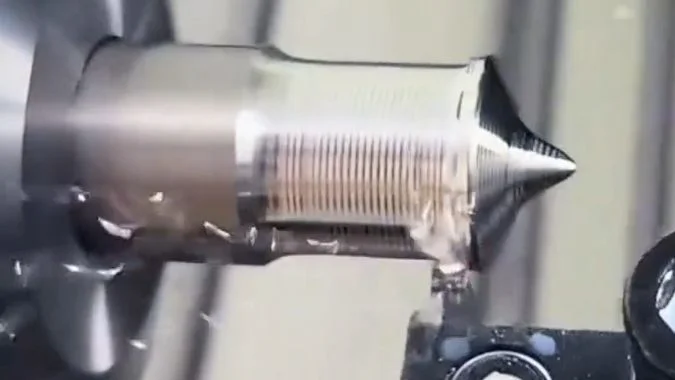
O avanço deve ser adequado ao quebra-cavacos
Um quebra-cavacos usa o formato de sua ranhura para enrolar o cavaco e incentivar sua quebra.3 Uma taxa de avanço abaixo da faixa pretendida pode produzir uma fita fina que não se dobra o suficiente para se separar.4
Um aumento controlado do avanço é um teste útil nesta situação. O cavaco mais espesso pode engatar no sulco de forma mais eficaz. O operador também deve verificar a carga de corte e o acabamento da superfície, pois um avanço mais alto não é adequado para todas as peças.
Um avanço excessivo cria outro problema. O cavaco pode sobrecarregar a aresta de corte, e uma quebra agressiva pode reduzir a vida útil da pastilha. O objetivo é obter um cavaco gerenciável dentro de um processo de corte estável.
A profundidade de corte altera o funcionamento da geometria
Um corte raso pode engatar principalmente no raio de ponta da pastilha. Um raio de ponta grande e um quebra-cavacos destinado ao desbaste podem ter um desempenho ruim com uma pequena sobremetal de acabamento.
Uma profundidade maior pode melhorar o engate em uma configuração adequada, mas também altera a largura do cavaco e a carga de corte. A profundidade deve ser avaliada em conjunto com o avanço e a geometria da pastilha.
| Condição de corte | Limitação provável | Ajuste adequado para avaliação |
|---|---|---|
| Cavacos finos e contínuos em avanço baixo | O avanço está abaixo da faixa efetiva da ranhura | Aumente o avanço dentro dos limites recomendados |
| Cavacos longos durante o acabamento raso | A geometria não é adequada para a sobremetal | Selecione um quebra-cavacos de acabamento ou um raio de ponta adequado |
| Cavacos pesados e aumento da carga de corte | O corte excede a faixa operacional útil | Reduza a carga ou escolha uma geometria mais adequada |
| Bom controle de cavacos apenas durante o desbaste | O desbaste e o acabamento exigem condições diferentes | Revise cada operação separadamente |
A tabela de avanço e profundidade do fornecedor da pastilha oferece um ponto de partida melhor do que uma configuração universal. Um passe de acabamento não pode simplesmente se tornar mais profundo se isso remover material necessário para as dimensões finais.
A velocidade de corte pode então ser revisada para o material e a ferramenta. Uma mudança de velocidade deve favorecer o controle de cavacos sem criar adesão, desgaste rápido ou uma superfície inaceitável.
Por que lascas longas se enrolam na ferramenta ou na peça de trabalho?
Um cavaco contínuo pode se tornar um emaranhado crescente ao redor de peças rotativas. Identificar seu primeiro ponto de contato ajuda a impedir o enrolamento repetido e danos à superfície.
Cavacos longos enrolam-se porque permanecem conectados após deixarem a aresta de corte e entram em contato com a peça ou placa rotativa. A rotação pode puxá-los ao redor de peças próximas. Material dúctil, quebra de cavaco fraca, fluxo de cavaco inadequado e obstruções perto das castanhas aumentam a chance de emaranhamento.
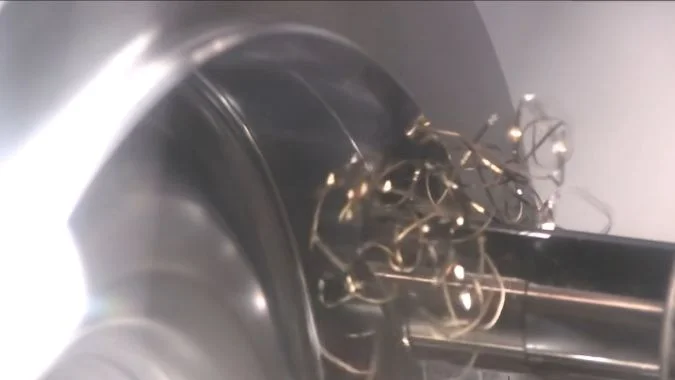
O corte contínuo cria um problema de escoamento contínuo
Durante um corte de torneamento ininterrupto, o material continua fluindo pela pastilha. O cavaco precisa quebrar ou afastar-se da peça.
Alumínio, cobre e aços macios podem produzir fitas flexíveis ou espirais longas. Uma espiral pode parecer compacta ao sair da pastilha, mas ainda pode ser uma peça contínua. Seu comprimento permite que ela cubra a distância entre a ferramenta e a placa.
O primeiro contato é importante. Uma fita que toca uma superfície rotativa pode enrolar-se ao redor dela e capturar mais cavacos. O emaranhado resultante pode arranhar a superfície acabada, atingir a ferramenta ou obstruir a entrega do fluido de corte.
O ponto de coleta ajuda a identificar a causa
Degraus, reentrâncias e características expostas das castanhas podem reter cavacos. Um ressalto próximo à zona de corte também pode redirecionar o cavaco em direção à ferramenta ou à placa.
| Onde os cavacos se acumulam | Provável problema a investigar | Resposta do processo |
|---|---|---|
| Ao redor do suporte da ferramenta | Cavacos longos se curvam em direção à ferramenta | Revise a seleção do quebra-cavacos e a direção do fluxo |
| Ao redor da peça de trabalho | Os cavacos permanecem longos o suficiente para entrar em contato com a superfície rotativa | Melhore a quebra e guie os cavacos para fora |
| Entre as castanhas | Os cavacos alcançam lacunas que os retêm | Revise o caminho de evacuação e o sistema de lavagem aprovado |
| Ao redor de um ressalto próximo | A característica obstrui o caminho do cavaco | Revise a geometria da pastilha e a sequência de corte |
Tanto a forma quanto a direção do cavaco são importantes. Cavacos mais curtos reduzem o emaranhamento, mas a máquina ainda precisa de uma rota clara para que eles saiam da área da placa.
A remoção manual requer a máquina parada e o procedimento aprovado de remoção de cavacos. O operador nunca deve puxar um cavaco de uma peça em rotação. Quaisquer alterações propostas na placa ou nas castanhas precisam ser revisadas pelo fornecedor do dispositivo de fixação.
Como o direcionamento do fluido de corte pode ajudar a limpar a zona de corte?
O fluido de corte pode molhar a peça de trabalho e ainda assim não atingir a origem do cavaco. O direcionamento correto ajuda a evitar que novos cavacos retornem à ferramenta ou se acumulem perto das castanhas.
O fluido de corte ajuda a limpar a zona de corte quando seu jato atinge a aresta de corte ativa e auxilia o fluxo do cavaco para longe da ferramenta, da superfície acabada e da placa. O fornecimento preciso também pode auxiliar na quebra do cavaco. A posição do bico, o fluxo disponível e uma rota de evacuação aberta devem trabalhar em conjunto.
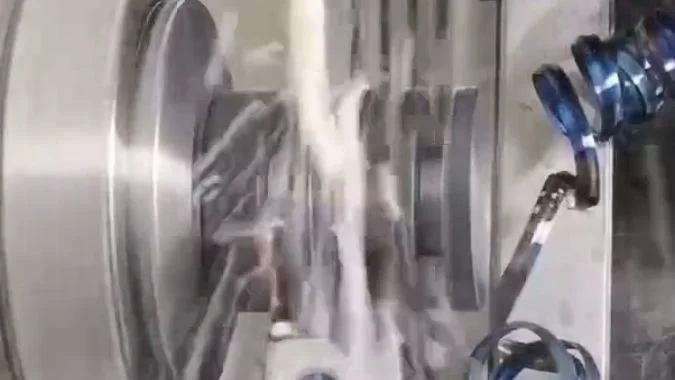
O jato precisa de um alvo claro.
O alvo útil é a zona de corte onde a cavaco deixa a pastilha. Um jato que atinja o suporte ou um acúmulo de cavacos existente pode não alcançar essa área.
O fluido de corte direcionado para a região de contato ferramenta-cavaco pode ajudar no enrolamento e na remoção dos cavacos.5 Ele também fornece resfriamento e lubrificação. Um fluxo de descarga separado pode ajudar a levar os cavacos soltos em direção à rota de coleta da máquina.
Um ângulo de pulverização fixo não é adequado para todas as configurações de torneamento. A direção útil depende da pastilha, do suporte, da forma da peça e da posição de corte. O bocal deve seguir a orientação do fornecedor da ferramenta e o caminho observado dos cavacos.
| Observação do fluido de corte | O que pode estar acontecendo | Ponto a verificar |
|---|---|---|
| O suporte está molhado, mas os cavacos permanecem na aresta | O jato não atinge a zona de corte ativa | Nozzle alignment and obstructions |
| Chips move toward the jaws | The flow carries chips into a collection point | Discharge direction and the escape route |
| Chip control worsens as a nest grows | Accumulated chips block delivery | Chip breaking and access to the cutting edge |
| Delivery weakens during the cycle | Flow is restricted or inconsistent | Nozzles, filters, and coolant supply |
Precision and flow serve different purposes
A precisely directed jet can help control the chip close to its source. Adequate flow then helps remove the separated pieces. Pressure alone cannot compensate for poor alignment or a blocked evacuation path.
A compatible high-pressure coolant system may improve control of difficult chips, but its pump, holders, nozzles, and connections must suit that pressure.6 A standard flood nozzle should not simply be treated as a high-pressure nozzle.
Nozzle adjustments should be made with the machine stopped. The next trial should confirm that chips leave the cutting zone and reach the collection area instead of moving from one trapped location to another.
Conclusão
Chuck-area chip buildup decreases when the insert, feed, cutting depth, and coolant direction work together. Effective chip breaking and a clear evacuation path are both necessary.
-
"Chip formation", https://en.wikipedia.org/wiki/Chip_formation. Machining literature documents that materials with high ductility, including aluminum alloys, copper, and low-carbon steels, typically produce continuous or ribbon-type chips due to their capacity for extensive plastic deformation without fracture. Evidence role: general_support; source type: research. Supports: the tendency of ductile materials to form continuous chip types during machining. ↩
-
"Research Article A chip formation mechanism taking into …", https://www.sciencedirect.com/science/article/abs/pii/S0890695524000361. Research on chip formation mechanisms shows that brittle materials such as cast irons produce discontinuous or fragmented chips because their limited ductility causes fracture during shear deformation rather than continuous plastic flow. Evidence role: mechanism; source type: research. Supports: the mechanism by which brittle materials produce discontinuous or fragmented chips. ↩
-
"On the Mechanism of Chip Breaking | J. Manuf. Sci. Eng.", https://asmedigitalcollection.asme.org/manufacturingscience/article/101/3/241/426775/On-the-Mechanism-of-Chip-Breaking. Research on cutting tool design demonstrates that chip breaker grooves impose geometric constraints that force the flowing chip to curl with a specific radius, creating bending stresses that promote fracture when the chip’s curvature exceeds the material’s bending capacity. Evidence role: mechanism; source type: research. Supports: the mechanism by which chip breaker groove geometry induces chip curling and fracture. ↩
-
"Impact of Chip Breaker Geometry on the Performance … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11902139/. Studies of chip breaker performance show that chips thinner than the breaker’s design range lack sufficient stiffness to generate the bending stresses required for fracture, resulting in continuous chip formation despite the presence of chip control geometry. Evidence role: mechanism; source type: research. Supports: the relationship between chip thickness (determined by feed rate) and chip breaker effectiveness. ↩
-
"Inline solutions for catching super fine chips in coolant lines", https://www.facebook.com/groups/769782850345135/posts/1379828012673946/. Studies of cutting fluid delivery show that coolant directed at the tool-chip interface can influence chip curl radius through thermal effects and mechanical forces, while also providing momentum to assist chip evacuation from the cutting zone. Evidence role: mechanism; source type: research. Supports: the influence of directed coolant on chip curling behavior and removal. Scope note: The effect varies significantly with coolant pressure, flow rate, and nozzle design ↩
-
"Purdue develops ‘intrachip’ micro-cooling system for high- …", https://www.purdue.edu/newsroom/archive/releases/2017/Q4/purdue-develops-intrachip-micro-cooling-system-for-high-performance-radar,-supercomputers—.html. Research on advanced coolant delivery systems indicates that high-pressure coolant (typically 70-200 bar) can improve chip breaking and evacuation for difficult-to-machine materials, though implementation requires toolholders, seals, and delivery systems specifically designed for elevated pressures. Evidence role: general_support; source type: research. Supports: the effectiveness of high-pressure coolant systems in chip control and the system requirements for safe operation. ↩

Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.