

Was führt dazu, dass sich Späne um das Spannfutter ansammeln?
Späne im Bereich des Spannfutters können Werkstücke zerkratzen und den Produktionsprozess unterbrechen. Eine wirksame Kontrolle beginnt damit, die Ursachen dafür zu finden, warum Späne lange bestehen bleiben, sich in Richtung der Spannbacken bewegen oder nicht abtransportiert werden.
Späne sammeln sich um das Spannfutter, weil ein schlechter Spanbruch und ein unzureichender Abtransport dazu führen, dass sie in der Nähe rotierender Teile verbleiben. Lange Späne verfangen sich am Werkstück oder an den Spannbacken und sammeln weiteres Material an. Ein zu geringer Vorschub, zu geringe Schnitttiefen, eine ungeeignete Wendeschneidplattengeometrie und ein falsch ausgerichteter Kühlschmierstoffstrahl können dazu beitragen.
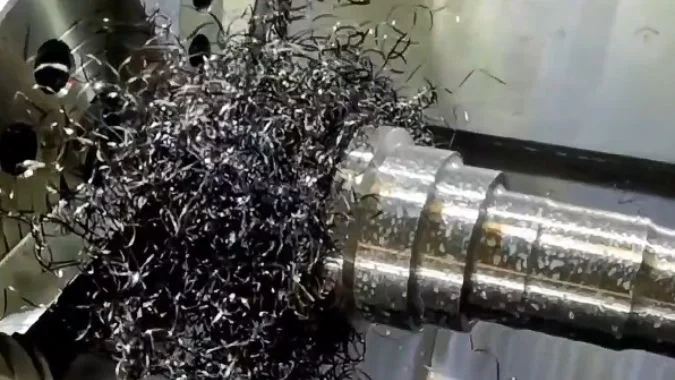
Die Form eines Spans gibt oft Aufschluss darüber, wie er zum Spannfutter gelangt ist. Ein langes Band kann sich in einer Spannbacke verfangen und weiteres Material in ein verheddertes Knäuel ziehen. Kurze Späne können sich ebenfalls in Vertiefungen ansammeln, ohne sich aufzuwickeln. Eine nützliche Inspektion beginnt mit der Untersuchung der Späne, die bei dem Arbeitsgang entstehen, der die Ansammlung verursacht.
Was kann die Spanform über einen Drehprozess aussagen?
Veränderungen der Späne können auf Probleme hinweisen, bevor ein Teil die Qualitätsprüfung nicht besteht. Die Analyse ihrer Form in Verbindung mit dem Werkzeugzustand hilft dabei, Schnittprobleme zu identifizieren, bevor sie größere Schäden verursachen.
Die Spanform zeigt, wie sich das Material während des Drehens verformt, rollt und bricht. Lange Bänder deuten auf eine schwache Spankontrolle hin, während gleichmäßige, kurze Spiralen oft auf einen effektiven Spanbruch hinweisen. Eine plötzliche Veränderung kann auf Werkzeugverschleiß oder veränderte Schnittbedingungen hindeuten. Die Materialart muss bei der Interpretation berücksichtigt werden.
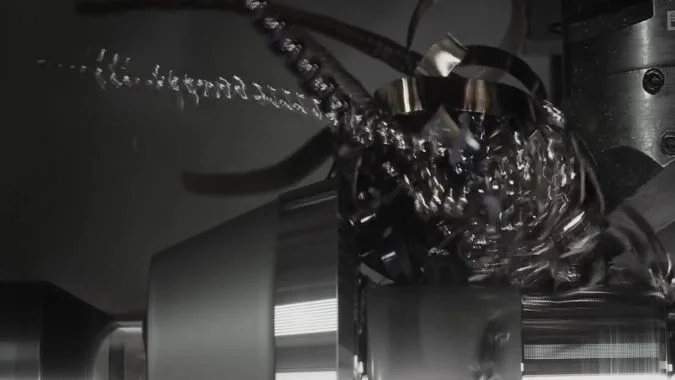
Unterschiedliche Materialien erzeugen unterschiedliche Spanmuster.
Duktile Materialien, einschließlich Aluminium, Kupfer und kohlenstoffarmer Stahl, können kontinuierliche Bänder bilden.1 Diese Späne können bei einem sauberen Schnitt entstehen, ihre Länge erschwert jedoch den Abtransport.
Spröde Materialien, einschließlich vieler Gusseisensorten, erzeugen oft einzelne Fragmente.2 Fragmentierte Späne allein beweisen nicht, dass das Werkzeug verschlissen oder der Vorschub inkorrekt ist.
| Spanerscheinungsbild | Was es bedeuten könnte | Nützliche Nachkontrolle |
|---|---|---|
| Langes Band oder kontinuierliche Spirale | Der Span rollt sich, ohne zu brechen | Vergleichen Sie Vorschub und Schnitttiefe mit dem Arbeitsbereich der Wendeschneidplatte |
| Kurze, getrennte Locken | Der Spanbrecher erzeugt handliche Stücke | Prüfen Sie, ob die Späne die Schnittzone verlassen |
| Gesägter oder segmentierter Span | Die Verformung variiert entlang des Spans | Vergleichen Sie dies mit dem Material und prüfen Sie auf Vibrationen |
| Kleine Fragmente | Das Material kann von Natur aus diskontinuierliche Späne bilden | Überprüfen Sie die Oberflächengüte und den Zustand der Schneidkante |
| Eine plötzliche Änderung während desselben Arbeitsgangs | Das Werkzeug oder die Schnittbedingungen könnten sich geändert haben | Überprüfen Sie Verschleiß, Aufbauschneiden und Kühlschmierstoffzufuhr |
Das Erscheinungsbild des Spans erfordert unterstützende Beweise
Eine Spanprobe ist am nützlichsten, wenn Material, Arbeitsgang und Schnittparameter bekannt sind. Der Vergleich von Spänen aus demselben Schnitt erleichtert die Interpretation von Änderungen.
Die Farbe liefert einen weiteren Hinweis, sollte aber keine feste Regel für Bestehen oder Nichtbestehen werden. Eine Farbänderung allein belegt keinen Werkzeugverschleiß oder übermäßige Temperaturen. Der Bediener sollte auch die Schneidkante, die Oberflächengüte und die Kühlmittelzufuhr untersuchen.
Lange Späne bedeuten nicht automatisch, dass der Vorschub zu hoch ist. Der gewählte Spanbrecher erhält möglicherweise einen Span, der zu dünn ist, um effektiv zu brechen.
Wie wirken sich Vorschub und Schnitttiefe auf den Spanbruch aus?
Leichte Schnitte können lange Späne erzeugen, die das Spannfutter behindern. Die Abstimmung von Vorschub und Schnitttiefe auf den Spanbrecher verleiht Parameteränderungen ein klares Ziel.
Der Vorschub beeinflusst maßgeblich die Spandicke, und die Schnitttiefe beeinflusst die Spanbreite und den Eingriff in die Wendeschneidplattengeometrie. Die Erhöhung eines zu geringen Vorschubs kann den Spanbruch verbessern. Beide Einstellungen müssen innerhalb des empfohlenen Bereichs des Spanbrechers sowie innerhalb der Grenzen für Oberflächengüte, Schnittlast und Stabilität bleiben.
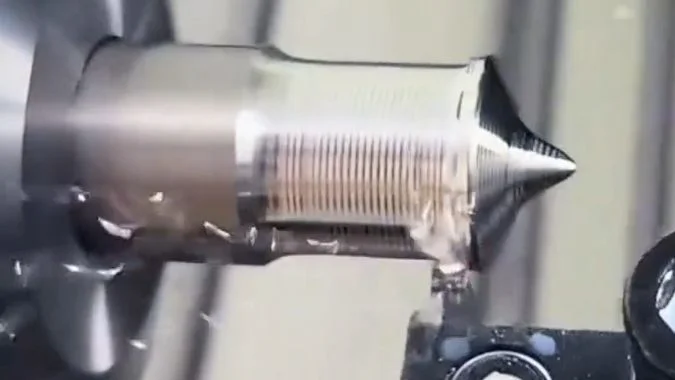
Der Vorschub muss zum Spanbrecher passen
Ein Spanbrecher nutzt seine Nutform, um den Span zu krümmen und seinen Bruch zu begünstigen.3 Ein Vorschub unterhalb des vorgesehenen Bereichs kann ein dünnes Band erzeugen, das sich nicht ausreichend biegt, um zu brechen.4
Eine kontrollierte Erhöhung des Vorschubs ist in dieser Situation ein nützlicher Versuch. Der dickere Span kann besser in die Spanleitstufe eingreifen. Der Bediener muss auch die Schnittkraft und die Oberflächengüte prüfen, da ein höherer Vorschub nicht für jedes Bauteil geeignet ist.
Ein übermäßiger Vorschub führt zu einem weiteren Problem. Der Span kann die Schneidkante stark belasten, und ein aggressiver Spanbruch kann die Standzeit der Wendeschneidplatte verkürzen. Ziel ist ein handhabbarer Span innerhalb eines stabilen Zerspanungsprozesses.
Die Schnitttiefe beeinflusst die Funktionsweise der Geometrie.
Ein flacher Schnitt beansprucht hauptsächlich die Schneidenecke. Ein großer Eckenradius und ein für das Schruppen ausgelegter Spanbrecher können bei geringem Schlichtaufmaß eine schlechte Leistung erbringen.
Eine größere Schnitttiefe kann den Eingriff bei entsprechender Einstellung verbessern, verändert aber auch die Spanbreite und die Schnittkraft. Die Schnitttiefe sollte zusammen mit dem Vorschub und der Plattengeometrie bewertet werden.
| Schnittbedingung | Mögliche Einschränkung | Geeignete Anpassung zur Überprüfung |
|---|---|---|
| Dünne, kontinuierliche Späne bei niedrigem Vorschub | Der Vorschub liegt unter dem effektiven Bereich der Spanleitstufe | Erhöhen Sie den Vorschub innerhalb der empfohlenen Grenzwerte |
| Lange Späne bei der Schlichtbearbeitung mit geringer Zustellung | Die Geometrie ist für das Aufmaß nicht geeignet | Wählen Sie einen Schlichtspanbrecher oder einen geeigneten Eckenradius |
| Schwere Späne und ansteigende Schnittkraft | Der Schnitt überschreitet den nutzbaren Arbeitsbereich | Reduzieren Sie die Last oder wählen Sie eine geeignetere Geometrie |
| Gute Spanabfuhr nur beim Schruppen | Schruppen und Schlichten erfordern unterschiedliche Bedingungen | Überprüfen Sie jeden Arbeitsschritt separat |
Die Vorschub- und Schnitttiefentabelle des Wendeplattenherstellers bietet einen besseren Ausgangspunkt als eine universelle Einstellung. Ein Schlichtdurchgang kann nicht einfach tiefer gewählt werden, wenn dadurch Material entfernt wird, das für die Endmaße erforderlich ist.
Die Schnittgeschwindigkeit kann dann für das Material und das Werkzeug überprüft werden. Eine Änderung der Geschwindigkeit sollte die Spanabfuhr unterstützen, ohne Adhäsion, schnellen Verschleiß oder eine inakzeptable Oberfläche zu verursachen.
Warum wickeln sich lange Späne um das Werkzeug oder das Werkstück?
Ein ununterbrochener Span kann sich zu einem wachsenden Nest um rotierende Teile entwickeln. Die Identifizierung des ersten Kontaktpunkts hilft, wiederholtes Aufwickeln und Oberflächenschäden zu verhindern.
Lange Späne wickeln sich auf, weil sie nach dem Verlassen der Schneidkante verbunden bleiben und das rotierende Werkstück oder das Spannfutter berühren. Die Rotation kann sie um nahegelegene Teile ziehen. Duktiles Material, schwacher Spanbruch, ungeeigneter Spanfluss und Hindernisse in der Nähe der Spannbacken erhöhen das Risiko des Verhedderns.
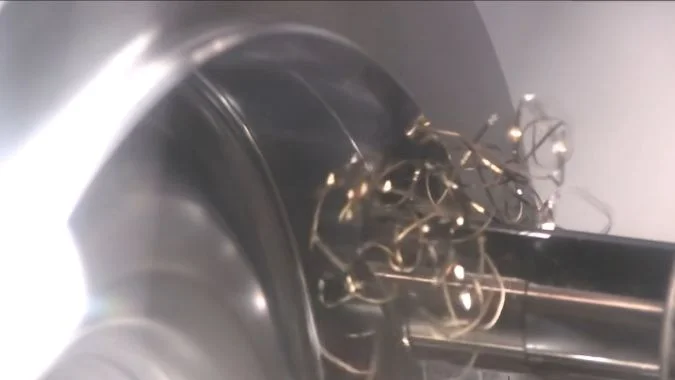
Kontinuierliches Schneiden führt zu einem Problem bei der Spanabfuhr
Während eines unterbrechungsfreien Drehschnitts fließt das Material kontinuierlich über die Wendeplatte. Der Span muss brechen oder vom Werkstück weggeleitet werden.
Aluminium, Kupfer und weiche Stähle können flexible Bänder oder lange Spiralen erzeugen. Eine Spirale kann beim Verlassen der Wendeplatte kompakt aussehen, kann aber dennoch ein zusammenhängendes Stück sein. Ihre Länge ermöglicht es ihr, den Abstand zwischen Werkzeug und Spannfutter zu überbrücken.
Der erste Kontaktpunkt ist entscheidend. Ein Band, das eine rotierende Oberfläche berührt, kann sich darum wickeln und weitere Späne einfangen. Das entstehende Nest kann die bearbeitete Oberfläche zerkratzen, auf das Werkzeug schlagen oder die Kühlschmierstoffzufuhr behindern.
Der Sammelpunkt hilft bei der Identifizierung der Ursache
Spannbackenstufen, Aussparungen und freiliegende Merkmale können Späne zurückhalten. Eine Schulter in der Nähe der Schnittzone kann den Span zudem in Richtung Werkzeug oder Futter umlenken.
| Wo sich Späne ansammeln | Wahrscheinliches Problem zur Untersuchung | Reaktion des Prozesses |
|---|---|---|
| Um den Werkzeughalter | Lange Späne krümmen sich zurück zum Werkzeug | Überprüfung der Spanbrecherwahl und der Flussrichtung |
| Um das Werkstück | Späne bleiben lang genug, um die rotierende Oberfläche zu berühren | Spanbruch verbessern und Späne frei abführen |
| Zwischen den Spannbacken | Späne gelangen in Lücken, in denen sie hängen bleiben | Überprüfung des Abführwegs und der zugelassenen Spülanordnung |
| Um eine nahegelegene Schulter | Das Merkmal behindert den Weg des Spans | Überprüfung der Wendeschneidplattengeometrie und der Schnittfolge |
Sowohl die Spanform als auch die Spanrichtung sind wichtig. Kürzere Späne verringern das Umwickeln, aber die Maschine benötigt dennoch einen freien Weg, damit diese den Futterbereich verlassen können.
Das manuelle Entfernen erfordert eine gestoppte Maschine und das zugelassene Verfahren zur Spanbeseitigung. Der Bediener sollte niemals versuchen, einen Span von einem rotierenden Werkstück zu entfernen. Jegliche geplanten Änderungen an Futter oder Spannbacken müssen vom Spannmittelhersteller geprüft werden.
Wie kann die Ausrichtung des Kühlschmierstoffs helfen, die Schnittzone sauber zu halten?
Kühlschmierstoff kann das Werkstück benetzen, ohne die Spanquelle zu erreichen. Eine korrekte Ausrichtung hilft zu verhindern, dass frische Späne zum Werkzeug zurückkehren oder sich in der Nähe der Spannbacken ansammeln.
Kühlschmierstoff unterstützt die Reinigung der Schnittzone, wenn der Strahl die aktive Schneide erreicht und den Spanfluss weg vom Werkzeug, der bearbeiteten Oberfläche und dem Futter unterstützt. Eine präzise Zufuhr kann auch den Spanbruch fördern. Düsenposition, verfügbarer Durchfluss und ein freier Abführweg müssen aufeinander abgestimmt sein.
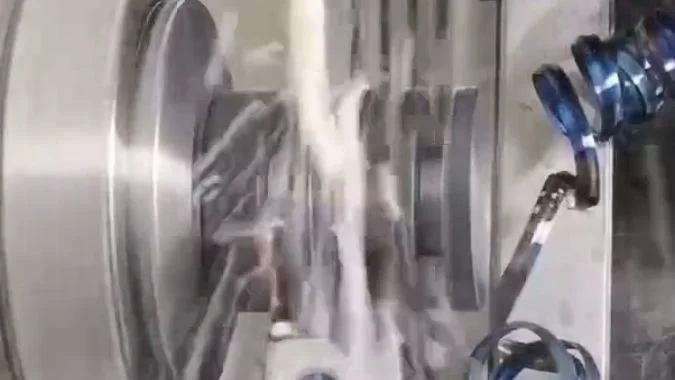
Der Strahl benötigt ein freies Ziel.
Das eigentliche Ziel ist die Schnittzone, in der der Span die Wendeschneidplatte verlässt. Ein Strahl, der auf den Halter oder ein bestehendes Spänenest trifft, erreicht diesen Bereich möglicherweise nicht.
Kühlmittel, das auf den Kontaktbereich zwischen Werkzeug und Span gerichtet ist, kann das Einrollen und die Abfuhr der Späne unterstützen.5 Es sorgt zudem für Kühlung und Schmierung. Ein separater Spülstrom kann helfen, lose Späne in Richtung der Entsorgungswege der Maschine zu befördern.
Ein fester Sprühwinkel ist nicht für jede Drehanwendung geeignet. Die effektive Richtung hängt von der Wendeschneidplatte, dem Halter, der Werkstückform und der Schnittposition ab. Die Düse sollte gemäß den Empfehlungen des Werkzeugherstellers und dem beobachteten Spänefluss ausgerichtet werden.
| Beobachtung des Kühlmittels | Mögliche Ursache | Zu prüfender Punkt |
|---|---|---|
| Der Halter ist nass, aber an der Schneidkante verbleiben Späne | Der Strahl verfehlt die aktive Schnittzone | Nozzle alignment and obstructions |
| Chips move toward the jaws | The flow carries chips into a collection point | Discharge direction and the escape route |
| Chip control worsens as a nest grows | Accumulated chips block delivery | Chip breaking and access to the cutting edge |
| Delivery weakens during the cycle | Flow is restricted or inconsistent | Nozzles, filters, and coolant supply |
Precision and flow serve different purposes
A precisely directed jet can help control the chip close to its source. Adequate flow then helps remove the separated pieces. Pressure alone cannot compensate for poor alignment or a blocked evacuation path.
A compatible high-pressure coolant system may improve control of difficult chips, but its pump, holders, nozzles, and connections must suit that pressure.6 A standard flood nozzle should not simply be treated as a high-pressure nozzle.
Nozzle adjustments should be made with the machine stopped. The next trial should confirm that chips leave the cutting zone and reach the collection area instead of moving from one trapped location to another.
Schlussfolgerung
Chuck-area chip buildup decreases when the insert, feed, cutting depth, and coolant direction work together. Effective chip breaking and a clear evacuation path are both necessary.
-
"Chip formation", https://en.wikipedia.org/wiki/Chip_formation. Machining literature documents that materials with high ductility, including aluminum alloys, copper, and low-carbon steels, typically produce continuous or ribbon-type chips due to their capacity for extensive plastic deformation without fracture. Evidence role: general_support; source type: research. Supports: the tendency of ductile materials to form continuous chip types during machining. ↩
-
"Research Article A chip formation mechanism taking into …", https://www.sciencedirect.com/science/article/abs/pii/S0890695524000361. Research on chip formation mechanisms shows that brittle materials such as cast irons produce discontinuous or fragmented chips because their limited ductility causes fracture during shear deformation rather than continuous plastic flow. Evidence role: mechanism; source type: research. Supports: the mechanism by which brittle materials produce discontinuous or fragmented chips. ↩
-
"On the Mechanism of Chip Breaking | J. Manuf. Sci. Eng.", https://asmedigitalcollection.asme.org/manufacturingscience/article/101/3/241/426775/On-the-Mechanism-of-Chip-Breaking. Research on cutting tool design demonstrates that chip breaker grooves impose geometric constraints that force the flowing chip to curl with a specific radius, creating bending stresses that promote fracture when the chip’s curvature exceeds the material’s bending capacity. Evidence role: mechanism; source type: research. Supports: the mechanism by which chip breaker groove geometry induces chip curling and fracture. ↩
-
"Impact of Chip Breaker Geometry on the Performance … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC11902139/. Studies of chip breaker performance show that chips thinner than the breaker’s design range lack sufficient stiffness to generate the bending stresses required for fracture, resulting in continuous chip formation despite the presence of chip control geometry. Evidence role: mechanism; source type: research. Supports: the relationship between chip thickness (determined by feed rate) and chip breaker effectiveness. ↩
-
"Inline solutions for catching super fine chips in coolant lines", https://www.facebook.com/groups/769782850345135/posts/1379828012673946/. Studies of cutting fluid delivery show that coolant directed at the tool-chip interface can influence chip curl radius through thermal effects and mechanical forces, while also providing momentum to assist chip evacuation from the cutting zone. Evidence role: mechanism; source type: research. Supports: the influence of directed coolant on chip curling behavior and removal. Scope note: The effect varies significantly with coolant pressure, flow rate, and nozzle design ↩
-
"Purdue develops ‘intrachip’ micro-cooling system for high- …", https://www.purdue.edu/newsroom/archive/releases/2017/Q4/purdue-develops-intrachip-micro-cooling-system-for-high-performance-radar,-supercomputers—.html. Research on advanced coolant delivery systems indicates that high-pressure coolant (typically 70-200 bar) can improve chip breaking and evacuation for difficult-to-machine materials, though implementation requires toolholders, seals, and delivery systems specifically designed for elevated pressures. Evidence role: general_support; source type: research. Supports: the effectiveness of high-pressure coolant systems in chip control and the system requirements for safe operation. ↩

Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.