

Waarom breekt de draad bij de tweede snede in MS-WEDM?
Een geslaagde voorbewerking kan tijdens het nabewerken alsnog leiden tot een draadbreuk. Het vergelijken van de twee gangen helpt om de veranderde toestand te identificeren voordat er opnieuw wordt gestart.
Draadbreuk bij de tweede snede kan het gevolg zijn van een sluitende zaagsnede, beschadigde molybdeendraad, ongeschikte snijinstellingen, versleten stroomtoevoercontacten of slechte spoeling. De voorbewerking kan het werkstuk en de draad veranderen voordat de nabewerking begint. Bij een storing moeten zowel de mechanische speling als de ontladingscondities worden gecontroleerd.
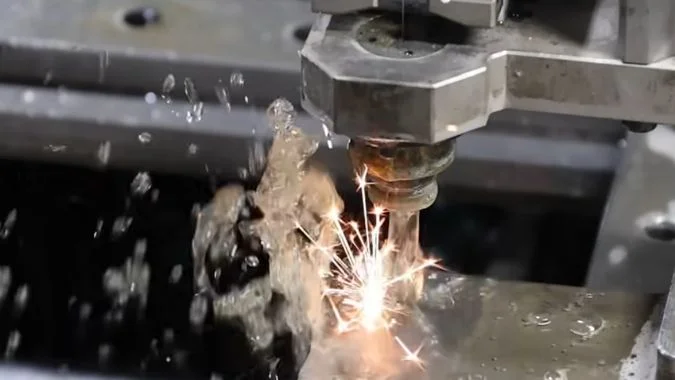
De voorbewerking was voltooid, maar de draad brak kort na het begin van de nabewerking. Die volgorde biedt de operator een nuttige vergelijking. De machine voltooide één set condities en faalde onder een andere. De inspectie moet beginnen bij het werkstuk, de draad en de instelling zoals deze waren tussen die twee gangen in.
Wat is er veranderd tussen de geslaagde voorbewerking en de mislukte tweede snede?
De eerste gang bewijst dat voorbewerken mogelijk was. Het bewijst niet dat de condities voor nabewerking in orde blijven, dus de overgang tussen de gangen vereist een afzonderlijke inspectie.
De voorbewerking kan de speling in de zaagsnede, de vorm van het werkstuk, de ondersteuning van het restmateriaal, de conditie van de draad en de hoeveelheid vuil veranderen. De tweede snede gebruikt ook een andere padverschuiving en ontladingsinstellingen. Elke handeling of opnieuw inrijgen tussen de gangen door kan een nieuwe verandering introduceren die de draadspeling of stabiliteit beïnvloedt.
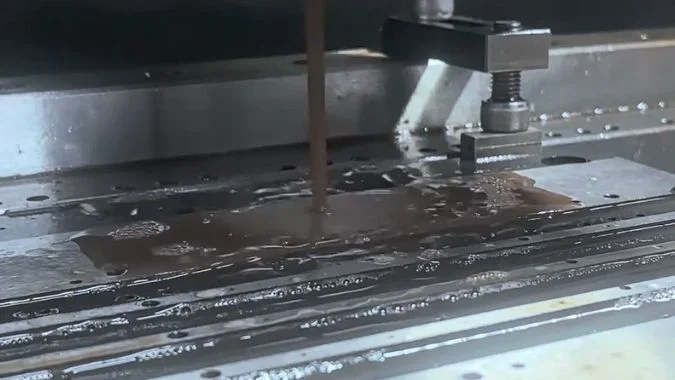
Het werkstuk en de zaagsnede kunnen zijn veranderd
Voorbewerken verwijdert materiaal dat hielp het werkstuk in zijn oorspronkelijke vorm te houden. Restspanning kan vervolgens een dunne wand of smalle sectie vervormen1. Een zaagsnede die open was tijdens het voorbewerken, kan strak genoeg worden om de draad te beknellen.
Ook het uitgesneden materiaal vereist aandacht. Een los of gedeeltelijk vastzittend stuk kan in het draadpad leunen. Het verwijderen van schroot moet de geplande ondersteunings- en retentievolgorde volgen, omdat het verwijderen ervan ook de instelling kan veranderen.
| Te vergelijken item | Verandering na voorbewerken | Te inspecteren bewijs |
|---|---|---|
| Zaagsnede en dunne secties | Lokale speling kan afnemen | Een versmalde gleuf, contactsporen of herhaaldelijke kortsluitingen |
| Uitsnijmateriaal | Een slak kan verschuiven of vast blijven zitten | De positie en resterende bevestigingspunten |
| Molybdeen draad | Slijtage of lokale schade kan toenemen | Variatie in diameter, krassen of zichtbare zwakke secties |
| Werkvloeistof | Restmateriaal kan in de snede achterblijven | Staat van het filter en vloeistoftoevoer bij de snede |
| Trimprogramma | Verandering van offset- en elektrische instellingen | De geselecteerde doorgang, compensatie en het insteekpad |
De overgang moet worden gereconstrueerd
De operator moet vastleggen wat er na het voorbewerken is gebeurd. Nuttige details zijn onder meer het verwerken van schroot, reiniging, aanpassingen aan de klemmen, vervanging van de draad en parameterwijzigingen.
Opnieuw inrijgen is een controle waar het proces dit vereist; het is geen automatische vereiste voor elke trimsnede. De draad moet de beoogde geleideroute volgen en een vrij pad ingaan.
Een triminstelling met lagere energie kan een mechanische breuk in een sluitende snede niet voorkomen. De vergelijking moet speling vaststellen voordat elektrische aanpassingen beginnen.
Kan draadbeschadiging door de voorbewerking bijdragen aan breuk tijdens de tweede gang?
Een draad kan het voorbewerken voltooien met schade die de resterende sterkte vermindert. Het meenemen van die toestand naar het trimmen kan van een zwakke sectie de volgende breuk maken.
Draadschade door voorbewerken kan bijdragen aan breuk tijdens de tweede doorgang. Hergebruikte molybdeendraad kan erosie, verdunning of mechanische schade meebrengen naar het trimmen. Een verzwakt gedeelte kan bezwijken onder spanning of instabiele ontlading. Inspectie moet ook de contacten en geleiders omvatten die de draad opnieuw kunnen beschadigen.
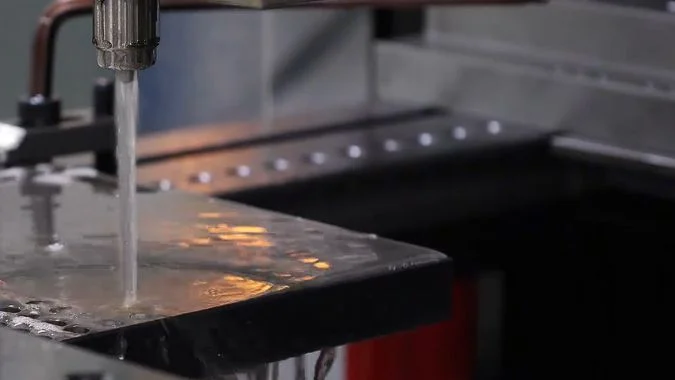
Hergebruikte draad neemt zijn eerdere toestand met zich mee
Draad-EDM met gemiddelde snelheid hergebruikt vaak molybdeendraad door herhaalde verplaatsing2. De draad die de trimsnede ingaat, kan al aanzienlijke blootstelling aan ontlading hebben ondergaan.
Agressieve voorbewerkingscondities en slechte spaanafvoer kunnen lokale verhitting en erosie verhogen3. Een beschadigd gedeelte heeft minder marge tegen de gecombineerde effecten van spanning, wrijving en verdere ontlading.
De inspectie moet meer omvatten dan alleen het korte stuk naast de breuk. Andere delen van de werkende draad kunnen ook versleten zijn. Diametercontroles op verschillende posities kunnen helpen bij het onthullen van ongelijkmatige verdunning, maar de acceptatielimiet moet overeenkomen met de specificaties van de draad en de machine.
| Observatie | Mogelijke bijdragende factor | Volgende controle |
|---|---|---|
| Ongelijkmatige verdunning of geërodeerde secties | Ontladingsslijtage opgebouwd tijdens voorbewerking | Voorbewerkingscondities, spoeling en geschiktheid van de draad |
| Krassen langs de draad | Contact met een beschadigde geleider of stroomtoevoercontact | Contactoppervlakken en de volledige draadroute |
| Breuken nabij een geleider | Wrijving, uitlijnfouten of schade aan de geleider | Rotatie, groefconditie en uitlijning van de geleider |
| Verse draadbreuken op dezelfde contourlocatie | Een lokaal probleem met de snede, het pad of de spoeling blijft bestaan | Het werkstuk en de omstandigheden op die locatie |
Vervanging moet de bron van de schade aanpakken
Een ingesleten stroomtoevoercontact kan de draad bekrassen of de loop ervan verstoren4. Versleten geleiderollen en lagers kunnen de draadbeweging en -spanning eveneens verstoren. Deze onderdelen moeten worden geïnspecteerd voordat de vervangende draad weer in gebruik wordt genomen.
Een succesvolle nieuwe poging met verse draad ondersteunt de mogelijkheid dat de oude draad een rol speelde. Een herhaalde breuk op dezelfde werkstuklocatie wijst op een onopgeloste lokale conditie. Geen van beide resultaten mag een inspectie van het volledige proces vervangen.
Hoe kan beweging van het werkstuk na de voorbewerking worden uitgesloten?
Kleine veranderingen aan het werkstuk kunnen de trimspeling verkleinen zonder een duidelijk falen van de klem. Metingen zijn nodig om lokale vervorming te onderscheiden van beweging van het gehele onderdeel.
Werkstukbeweging kan worden gecontroleerd door vastgestelde referentiepunten voor en na het voorbewerken te vergelijken. De inspectie moet klemverschuiving scheiden van lokale vervorming en de speling nabij de mislukte snede bevestigen. Markeringslijnen onthullen grote verschuivingen, maar ze kunnen kleine veranderingen die belangrijk zijn tijdens het trimmen niet uitsluiten.
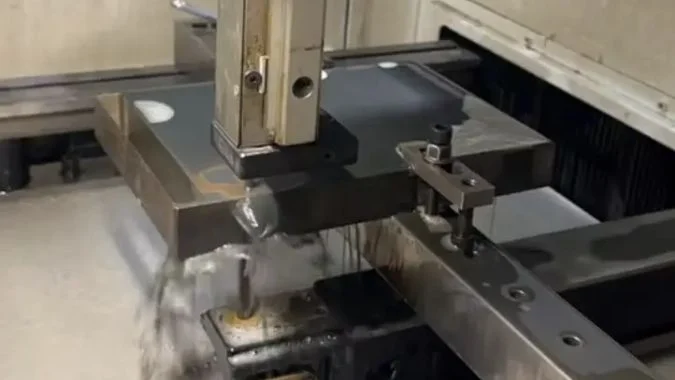
Klemverschuiving en vervorming laten verschillende sporen na
Een onderdeel kan stevig vastgeklemd blijven en toch van vorm veranderen. Het vrijkomen van restspanning kan een dun gedeelte doen buigen terwijl het belangrijkste klemgebied op zijn plaats blijft.
Klemverschuiving verandert de positie van het onderdeel ten opzichte van de opspanning. Lokale vervorming verandert de relatie tussen kenmerken binnen het onderdeel. De twee condities vereisen verschillende corrigerende maatregelen.
Een nuttig meetplan legt stabiele referentiepunten vast vóór het voorbewerken. Dezelfde kenmerken kunnen vervolgens na het voorbewerken worden gecontroleerd met een geschikte indicator, taster of inspectiemethode.
| Controleren | Wat het helpt vast te stellen | Beperking |
|---|---|---|
| Kenmerken op het onderdeel en de opspanning5 | Of er een grote relatieve verschuiving heeft plaatsgevonden | Markeringen lossen kleine positionele veranderingen niet op |
| Herhaaldelijke controles van klemreferenties | Of het onderdeel in de opspanning is verschoven | Stabiele referenties bewijzen niet dat dunne wanden recht zijn gebleven |
| Metingen nabij de defecte contour | Of de lokale geometrie of speling is veranderd | De oorspronkelijke referentie of beoogde geometrie moet bekend zijn |
| Inspectie van klemmen en steunen | Of de fixatie veilig blijft | Vastgedraaide bevestigingsmiddelen bewijzen op zichzelf niet dat de geometrie onveranderd is |
Het bewijsmateriaal moet de defecte regio bestrijken
De operator moet hoeken, smalle bruggen, dunne wanden en de positie van het uitgesneden materiaal inspecteren. Een stabiele klemreferentie kan een sluitende snijvoeg elders op het onderdeel niet uitsluiten.
Een inspectie die pas na een defect wordt gestart, kan de eerdere positie niet uitsluitend aan de hand van markeerlijnen vaststellen. De operator moet beschikbare referentiedocumentatie vergelijken en de resterende voorraad en speling verifiëren.
Elke wijziging aan de klem kan de positie van het onderdeel opnieuw veranderen, dus de referentiecontroles moeten na aanpassing worden herhaald. Extra ondersteuning moet het onderdeel vasthouden zonder een vervormd gedeelte in een tijdelijke vorm te dwingen.
De machinepositionering kan worden onderzocht als de controles van de opspanning en het onderdeel consistent blijven. Fouten in de terugkeer van de as zijn een apart probleem6 van het verschuiven van het werkstuk en moeten worden gecontroleerd via de goedgekeurde procedure van de machine.
Wat moet worden gecontroleerd voordat de mislukte nabewerkingsgang opnieuw wordt geprobeerd?
Opnieuw inrijgen zonder de fout te corrigeren kan de breuk herhalen en de contour beschadigen. Een gecontroleerde herstart vereist geverifieerde speling, draadloop, vloeistofconditie en triminstellingen.
Voordat de operator het opnieuw probeert, moet hij een open draadpad, veilige werkstukopspanning, bruikbare draad, stabiele spanning, deugdelijke geleiders en stroomtoevoercontacten, effectieve spoeling en het juiste trimprogramma verifiëren. De herstartpositie en compensatie moeten de herstelprocedure van de machine en de resterende bewerkingstoegift volgen.
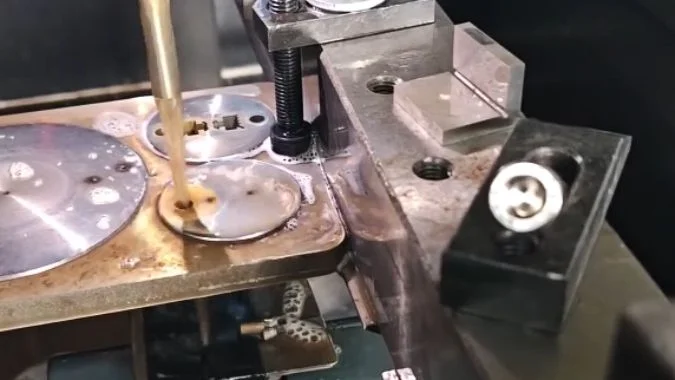
De locatie van de breuk moet de inspectie sturen
De operator moet de positie van het defect en de beschikbare alarmgeschiedenis bewaren voordat de opdracht opnieuw wordt ingesteld7. Herhaaldelijke kortsluitingen bij een dunne wand duiden op een spelingprobleem, maar ze kunnen ook gepaard gaan met de ophoping van vuil. Een breuk bij een geleider vestigt de aandacht op de draadloop en de contactoppervlakken.
Gebroken draad en vastgelopen vuil moeten worden verwijderd terwijl de machine zich in de voor reiniging gespecificeerde toestand bevindt.8. De zaagsnede en geleiders moeten vrij zijn voordat de draad terugkeert naar de snijzone.
| Verificatie | Bewijs vereist vóór het opnieuw proberen |
|---|---|
| Werkstuk en afval | Veilige bevestiging en vrije ruimte langs het herstarttraject |
| Staat van de draad | Een geschikte draaddiameter en geen onaanvaardbare schade |
| Spanning en verplaatsing | Stable operation without catching, jumping, or abnormal vibration |
| Contacts and guides | Serviceable surfaces, smooth rotation, and correct alignment |
| Werkvloeistof | Suitable condition, effective filtration, and delivery into the kerf |
| Trim settings | The correct pass settings for material, thickness, and wire |
| Recovery path | Confirmed position, compensation, and remaining stock |
Settings must match the actual machine and consumables
The fluid concentration should follow the approved fluid supplier’s range. A refractometer reading must be interpreted using that product’s measurement instructions9. One concentration range cannot be transferred to every medium-speed EDM fluid.
Wire tension and travel speed also need the machine’s specified values10. The check should include actual stability because a correct setpoint does not prove smooth wire motion.
The selected trim conditions should include the intended pulse width, peak current, pulse interval, and tracking settings11. Roughing settings should not carry into trimming through an overlooked program selection.
Recovery must preserve the remaining contour
The restart position and offset need checking against the completed portion of the pass. Wire replacement can also require a review of the diameter used for compensation.
A fixed retreat distance or added offset cannot suit every failed trim cut12. The recovery procedure must account for the current position, cut direction, and remaining allowance. The first resumed section should be monitored for stable discharge and smooth travel before the job continues.
Conclusie
Second-pass breakage needs a comparison with roughing conditions. Verified kerf clearance, workpiece stability, wire condition, flushing, and trim settings provide a sound basis for retrying.
-
"Thin-Wall Machining Mistakes: Residual Stress and More", https://www.linkedin.com/posts/mohammadzandindustrial_thinwallmachining-cncmachining-manufacturingengineering-activity-7465162084973002752-QQWs. Material removal during machining can release residual stresses that were balanced in the original workpiece, leading to distortion particularly in thin-walled or flexible geometries where structural rigidity is insufficient to resist the stress redistribution. Evidence role: mechanism; source type: research. Supports: Residual stress release can cause dimensional changes in thin-walled machined components. Scope note: General machining principle; specific magnitude of distortion in wire EDM depends on material properties, geometry, and cutting parameters ↩
-
"Molybdenum Wire for EDM: Selection Guide", https://edmzap.com/post/molybdenum-wire-for-edm-selection-factors-for-wire-edm. Medium-speed wire electrical discharge machining systems employ wire reuse strategies where the electrode wire travels through the cutting zone multiple times, contrasting with high-speed systems that use fresh wire continuously, thereby reducing wire consumption at the cost of requiring wire condition monitoring. Evidence role: general_support; source type: education. Supports: Medium-speed wire EDM systems are designed to reuse wire through multiple passes. Scope note: Specific reuse patterns vary by machine design and manufacturer implementation ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. In electrical discharge machining, each discharge pulse generates localized heating at both the workpiece and electrode surfaces; accumulated thermal and erosive effects can degrade the wire electrode, with inadequate flushing exacerbating damage by allowing debris to concentrate discharge energy and impede heat dissipation. Evidence role: mechanism; source type: research. Supports: High discharge energy and inadequate debris removal contribute to wire electrode degradation in EDM. ↩
-
"Gold-Plated Electrode with High Scratch Strength for … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC6393511/. Power feed contacts in wire EDM systems must maintain electrical conductivity while allowing wire travel; wear grooves or surface damage on these contacts can create mechanical interference that scratches or weakens the wire electrode, potentially leading to wire breakage during cutting operations. Evidence role: mechanism; source type: education. Supports: Worn or damaged electrical contacts in wire EDM can cause mechanical damage to the wire electrode. ↩
-
"Using witness marks for CNC machining reference points", https://www.facebook.com/groups/585824148849958/posts/2141300506635640/. Witness marks—deliberate marks made across the boundary between a workpiece and its fixture—serve as visual indicators of relative movement; any shift between the components will cause misalignment of the marks, providing a simple method to detect gross positioning changes during machining operations. Evidence role: general_support; source type: education. Supports: Witness marks are used in manufacturing to detect relative movement between workpieces and fixtures. Scope note: Method detects only movement large enough to be visually discernible; cannot resolve small positional changes ↩
-
"Machine Tool Metrology and Modeling", https://webpages.charlotte.edu/~jamiller/machmet/machmet.html. Computer numerical control machine tools can exhibit positioning errors arising from mechanical wear, thermal effects, or control system issues that affect axis positioning accuracy and repeatability; these machine-based errors are independent of workpiece fixturing and require different diagnostic and correction procedures than workpiece movement or deformation. Evidence role: general_support; source type: education. Supports: CNC machine tool positioning errors represent a distinct error source from workpiece movement. ↩
-
"Best Practices for Data Preservation", https://libguides.unco.edu/datamgt/bestpractices. Effective troubleshooting of manufacturing equipment failures requires preservation of failure state information, including machine position, alarm codes, and process conditions at the time of failure; this data provides diagnostic clues about failure mechanisms and helps distinguish between different potential causes, but may be lost if the machine is reset before documentation. Evidence role: general_support; source type: education. Supports: Preserving failure state information aids in manufacturing problem diagnosis. ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. Electrical discharge machining equipment operates with high-voltage electrical systems and dielectric fluids, requiring specific safety and operational procedures for cleaning and debris removal; manufacturers specify machine states and procedures for maintenance activities to prevent electrical hazards, fluid contamination, and damage to precision components. Evidence role: general_support; source type: education. Supports: EDM equipment requires specific procedures for cleaning and debris removal. ↩
-
"Recent Advances and Perceptive Insights into Powder-Mixed …", https://pmc.ncbi.nlm.nih.gov/articles/PMC7464327/. Refractometers measure the refractive index of fluids to estimate concentration, but the relationship between refractive index and actual concentration depends on the specific chemical composition of the fluid; manufacturers provide calibration curves or conversion factors specific to their formulations to ensure accurate concentration determination. Evidence role: general_support; source type: education. Supports: Refractometer measurements of fluid concentration require product-specific calibration and interpretation. Scope note: General refractometry principle; specific application to EDM dielectric fluids assumes similar measurement principles apply ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. Wire electrical discharge machining requires controlled wire tension to maintain electrode straightness and positioning accuracy, while wire travel speed must be coordinated with discharge conditions to manage electrode wear and thermal effects; deviations from specified parameters can compromise cutting stability and increase wire breakage risk. Evidence role: general_support; source type: education. Supports: Wire tension and travel speed are critical parameters in wire EDM that affect cutting stability and wire breakage risk. ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. Electrical discharge machining processes are controlled through pulse parameters that define the discharge characteristics: pulse width (duration of each discharge), peak current (maximum current during discharge), and pulse interval (time between discharges), along with servo tracking settings that maintain optimal gap distance; trim passes typically use lower energy settings than roughing to achieve better surface finish. Evidence role: definition; source type: education. Supports: Wire EDM trim operations use specific electrical discharge parameters including pulse characteristics and servo control settings. ↩
-
"Computer numerical control", https://en.wikipedia.org/wiki/Computer_numerical_control. Recovery procedures following machining interruptions must account for the specific failure location, remaining material allowance, tool or electrode condition, and cutting direction to safely resume operations; fixed retreat distances or offsets cannot accommodate the variety of failure scenarios and may result in collision, inadequate clearance, or dimensional errors. Evidence role: general_support; source type: education. Supports: Recovery from machining interruptions requires situation-specific procedures rather than fixed approaches. ↩

Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.