

Como escolher o diâmetro do fio de molibdênio para sua máquina HS-WEDM ou MS-WEDM?
Um fio de molibdênio espesso corta mais rápido e deixa um corte mais largo. Um fio fino mantém um canto mais afiado e quebra mais facilmente. O diâmetro deve acompanhar a espessura e a precisão.
O diâmetro do fio de molibdênio para uma HS-WEDM ou MS-WEDM é escolhido com base na espessura da peça e na precisão necessária. Tamanhos comuns são 0,12–0,20 mm. Um primeiro corte geralmente usa 0,18 mm. Um corte de acabamento usa 0,15 mm ou mais fino. Acima de 0,23 mm em uma máquina de fio rápido causa acúmulo.
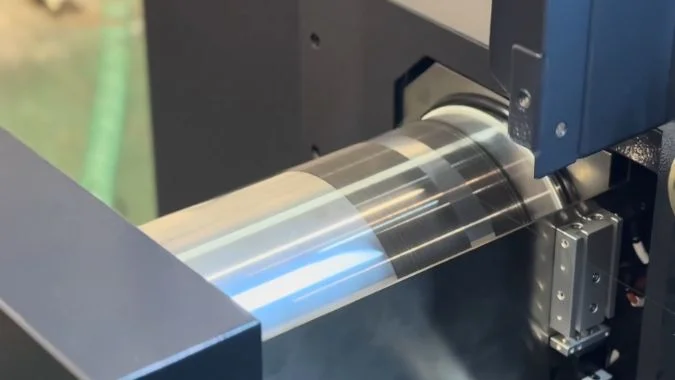
Um fio de 0,18 mm e um fio de 0,12 mm não cortam a mesma ranhura. O fio mais espesso abre um corte mais largo e opera mais rápido. O fio mais fino deixa um raio menor em um canto interno. A espessura da peça e o canto no desenho decidem qual diâmetro deve ser usado na máquina.
O que o diâmetro do fio faz na largura do corte, no canto interno e na velocidade de corte?
Um único diâmetro não pode atender ao corte, ao canto e à velocidade ao mesmo tempo. O resultado é uma ranhura larga, um canto arredondado ou um corte lento. Os três efeitos devem ser analisados em conjunto.
O diâmetro do fio define a largura do corte, o raio deixado em um canto interno e a velocidade de corte. Um fio mais espesso alarga o corte e corta mais rápido, mas deixa um arco de canto maior. Um fio mais fino estreita o corte e pode chegar mais perto de um canto afiado.
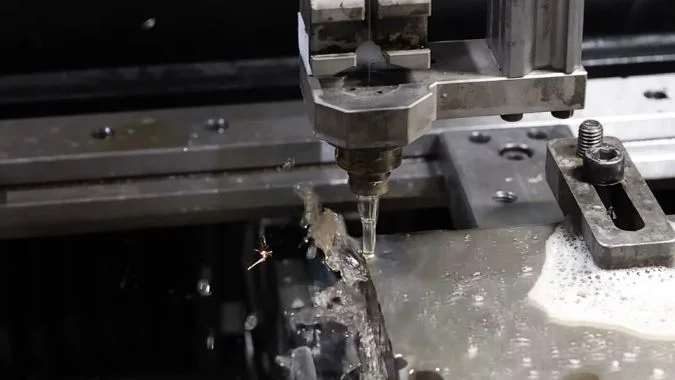
Largura do corte
A largura do corte é aproximadamente o diâmetro do fio de molibdênio mais a folga de descarga em ambos os lados.1. Um fio mais espesso abre uma ranhura mais larga. Um fio mais fino abre uma ranhura mais estreita. A compensação do programa é o raio do fio mais a folga em um lado. O fio também se desgasta e fica mais fino durante o trabalho, portanto, o corte e o tamanho final se desviam. O diâmetro deve ser medido em um cronograma definido, e o valor de compensação deve ser inserido novamente.
Canto interno
Um fio mais espesso deixa um arco maior em um canto interno. Um canto afiado torna-se difícil de alcançar. Um fio mais fino deixa um arredondamento menor, permitindo que a trajetória chegue mais perto de um canto vivo. Moldes pequenos com cantos afiados e ranhuras estreitas precisam desse fio mais fino. A EDM a fio para moldes de estampagem é uma escolha de processo separada. O diâmetro ainda define quão pequeno o canto restante pode ser.
Velocidade de corte
Um fio mais espesso pode transportar mais corrente de descarga, por isso o corte é mais rápido. Peças espessas favorecem essa velocidade. O mesmo fio espesso também reduz a qualidade da superfície. A espessura da peça, o material e a precisão no desenho devem ser analisados em conjunto antes que o diâmetro seja definido.
Diâmetros comuns em HS-WEDM e MS-WEDM
O trabalho convencional com fio rápido e fio médio usa 0,12–0,20 mm. Um primeiro corte geralmente usa 0,18 mm. Uma passada de acabamento fino muda para 0,15 mm ou menos. Uma meta de Ra 0,4 μm ou melhor favorece 0,12–0,15 mm, com a tensão mantida estável. Peças espessas e alta corrente favorecem 0,18 mm ou acima. HS-WEDM e MS-WEDM diferem como máquinas. A regra de diâmetro em qualquer máquina ainda segue a peça.
| Efeito | Fio mais espesso | Fio mais fino |
|---|---|---|
| Largura de corte (Kerf) | Mais largo. Diâmetro mais a folga de ambos os lados | Mais estreito |
| Canto interno | Arco restante maior | Raio menor, mais próximo de um canto vivo |
| Velocidade de corte | Mais rápido. Melhor em peças espessas | Mais lento |
| Superfície | Geralmente pior | Melhor quando a tensão é mantida |
| Tamanho típico | Corte inicial a 0,18 mm, ou mais espesso para material bruto pesado | Passada de acabamento (skim) a 0,15 mm, ou 0,12–0,15 mm para um acabamento fino |
Por que um fio de molibdênio mais espesso conduz melhor a corrente em um bloco de aço espesso?
Um bloco de aço espesso requer uma corrente média maior. Um fio fino superaquece e rompe sob essa carga. A seção transversal é o que define a corrente que o fio pode suportar.
Um fio de molibdênio mais espesso conduz melhor a corrente em um bloco de aço espesso porque sua seção transversal é maior. A cerca de 150 A/mm², um fio de 0,18 mm pode suportar cerca de 3,82 A. Um fio de 0,12 mm suporta cerca de 1,74 A.
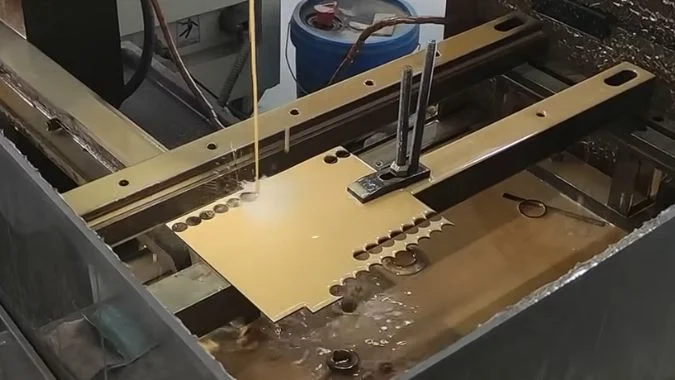
Por que a seção transversal define a corrente
A eletroerosão a fio funde o metal com descarga de pulso. O fio de molibdênio é o eletrodo que conduz essa corrente. A capacidade de corrente segue a seção transversal. Um fio mais espesso pode conduzir mais corrente antes de romper. Uma referência do setor coloca o limite de corte próximo a 150 A/mm². Nessa densidade, a resistência à tração cai para cerca de um terço ou um quarto da resistência original2. Com base nisso, um fio de 0,12 mm suporta cerca de 1,74 A. Um fio de 0,18 mm suporta cerca de 3,82 A. A diferença entre esses dois limites é grande.
O que um bloco de aço espesso exige
Um bloco espesso possui um longo caminho de descarga. Lascas são difíceis de remover. A erosão eficaz requer uma corrente média mais alta. O bloco também converte mais dessa energia em calor. Fios mais espessos suportam a corrente. Eles possuem menor resistência e geram menos calor no próprio fio. Um ponto quente localizado tem, portanto, menos probabilidade de romper o fio. Em aço espesso, um fio de 0,18 mm é muito mais estável do que um fio de 0,12 mm.
Onde uma espessura maior deixa de ajudar
O corte mais largo e um perfil ligeiramente pior são o custo dessa corrente. Mais espesso nem sempre é melhor. Acima de 0,23 mm em uma máquina de fio rápido, o fio pode se acumular e defletir. Esse tamanho faz mais mal do que bem. Materiais espessos e alta corrente exigem 0,18 mm ou mais. Peças pequenas e precisas que necessitam de acabamento exigem 0,12–0,15 mm.
| Fio | Corrente aprox. próxima de 150 A/mm² | Ajuste em um bloco de aço espesso |
|---|---|---|
| 0,12 mm | Cerca de 1,74 A | Superaquece e quebra sob a corrente que um bloco espesso exige |
| 0,18 mm | Cerca de 3,82 A | Mais estável. Menor resistência e menos calor no fio. |
| Acima de 0,23 mm em fio rápido. | Seção maior, mas mau comportamento do fio. | Acúmulo e deflexão. Não é um ganho. |
| 0,12–0,15 mm em peças pequenas e precisas. | Corrente mais baixa. | Acabamento e canto, não velocidade de bloco espesso. |
O que acontece com o acabamento se um único diâmetro for forçado tanto no corte bruto quanto no de acabamento?
Um fio que faz o desbaste e depois o acabamento copia os danos do desbaste na face. A rugosidade permanece alta e aparecem estrias. O fio deve ser verificado ou trocado.
Forçar um fio de molibdênio em cortes de desbaste e acabamento deixa um fio desgastado e com marcas na passada final. O Ra geralmente permanece em 1,2–1,4 μm e não estabiliza abaixo de 1,0 μm. Um desgaste acima de 0,01 mm significa que o fio deve ser substituído.
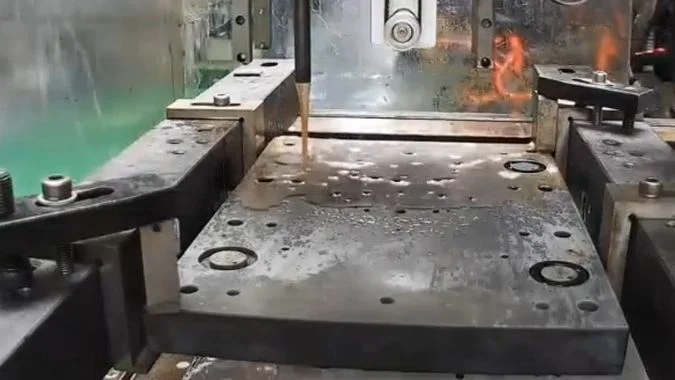
O que a face mostra.
O mesmo fio para desbaste e acabamento copia os danos do fio para a peça. A rugosidade não estabilizará abaixo de Ra 1,0 μm. Frequentemente fica em Ra 1,2–1,4 μm ou pior. Desgaste irregular ou marcas locais deixam estrias claras e escuras regulares, como marcas de salto de fio. Um fio que afina torna a folga de descarga instável. Um intervalo de pulso curto deixa marcas irregulares. Fluido sujo adiciona um tom amarelado ou carbono na face.
Por que o fio de desbaste não pode fazer o acabamento.
Alta corrente no corte de desbaste afina o fio e cria micro-marcas em sua superfície. Nem o novo diâmetro nem essa superfície são estáveis o suficiente para um acabamento. Desgaste acima de 0,01 mm é o ponto de troca usual. Além dessa perda, a qualidade do acabamento não pode ser mantida. O desbaste e o acabamento também requerem tensões diferentes. Um fio que alterna entre esses estados altera a largura do corte e a textura da superfície. Marcas de descarga profundas e a camada alterada do primeiro corte também podem ser muito profundas para que as passadas posteriores as removam. O acabamento, então, tem um limite.
O que mudar antes do acabamento.
Separe os fios quando a máquina permitir. Cerca de 0,18 mm para desbaste. 0,12–0,15 mm para acabamento. A capacidade de corrente e a largura de corte correspondem a cada passada. Se um fio precisar ser mantido, meça-o após o desbaste. Substitua-o quando o desgaste exceder 0,01 mm. Para o acabamento, mantenha a largura de pulso dentro de 4 μs3, diminua a velocidade do fio e defina a tensão em 12–14 N.4. Um acabamento abaixo de Ra 0,8 μm é basicamente inalcançável com o mesmo fio de molibdênio5. Fios separados ou um processo de fio lento são os caminhos restantes.
| Verificação | Mesmo fio para desbaste e acabamento | Fios separados |
|---|---|---|
| Fio após o desbaste | Desgastado e com microfuros | O fio de desbaste para no corte de desbaste |
| Ra típico | Geralmente 1,2–1,4 μm. Difícil de manter abaixo de 1,0 μm | O fio de acabamento tem 0,12–0,15 mm e permanece redondo |
| Limite de desgaste | Acima de 0,01 mm: substituir antes do acabamento | Não compartilhado, portanto, o desgaste do desbaste não afeta o acabamento |
| Abaixo de Ra 0,8 μm | Basicamente inalcançável | Fios separados ou EDM a fio lento |
| Configurações de acabamento se o fio precisar ser mantido | Largura de pulso dentro de 4 μs, fio mais lento, tensão 12–14 N | Não necessário para um fio de acabamento novo |
Por que um fio fino pode quebrar com mais frequência em cortes interrompidos e com refrigeração deficiente?
Cortes interrompidos e lavagem fraca acumulam calor e detritos em um fio fino. O fio então queima ou se rompe. A pressão da lavagem e a extremidade quebrada mostram a causa.
Um fio de molibdênio fino quebra mais frequentemente em cortes interrompidos com lavagem deficiente, pois o calor e os detritos permanecem em um sulco estreito. O fio tem menos seção, maior resistência e menos resfriamento. A quebra aumenta drasticamente quando a pressão da bomba está abaixo de 0,5 bar.
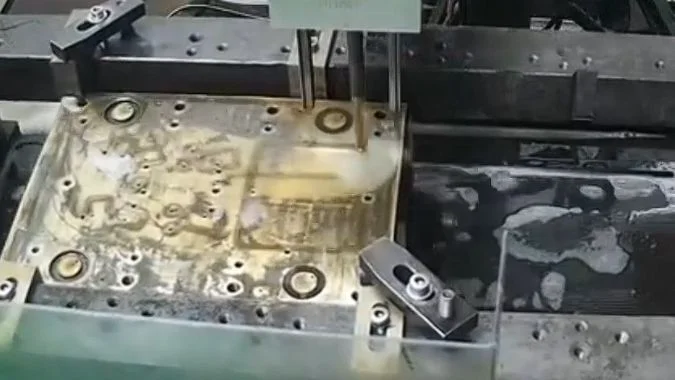
Corte interrompido
Um caminho interrompido faz com que a descarga salte entre curto-circuito e circuito aberto. O fio sofre choques de corrente repetidos. Uma descarga instável também pode estacionar um arco em um curto trecho do fio. Esse ponto superaquece e rompe.
Limpeza deficiente
Fluxo baixo, ou um caminho obstruído, impede que o fluido de trabalho entre na fenda. Detritos erodidos permanecem na ranhura. Formam-se curto-circuitos. O calor não é dissipado. A temperatura do fio aumenta até ultrapassar seu limite. A quebra aumenta acentuadamente quando a pressão da bomba de circulação está abaixo de 0,5 bar. A concentração do fluido deve permanecer dentro da faixa recomendada pelo fabricante.
Por que o fio fino falha primeiro
Um fio mais fino tem menos seção transversal. A resistência é maior. A capacidade de corrente é menor. O resfriamento é pior. A fenda também é mais estreita, portanto, os cavacos saem mais lentamente. O mesmo calor e os mesmos detritos quebram um fio fino mais cedo do que um fio grosso.
O que a extremidade rompida mostra
Uma esfera fundida na extremidade rompida indica superaquecimento. As configurações de descarga e o suprimento de fluido são a primeira verificação. Uma extremidade plana, sem sinais de fusão, indica uma tração mecânica. A tensão, as polias guia e os blocos de contato elétrico são a primeira verificação.
| Estado | O que isso faz a um fio fino | Primeira verificação |
|---|---|---|
| Corte interrompido | Curtos-circuitos repetidos, circuitos abertos e arco estacionário | Estabilidade da descarga no comprimento da ruptura |
| Fluxo abaixo de 0,5 bar | O calor e os detritos permanecem no corte | Pressão e fluxo da bomba na ranhura |
| Fluido fora da faixa especificada pelo fabricante | Resfriamento deficiente e remoção inadequada de cavacos | Concentração |
| Esfera fundida na extremidade rompida | Ruptura por alta temperatura | Parâmetros de descarga e suprimento de fluido |
| Extremidade rompida plana, sem fusão | Tração mecânica | Tensão, polias guia, blocos de contato |
Conclusão
Aço espesso requer 0,18 mm ou mais. Cantos e cortes de acabamento requerem 0,12–0,15 mm. Um fio de desbaste desgastado não deve ser mantido para o acabamento.
-
"Previsão da largura do corte e rugosidade superficial de Al6351 …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8839751/. Na usinagem por descarga elétrica a fio, a largura do corte é determinada pelo diâmetro do fio somado à folga da centelha que se forma em cada lado do fio durante o processo de descarga, com a folga variando tipicamente de 0,01 a 0,05 mm, dependendo dos parâmetros de usinagem. Papel da evidência: mecanismo; tipo de fonte: enciclopédia. Apoia: a relação geométrica entre o diâmetro do fio, a folga da centelha e a largura do corte resultante em EDM. ↩
-
"Estudo da estrutura e propriedades mecânicas após … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8878319/. Pesquisas sobre o comportamento do fio de molibdênio sob carga térmica e elétrica demonstram que temperaturas elevadas decorrentes do fluxo de corrente podem reduzir a resistência à tração substancialmente, com reduções de 50–75% observadas em temperaturas próximas aos limites operacionais do fio em EDM. Papel da evidência: mecanismo; tipo de fonte: artigo. Apoia: o efeito da carga térmica nas propriedades mecânicas do fio de molibdênio. Nota de escopo: O grau de redução de resistência depende da distribuição de temperatura, do tempo de exposição e da microestrutura do fio, tornando a relação dependente do contexto em vez de uma proporção fixa. ↩
-
"Otimização dos parâmetros de WEDM durante a usinagem … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9821652/. A pesquisa sobre parâmetros de acabamento em EDM a fio indica que durações de pulso mais curtas, tipicamente na faixa de 1–5 μs, produzem acabamentos superficiais mais refinados ao reduzir a energia por descarga e o tamanho resultante da cratera na superfície da peça. Papel da evidência: suporte_geral; tipo de fonte: artigo. Suporta: a relação entre a duração do pulso e o acabamento superficial em EDM a fio. Nota de escopo: A largura de pulso ideal depende das propriedades do material, do diâmetro do fio e do acabamento desejado, portanto, o valor citado representa uma faixa típica e não uma configuração universal. ↩
-
"Otimização dos parâmetros de WEDM durante a usinagem … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9821652/. Estudos sobre parâmetros de processo de EDM a fio indicam que a tensão do fio para operações de acabamento geralmente varia de 10–20 N, dependendo do diâmetro do fio e do material, com maior tensão melhorando a precisão dimensional, mas exigindo controle cuidadoso para evitar a quebra do fio. Papel da evidência: suporte_geral; tipo de fonte: pesquisa. Suporta: faixas típicas de tensão do fio usadas em operações de acabamento de EDM a fio. Nota de escopo: A tensão ideal varia com o diâmetro do fio, material e projeto da máquina, portanto, a faixa citada representa a prática comum para tamanhos de fio típicos, e não uma especificação universal. ↩
-
"Investigação Experimental da Rugosidade Superficial e … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9920754/. Investigações experimentais de acabamento em EDM a fio demonstram que atingir uma rugosidade superficial abaixo de Ra 0,8 μm geralmente requer fio novo e parâmetros de acabamento otimizados, uma vez que a degradação do fio decorrente de operações de corte anteriores introduz irregularidades superficiais que limitam a qualidade do acabamento. Papel da evidência: suporte_geral; tipo de fonte: artigo. Suporta: limitações de acabamento superficial ao usar fio desgastado em EDM a fio. Nota de escopo: O acabamento alcançável depende de múltiplos fatores, incluindo material, tipo de fio e capacidade da máquina, portanto, o limite citado representa a prática típica, e não um limite fundamental. ↩

Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.