

Por que um torno suíço de eixo B é essencial para a fabricação de parafusos ósseos e implantes médicos complexos?
Pequenos implantes médicos não deixam quase nenhuma margem para erros de usinagem. Múltiplas configurações podem criar variação dimensional, danos superficiais, rebarbas, contaminação e atrasos dispendiosos na produção.
Um torno suíço com eixo B completa furos angulados, ranhuras de acionamento, roscas, superfícies curvas e múltiplas faces em uma única fixação. Ele apoia peças esguias próximo ao ponto de corte, reduz erros de configuração e pode manter tolerâncias de lote próximas a ±0,003 mm sob condições de usinagem validadas.
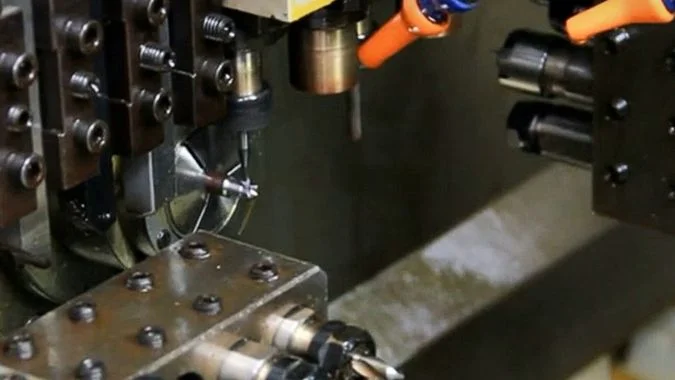
Parafusos ósseos médicos podem ter menos de 10 mm de comprimento e incluir características próximas à escala de 1 mm.1. Seu tamanho reduzido não os torna simples. Recessos Torx, furos de bloqueio, roscas variáveis e seções finas criam condições de usinagem exigentes.2. Um eixo B adiciona o controle angular necessário para combinar essas operações em uma única plataforma. Essa integração de processo tem um efeito direto na precisão, no tempo de ciclo, na qualidade da superfície e no manuseio da peça.
Qual é a função do eixo B em um torno tipo suíço?
O torneamento padrão não consegue alcançar facilmente características angulares ou curvas. Sem controle angular, cada configuração extra aumenta o erro, o manuseio e o risco de danificar a superfície de um implante acabado.
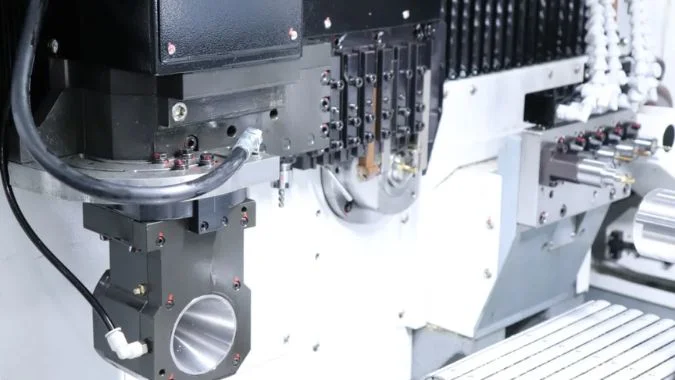
O eixo B rotaciona um cabeçote de ferramenta ou unidade de usinagem em torno de uma linha central angular. Ele trabalha com os eixos X, Y e Z para posicionar ferramentas de corte em ângulos selecionados para fresamento, furação, rosqueamento, ranhuramento, chanframento e usinagem de contorno.
Como o eixo B expande a capacidade de usinagem?
O eixo B transforma um torno tipo suíço de uma plataforma baseada principalmente em torneamento em um centro de usinagem de torneamento e fresamento flexível. Sua faixa de rotação exata depende do projeto da máquina. Alguns sistemas oferecem uma faixa como 0–95°, enquanto outras configurações podem oferecer cerca de ±110°.3. O controle por servo permite que o eixo faça a indexação em um ângulo definido ou se mova com outros eixos controlados.
Este movimento torna acessíveis características não axiais sem remover a peça. Um parafuso médico pode receber um furo transversal angular, um recesso Torx, um chanfro e uma face fresada durante um único ciclo. Um pilar dentário pode receber uma superfície irregular, uma característica de travamento hexagonal e um furo guia multiangular na mesma configuração.
A bucha guia deslizante também apoia a barra próxima ao ponto de corte. Esta estrutura é útil ao usinar titânio ou material biodegradável em diâmetros de cerca de 0,5–2 mm.4. Isso reduz a flexão e a vibração enquanto o eixo B controla a orientação da ferramenta.5.
| Capacidade do eixo B | Uso em usinagem médica | Principal benefício de produção |
|---|---|---|
| Indexação angular | Furos angulares e recursos de travamento | Menos setups |
| Movimento multieixos | Superfícies curvas e ranhuras helicoidais | Transições de recursos mais suaves |
| Controle do ângulo da ferramenta | Chanfros e acabamento de bordas | Menor demanda por rebarbação manual |
| Integração de torneamento e fresamento | Roscas, faces planas e rebaixos de acionamento | Conclusão com uma fixação |
| Direção de corte otimizada | Paredes finas e micro-recursos | Menos rebarbas e menos deformação |
Por que a conclusão com uma fixação é importante para implantes?
Cada nova operação de fixação introduz outra transferência de referência6. Mesmo uma pequena diferença de posicionamento pode afetar a relação entre a rosca do parafuso, o encaixe da ferramenta e o orifício de travamento. Um eixo B mantém esses recursos vinculados à mesma referência de usinagem.
O manuseio repetido também pode marcar uma superfície acabada. Pode deixar marcas de fixação ou introduzir partículas antes da limpeza e passivação. A produção com fixação única não elimina a necessidade de um processo de limpeza validado. Ela reduz o contato desnecessário e a movimentação do processo. Essa redução é valiosa para peças com requisitos rigorosos de integridade superficial e rastreabilidade.
O ângulo de corte também pode ser ajustado para ligas de titânio, ligas de cobalto-cromo, aço inoxidável e materiais biodegradáveis mais novos7. Uma melhor abordagem da ferramenta pode reduzir a formação de rebarbas e a tensão residual em torno de paredes finas. Essas condições podem favorecer um melhor desempenho à fadiga quando o processo de fabricação completo é devidamente controlado.
O eixo B pode realizar operações tanto no fuso principal quanto no contra-fuso?
A má coordenação do fuso pode deixar um lado da máquina ocioso. Também pode gerar confusão sobre se um único eixo B pode usinar duas peças de trabalho separadas ao mesmo tempo.
Um eixo B pode ser configurado para atender ao fuso principal, ao subfuso ou a ambas as zonas de usinagem em momentos diferentes. No entanto, um eixo B físico normalmente não consegue cortar peças separadas em ambos os fusos simultaneamente. O layout da máquina e o acesso ao banco de ferramentas determinam seu alcance real.
Como funcionam juntos o fuso principal e o subfuso?
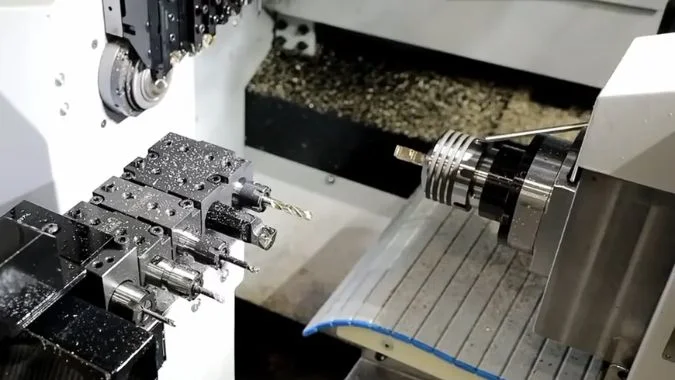
Um torno tipo suíço de fuso duplo frequentemente usa canais CNC independentes. O fuso principal realiza operações no lado frontal, enquanto o subfuso recebe a peça e completa o trabalho no lado posterior. Após a transferência, o fuso principal pode começar a usinar a próxima seção da barra enquanto o subfuso finaliza a peça anterior. Essa estrutura paralela pode reduzir o tempo ocioso.
O eixo B é normalmente montado em um banco de ferramentas definido, carro de ferramentas ou unidade de ferramenta independente. Sua localização física controla qual fuso ele pode alcançar. Alguns projetos de máquinas permitem que o ferramental do eixo B se aproxime de ambas as posições de fuso. Outros projetos o dedicam principalmente ao fuso principal ou ao subfuso. Portanto, a especificação da máquina deve ser verificada antes que um plano de processo seja aprovado.
Um único eixo B ocupa apenas uma posição de usinagem física por vez. Ele pode fresar uma característica angular no fuso principal e, posteriormente, usinar uma característica no lado posterior no subfuso. Normalmente, não é possível realizar ambos os cortes no mesmo instante.
| Atividade da máquina | Fuso principal | Sub-eixo | Função do eixo B |
|---|---|---|---|
| Torneamento frontal | Ativo | Disponível ou em funcionamento | Pode indexar ferramentas para características angulares |
| Transferência de peças | Sincronização | Sincronização | Geralmente livre da área de transferência |
| Acabamento do lado posterior | Inicia a próxima peça | Finaliza a peça anterior | Pode atender à zona acessível do fuso |
| Produção paralela | Usinagem de nova matéria-prima em barra | Completa o componente transferido | Manipula uma operação alcançável por vez |
Quais peças médicas se beneficiam da produção com fuso duplo?
Parafusos ortopédicos frequentemente exigem usinagem completa em ambas as extremidades. O fuso principal pode tornear o perfil da rosca, formar a cabeça e fresar o rebaixo de acionamento. O contra-fuso pode prender o componente antes do corte e completar a extremidade traseira. Também pode furar, facear, chanfrar ou finalizar uma característica da ponta.
Este processo evita que uma micropeça quase acabada caia em uma bandeja para recarga posterior. Esse ponto é importante porque parafusos muito pequenos são difíceis de orientar e fixar novamente. O carregamento secundário também cria oportunidades para riscos, misturas de lotes e erros de referência.
Os ganhos de tempo de ciclo dependem do equilíbrio da operação. Se a usinagem do lado traseiro levar muito mais tempo do que o trabalho do lado frontal, o contra-fuso pode se tornar a estação limitante. O planejamento do processo deve distribuir as operações sempre que possível. O uso simultâneo de ferramentas, mudanças de percurso e dados de corte adequados podem melhorar esse equilíbrio. Sob as condições certas, a usinagem integrada pode reduzir o tempo de ciclo em mais de 30%, enquanto algumas peças podem alcançar um ganho de três a cinco vezes8 em relação à produção fragmentada em várias máquinas.
Como o eixo B elimina a necessidade de acessórios de ferramentas acionadas angulares dispendiosos?
Ferramentas acionadas angulares dedicadas aumentam o custo, ocupam posições de ferramentas e podem não fornecer a velocidade de fuso necessária para microcaracterísticas. Elas também aumentam as demandas de manutenção e configuração.
O eixo B reduz a dependência de acessórios de ferramentas acionadas angulares ao girar uma ferramenta padrão ou um fuso externo de alta frequência para o ângulo de corte necessário. Ele não elimina todas as necessidades de ferramentas acionadas, mas pode substituir muitas operações de ângulo fixo por uma configuração mais simples e menos onerosa.
Qual é o Método de Substituição Prático?
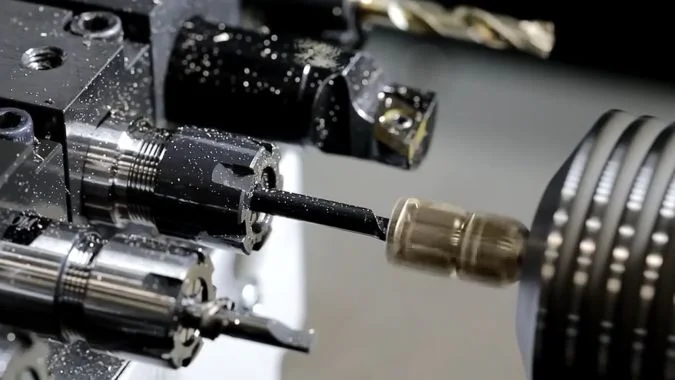
A ideia principal é simples. O eixo B fornece posicionamento angular, enquanto um fuso fixo de alta velocidade fornece rotação à ferramenta. O fuso não precisa de seu próprio mecanismo de ângulo acionado por servo, pois o eixo da máquina define o ângulo de aproximação.
Um suporte de expansão pode carregar um fuso de fresagem independente de alta frequência. Um fuso típico de micro-usinagem pode operar de 30.000 a 80.000 rpm e ter um batimento de 1 μm ou menos9. Esta faixa de velocidade é útil para pequenas fresas usadas em ranhuras Torx, furos angulares, sulcos estreitos e microcontornos.
O programa CNC indexa o eixo B, inicia o fuso externo e coordena o movimento com os eixos lineares. Este arranjo pode reduzir trocas de ferramentas e ajustes manuais de ângulo. Também pode liberar outras posições de ferramentas quando um único fuso cobre várias abordagens angulares.
| Configuração | Controle angular | Velocidade típica | Melhor uso |
|---|---|---|---|
| Ferramenta acionada fixa | Fixa pela geometria do suporte | Baixa a média | Características repetidas em um ângulo |
| Ferramenta acionada com ângulo servo | Integrado ao acessório da ferramenta | Varia | Usinagem flexível de alto valor |
| Eixo B com fuso padrão | Fornecido pelo eixo da máquina | Média a alta | Usinagem geral multiangular |
| Eixo B com fuso de alta frequência | Fornecido pelo eixo da máquina | 30.000–80.000 rpm | Microfuros, ranhuras e contornos finos |
Quando uma ferramenta motorizada angular ainda é necessária?
Um fuso de alta frequência é projetado principalmente para corte leve. Seu motor pequeno e interface de ferramenta podem não fornecer torque suficiente para desbaste pesado, brocas grandes ou ranhuras profundas. Seu balanço estendido também pode reduzir a rigidez. Esses limites tornam-se mais importantes quando materiais duros e grandes profundidades de corte estão envolvidos.
Uma ferramenta motorizada com eixo B integrado continua sendo útil quando um processo necessita de alto torque e movimento contínuo em vários eixos. Fresamento espiral complexo, remoção profunda de material e usinagem de superfícies curvas exigentes podem exigir um arranjo de ferramenta acionada mais rígido. A estrutura da máquina, o design do rolamento do fuso, o comprimento do suporte e a força de corte devem ser considerados.
Portanto, o eixo B deve ser tratado como uma forma de reduzir a dependência de suportes angulares dispendiosos, não como uma substituição física universal. Para furos angulares indexados, ranhuras rasas, fresamento de várias faces e muitos recursos micro-médicos, um fuso padrão ou de alta frequência pode fornecer uma solução de menor custo. Para corte pesado, o acessório mais rígido pode continuar sendo necessário.
Qual nível de precisão um torno tipo suíço pode alcançar com a funcionalidade do eixo B?
Especificações de nível mícron podem ser enganosas sem ferramentas estáveis e controle de temperatura. Uma especificação de máquina por si só não pode garantir a tolerância final de um implante médico.
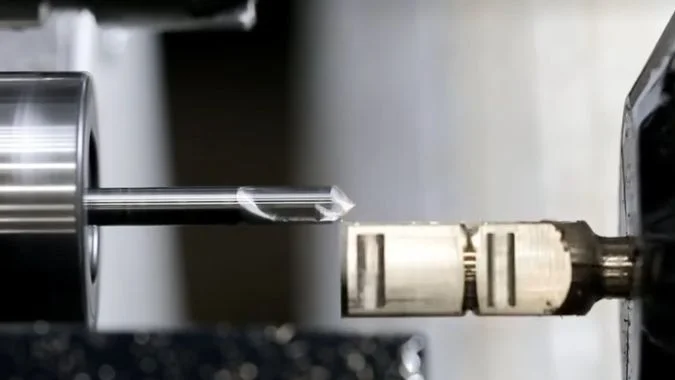
Um torno suíço com eixo B capaz pode fornecer posicionamento linear próximo a 0,003 mm e repetibilidade próxima a 0,001 mm. A indexação do eixo B pode atingir 0,001°, enquanto as tolerâncias validadas das peças geralmente ficam dentro de ±0,005 mm e podem chegar a ±0,002–0,003 mm para micropeças adequadas.
Quais indicadores de precisão são mais importantes?
A precisão de posicionamento descreve o quão perto um eixo chega de um local comandado. A precisão de repetibilidade de posicionamento descreve com que consistência ele retorna a esse local. Ambos os números são importantes, mas nenhum deles equivale à precisão da peça acabada. O resultado final também depende do alinhamento da bucha guia, qualidade da barra, batimento do fuso, força de corte, desgaste da ferramenta, condição do fluido de corte e estabilidade térmica.
O erro angular do eixo B também cria um erro linear maior à medida que o ponto de corte se afasta do centro do eixo. Portanto, o balanço da ferramenta deve permanecer controlado. Um conjunto de ferramentas curto e rígido suporta melhor localização de recursos e qualidade de superfície.
| Indicador de precisão | Valor típico de alto desempenho | Significado prático |
|---|---|---|
| Posicionamento do eixo linear | Cerca de 0,003 mm | Capacidade de alcançar uma posição programada |
| Repetibilidade do eixo linear | Cerca de 0,001 mm | Capacidade de repetir o mesmo movimento |
| Precisão de indexação do eixo B | Cerca de 0,001° | Posicionamento angular da unidade de ferramenta |
| Repetibilidade do eixo B | Cerca de ±0,0005° a ±0,001° | Consistência em indexações repetidas |
| Tolerância de lote estável | Cerca de ±0,005 mm | Alvo de produção comum sob controle |
| Tolerância de micropeças de alta precisão | Cerca de ±0,002–0,003 mm | Possível com um processo capaz e validado |
Como ±0,003 mm podem ser mantidos na produção?
A usinagem estável em nível de mícron exige mais do que comprar uma máquina com a especificação adequada. A barra deve ter diâmetro, retilineidade e condição de material controlados. A bucha guia deve corresponder à barra e fornecer suporte sem atrito excessivo. As ferramentas de corte devem ter baixo batimento e desgaste previsível.
A temperatura também afeta o resultado. O aquecimento da máquina, o controle do refrigerante e a temperatura da oficina reduzem o movimento térmico. Os limites de vida útil da ferramenta devem ser baseados no desvio da característica medida, em vez de falha visível da ferramenta. A apalpação durante o processo ou a inspeção regular podem detectar o movimento antes que um lote exceda a tolerância.
Os fabricantes de produtos médicos também devem validar o controle de rebarbas, limpeza, acabamento superficial e rastreabilidade10. A precisão dimensional por si só não prova que um implante é aceitável. O processo deve incluir métodos de inspeção adequados, equipamentos calibrados, manuseio controlado e verificações de qualidade documentadas.
Conclusão
Um torno suíço com eixo B combina usinagem angular, suporte de bucha guia, produção de fuso duplo e conclusão em uma única fixação para produzir implantes médicos complexos com alta precisão, consistência e menor risco de manuseio.
-
"Ferragens ortopédicas e equipamentos para iniciantes. Parte 2", https://pmc.ncbi.nlm.nih.gov/articles/PMC3215475/. A literatura sobre implantes ortopédicos documenta que parafusos ósseos de pequenos e minifragmentos variam de aproximadamente 1,5 mm a 4,0 mm de diâmetro, com comprimentos totais geralmente entre 4 mm e 30 mm, exigindo precisão submétrica em perfis de rosca, reentrâncias de acionamento e recursos de travamento. Papel da evidência: suporte geral; tipo de fonte: educação. Suporta: faixas dimensionais de pequenos parafusos ósseos médicos usados em aplicações ortopédicas. ↩
-
"6 Desafios de Usinagem de Precisão RESOLVIDOS com DFM Inteligente", https://www.phi2.com/blog/6-precision-machining-challenges-solved-with-smart-dfm/. Pesquisas de fabricação indicam que características de pequena escala, como reentrâncias de acionamento, orifícios transversais e formas de rosca variáveis em implantes médicos, apresentam desafios, incluindo limitações de acesso à ferramenta, formação de rebarbas, variação dimensional devido às forças de corte e dificuldade em manter a integridade da superfície em vários tipos de características em uma única peça. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Suporta: desafios técnicos associados à usinagem de microcaracterísticas complexas em implantes médicos. ↩
-
"Torno Automático Tipo Suíço | Máquinas CNC Nova York", https://starcnc.com/products/. Os padrões da indústria de máquinas-ferramenta mostram que as configurações do eixo B rotativo geralmente variam de sistemas de indexação limitados (±30° a ±45°) a projetos capazes de rotação total, com implementações de usinagem contínua oferecendo tipicamente ±90° a ±120° de curso angular, dependendo da arquitetura da máquina e dos requisitos de prevenção de colisões. Papel da evidência: estatística; tipo de fonte: instituição. Apoia: faixas típicas de movimento angular para eixos rotativos em máquinas CNC de precisão. Nota de escopo: O alcance real varia significativamente de acordo com o fabricante e o modelo da máquina. ↩
-
"Supressão de vibração com uso de controle de modelagem de entrada em...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8951330/. A pesquisa em mecânica de usinagem demonstra que o suporte da bucha guia posicionado próximo à zona de corte reduz significativamente a deflexão e a vibração da peça, sendo particularmente importante para peças esbeltas com razões comprimento-diâmetro superiores a 3:1, onde o corte sem suporte pode resultar em erros dimensionais, vibração (chatter) e acabamento superficial pobre. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Apoia: o princípio mecânico do suporte da bucha guia na redução da deflexão da peça durante a usinagem de pequenos diâmetros. ↩
-
"Deflexão e Precisão na Usinagem CNC de Metais tipo Suíço", https://metalcutting.com/knowledge-center/deflection-precision-cnc-swiss-machining/. A pesquisa em dinâmica de máquinas-ferramenta mostra que as estruturas de suporte posicionadas próximas à zona de corte reduzem o comprimento efetivo sem suporte das peças esbeltas, aumentando assim a frequência natural e a rigidez do sistema peça-máquina, o que diminui significativamente a deflexão sob forças de corte e suprime a vibração de vibração regenerativa. Papel da evidência: mecanismo; tipo de fonte: pesquisa. Apoia: o princípio mecânico pelo qual o suporte da bucha guia reduz a deflexão e a vibração em peças esbeltas. ↩
-
"Referência (Datum) em GD&T: Definição, Características e Tipos...", https://www.xometry.com/resources/machining/datum-in-gd-t/. Os princípios de engenharia de manufatura estabelecem que cada reposicionamento da peça introduz potenciais erros de referência de datum através de tolerâncias de fixação, variações de aperto e incertezas de alinhamento, com o acúmulo de erros tornando-se particularmente significativo em aplicações de tolerância restrita, onde as relações entre as características devem ser mantidas dentro de micrômetros. Papel da evidência: mecanismo; tipo de fonte: educação. Apoia: o princípio da transferência de datum e o acúmulo de erros na manufatura com múltiplas configurações. ↩
-
"Segurança de metais e outros materiais usados em medicina...", https://www.fda.gov/medical-devices/products-and-medical-procedures/safety-metals-and-other-materials-used-medical-devices. A literatura sobre ciência dos materiais para dispositivos médicos identifica ligas de titânio (particularmente Ti-6Al-4V), ligas de cobalto-cromo, aço inoxidável (316L), polímeros biodegradáveis e ligas de magnésio como as principais categorias de materiais para implantes ortopédicos e dentários, selecionados com base na biocompatibilidade, propriedades mecânicas, resistência à corrosão e aplicações clínicas específicas. Papel da evidência: suporte geral; tipo de fonte: educação. Apoia: categorias comuns de materiais usados na fabricação de implantes médicos. ↩
-
"Agendamento eficiente para reduzir tempos de preparação e aumentar...", https://dspace.mit.edu/entities/publication/76066a30-586f-4948-9df9-9c7499a3e196. Estudos de eficiência de manufatura indicam que consolidar operações de configuração múltipla em processos de configuração única normalmente gera reduções de tempo de ciclo de 20–40%, com melhorias maiores (ganhos de produtividade de 2–5×) observadas em casos onde o manuseio de peças, a complexidade da fixação e o tempo de configuração constituem partes significativas do ciclo de produção original. Papel da evidência: estatística; tipo de fonte: pesquisa. Apoia: ganhos de produtividade com a redução de operações de configuração na manufatura de precisão. Nota de escopo: Os ganhos reais dependem muito da complexidade da peça, do projeto original do processo e do equilíbrio da operação. ↩
-
"(PDF) Um fuso de altíssima velocidade para microfresagem", https://www.academia.edu/20318396/An_Ultra_high_Speed_Spindle_for_Micro_milling. A literatura sobre usinagem de precisão documenta que fusos motorizados de alta frequência projetados para operações de micro-usinagem operam tipicamente na faixa de 30.000 a 100.000 rpm, com unidades de grau de precisão atingindo batimento axial e radial abaixo de 1–2 μm por meio de sistemas de rolamentos de precisão e conjuntos de rotores balanceados. Papel da evidência: estatística; tipo de fonte: pesquisa. Suporta: especificações de desempenho de fusos de alta frequência usados em aplicações de micro-usinagem. ↩
-
"Validação de Processo: Princípios e Práticas Gerais", https://www.fda.gov/files/drugs/published/Process-Validation–General-Principles-and-Practices.pdf. Os regulamentos de dispositivos médicos, incluindo a Regulamentação do Sistema de Qualidade da FDA (21 CFR 820) e a ISO 13485, exigem que os fabricantes validem os processos de fabricação por meio de evidências documentadas de que os procedimentos produzem consistentemente dispositivos que atendem a especificações predeterminadas, incluindo precisão dimensional, características de superfície, limpeza e rastreabilidade completa durante a produção. Papel da evidência: consenso de especialistas; tipo de fonte: governo. Suporta: requisitos regulatórios para validação de processo na fabricação de dispositivos médicos. ↩

Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.