

O que um teste de rosqueamento deve provar antes de você comprar um centro de rosqueamento?
Uma demonstração pode produzir uma rosca aceitável e deixar o desempenho do lote desconhecido. Um teste de produção fornece ao comprador resultados mensurados para uso na aceitação da máquina.
Um teste de rosqueamento deve comprovar que o centro de rosqueamento pode produzir roscas em conformidade em uma peça de produção representativa, atender ao tempo de ciclo acordado e manter a qualidade em peças consecutivas. O comprador e o fornecedor devem concordar quanto ao material, ferramental, método de inspeção, duração do teste e critérios de aprovação antes do teste.
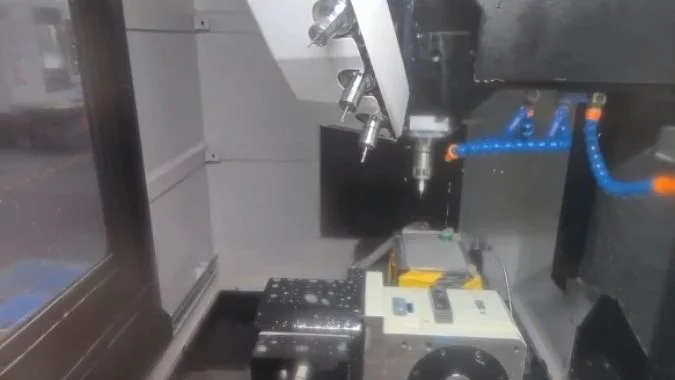
Um desenho de produção fornece um ponto de partida para o teste. Ele identifica as roscas, suas localizações e os recursos que devem se encaixar ou ser montados. A mesma peça também traz o dispositivo de fixação, o padrão de furos e a sequência de ferramentas para a comparação. Uma peça de teste representativa expõe as demandas que o centro de rosqueamento enfrentará em um dia normal de produção.
Qual peça de produção deve ser usada para comparar dois centros de rosqueamento?
Uma peça de demonstração fácil pode esconder atrasos e problemas dimensionais. Uma peça representativa dá a ambos os centros de rosqueamento o mesmo trabalho a ser concluído.
A comparação deve usar uma peça de produção regular com uma combinação exigente de furos roscados, tolerâncias de posição rigorosas e a sequência normal de ferramentas. Ambas as máquinas devem usar material, fixação, ferramental e preparação de furos comparáveis. O teste deve incluir paredes finas ou roscas cegas profundas quando ocorrerem na produção.
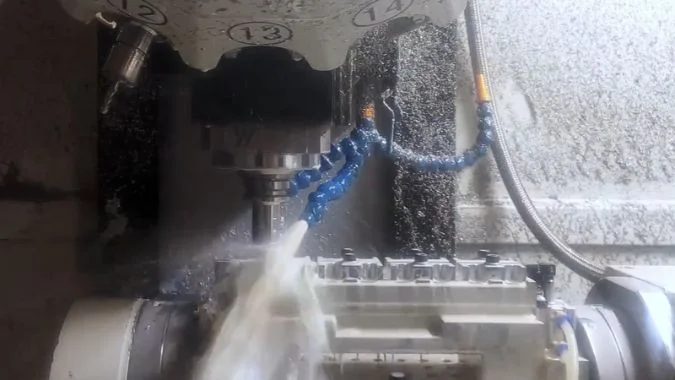
A peça deve conter os recursos que impulsionam a produção
Um alojamento ou suporte de alto volume com muitos furos roscados1 pode revelar o tempo de posicionamento e a consistência em um padrão de furos. A tolerância de posição recorrente mais rigorosa dá à inspeção um recurso específico para verificar. Uma parede fina pode expor a distorção do dispositivo de fixação ou da usinagem2.
| Recurso de produção | O que revela no teste |
|---|---|
| Pequenos furos roscados próximos | Tempo de posicionamento entre furos e consistência do ajuste da rosca |
| Roscas cegas profundas3 | Profundidade total da rosca, controle de cavacos e retração confiável |
| Furos espalhados pela peça | Posição do furo na área de trabalho |
| Paredes finas ou suporte irregular | Deflexão e distorção sob as condições de fixação pretendidas |
| Perfuração, chanfragem e rosqueamento em uma única configuração | Trocas de ferramentas e tempo decorrido para a sequência de operação planejada |
Ambas as máquinas necessitam de insumos comparáveis
A folha de teste deve identificar a revisão do desenho, lote de material, macho e suporte, refrigerante e configuração do dispositivo. A comparação deve usar ferramentas em condições comparáveis e a mesma ordem de furos, velocidades de rosqueamento e requisitos de folga. Cada controle pode executar um programa equivalente para o processo acordado.
Um teste apenas de rosqueamento deve começar com furos piloto equivalentes. Um teste de perfuração e rosqueamento deve começar com peças brutas equivalentes e incluir a preparação do furo. Qualquer teste posterior com configurações específicas da máquina deve registrar essas alterações para que o comprador possa ver qual processo produziu cada resultado.
Como você deve cronometrar a sequência completa de rosqueamento, do primeiro furo até o recuo final?
Um valor de tempo de corte pode subestimar o tempo gasto em um padrão de furos. Eventos de início e fim definidos tornam os tempos decorridos comparáveis.
O cronômetro inicia quando o primeiro ciclo de rosqueamento começa na posição de aproximação acordada. Ele para quando o macho atinge o plano de retorno acordado após o furo final. O tempo decorrido inclui rosqueamento e retirada sincronizados, movimentos entre furos e quaisquer trocas de ferramentas dentro desse intervalo.
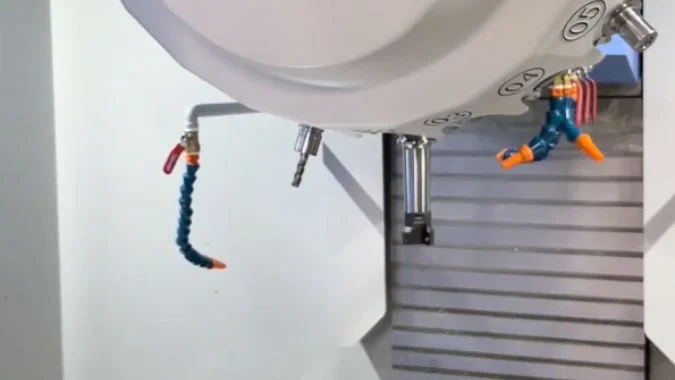
O cronômetro segue a sequência programada
Ambos os centros de rosqueamento devem começar com a mesma prontidão de ferramenta e estado do fuso. O plano de teste deve declarar as posições Z inicial e final. Um retorno ao plano R pode levar uma quantidade de tempo diferente de um retorno a um plano inicial mais alto.
| Segmento de tempo | Eventos dentro do segmento |
|---|---|
| Início do primeiro furo | O macho está acima do primeiro furo na posição de aproximação acordada e o ciclo começa |
| Ciclo de furo único | Aproximação, avanço sincronizado, reversão, qualquer parada programada e retorno |
| Entre furos | Posicionamento X/Y e movimentos de folga fora dos ciclos individuais de furo |
| Troca de ferramenta, se necessária | Cada troca que ocorre após o início do primeiro furo e antes do retorno final |
| Retração final | O macho atinge a posição de retorno acordada após o último furo e o ciclo atinge o estado final definido |
The sequence time and part time answer different questions
The CNC event log can record the full sequence4 and show where time is spent. A stopwatch can also capture elapsed time if the operator uses the same start and finish signals on both machines. The elapsed interval counts overlapping motion once.
The trial should record several runs. The report should show the time range and the result used for acceptance, such as the slowest run. A separate production cycle can include drilling, chamfering, and routine loading or unloading. Initial tool setting and fixture preparation belong in the setup record.
Como você deve verificar a qualidade da rosca em peças consecutivas?
The first part can pass while later parts drift as the machine warms5 or the tap wears6. A numbered run makes those changes visible.
Thread quality should be verified on consecutive, numbered parts with calibrated GO and NO-GO thread plug gauges matched to the drawing. The inspection plan should also cover full thread depth, location, and visible damage. Measurements across the run help reveal drift and changes after a tool or offset adjustment.
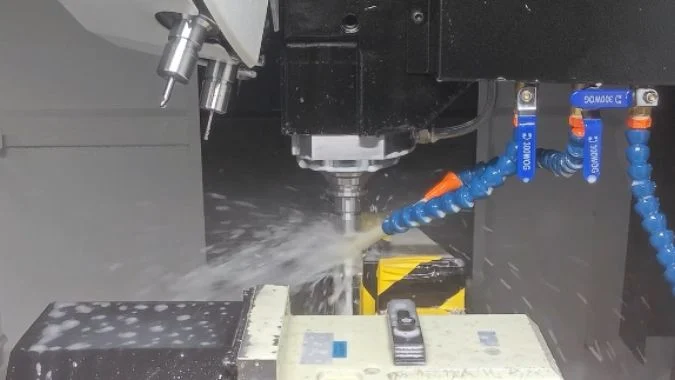
Plug gauges check the internal thread fit
The gauge size, pitch, and tolerance class should match the drawing. For a specified metric internal thread of class 6H7, the gauge should be suitable for that class. The inspector should apply the gauges by hand without forcing them. The GO gauge should engage the required threaded length. The applicable gauging standard and drawing determine the permitted NO-GO engagement.
| Verificação | Evidências para registro |
|---|---|
| GO and NO-GO thread plug gauge | Pass or fail by part number and critical hole |
| Full thread depth | Depth measured from the specified face using the agreed method |
| Hole position and orientation | Results relative to the drawing datums using an agreed measurement method |
| Thread appearance | Torn flanks, damaged crests, burrs, or other specified defects |
| Additional thread geometry, when specified | Pitch diameter, pitch, or profile measured by a method suited to internal threads |
The run keeps each part in production order
An agreed trial might include 25 consecutive parts. The inspector should check the first piece against the full inspection plan and record gauge results for each critical thread on every part. The count and inspection frequency should be set before machining.
The record should tie measurements to part number, hole location, elapsed run time, and tool history. An offset change or tap replacement should appear at the point where it occurred. Measurements from the start, middle, and end help distinguish a gradual drift from an isolated failure.
Quais resultados de testes de rosqueamento devem ser incluídos nos critérios de aceitação da máquina?
A trial report can contain good measurements and still leave acceptance open to debate. Each required result needs an agreed method and pass limit.
Machine acceptance criteria should include drawing conformity, thread gauge results, maximum tapping sequence time, and consistency over an agreed consecutive run. The plan should define the test setup, sample size, inspection methods, and permitted drift. Any endurance test should specify its duration, production load, and allowed interruptions.
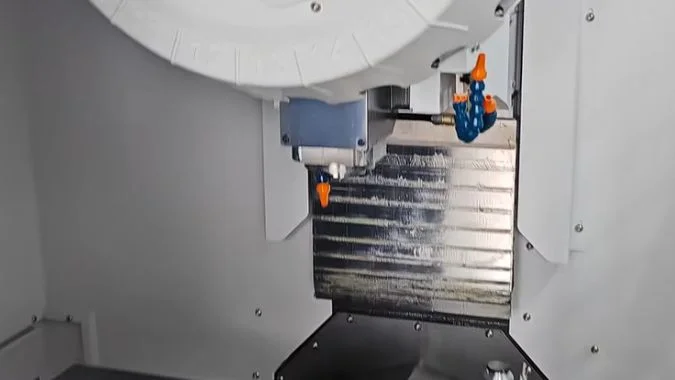
Each acceptance item needs a measurable limit
O comprador e o fornecedor devem concordar com os limites da peça, ferramentaria, revisão do programa e ciclo antes do teste. O desenho define os requisitos da peça. O contrato de compra define a produção necessária e as condições sob as quais a máquina deve entregá-la.
| Item de aceitação | Evidência no relatório | Requisito acordado |
|---|---|---|
| Ajuste e profundidade da rosca | Resultados dos medidores e leituras de profundidade por furo e peça | Classe do desenho, regra de medição e profundidade mínima de rosca completa |
| Posição e perfil | Medições baseadas em referenciais e inspeção de defeitos | Tolerâncias do desenho e acabamento especificado ou limites de defeito |
| Rosqueamento e tempo de ciclo da peça | Execuções cronometradas com eventos de início e fim definidos | Limite de tempo acordado para cada ciclo necessário |
| Consistência de peças consecutivas | Registros de inspeção na ordem de produção | Contagem de amostras necessária, regra de aprovação e desvio dimensional permitido |
| Operação contínua | Registro de execução, temperaturas, alarmes, paradas e verificações de lubrificação | Duração, dever e interrupções permitidas acordadas |
As medições da máquina possuem suas próprias condições de aceitação
Um teste de produção mede a peça acabada sob o processo acordado. Se posicionamento de eixos, repetibilidade ou batimento do fuso8 forem requisitos de compra, o acordo deve declarar seus métodos de medição, posições de teste e limites como itens de aceitação separados.
Uma corrida de produção de dois turnos é um possível teste de resistência9. O acordo deve definir o regime de trabalho, a condição de aquecimento e quando os recursos críticos serão medidos novamente. O relatório deve mostrar as trocas de ferramentas planejadas, paradas não planejadas e leituras dimensionais obtidas nos pontos acordados durante a execução. Qualquer falha deve permanecer no registro com a ação corretiva e o resultado do reteste acordado.
Conclusão
A aceitação deve depender da conformidade de peças consecutivas, tempo de ciclo medido e estabilidade sob as condições de produção acordadas. Cada limite de aprovação pertence ao plano de teste antes que o corte comece.
-
"Referenciamento de Perfuração e Rosqueamento | Usinagem de Precisão CNC", https://parts-badger.com/drilling-and-tapping-referencing/. Centros de roscagem são comumente empregados na produção de alto volume de componentes, como carcaças automotivas, coletores hidráulicos e suportes estruturais que exigem múltiplos furos roscados com posicionamento preciso, representando um segmento de aplicação significativo em indústrias que exigem produção de roscas eficiente e precisa. Papel da evidência: suporte geral; tipo de fonte: outro. Suporta: a prevalência de peças roscadas com múltiplos furos em aplicações de centros de roscagem. Nota de escopo: Esta caracterização reflete a prática geral da indústria, mas não quantifica a proporção de aplicações de centros de roscagem dedicadas a peças com múltiplos furos. ↩
-
"Corrigindo distorções de peças usinadas de paredes finas por…", https://www.sciencedirect.com/science/article/pii/S1000936123003722. Peças de paredes finas sofrem maior deflexão sob forças de fixação e corte devido à rigidez estrutural reduzida, tornando-as propensas a erros dimensionais e distorções que podem exceder os limites de tolerância se os parâmetros de fixação e usinagem não forem cuidadosamente controlados. Papel da evidência: mecanismo; tipo de fonte: educação. Suporta: a suscetibilidade de peças de paredes finas à distorção durante operações de usinagem. Nota de escopo: A fonte aborda princípios gerais, mas pode não quantificar os limites de distorção para proporções de espessura de parede ou materiais específicos. ↩
-
"Blind Hole Tapping Guide: Machine Blind Holes in Engineering", https://www.uneedpm.com/blind-hole-tapping-guide-machine-blind-holes-in-engineering/. Deep blind hole tapping requires effective chip evacuation to prevent chip packing at the bottom of the hole, which can cause tap breakage, incomplete threads, or difficulty in tool retraction, with challenges increasing as the depth-to-diameter ratio exceeds 2.5 to 3 times the hole diameter. Evidence role: general_support; source type: education. Supports: the technical challenges associated with tapping deep blind holes. Scope note: The source provides general guidance but specific depth limits vary with material, tap design, and coolant delivery method. ↩
-
"Time.gov", https://www.time.gov/. Contemporary CNC controls typically include event logging and cycle monitoring functions that record machining operations, timing data, and system events, enabling process analysis and documentation, though specific capabilities vary by control manufacturer and model. Evidence role: general_support; source type: education. Supports: the data logging capabilities of modern CNC machine controls. Scope note: The source describes general capabilities but does not address all proprietary logging formats or data accessibility methods across different control systems. ↩
-
"Machine Tool Thermal Error Measurement and Prediction …", https://www.nist.gov/publications/machine-tool-thermal-error-measurement-and-prediction-wireless-microscope. Thermal expansion of machine tool structures, spindles, and linear motion systems during operation can cause positioning errors and dimensional variations, with thermal effects accounting for a significant portion of total machining errors in precision operations, particularly during warm-up periods and under varying thermal loads. Evidence role: mechanism; source type: research. Supports: the effect of thermal expansion on machine tool accuracy. Scope note: The magnitude of thermal error depends on machine design, environmental control, and operating conditions, making quantitative predictions machine-specific. ↩
-
"Revealing the wear characteristics, mechanisms, and …", https://www.sciencedirect.com/science/article/abs/pii/S0301679X25011041. Tap wear occurs through abrasion, adhesion, and edge chipping at the cutting edges, leading to gradual changes in thread dimensions, increased cutting forces, and eventual thread quality degradation, with wear rate dependent on workpiece material, cutting speed, lubrication, and tap coating. Evidence role: mechanism; source type: education. Supports: the progression of tap wear and its effect on thread quality. Scope note: Specific tool life and wear patterns vary widely with application parameters and cannot be generalized without testing under actual production conditions. ↩
-
"ISO 965", https://en.wikipedia.org/wiki/ISO_965. ISO 965-1 defines tolerance class 6H as a medium tolerance grade for metric internal threads, where ‘6’ indicates the tolerance grade and ‘H’ indicates the fundamental deviation, representing a commonly specified fit for general-purpose threaded connections. Evidence role: definition; source type: institution. Supports: the definition and application of tolerance class 6H for metric internal threads. ↩
-
"ISO 230-1:2012 – Test code for machine tools — Part 1", https://www.iso.org/standard/46449.html. ISO 230 series standards provide internationally recognized test methods for evaluating machine tool performance, including positioning accuracy and repeatability of linear and rotary axes, while spindle runout is typically measured according to ISO 230-7 or equivalent standards using dial indicators or non-contact sensors. Evidence role: general_support; source type: institution. Supports: standardized methods for measuring machine tool positioning accuracy, repeatability, and spindle runout. ↩
-
"Qualification for AM Feedstocks, Machines and Processes", https://www.nist.gov/programs-projects/qualification-am-feedstocks-machines-and-processes. Machine tool acceptance protocols often include endurance or capability tests that run for extended periods under production conditions to verify thermal stability, sustained accuracy, and reliability, with durations ranging from several hours to multiple shifts depending on contractual requirements and industry practice. Evidence role: general_support; source type: institution. Supports: the use of extended production runs in machine tool acceptance procedures. Scope note: Specific endurance test durations are typically negotiated between buyer and supplier rather than prescribed by universal standards. ↩
Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.