

Por que o fio se rompe no segundo corte em MS-WEDM?
Um corte de desbaste bem-sucedido ainda pode resultar em um fio partido durante o acabamento. Comparar as duas passagens ajuda a identificar a condição alterada antes de outro reinício.
A quebra do fio no segundo corte pode resultar de uma fenda que se fecha, fio de molibdênio danificado, configurações de acabamento inadequadas, contatos de alimentação de energia desgastados ou descarga deficiente. O desbaste pode alterar a peça de trabalho e o fio antes do início do acabamento. A falha requer verificações tanto da folga mecânica quanto das condições de descarga.
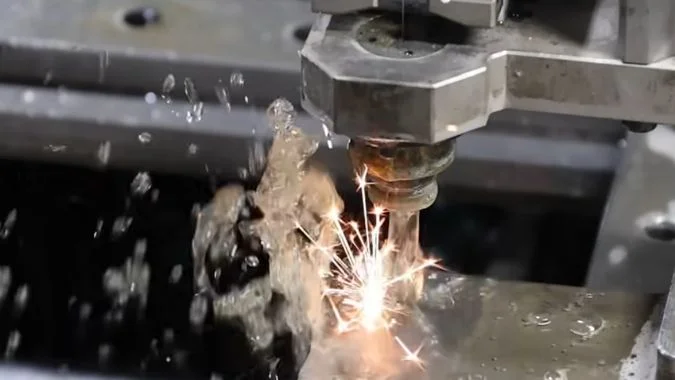
O corte de desbaste chegou ao fim, mas o fio quebrou pouco depois do início do acabamento. Essa sequência oferece ao operador uma comparação útil. A máquina completou um conjunto de condições e falhou sob outro. A inspeção deve começar pela peça de trabalho, pelo fio e pela configuração conforme estavam entre essas duas passagens.
O que mudou entre o corte de desbaste bem-sucedido e o segundo corte malsucedido?
A primeira passagem prova que o desbaste foi possível. Isso não prova que as condições de acabamento permanecem sólidas, portanto, a transição entre as passagens requer uma inspeção separada.
O corte de desbaste pode alterar a folga da fenda, o formato da peça de trabalho, o suporte do retalho, a condição do fio e os níveis de detritos. O segundo corte também utiliza um deslocamento de trajetória e configurações de descarga diferentes. Qualquer manuseio ou reenfiamento entre as passagens pode introduzir outra alteração que afete a folga ou a estabilidade do fio.
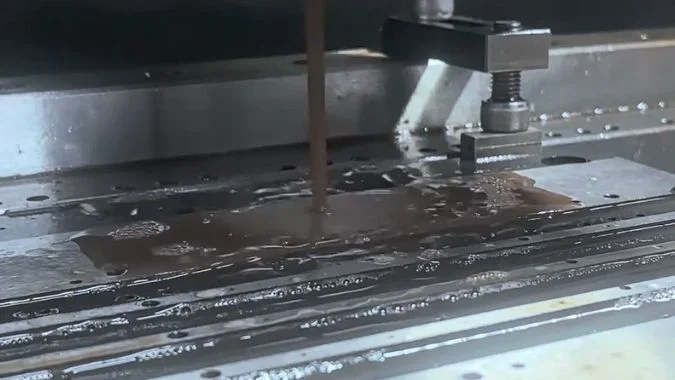
A peça de trabalho e a fenda podem ter mudado.
O corte de desbaste remove material que ajudava a manter a peça em sua forma original. A tensão residual pode então distorcer uma parede fina ou uma seção estreita.1. Uma fenda que estava aberta durante o desbaste pode se tornar apertada o suficiente para pinçar o fio.
O material cortado também requer atenção. Um bloco solto ou parcialmente preso pode inclinar-se para o caminho do fio. A remoção do retalho deve seguir a sequência planejada de suporte e retenção, pois removê-lo também pode alterar a configuração.
| Item a comparar | Mudança após o desbaste | Evidências para inspeção |
|---|---|---|
| Fenda e seções finas | A folga local pode diminuir | Uma ranhura estreitada, marcas de contato ou curtos-circuitos repetidos |
| Material recortado | Um retalho pode deslocar-se ou ficar preso | Sua posição e pontos de fixação remanescentes |
| Fio de molibdénio | Desgaste ou dano local pode aumentar | Variação de diâmetro, riscos ou seções visivelmente fracas |
| Fluido de trabalho | Resíduos podem permanecer no corte | Condição do filtro e fornecimento de fluido no corte |
| Programa de acabamento | Alteração nas configurações de compensação e elétricas | A passada selecionada, compensação e caminho de entrada |
A transição deve ser reconstruída
O operador deve registrar o que aconteceu após o desbaste. Detalhes úteis incluem o manuseio de sucata, limpeza, ajustes de fixação, substituição do fio e alterações de parâmetros.
O reenfiamento é uma verificação onde o processo o exige; não é um requisito automático para cada passada de acabamento. O fio deve seguir a rota guia pretendida e entrar em um caminho livre.
Uma configuração de acabamento de menor energia não pode evitar uma quebra mecânica em um corte que se fecha. A comparação deve estabelecer folga antes que os ajustes elétricos comecem.
Os danos ao fio decorrentes do corte de desbaste podem contribuir para a quebra na segunda passagem?
Um fio pode completar o desbaste com danos que reduzem sua resistência remanescente. Levar essa condição para o acabamento pode transformar uma seção fraca na próxima quebra.
Danos no fio causados pelo desbaste podem contribuir para a quebra na segunda passada. O fio de molibdênio reutilizado pode carregar erosão, afinamento ou danos mecânicos para o acabamento. Uma seção enfraquecida pode falhar sob tensão ou descarga instável. A inspeção deve incluir os contatos e guias que podem danificá-lo novamente.
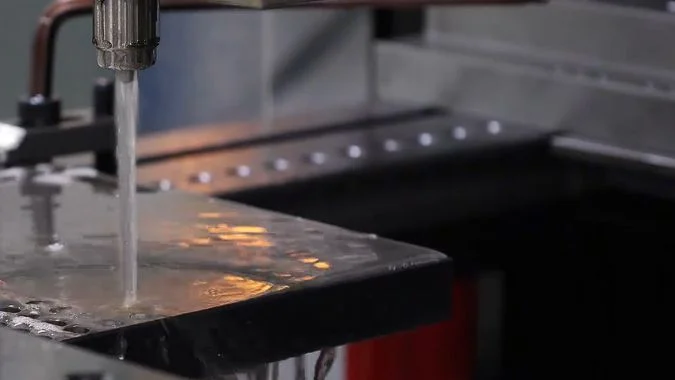
O fio reutilizado carrega sua condição anterior
O EDM a fio de média velocidade reutiliza comumente o fio de molibdênio através de percursos repetidos2. O fio que entra no corte de acabamento pode já ter sofrido uma exposição substancial à descarga.
Condições de desbaste agressivas e a remoção deficiente de detritos podem aumentar o aquecimento local e a erosão.3. Uma seção danificada possui menos margem contra os efeitos combinados de tensão, atrito e descarga adicional.
A inspeção deve cobrir mais do que a pequena seção ao lado da ruptura. Outras seções do fio de trabalho também podem estar desgastadas. As verificações de diâmetro em várias posições podem ajudar a revelar um afinamento irregular, mas o limite de aceitação deve corresponder à especificação do fio e da máquina.
| Observação | Possível fator contribuinte | Próxima verificação |
|---|---|---|
| Afinamento irregular ou seções erodidas | Desgaste por descarga acumulado durante o desbaste | Condições de desbaste, lavagem e adequação do fio |
| Arranhões ao longo do fio | Contato com um guia danificado ou contato de alimentação de energia | Superfícies de contato e a rota completa do fio |
| Rupturas próximas a um guia | Atrito, desalinhamento ou dano no guia | Rotação do guia, condição da ranhura e alinhamento |
| Rupturas de fio novo no mesmo local do contorno | Um problema local de corte, trajetória ou lavagem permanece | A peça de trabalho e as condições naquele local |
A substituição deve abordar a fonte do dano
Um contato de alimentação de energia ranhurado pode arranhar o fio ou interferir no seu deslocamento4. Rodas-guia e rolamentos desgastados também podem perturbar o movimento e a tensão do fio. Esses componentes precisam de inspeção antes que o fio de reposição retorne ao serviço.
Uma nova tentativa bem-sucedida com fio novo reforça a possibilidade de o fio antigo ter contribuído. Uma ruptura repetida no mesmo local da peça aponta para uma condição local não resolvida. Nenhum dos resultados deve substituir uma inspeção de todo o processo.
Como o movimento da peça de trabalho após o corte de desbaste pode ser descartado?
Pequenas alterações na peça de trabalho podem fechar a folga de acabamento sem uma falha óbvia de fixação. Medições são necessárias para separar a distorção local do movimento de toda a peça.
O movimento da peça de trabalho pode ser verificado comparando-se características de referência estabelecidas antes e depois do desbaste. A inspeção deve separar o deslizamento da fixação da deformação local e confirmar a folga próxima ao corte com falha. Linhas marcadoras revelam grandes deslocamentos, mas não podem descartar pequenas alterações que são importantes durante o acabamento.
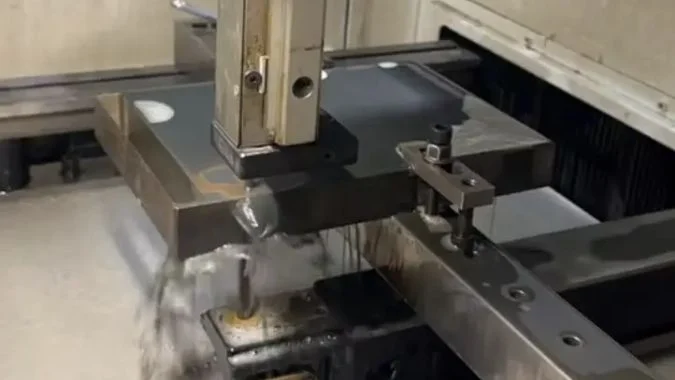
O deslizamento e a deformação da fixação deixam evidências diferentes
Uma peça pode permanecer firmemente fixada e ainda assim mudar de forma. A liberação de tensão residual pode dobrar uma seção fina enquanto a área principal de fixação permanece no lugar.
O deslizamento da fixação altera a posição da peça em relação ao dispositivo. A deformação local altera a relação entre as características dentro da peça. As duas condições exigem ações corretivas diferentes.
Um plano de medição útil registra características de referência estáveis antes do desbaste. As mesmas características podem ser verificadas após o desbaste com um indicador, sonda ou método de inspeção adequado.
| Verificação | O que ajuda a estabelecer | Limitação |
|---|---|---|
| Marcas de referência através da peça e do dispositivo5 | Se ocorreu um grande deslocamento relativo | As marcas não resolvem pequenas alterações posicionais |
| Verificações repetidas das referências de fixação | Se a peça se deslocou no dispositivo de fixação | Referências estáveis não provam que paredes finas permaneceram retas |
| Medições próximas ao contorno com falha | Se a geometria local ou a folga foram alteradas | A referência original ou a geometria pretendida deve ser conhecida |
| Inspeção de grampos e suportes | Se a retenção permanece segura | Fixadores apertados por si só não provam que a geometria permaneceu inalterada |
As evidências devem abranger a região da falha
O operador deve inspecionar cantos, pontes estreitas, paredes finas e a posição do material cortado. Uma referência de fixação estável não pode excluir um fechamento de corte em outra parte da peça.
Uma inspeção iniciada apenas após a falha não pode estabelecer a posição anterior apenas pelas linhas de marcação. O operador deve comparar os registros de referência disponíveis e verificar o material restante e a folga.
Qualquer alteração no grampo pode alterar a posição da peça novamente, portanto, as verificações de referência devem ser repetidas após o ajuste. O suporte adicional deve segurar a peça sem forçar uma seção distorcida em uma forma temporária.
O posicionamento da máquina pode ser investigado se as verificações do dispositivo de fixação e da peça permanecerem consistentes. Erros de retorno de eixo são um problema separado6 do deslizamento da peça e devem ser verificados através do procedimento aprovado da máquina.
O que deve ser verificado antes de tentar novamente a passagem de acabamento malsucedida?
O reprocessamento sem corrigir a falha pode repetir a quebra e danificar o contorno. Uma reinicialização controlada requer folga verificada, deslocamento do fio, condição do fluido e configurações de acabamento.
Antes de tentar novamente, o operador deve verificar um caminho de fio aberto, fixação segura, fio em condições de uso, tensão estável, guias e contatos de alimentação de energia em bom estado, lavagem eficaz e o programa de acabamento correto. A posição de reinicialização e a compensação devem seguir o procedimento de recuperação da máquina e a margem de usinagem restante.
O local da quebra deve orientar a inspeção
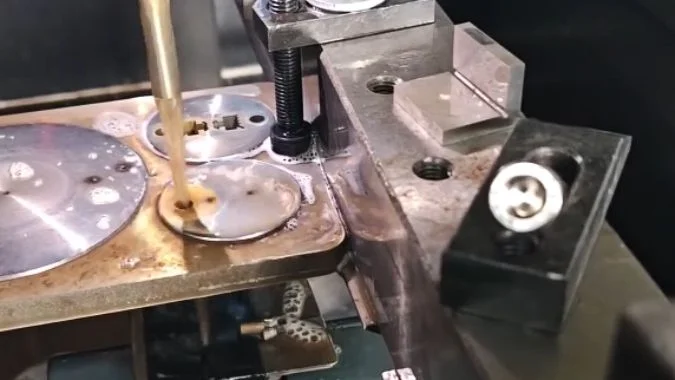
O operador deve preservar a posição da falha e o histórico de alarmes disponível antes de reiniciar o trabalho7. Curtos-circuitos repetidos perto de uma parede fina sugerem um problema de folga, mas também podem acompanhar o acúmulo de detritos. Uma ruptura próxima a uma guia direciona a atenção para o deslocamento do fio e as superfícies de contato.
O fio rompido e os detritos presos precisam ser removidos com a máquina na condição especificada para limpeza8. A ranhura e as guias devem estar livres antes que o fio retorne à zona de corte.
| Verificação | Evidência necessária antes de tentar novamente |
|---|---|
| Peça de trabalho e sucata | Retenção segura e folga ao longo do caminho de reinicialização |
| Condição do fio | Um diâmetro de fio adequado e sem danos inaceitáveis |
| Tensão e deslocamento | Stable operation without catching, jumping, or abnormal vibration |
| Contacts and guides | Serviceable surfaces, smooth rotation, and correct alignment |
| Fluido de trabalho | Suitable condition, effective filtration, and delivery into the kerf |
| Trim settings | The correct pass settings for material, thickness, and wire |
| Recovery path | Confirmed position, compensation, and remaining stock |
Settings must match the actual machine and consumables
The fluid concentration should follow the approved fluid supplier’s range. A refractometer reading must be interpreted using that product’s measurement instructions9. One concentration range cannot be transferred to every medium-speed EDM fluid.
Wire tension and travel speed also need the machine’s specified values10. The check should include actual stability because a correct setpoint does not prove smooth wire motion.
The selected trim conditions should include the intended pulse width, peak current, pulse interval, and tracking settings11. Roughing settings should not carry into trimming through an overlooked program selection.
Recovery must preserve the remaining contour
The restart position and offset need checking against the completed portion of the pass. Wire replacement can also require a review of the diameter used for compensation.
A fixed retreat distance or added offset cannot suit every failed trim cut12. The recovery procedure must account for the current position, cut direction, and remaining allowance. The first resumed section should be monitored for stable discharge and smooth travel before the job continues.
Conclusão
Second-pass breakage needs a comparison with roughing conditions. Verified kerf clearance, workpiece stability, wire condition, flushing, and trim settings provide a sound basis for retrying.
-
"Thin-Wall Machining Mistakes: Residual Stress and More", https://www.linkedin.com/posts/mohammadzandindustrial_thinwallmachining-cncmachining-manufacturingengineering-activity-7465162084973002752-QQWs. Material removal during machining can release residual stresses that were balanced in the original workpiece, leading to distortion particularly in thin-walled or flexible geometries where structural rigidity is insufficient to resist the stress redistribution. Evidence role: mechanism; source type: research. Supports: Residual stress release can cause dimensional changes in thin-walled machined components. Scope note: General machining principle; specific magnitude of distortion in wire EDM depends on material properties, geometry, and cutting parameters ↩
-
"Molybdenum Wire for EDM: Selection Guide", https://edmzap.com/post/molybdenum-wire-for-edm-selection-factors-for-wire-edm. Medium-speed wire electrical discharge machining systems employ wire reuse strategies where the electrode wire travels through the cutting zone multiple times, contrasting with high-speed systems that use fresh wire continuously, thereby reducing wire consumption at the cost of requiring wire condition monitoring. Evidence role: general_support; source type: education. Supports: Medium-speed wire EDM systems are designed to reuse wire through multiple passes. Scope note: Specific reuse patterns vary by machine design and manufacturer implementation ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. In electrical discharge machining, each discharge pulse generates localized heating at both the workpiece and electrode surfaces; accumulated thermal and erosive effects can degrade the wire electrode, with inadequate flushing exacerbating damage by allowing debris to concentrate discharge energy and impede heat dissipation. Evidence role: mechanism; source type: research. Supports: High discharge energy and inadequate debris removal contribute to wire electrode degradation in EDM. ↩
-
"Gold-Plated Electrode with High Scratch Strength for … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC6393511/. Power feed contacts in wire EDM systems must maintain electrical conductivity while allowing wire travel; wear grooves or surface damage on these contacts can create mechanical interference that scratches or weakens the wire electrode, potentially leading to wire breakage during cutting operations. Evidence role: mechanism; source type: education. Supports: Worn or damaged electrical contacts in wire EDM can cause mechanical damage to the wire electrode. ↩
-
"Using witness marks for CNC machining reference points", https://www.facebook.com/groups/585824148849958/posts/2141300506635640/. Witness marks—deliberate marks made across the boundary between a workpiece and its fixture—serve as visual indicators of relative movement; any shift between the components will cause misalignment of the marks, providing a simple method to detect gross positioning changes during machining operations. Evidence role: general_support; source type: education. Supports: Witness marks are used in manufacturing to detect relative movement between workpieces and fixtures. Scope note: Method detects only movement large enough to be visually discernible; cannot resolve small positional changes ↩
-
"Machine Tool Metrology and Modeling", https://webpages.charlotte.edu/~jamiller/machmet/machmet.html. Computer numerical control machine tools can exhibit positioning errors arising from mechanical wear, thermal effects, or control system issues that affect axis positioning accuracy and repeatability; these machine-based errors are independent of workpiece fixturing and require different diagnostic and correction procedures than workpiece movement or deformation. Evidence role: general_support; source type: education. Supports: CNC machine tool positioning errors represent a distinct error source from workpiece movement. ↩
-
"Best Practices for Data Preservation", https://libguides.unco.edu/datamgt/bestpractices. Effective troubleshooting of manufacturing equipment failures requires preservation of failure state information, including machine position, alarm codes, and process conditions at the time of failure; this data provides diagnostic clues about failure mechanisms and helps distinguish between different potential causes, but may be lost if the machine is reset before documentation. Evidence role: general_support; source type: education. Supports: Preserving failure state information aids in manufacturing problem diagnosis. ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. Electrical discharge machining equipment operates with high-voltage electrical systems and dielectric fluids, requiring specific safety and operational procedures for cleaning and debris removal; manufacturers specify machine states and procedures for maintenance activities to prevent electrical hazards, fluid contamination, and damage to precision components. Evidence role: general_support; source type: education. Supports: EDM equipment requires specific procedures for cleaning and debris removal. ↩
-
"Recent Advances and Perceptive Insights into Powder-Mixed …", https://pmc.ncbi.nlm.nih.gov/articles/PMC7464327/. Refractometers measure the refractive index of fluids to estimate concentration, but the relationship between refractive index and actual concentration depends on the specific chemical composition of the fluid; manufacturers provide calibration curves or conversion factors specific to their formulations to ensure accurate concentration determination. Evidence role: general_support; source type: education. Supports: Refractometer measurements of fluid concentration require product-specific calibration and interpretation. Scope note: General refractometry principle; specific application to EDM dielectric fluids assumes similar measurement principles apply ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. Wire electrical discharge machining requires controlled wire tension to maintain electrode straightness and positioning accuracy, while wire travel speed must be coordinated with discharge conditions to manage electrode wear and thermal effects; deviations from specified parameters can compromise cutting stability and increase wire breakage risk. Evidence role: general_support; source type: education. Supports: Wire tension and travel speed are critical parameters in wire EDM that affect cutting stability and wire breakage risk. ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. Electrical discharge machining processes are controlled through pulse parameters that define the discharge characteristics: pulse width (duration of each discharge), peak current (maximum current during discharge), and pulse interval (time between discharges), along with servo tracking settings that maintain optimal gap distance; trim passes typically use lower energy settings than roughing to achieve better surface finish. Evidence role: definition; source type: education. Supports: Wire EDM trim operations use specific electrical discharge parameters including pulse characteristics and servo control settings. ↩
-
"Computer numerical control", https://en.wikipedia.org/wiki/Computer_numerical_control. Recovery procedures following machining interruptions must account for the specific failure location, remaining material allowance, tool or electrode condition, and cutting direction to safely resume operations; fixed retreat distances or offsets cannot accommodate the variety of failure scenarios and may result in collision, inadequate clearance, or dimensional errors. Evidence role: general_support; source type: education. Supports: Recovery from machining interruptions requires situation-specific procedures rather than fixed approaches. ↩

Chris Lu
Aproveitando mais de uma década de experiência prática na indústria de máquinas-ferramenta, particularmente com máquinas CNC, estou aqui para ajudar. Se tiver dúvidas suscitadas por este post, se precisar de orientação para selecionar o equipamento certo (CNC ou convencional), se estiver a explorar soluções de máquinas personalizadas ou se estiver pronto para discutir uma compra, não hesite em CONTACTAR-ME. Vamos encontrar a máquina-ferramenta perfeita para as suas necessidades.