

¿Por qué es esencial un torno suizo de eje B para la fabricación de tornillos óseos e implantes médicos complejos?
Los implantes médicos pequeños no dejan casi margen de error para el mecanizado. Las configuraciones múltiples pueden crear variaciones dimensionales, daños superficiales, rebabas, contaminación y costosos retrasos en la producción.
Un torno suizo con eje B completa orificios angulares, ranuras de accionamiento, roscas, superficies curvas y múltiples caras en una sola sujeción. Soporta piezas delgadas cerca del punto de corte, reduce los errores de configuración y puede mantener tolerancias de lote cercanas a ±0,003 mm bajo condiciones de mecanizado validadas.
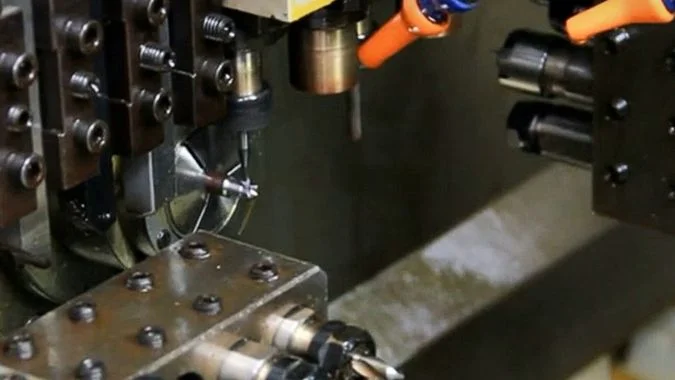
Los tornillos óseos médicos pueden tener una longitud inferior a 10 mm e incluir características cercanas a la escala de 1 mm.1. Su pequeño tamaño no los hace simples. Los huecos Torx, orificios de bloqueo, roscas variables y secciones delgadas crean condiciones de mecanizado exigentes.2. Un eje B añade el control angular necesario para combinar estas operaciones en una sola plataforma. Esta integración de procesos tiene un efecto directo en la precisión, el tiempo de ciclo, la calidad de la superficie y la manipulación de piezas.
¿Cuál es la función del eje B en un torno de tipo suizo?
El torneado estándar no puede alcanzar fácilmente características angulares o curvas. Sin control angular, cada configuración adicional aumenta el error, la manipulación y el riesgo de dañar la superficie de un implante terminado.
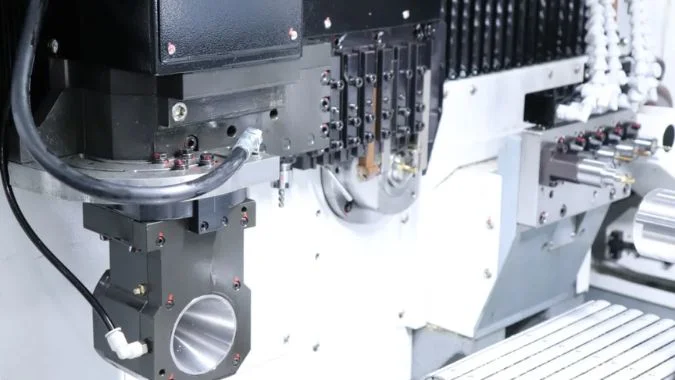
El eje B hace girar un cabezal de herramienta o unidad de mecanizado alrededor de una línea central angular. Funciona con los ejes X, Y y Z para posicionar herramientas de corte en ángulos seleccionados para fresado, taladrado, roscado, ranurado, biselado y mecanizado de contornos.
¿Cómo amplía el eje B la capacidad de mecanizado?
El eje B transforma un torno de tipo suizo de una plataforma basada principalmente en el torneado a un centro de mecanizado de torneado-fresado flexible. Su rango de rotación exacto depende del diseño de la máquina. Algunos sistemas ofrecen un rango como 0–95°, mientras que otras configuraciones pueden ofrecer aproximadamente ±110°.3. El control servo permite que el eje se indexe a un ángulo establecido o se mueva con otros ejes controlados.
Este movimiento hace que las características no axiales sean accesibles sin retirar la pieza de trabajo. Un tornillo médico puede recibir un orificio transversal angular, un hueco Torx, un bisel y una cara fresada durante un mismo ciclo. Un pilar dental puede recibir una superficie irregular, una característica de bloqueo hexagonal y un orificio guía multiángulo en la misma configuración.
El casquillo guía deslizante también soporta la barra cerca del punto de corte. Esta estructura es útil al mecanizar titanio o material biodegradable en diámetros de aproximadamente 0,5–2 mm.4. Reduce la flexión y la vibración mientras el eje B controla la orientación de la herramienta.5.
| Capacidad del eje B | Uso en mecanizado médico | Principal beneficio de producción |
|---|---|---|
| Indexado angular | Orificios en ángulo y características de bloqueo | Menos preparaciones |
| Movimiento multieje | Superficies curvas y ranuras helicoidales | Transiciones de características más suaves |
| Control del ángulo de la herramienta | Chaflanes y acabado de bordes | Menor demanda de desbarbado manual |
| Integración de torneado y fresado | Roscas, superficies planas y encajes de accionamiento | Finalización en un solo amarre |
| Dirección de corte optimizada | Paredes delgadas y microcaracterísticas | Menos rebabas y menor deformación |
¿Por qué es importante la finalización en un solo amarre para los implantes?
Cada nueva operación de sujeción introduce otra transferencia de referencia6. Incluso una pequeña diferencia de posicionamiento puede afectar la relación entre una rosca de tornillo, la ranura de accionamiento y el orificio de bloqueo. Un eje B mantiene estas características vinculadas a la misma referencia de mecanizado.
La manipulación repetida también puede marcar una superficie terminada. Puede dejar marcas de sujeción o introducir partículas antes de la limpieza y pasivación. La producción en una sola sujeción no elimina la necesidad de un proceso de limpieza validado. Sí reduce el contacto innecesario y el movimiento del proceso. Esta reducción es valiosa para piezas con requisitos estrictos de integridad superficial y trazabilidad.
El ángulo de corte también puede ajustarse para aleaciones de titanio, aleaciones de cobalto-cromo, acero inoxidable y nuevos materiales biodegradables7. Un mejor enfoque de herramienta puede reducir la formación de rebabas y la tensión residual alrededor de paredes delgadas. Estas condiciones pueden favorecer un mejor rendimiento frente a la fatiga cuando el proceso de fabricación completo está correctamente controlado.
¿Puede el eje B realizar operaciones tanto en el husillo principal como en el subhusillo?
Una mala coordinación del husillo puede dejar un lado de la máquina en espera. También puede generar confusión sobre si un eje B puede mecanizar dos piezas de trabajo separadas a la vez.
Un eje B puede configurarse para servir al husillo principal, al subhusillo o a ambas zonas de mecanizado en diferentes momentos. Sin embargo, un eje B físico normalmente no puede cortar piezas separadas en ambos husillos simultáneamente. La disposición de la máquina y el acceso al almacén de herramientas determinan su alcance real.
¿Cómo trabajan juntos el husillo principal y el subhusillo?
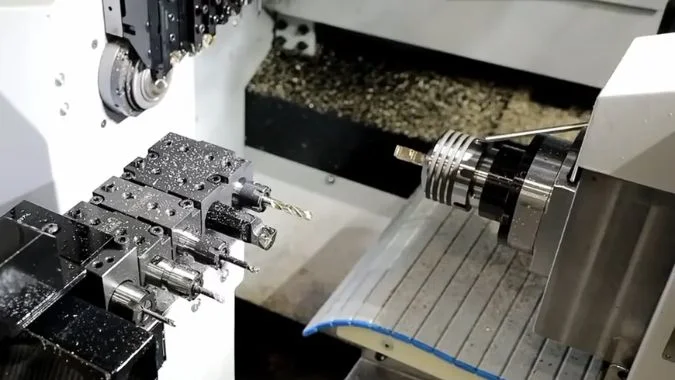
Un torno de tipo suizo de doble husillo suele utilizar canales CNC independientes. El husillo principal realiza las operaciones frontales, mientras que el subhusillo recibe la pieza y completa el trabajo posterior. Tras la transferencia, el husillo principal puede comenzar a mecanizar la siguiente sección de la barra mientras el subhusillo termina la pieza anterior. Esta estructura paralela puede reducir el tiempo de inactividad.
El eje B normalmente está montado en un almacén de herramientas definido, una corredera o una unidad de herramienta independiente. Su ubicación física controla a qué husillo puede llegar. Algunos diseños de máquinas permiten que el herramental del eje B se acerque a ambas posiciones de husillo. Otros diseños lo dedican principalmente al husillo principal o al subhusillo. Por lo tanto, se debe verificar la especificación de la máquina antes de aprobar un plan de proceso.
Un solo eje B ocupa todavía una única posición de mecanizado física a la vez. Puede fresar una característica en ángulo en el husillo principal y posteriormente mecanizar una característica en la parte posterior en el subhusillo. Normalmente, no puede realizar ambos cortes en el mismo instante.
| Actividad de la máquina | Husillo principal | Subhusillo | Rol del eje B |
|---|---|---|---|
| Torneado frontal | Activo | Disponible o trabajando | Puede indexar herramientas para características en ángulo |
| Transferencia de piezas | Sincronizando | Sincronizando | Generalmente libre del área de transferencia |
| Acabado posterior | Comienza la siguiente pieza | Termina la pieza anterior | Puede servir a la zona de husillo accesible |
| Producción en paralelo | Mecaniza nueva barra de material | Completa el componente transferido | Maneja una operación alcanzable a la vez |
¿Qué piezas médicas se benefician de la producción con husillo doble?
Los tornillos ortopédicos a menudo requieren un mecanizado completo en ambos extremos. El husillo principal puede tornear el perfil de la rosca, formar la cabeza y fresar el hueco de accionamiento. El subhusillo puede sujetar el componente antes del corte y completar el extremo posterior. También puede taladrar, refrentar, achaflanar o terminar una característica de punta.
Este proceso evita tener que dejar caer una micropieza casi terminada en una bandeja para volver a cargarla más tarde. Ese punto es importante porque los tornillos muy pequeños son difíciles de orientar y sujetar de nuevo. La carga secundaria también crea oportunidades de arañazos, lotes mezclados y errores de referencia.
Las ganancias en el tiempo de ciclo dependen del equilibrio de las operaciones. Si el mecanizado de la parte posterior lleva mucho más tiempo que el trabajo de la parte frontal, el subhusillo puede convertirse en la estación limitante. La planificación del proceso debe distribuir las operaciones siempre que sea posible. El uso simultáneo de herramientas, los cambios en la trayectoria de la herramienta y datos de corte adecuados pueden mejorar este equilibrio. En las condiciones adecuadas, el mecanizado integrado puede reducir el tiempo de ciclo en más de un 30%, mientras que algunas piezas pueden lograr una ganancia de tres a cinco veces8 frente a la producción fragmentada en varias máquinas.
¿Cómo elimina el eje B la necesidad de costosos accesorios de herramientas motorizadas angulares?
Las herramientas motorizadas angulares dedicadas aumentan el costo, ocupan posiciones de herramienta y pueden no proporcionar la velocidad de husillo necesaria para las microcaracterísticas. También añaden demandas de mantenimiento y configuración.
El eje B reduce la dependencia de accesorios de herramientas motorizadas angulares al rotar una herramienta estándar o un husillo externo de alta frecuencia al ángulo de corte requerido. No elimina todos los requisitos de herramientas motorizadas, pero puede reemplazar muchas operaciones de ángulo fijo con una configuración más simple y menos costosa.
¿Cuál es el método de sustitución práctico?
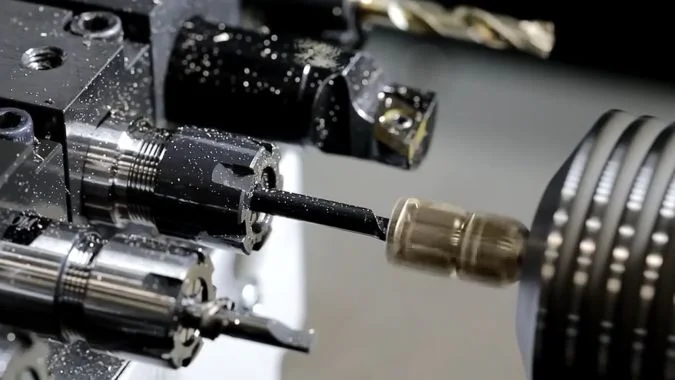
La idea principal es simple. El eje B proporciona posicionamiento angular, mientras que un husillo fijo de alta velocidad proporciona la rotación de la herramienta. El husillo no necesita su propio mecanismo de ángulo accionado por servo porque el eje de la máquina establece el ángulo de aproximación.
Un soporte de expansión puede llevar un husillo de fresado independiente de alta frecuencia. Un husillo de micromecanizado típico puede funcionar a 30.000–80.000 rpm y tener una desviación de 1 μm o menos9. Este rango de velocidad es útil para pequeñas fresas utilizadas en ranuras Torx, agujeros angulares, ranuras estrechas y microcontornos.
El programa CNC indexa el eje B, inicia el husillo externo y coordina el movimiento con los ejes lineales. Esta disposición puede reducir los cambios de herramienta y los ajustes manuales de ángulo. También puede liberar otras posiciones de herramienta cuando un husillo cubre varias aproximaciones angulares.
| Configuración | Control angular | Velocidad típica | Mejor uso |
|---|---|---|---|
| Herramienta motorizada fija | Fijado por la geometría del soporte | Baja a media | Características repetidas en un ángulo |
| Herramienta motorizada de ángulo servo | Integrado en el accesorio de la herramienta | Variable | Mecanizado flexible de alto valor |
| Eje B con husillo estándar | Provisto por el eje de la máquina | De media a alta | Mecanizado general multiángulo |
| Eje B con husillo de alta frecuencia | Provisto por el eje de la máquina | 30.000–80.000 rpm | Microagujeros, ranuras y contornos finos |
¿Cuándo sigue siendo necesaria una herramienta motorizada en ángulo?
Un husillo de alta frecuencia está diseñado principalmente para cortes ligeros. Su motor pequeño y su interfaz de herramientas pueden no proporcionar suficiente par para desbaste pesado, taladros grandes o ranuras profundas. Su voladizo extendido también puede reducir la rigidez. Estos límites se vuelven más importantes cuando se trata de materiales duros y grandes profundidades de corte.
Una herramienta motorizada de eje B integrado sigue siendo útil cuando un proceso requiere un par elevado y un movimiento multieje continuo. El fresado en espiral complejo, la eliminación profunda de material y el mecanizado exigente de superficies curvas pueden requerir una disposición de herramientas accionadas más rígida. La estructura de la máquina, el diseño del rodamiento del husillo, la longitud del soporte y la fuerza de corte deben ser considerados en su totalidad.
Por lo tanto, el eje B debe tratarse como una forma de reducir la dependencia de costosos soportes angulares, no como un reemplazo físico universal. Para agujeros angulares indexados, ranuras poco profundas, fresado de múltiples caras y muchas características micro-médicas, un husillo estándar o de alta frecuencia puede proporcionar una solución de menor costo. Para cortes pesados, el accesorio más rígido puede seguir siendo necesario.
¿Qué nivel de precisión puede alcanzar un torno de tipo suizo con la funcionalidad del eje B?
Las especificaciones a nivel de micras pueden ser engañosas sin herramientas estables y control de temperatura. Una especificación de la máquina por sí sola no puede garantizar la tolerancia final de un implante médico.
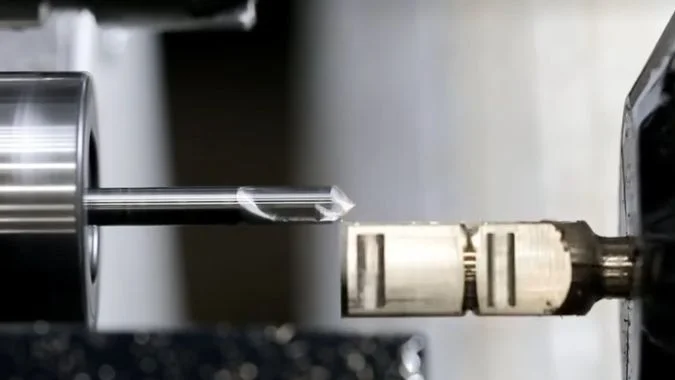
Un torno suizo con eje B capaz puede proporcionar un posicionamiento lineal cercano a 0,003 mm y una repetibilidad cercana a 0,001 mm. La indexación del eje B puede alcanzar 0,001°, mientras que las tolerancias validadas de las piezas generalmente se sitúan dentro de ±0,005 mm y pueden acercarse a ±0,002–0,003 mm para micro-piezas adecuadas.
¿Qué indicadores de precisión son los más importantes?
La precisión de posicionamiento describe qué tan cerca llega un eje a una ubicación programada. La precisión de posicionamiento repetido describe qué tan consistentemente regresa a esa ubicación. Ambas cifras importan, pero ninguna equivale a la precisión de la pieza terminada. El resultado final también depende de la alineación del buje guía, la calidad de la barra, el descentramiento del husillo, la fuerza de corte, el desgaste de la herramienta, el estado del refrigerante y la estabilidad térmica.
El error angular del eje B también crea un mayor error lineal a medida que el punto de corte se aleja del centro del eje. Por lo tanto, el voladizo de la herramienta debe mantenerse controlado. Un ensamblaje de herramienta corto y rígido favorece una mejor ubicación de la característica y calidad superficial.
| Indicador de precisión | Valor típico de alto rendimiento | Significado práctico |
|---|---|---|
| Posicionamiento del eje lineal | Aproximadamente 0,003 mm | Capacidad para alcanzar una posición programada |
| Repetibilidad del eje lineal | Aproximadamente 0,001 mm | Capacidad para repetir el mismo movimiento |
| Precisión de indexación del eje B | Aproximadamente 0,001° | Posicionamiento angular de la unidad de herramienta |
| Repetibilidad del eje B | Aproximadamente ±0.0005° a ±0.001° | Consistencia en indexación repetida |
| Tolerancia de lote estable | Aproximadamente ±0.005 mm | Objetivo de producción común bajo control |
| Tolerancia de micro-piezas de alta precisión | Aproximadamente ±0.002–0.003 mm | Posible con un proceso capaz y validado |
¿Cómo se puede mantener ±0.003 mm en producción?
El mecanizado estable a nivel de micras requiere más que comprar una máquina con una especificación adecuada. La barra debe tener un diámetro, rectitud y condición de material controlados. El casquillo guía debe coincidir con la barra y proporcionar soporte sin fricción excesiva. Las herramientas de corte deben tener baja excentricidad y un desgaste predecible.
La temperatura también afecta el resultado. El calentamiento de la máquina, el control del refrigerante y la temperatura del taller reducen el movimiento térmico. Los límites de vida útil de la herramienta deben basarse en la deriva de la característica medida en lugar de la falla visible de la herramienta. El palpado en proceso o la inspección regular pueden detectar el movimiento antes de que un lote exceda la tolerancia.
Los fabricantes médicos también deben validar el control de rebabas, la limpieza, el acabado superficial y la trazabilidad10. La precisión dimensional por sí sola no prueba que un implante sea aceptable. El proceso debe incluir métodos de inspección adecuados, equipos calibrados, manipulación controlada y controles de calidad documentados.
Conclusión
Un torno suizo de eje B combina mecanizado angular, soporte de casquillo guía, producción de doble husillo y finalización en una sola sujeción para producir implantes médicos complejos con alta precisión, consistencia y menor riesgo de manipulación.
-
"Hardware y equipos ortopédicos para principiantes. Parte 2", https://pmc.ncbi.nlm.nih.gov/articles/PMC3215475/. La literatura sobre implantes ortopédicos documenta que los tornillos óseos de fragmentos pequeños y fragmentos mini varían aproximadamente de 1.5 mm a 4.0 mm de diámetro, con longitudes totales comúnmente entre 4 mm y 30 mm, requiriendo precisión submilimétrica en los perfiles de rosca, cavidades de accionamiento y características de bloqueo. Rol de evidencia: soporte general; tipo de fuente: educación. Soporta: rangos dimensionales de tornillos óseos médicos pequeños utilizados en aplicaciones ortopédicas. ↩
-
"6 Desafíos de mecanizado de precisión RESUELTOS con DFM inteligente", https://www.phi2.com/blog/6-precision-machining-challenges-solved-with-smart-dfm/. La investigación de fabricación indica que las características a pequeña escala, como las cavidades de accionamiento, los orificios transversales y las formas de rosca variables en los implantes médicos, presentan desafíos que incluyen limitaciones de acceso a la herramienta, formación de rebabas, variación dimensional debido a las fuerzas de corte y dificultad para mantener la integridad superficial en múltiples tipos de características en una sola pieza de trabajo. Rol de evidencia: mecanismo; tipo de fuente: investigación. Soporta: desafíos técnicos asociados con el mecanizado de microcaracterísticas complejas en implantes médicos. ↩
-
"Torno automático tipo suizo | Máquinas CNC Nueva York", https://starcnc.com/products/. Los estándares de la industria de máquinas herramienta muestran que las configuraciones de eje B rotativo oscilan comúnmente desde sistemas de indexación limitados (±30° a ±45°) hasta diseños con capacidad de rotación completa, con implementaciones de mecanizado continuo que típicamente ofrecen ±90° a ±120° de recorrido angular, dependiendo de la arquitectura de la máquina y los requisitos de prevención de colisiones. Función de la evidencia: estadística; tipo de fuente: institución. Sustenta: rangos de movimiento angular típicos para ejes rotativos en máquinas CNC de precisión. Nota de alcance: El rango real varía significativamente según el fabricante y el modelo de la máquina. ↩
-
"Supresión de vibraciones mediante el uso de control de modelado de entrada en...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8951330/. La investigación en mecánica de mecanizado demuestra que el soporte del casquillo guía posicionado cerca de la zona de corte reduce significativamente la deflexión y la vibración de la pieza de trabajo, lo cual es particularmente importante para piezas esbeltas con relaciones longitud-diámetro superiores a 3:1, donde el corte sin soporte puede resultar en errores dimensionales, vibraciones y un acabado superficial deficiente. Función de la evidencia: mecanismo; tipo de fuente: investigación. Sustenta: el principio mecánico del soporte con casquillo guía en la reducción de la deflexión de la pieza durante el mecanizado de diámetros pequeños. ↩
-
"Deflexión y precisión en el mecanizado CNC de metal tipo suizo", https://metalcutting.com/knowledge-center/deflection-precision-cnc-swiss-machining/. La investigación en dinámica de máquinas herramienta muestra que las estructuras de soporte posicionadas cerca de la zona de corte reducen la longitud efectiva sin soporte de las piezas de trabajo esbeltas, aumentando así la frecuencia natural y la rigidez del sistema pieza-máquina, lo que reduce significativamente la deflexión bajo las fuerzas de corte y suprime la vibración regenerativa. Función de la evidencia: mecanismo; tipo de fuente: investigación. Sustenta: el principio mecánico por el cual el soporte con casquillo guía reduce la deflexión y la vibración en piezas de trabajo esbeltas. ↩
-
"Referencia en GD&T: definición, características y tipos...", https://www.xometry.com/resources/machining/datum-in-gd-t/. Los principios de ingeniería de fabricación establecen que cada reposicionamiento de la pieza de trabajo introduce errores potenciales de referencia de datos a través de tolerancias de sujeción, variaciones de agarre e incertidumbres de alineación, con una acumulación de errores que se vuelve particularmente significativa en aplicaciones de tolerancia ajustada donde las relaciones de las características deben mantenerse dentro de micras. Función de la evidencia: mecanismo; tipo de fuente: educación. Sustenta: el principio de transferencia de referencia y acumulación de errores en la fabricación con configuraciones múltiples. ↩
-
"Seguridad de los metales y otros materiales utilizados en medicina...", https://www.fda.gov/medical-devices/products-and-medical-procedures/safety-metals-and-other-materials-used-medical-devices. La literatura sobre ciencia de materiales para dispositivos médicos identifica las aleaciones de titanio (particularmente Ti-6Al-4V), las aleaciones de cobalto-cromo, el acero inoxidable (316L), así como los polímeros biodegradables y las aleaciones de magnesio como categorías principales de materiales para implantes ortopédicos y dentales, seleccionados en función de su biocompatibilidad, propiedades mecánicas, resistencia a la corrosión y aplicaciones clínicas específicas. Función de la evidencia: apoyo general; tipo de fuente: educación. Sustenta: categorías de materiales comunes utilizados en la fabricación de implantes médicos. ↩
-
"Programación eficiente para reducir los tiempos de configuración y aumentar...", https://dspace.mit.edu/entities/publication/76066a30-586f-4948-9df9-9c7499a3e196. Los estudios de eficiencia en la fabricación indican que consolidar operaciones de configuración múltiple en procesos de configuración única generalmente produce reducciones en el tiempo de ciclo del 20 al 40 %, observándose mayores mejoras (ganancias de productividad de 2 a 5 veces) en casos donde el manejo de piezas, la complejidad de la sujeción y el tiempo de configuración constituyen porciones significativas del ciclo de producción original. Función de la evidencia: estadística; tipo de fuente: investigación. Sustenta: ganancias de productividad al reducir las operaciones de configuración en la fabricación de precisión. Nota de alcance: Las ganancias reales dependen en gran medida de la complejidad de la pieza, el diseño original del proceso y el equilibrio de las operaciones. ↩
-
"(PDF) Un husillo de ultra alta velocidad para microfresado, https://www.academia.edu/20318396/An_Ultra_high_Speed_Spindle_for_Micro_milling. La literatura sobre mecanizado de precisión documenta que los husillos motorizados de alta frecuencia diseñados para operaciones de micromecanizado operan típicamente en el rango de 30.000 a 100.000 rpm, y las unidades de grado de precisión logran un descentramiento axial y radial inferior a 1–2 μm mediante sistemas de rodamientos de precisión y conjuntos de rotor equilibrados. Rol de la evidencia: estadística; tipo de fuente: investigación. Respaldos: especificaciones de rendimiento de husillos de alta frecuencia utilizados en aplicaciones de micromecanizado. ↩
-
"Validación de procesos: Principios y prácticas generales, https://www.fda.gov/files/drugs/published/Process-Validation–General-Principles-and-Practices.pdf. Las regulaciones de dispositivos médicos, incluyendo la Regulación del Sistema de Calidad de la FDA (21 CFR 820) y la norma ISO 13485, requieren que los fabricantes validen los procesos de fabricación mediante evidencia documentada de que los procedimientos producen consistentemente dispositivos que cumplen con especificaciones predeterminadas, incluyendo precisión dimensional, características superficiales, limpieza y trazabilidad completa a lo largo de la producción. Rol de la evidencia: consenso de expertos; tipo de fuente: gubernamental. Respaldos: requisitos regulatorios para la validación de procesos en la fabricación de dispositivos médicos. ↩

Chris Lu
Aprovechando más de una década de experiencia práctica en la industria de la máquina herramienta, en particular con máquinas CNC, estoy aquí para ayudar. Si tiene alguna pregunta que le haya surgido a raíz de este artículo, si necesita orientación para seleccionar el equipo adecuado (CNC o convencional), si está explorando soluciones de máquinas personalizadas o si está listo para discutir una compra, no dude en CONTACTAR CONMIGO. Encontremos la máquina herramienta perfecta para sus necesidades.