

Почему токарный станок швейцарского типа с осью B необходим для производства сложных медицинских костных винтов и имплантатов?
Для небольших медицинских имплантатов практически не остается места для погрешностей при механической обработке. Множественные установки могут привести к отклонениям размеров, повреждению поверхности, появлению заусенцев, загрязнению и дорогостоящим задержкам производства.
Токарно-револьверный станок швейцарского типа с осью B позволяет выполнять обработку наклонных отверстий, приводных пазов, резьбы, криволинейных поверхностей и нескольких граней за один зажим. Это обеспечивает поддержку тонких деталей вблизи точки резания, снижает количество ошибок при установке и позволяет поддерживать допуски партии около ±0,003 мм в условиях подтвержденной механической обработки.
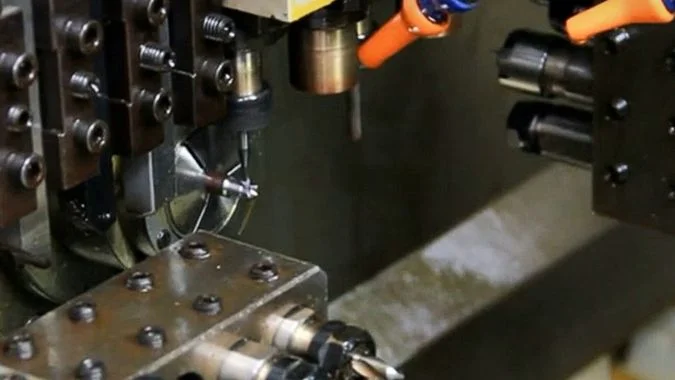
Медицинские костные винты могут быть короче 10 мм и содержать элементы размером около 1 мм.1. Их малый размер не делает их простыми в изготовлении. Углубления под Torx, стопорные отверстия, переменная резьба и тонкие секции создают сложные условия для механической обработки.2. Ось B обеспечивает угловой контроль, необходимый для объединения этих операций на одной платформе. Такая интеграция процессов напрямую влияет на точность, время цикла, качество поверхности и обращение с деталями.
Какова функция оси B на станке швейцарского типа?
Стандартная токарная обработка не позволяет легко обрабатывать наклонные или криволинейные элементы. Без углового контроля каждая дополнительная установка увеличивает количество ошибок, трудозатрат и риск повреждения готовой поверхности имплантата.
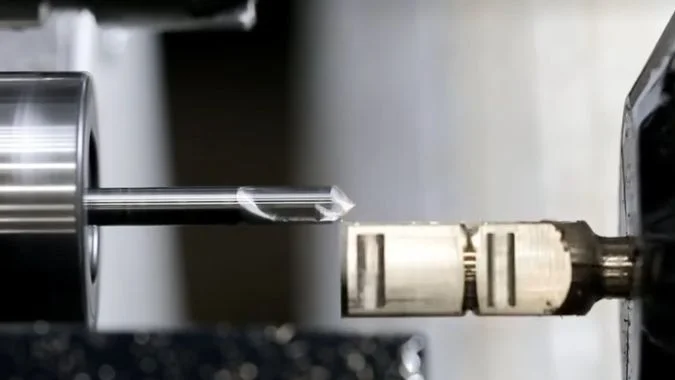
Ось B вращает инструментальную головку или обрабатывающий блок вокруг угловой центральной линии. Она работает совместно с осями X, Y и Z для позиционирования режущих инструментов под выбранными углами для фрезерования, сверления, нарезания резьбы, пазов, снятия фасок и контурной обработки.
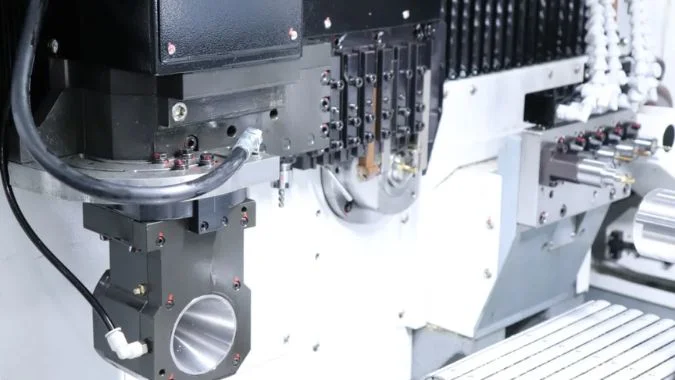
Как ось B расширяет возможности механической обработки?
Ось B превращает станок швейцарского типа из платформы, предназначенной преимущественно для токарной обработки, в гибкий токарно-фрезерный обрабатывающий центр. Точный диапазон вращения зависит от конструкции станка. Некоторые системы обеспечивают диапазон, например, 0–95°, в то время как другие конфигурации могут предлагать около ±110°.3. Сервоуправление позволяет оси выполнять индексацию под заданный угол или перемещаться одновременно с другими управляемыми осями.
Это движение делает доступными неаксиальные элементы без снятия заготовки. Медицинский винт может получить наклонное поперечное отверстие, углубление под Torx, фаску и отфрезерованную плоскость за один цикл. Стоматологический абатмент может получить неровную поверхность, шестигранный фиксирующий элемент и многоугольное направляющее отверстие за одну установку.
Скользящая направляющая втулка также поддерживает пруток вблизи точки резания. Эта структура полезна при обработке титана или биоразлагаемых материалов диаметром около 0,5–2 мм.4. Она снижает изгиб и вибрацию, в то время как ось B управляет ориентацией инструмента.5.
| Возможность оси B | Использование в медицинском производстве | Основное преимущество производства |
|---|---|---|
| Угловое позиционирование | Угловые отверстия и стопорные элементы | Сокращение количества установок |
| Многоосевое перемещение | Изогнутые поверхности и спиральные пазы | Более плавные переходы элементов |
| Управление углом наклона инструмента | Снятие фасок и чистовая обработка кромок | Снижение потребности в ручном удалении заусенцев |
| Интеграция токарно-фрезерной обработки | Резьбы, лыски и приводные пазы | Завершение обработки за один зажим |
| Оптимизированное направление резания | Тонкие стенки и микроэлементы | Меньше заусенцев и деформаций |
Почему завершение обработки за один зажим важно для имплантатов?
Каждая новая операция зажима требует повторного базирования6. Даже небольшое различие в позиционировании может повлиять на взаимосвязь между резьбой винта, углублением под привод и фиксирующим отверстием. Ось B позволяет сохранять привязку этих элементов к одной и той же базовой точке обработки.
Многократное перемещение детали также может привести к повреждению чистовой поверхности. Это может оставить следы от зажимов или привести к попаданию посторонних частиц до этапа очистки и пассивации. Производство с однократным зажимом не отменяет необходимости в валидированном процессе очистки, однако оно сокращает количество ненужных контактов и перемещений в процессе. Такое сокращение важно для деталей с жесткими требованиями к целостности поверхности и прослеживаемости.
Угол резания также может быть отрегулирован для титановых сплавов, кобальт-хромовых сплавов, нержавеющей стали и новейших биоразлагаемых материалов7. Оптимальный подход к выбору инструмента позволяет уменьшить образование заусенцев и остаточные напряжения вокруг тонких стенок. Эти условия могут способствовать повышению усталостной прочности при надлежащем контроле всего производственного процесса.
Может ли ось B выполнять операции как на главном шпинделе, так и на противошпинделе?
Плохая координация шпинделей может привести к простою одной из сторон станка. Это также может создать путаницу относительно того, может ли одна ось B обрабатывать две отдельные заготовки одновременно.
Ось B может быть настроена на обслуживание главного шпинделя, противошпинделя или обеих зон обработки в разное время. Однако одна физическая ось B, как правило, не может выполнять резание на двух отдельных деталях в обоих шпинделях одновременно. Фактическая зона досягаемости определяется компоновкой станка и доступом к инструментальному магазину.
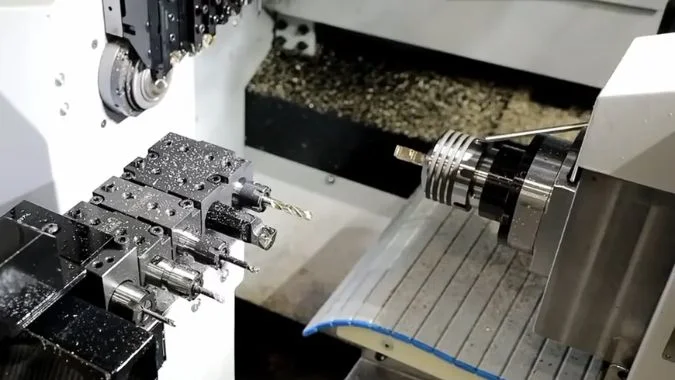
Как работают вместе главный шпиндель и противошпиндель?
Двухшпиндельный токарный станок швейцарского типа часто использует независимые каналы ЧПУ. Главный шпиндель выполняет операции на передней стороне, в то время как противошпиндель принимает деталь и завершает обработку обратной стороны. После передачи детали главный шпиндель может начать обработку следующего участка прутка, пока противошпиндель заканчивает работу над предыдущей деталью. Такая параллельная структура позволяет сократить время простоя.
Ось B обычно устанавливается на определенном инструментальном блоке, каретке или отдельном инструментальном узле. Ее физическое расположение определяет, к какому шпинделю она может иметь доступ. Некоторые конструкции станков позволяют инструментам оси B приближаться к обоим положениям шпинделей. Другие конструкции отводят ей роль преимущественно для главного шпинделя или противошпинделя. Поэтому перед утверждением технологического процесса необходимо проверить технические характеристики станка.
Одна ось B всегда занимает только одну физическую позицию обработки в конкретный момент времени. Она может фрезеровать наклонный элемент на главном шпинделе, а затем обрабатывать элемент на обратной стороне на контршпинделе. Как правило, она не может выполнять оба реза одновременно.
| Активность станка | Главный шпиндель | Подшпиндель | Роль оси B |
|---|---|---|---|
| Токарная обработка передней стороны | Активно | Доступно или в работе | Может индексировать инструменты для наклонных элементов |
| Передача детали | Синхронизация | Синхронизация | Обычно свободно от зоны передачи |
| Чистовая обработка обратной стороны | Начинает обработку следующей детали | Завершает предыдущую деталь | Может обслуживать доступную зону шпинделя |
| Параллельное производство | Обрабатывает новый пруток | Завершает переданный компонент | Выполняет одну доступную операцию за раз |
Какие медицинские детали выигрывают от производства на двухшпиндельных станках?
Ортопедические винты часто требуют полной механической обработки с обоих торцов. Главный шпиндель может вытачивать профиль резьбы, формировать головку и фрезеровать шлиц. Контршпиндель может захватить деталь перед отрезкой и обработать задний торец. Он также может выполнять сверление, подрезку торца, снятие фаски или чистовую обработку наконечника.
Этот процесс позволяет избежать сброса почти готовой микродетали в лоток для последующей перезагрузки. Этот момент важен, так как очень маленькие винты трудно ориентировать и зажимать повторно. Вторичная загрузка также создает риск появления царапин, смешивания партий и ошибок базирования.
Сокращение времени цикла зависит от баланса операций. Если обратная сторона обрабатывается значительно дольше лицевой, контршпиндель может стать лимитирующей позицией. Планирование процесса должно распределять операции там, где это возможно. Одновременное использование инструментов, изменение траекторий и подходящие режимы резания могут улучшить этот баланс. При правильных условиях интегрированная обработка может сократить время цикла более чем на 30%, в то время как некоторые детали могут обеспечить трех-пятикратный прирост8 по сравнению с фрагментированным производством на нескольких станках.
Как ось B устраняет необходимость в дорогостоящих наклонных приводных инструментальных блоках?
Специализированные угловые приводные инструменты увеличивают стоимость, занимают инструментальные позиции и могут не обеспечивать частоту вращения шпинделя, необходимую для микроэлементов. Они также повышают требования к обслуживанию и наладке.
Ось B снижает зависимость от угловых приводных головок за счет поворота стандартного инструмента или внешнего высокочастотного шпинделя под требуемым углом резания. Она не исключает все потребности в приводном инструменте, но может заменить многие операции с фиксированным углом на более простую и менее затратную наладку.
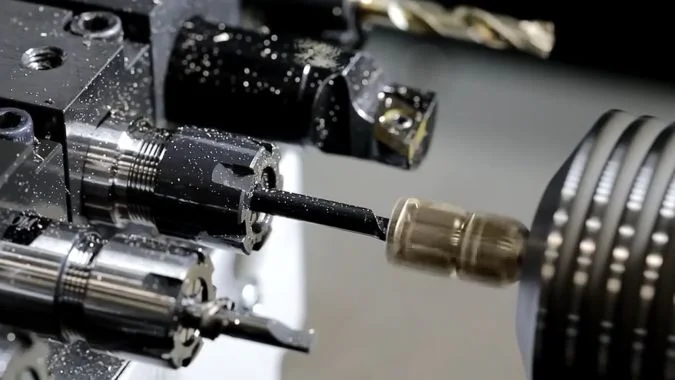
В чем заключается метод практической замены?
Основная идея проста. Ось B обеспечивает угловое позиционирование, а фиксированный высокоскоростной шпиндель — вращение инструмента. Шпинделю не нужен собственный сервопривод угла поворота, так как угол подхода задается осью станка.
Цанговый патрон может нести независимый высокочастотный фрезерный шпиндель. Типичный шпиндель для микрообработки может работать на скорости 30 000–80 000 об/мин и иметь биение 1 мкм или менее9. Этот диапазон скоростей полезен для малых фрез, используемых для шлицев Torx, наклонных отверстий, узких пазов и микроконтуров.
ЧПУ индексирует ось B, запускает внешний шпиндель и координирует движение с линейными осями. Такая компоновка позволяет сократить количество смен инструмента и ручных регулировок угла. Она также позволяет освободить другие инструментальные позиции, когда один шпиндель покрывает несколько угловых подходов.
| Конфигурация | Угловое управление | Типичная скорость | Оптимальное использование |
|---|---|---|---|
| Фиксированный приводной инструмент | Фиксируется геометрией держателя | От низкого до среднего | Повторяющиеся элементы под одним углом |
| Приводной инструмент с сервоуправлением угла | Встроено в крепление инструмента | Варьируется | Гибкая высокоэффективная обработка |
| Ось B со стандартным шпинделем | Обеспечивается осью станка | Средние или высокие | Многоугловая универсальная обработка |
| Ось B с высокочастотным шпинделем | Обеспечивается осью станка | 30 000–80 000 об/мин | Микроотверстия, пазы и точные контуры |
Когда все еще необходим угловой приводной инструмент?
Высокочастотный шпиндель в основном предназначен для легкой резки. Его маломощный двигатель и интерфейс инструмента могут не обеспечить достаточного крутящего момента для тяжелой черновой обработки, использования крупных сверл или глубоких пазов. Увеличенный вылет также может снизить жесткость. Эти ограничения становятся особенно значимыми при работе с твердыми материалами и больших глубинах резания.
Встроенный приводной инструмент по оси B остается полезным, когда технологический процесс требует высокого крутящего момента и непрерывного многоосевого перемещения. Сложное спиральное фрезерование, глубокое удаление материала и ответственная обработка криволинейных поверхностей могут потребовать более жесткой компоновки приводного инструмента. Необходимо учитывать конструкцию станка, устройство подшипников шпинделя, длину держателя и силы резания.
Таким образом, ось B следует рассматривать как способ снижения зависимости от дорогостоящих угловых держателей, а не как универсальную физическую замену. Для выполнения угловых отверстий с индексацией, неглубоких пазов, многостороннего фрезерования и многих микро-медицинских операций стандартный или высокочастотный шпиндель может стать более экономичным решением. Для тяжелой обработки может потребоваться использование более жесткого крепления.
Какого уровня точности можно достичь на станке швейцарского типа с функциональностью оси B?
Спецификации микронного уровня могут вводить в заблуждение без стабильной оснастки и контроля температуры. Технические характеристики станка сами по себе не гарантируют достижение финальных допусков медицинского имплантата.
Производительный токарный автомат продольного точения с осью B может обеспечить точность линейного позиционирования около 0,003 мм и повторяемость около 0,001 мм. Точность индексации оси B может достигать 0,001°, в то время как подтвержденные допуски деталей обычно находятся в пределах ±0,005 мм и могут приближаться к ±0,002–0,003 мм для подходящих микродеталей.
Какие показатели точности наиболее важны?
Точность позиционирования описывает, насколько близко ось достигает заданной точки. Точность повторного позиционирования описывает, насколько стабильно она возвращается в эту точку. Оба показателя важны, но ни один из них не равен точности готовой детали. Финальный результат также зависит от центровки люнета, качества прутка, биения шпинделя, сил резания, износа инструмента, состояния СОЖ и термической стабильности.
Угловая ошибка по оси B также создает большую линейную погрешность по мере удаления точки резания от центра оси. Поэтому необходимо контролировать вылет инструмента. Короткая и жесткая инструментальная сборка способствует лучшему позиционированию элементов и повышению качества поверхности.
| Показатель точности | Типичное высокопроизводительное значение | Практическое значение |
|---|---|---|
| Позиционирование по линейной оси | Около 0,003 мм | Способность достигать запрограммированного положения |
| Повторяемость по линейной оси | Около 0,001 мм | Способность повторять одно и то же движение |
| Точность индексации оси B | Около 0,001° | Угловое позиционирование инструментального блока |
| Повторяемость оси B | Примерно от ±0,0005° до ±0,001° | Стабильность при многократном индексировании |
| Стабильный допуск партии | Примерно ±0,005 мм | Распространенный контролируемый производственный целевой показатель |
| Высокоточный допуск для микродеталей | Примерно ±0,002–0,003 мм | Возможно при наличии эффективного и валидированного процесса |
Как поддерживать точность ±0,003 мм в производстве?
Для стабильной обработки на микронном уровне недостаточно просто купить станок с подходящими характеристиками. Пруток должен иметь контролируемый диаметр, прямолинейность и состояние материала. Люнет должен соответствовать прутку и обеспечивать поддержку без чрезмерного трения. Режущие инструменты должны иметь низкое биение и предсказуемый износ.
Температура также влияет на результат. Прогрев станка, контроль СОЖ и температура в цеху снижают тепловые перемещения. Пределы срока службы инструмента должны основываться на измеренном дрейфе параметров, а не на видимом разрушении инструмента. Внутрипроцессное зондирование или регулярный контроль позволяют обнаружить отклонения до того, как партия выйдет за пределы допуска.
Медицинские производители также должны валидировать контроль заусенцев, очистку, качество обработки поверхности и прослеживаемость.10. Точность размеров сама по себе не доказывает, что имплантат является приемлемым. Процесс должен включать соответствующие методы контроля, калиброванное оборудование, контролируемое обращение и документированные проверки качества.
Заключение
Швейцарский токарный станок с осью B сочетает в себе угловую обработку, поддержку люнетом, производство на двух шпинделях и завершение обработки за один зажим, что позволяет производить сложные медицинские имплантаты с высокой точностью, стабильностью и меньшим риском при обращении.
-
"Ортопедическое оборудование и инструменты для начинающих. Часть 2", https://pmc.ncbi.nlm.nih.gov/articles/PMC3215475/. В литературе по ортопедическим имплантатам задокументировано, что малые и мини-фрагментарные костные винты имеют диаметр от примерно 1,5 мм до 4,0 мм, при общей длине обычно от 4 мм до 30 мм, что требует субмиллиметровой точности профилей резьбы, приводных пазов и фиксирующих элементов. Роль доказательства: общая поддержка; тип источника: образование. Поддерживает: размерные диапазоны малых медицинских костных винтов, используемых в ортопедических приложениях. ↩
-
"6 проблем прецизионной обработки, РЕШЕННЫХ с помощью интеллектуального DFM", https://www.phi2.com/blog/6-precision-machining-challenges-solved-with-smart-dfm/. Исследования производства показывают, что мелкомасштабные элементы, такие как приводные пазы, поперечные отверстия и переменные формы резьбы в медицинских имплантатах, представляют собой проблемы, включая ограничения доступа инструмента, образование заусенцев, отклонение размеров из-за сил резания и трудности с поддержанием целостности поверхности для различных типов элементов в одной заготовке. Роль доказательства: механизм; тип источника: исследование. Поддерживает: технические проблемы, связанные с обработкой сложных микроэлементов в медицинских имплантатах. ↩
-
"Швейцарский автоматический токарный станок | CNC Machines New York", https://starcnc.com/products/. Стандарты станкостроительной отрасли показывают, что конфигурации поворотных осей B обычно варьируются от систем с ограниченным индексированием (±30° – ±45°) до конструкций с возможностью полного вращения, при этом системы непрерывной обработки обычно обеспечивают угловое перемещение в диапазоне ±90° – ±120° в зависимости от архитектуры станка и требований к предотвращению столкновений. Роль данных: статистика; тип источника: учреждение. Подтверждает: типичные диапазоны углового перемещения поворотных осей в прецизионных станках с ЧПУ. Примечание: фактический диапазон значительно варьируется в зависимости от производителя и модели станка. ↩
-
"Подавление вибрации с использованием управления формированием входного сигнала в…", https://pmc.ncbi.nlm.nih.gov/articles/PMC8951330/. Исследования механики обработки показывают, что поддержка направляющей втулки, расположенная близко к зоне резания, значительно снижает прогиб и вибрацию заготовки, что особенно важно для тонких деталей с отношением длины к диаметру более 3:1, где резание без поддержки может привести к размерным ошибкам, дроблению и низкому качеству поверхности. Роль данных: механизм; тип источника: исследование. Подтверждает: механический принцип поддержки направляющей втулки для снижения прогиба заготовки при обработке деталей малого диаметра. ↩
-
"Отклонение и точность при металлообработке на токарных станках с ЧПУ швейцарского типа", https://metalcutting.com/knowledge-center/deflection-precision-cnc-swiss-machining/. Исследования динамики станков показывают, что опорные конструкции, расположенные вблизи зоны резания, уменьшают эффективную неподдерживаемую длину тонких заготовок, тем самым увеличивая собственную частоту и жесткость системы «заготовка-станок», что значительно снижает прогиб под воздействием сил резания и подавляет вибрацию регенеративного дробления. Роль данных: механизм; тип источника: исследование. Подтверждает: механический принцип, согласно которому поддержка направляющей втулки снижает прогиб и вибрацию у тонких заготовок. ↩
-
"Базы в GD&T: определение, характеристики и типы…", https://www.xometry.com/resources/machining/datum-in-gd-t/. Принципы машиностроительного производства устанавливают, что каждое переустанавливание заготовки вносит потенциальные ошибки базовых точек из-за допусков приспособлений, вариаций зажима и неопределенностей центрирования, при этом накопление ошибок становится особенно значительным в задачах с жесткими допусками, где взаимосвязи элементов должны поддерживаться в пределах микронов. Роль данных: механизм; тип источника: образование. Подтверждает: принцип переноса базы и накопления ошибок в многопозиционном производстве. ↩
-
"Безопасность металлов и других материалов, используемых в медицинских…", https://www.fda.gov/medical-devices/products-and-medical-procedures/safety-metals-and-other-materials-used-medical-devices. Литература по материаловедению в области медицинских изделий определяет титановые сплавы (в частности, Ti-6Al-4V), кобальт-хромовые сплавы, нержавеющую сталь (316L), а также биоразлагаемые полимеры и магниевые сплавы в качестве основных категорий материалов для ортопедических и стоматологических имплантатов, выбираемых на основе биосовместимости, механических свойств, коррозионной стойкости и конкретных клинических применений. Роль данных: общее обоснование; тип источника: образование. Подтверждает: распространенные категории материалов, используемых в производстве медицинских имплантатов. ↩
-
"Эффективное планирование для сокращения времени настройки и увеличения…", https://dspace.mit.edu/entities/publication/76066a30-586f-4948-9df9-9c7499a3e196. Исследования эффективности производства показывают, что консолидация многопозиционных операций в однопозиционные процессы обычно приводит к сокращению времени цикла на 20–40%, при этом более значительные улучшения (прирост производительности в 2–5 раз) наблюдаются в случаях, когда перемещение деталей, сложность оснастки и время настройки составляют значительную часть исходного производственного цикла. Роль данных: статистика; тип источника: исследование. Подтверждает: прирост производительности от сокращения операций настройки в прецизионном производстве. Примечание: фактический прирост сильно зависит от сложности детали, исходной конструкции процесса и баланса операций. ↩
-
"(PDF) "Сверхвысокоскоростной шпиндель для микрофрезерования», https://www.academia.edu/20318396/An_Ultra_high_Speed_Spindle_for_Micro_milling. В литературе по прецизионной обработке указано, что высокочастотные моторизованные шпиндели, предназначенные для микрообработки, обычно работают в диапазоне 30 000–100 000 об/мин, а прецизионные устройства обеспечивают осевое и радиальное биение менее 1–2 мкм за счет высокоточных подшипниковых систем и сбалансированных узлов ротора. Роль доказательства: статистика; тип источника: исследование. Подтверждает: технические характеристики высокочастотных шпинделей, используемых в микрообработке. ↩
-
"Валидация процесса: общие принципы и практика", https://www.fda.gov/files/drugs/published/Process-Validation–General-Principles-and-Practices.pdf. Нормативные требования к медицинским изделиям, включая правила системы качества FDA (21 CFR 820) и ISO 13485, обязывают производителей подтверждать производственные процессы документальными доказательствами того, что процедуры неизменно позволяют получать изделия, соответствующие заданным спецификациям, включая точность размеров, характеристики поверхности, чистоту и полную прослеживаемость на всех этапах производства. Роль доказательства: экспертный консенсус; тип источника: правительственные документы. Подтверждает: нормативные требования к валидации процессов при производстве медицинских изделий. ↩

Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.