

Pourquoi un tour suisse à axe B est-il essentiel pour la fabrication de vis osseuses et d'implants médicaux complexes ?
Les petits implants médicaux ne laissent pratiquement aucune place à l'erreur d'usinage. Les configurations multiples peuvent engendrer des variations dimensionnelles, des dommages superficiels, des bavures, des contaminations et des retards de production coûteux.
Un tour suisse à axe B permet de réaliser des trous inclinés, des fentes d'entraînement, des filetages, des surfaces courbes et des faces multiples en un seul serrage. Il soutient les pièces fines près du point de coupe, réduit les erreurs de configuration et peut maintenir des tolérances de lot proches de ±0,003 mm dans des conditions d'usinage validées.
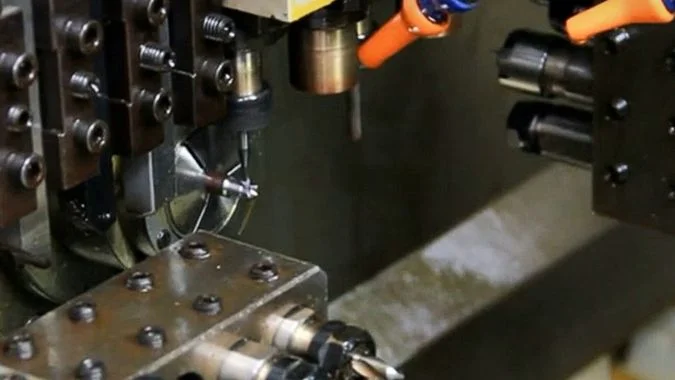
Les vis à os médicales peuvent mesurer moins de 10 mm et présenter des caractéristiques proches de l'échelle du millimètre.1. Leur petite taille ne les rend pas simples pour autant. Les empreintes Torx, les trous de verrouillage, les filetages variables et les sections fines créent des conditions d'usinage exigeantes.2. Un axe B apporte le contrôle angulaire nécessaire pour combiner ces opérations sur une seule plateforme. Cette intégration des processus a un effet direct sur la précision, le temps de cycle, la qualité de surface et la manipulation des pièces.
Quelle est la fonction de l'axe B sur un tour de type suisse ?
Le tournage standard ne permet pas d'atteindre facilement les caractéristiques inclinées ou courbes. Sans contrôle angulaire, chaque configuration supplémentaire augmente le risque d'erreur, de manipulation et d'endommagement de la surface de l'implant fini.
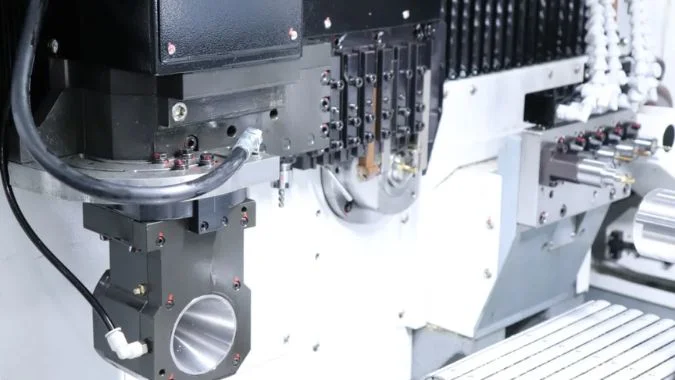
L'axe B fait pivoter une tête d'outil ou une unité d'usinage autour d'un axe central angulaire. Il fonctionne avec les axes X, Y et Z pour positionner les outils de coupe selon des angles sélectionnés pour le fraisage, le perçage, le taraudage, le rainurage, le chanfreinage et l'usinage de contours.
Comment l'axe B étend-il les capacités d'usinage ?
L'axe B transforme un tour de type suisse, principalement basé sur le tournage, en un centre d'usinage tournage-fraisage flexible. Sa plage de rotation exacte dépend de la conception de la machine. Certains systèmes offrent une plage telle que 0–95°, tandis que d'autres configurations peuvent offrir environ ±110°.3. La servocommande permet à l'axe d'indexer vers un angle défini ou de se déplacer avec d'autres axes contrôlés.
Ce mouvement rend les caractéristiques non axiales accessibles sans retirer la pièce. Une vis médicale peut recevoir un trou transversal incliné, une empreinte Torx, un chanfrein et un méplat fraisé au cours d'un même cycle. Un pilier dentaire peut recevoir une surface irrégulière, une caractéristique de verrouillage hexagonale et un trou de guidage multi-angles dans la même configuration.
La poupée mobile supporte également la barre près du point de coupe. Cette structure est utile lors de l'usinage de titane ou de matériaux biodégradables dans des diamètres d'environ 0,5 à 2 mm.4. Elle réduit la flexion et les vibrations pendant que l'axe B contrôle l'orientation de l'outil.5.
| Capacité de l'axe B | Utilisation en usinage médical | Principal avantage de production |
|---|---|---|
| Indexage angulaire | Trous inclinés et fonctions de verrouillage | Moins de montages |
| Mouvement multi-axes | Surfaces courbes et rainures hélicoïdales | Transitions de formes plus fluides |
| Contrôle de l'angle de l'outil | Chanfreins et finition des bords | Moindre besoin d'ébavurage manuel |
| Intégration tournage-fraisage | Filetages, méplats et évidements d'entraînement | Achèvement en un seul serrage |
| Direction de coupe optimisée | Parois minces et micro-caractéristiques | Moins de bavures et moins de déformation |
Pourquoi l'achèvement en un seul serrage est-il important pour les implants ?
Chaque nouvelle opération de serrage introduit un transfert de référence supplémentaire6. Même une faible différence de positionnement peut affecter la relation entre un filetage, une empreinte d'entraînement et un trou de verrouillage. Un axe B permet de conserver ces caractéristiques liées à la même référence d'usinage.
Une manipulation répétée peut également marquer une surface finie. Elle peut laisser des traces de bridage ou introduire des particules avant le nettoyage et la passivation. La production en un seul bridage ne supprime pas le besoin d'un processus de nettoyage validé. Elle réduit cependant les contacts inutiles et les déplacements lors du processus. Cette réduction est précieuse pour les pièces ayant des exigences strictes en matière d'intégrité de surface et de traçabilité.
L'angle de coupe peut également être ajusté pour les alliages de titane, les alliages de cobalt-chrome, l'acier inoxydable et les nouveaux matériaux biodégradables7. Une meilleure approche de l'outil peut réduire la formation de bavures et les contraintes résiduelles autour des parois minces. Ces conditions peuvent favoriser une meilleure tenue à la fatigue lorsque le processus de fabrication complet est correctement contrôlé.
L'axe B peut-il effectuer des opérations à la fois sur la broche principale et sur la contre-broche ?
Une mauvaise coordination de la broche peut laisser un côté de la machine en attente. Cela peut également créer une confusion quant à savoir si un seul axe B peut usiner deux pièces distinctes à la fois.
Un axe B peut être configuré pour servir la broche principale, la contre-broche, ou les deux zones d'usinage à des moments différents. Cependant, un seul axe B physique ne peut normalement pas usiner des pièces séparées sur les deux broches simultanément. La configuration de la machine et l'accès au magasin d'outils déterminent sa portée réelle.
Comment les broches principale et secondaire fonctionnent-elles ensemble ?
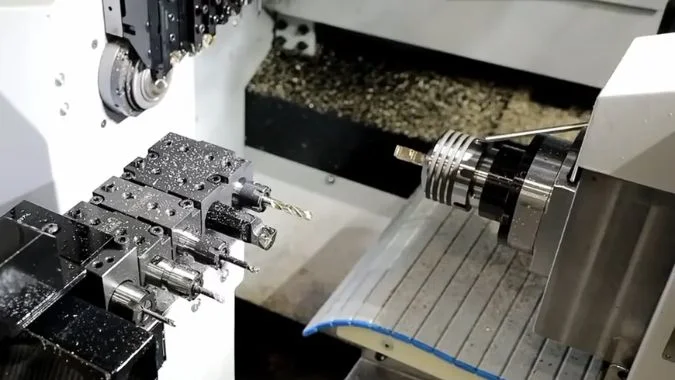
Un tour de type suisse à deux broches utilise souvent des canaux CNC indépendants. La broche principale effectue les opérations sur la face avant tandis que la contre-broche reçoit la pièce et termine le travail sur la face arrière. Après le transfert, la broche principale peut commencer l'usinage de la section suivante de la barre pendant que la contre-broche finit la pièce précédente. Cette structure parallèle permet de réduire les temps morts.
L'axe B est normalement monté sur un magasin d'outils défini, un chariot ou une unité d'outillage indépendante. Sa position physique détermine quelle broche il peut atteindre. Certaines conceptions de machines permettent à l'outillage de l'axe B d'aborder les deux positions de broche. D'autres conceptions le dédient principalement à la broche principale ou à la contre-broche. Les spécifications de la machine doivent donc être vérifiées avant l'approbation d'un plan de processus.
Un seul axe B n'occupe qu'une seule position d'usinage physique à la fois. Il peut fraiser une caractéristique angulaire sur la broche principale, puis usiner une caractéristique sur la face arrière au niveau de la contre-broche. Il ne peut normalement pas effectuer les deux coupes au même instant.
| Activité de la machine | Broche principale | Sous-broche | Rôle de l'axe B |
|---|---|---|---|
| Tournage côté avant | Actif | Disponible ou en cours de fonctionnement | Peut indexer des outils pour des caractéristiques angulaires |
| Transfert de pièce | Synchronisation | Synchronisation | Habituellement dégagé de la zone de transfert |
| Finition côté arrière | Commence la pièce suivante | Termine la pièce précédente | Peut desservir la zone de broche accessible |
| Production en parallèle | Usinage de nouvelle barre | Termine le composant transféré | Gère une opération accessible à la fois |
Quelles pièces médicales bénéficient d'une production à double broche ?
Les vis orthopédiques nécessitent souvent un usinage complet des deux extrémités. La broche principale peut tourner le profil du filetage, former la tête et fraiser l'empreinte de l'entraînement. La contre-broche peut saisir le composant avant le tronçonnage et terminer l'extrémité arrière. Elle peut également percer, surfacer, chanfreiner ou finir une caractéristique de pointe.
Ce processus évite de laisser tomber une micro-pièce presque finie dans un bac pour un rechargement ultérieur. Ce point est important car les très petites vis sont difficiles à orienter et à serrer à nouveau. Le chargement secondaire crée également des risques de rayures, de mélange de lots et d'erreurs de référence.
Les gains de temps de cycle dépendent de l'équilibre des opérations. Si l'usinage de la face arrière prend beaucoup plus de temps que le travail de la face avant, la contre-broche peut devenir la station limitante. La planification des processus doit répartir les opérations dans la mesure du possible. L'utilisation simultanée d'outils, les changements de trajectoire d'outil et des données de coupe appropriées peuvent améliorer cet équilibre. Dans les bonnes conditions, l'usinage intégré peut réduire le temps de cycle de plus de 30 %, tandis que certaines pièces peuvent obtenir un gain de trois à cinq fois8 par rapport à une production fragmentée sur plusieurs machines.
Comment l'axe B élimine-t-il le besoin d'outils rotatifs inclinés coûteux ?
Les outils motorisés angulaires dédiés augmentent les coûts, occupent des positions d'outils et peuvent ne pas fournir la vitesse de broche nécessaire pour les micro-caractéristiques. Ils ajoutent également des exigences en matière de maintenance et de configuration.
L'axe B réduit la dépendance aux accessoires d'outils motorisés angulaires en faisant pivoter un outil standard ou une broche haute fréquence externe vers l'angle de coupe requis. Il ne supprime pas tous les besoins en outils motorisés, mais peut remplacer de nombreuses opérations à angle fixe par une configuration plus simple et moins coûteuse.
Quelle est la méthode de substitution pratique ?
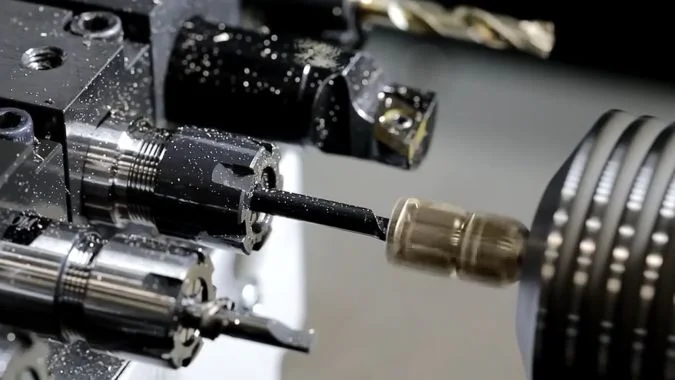
L'idée principale est simple. L'axe B permet un positionnement angulaire, tandis qu'une broche haute vitesse fixe assure la rotation de l'outil. La broche n'a pas besoin de son propre mécanisme d'angle asservi car l'axe de la machine définit l'angle d'approche.
Un porte-outil à expansion peut supporter une broche de fraisage haute fréquence indépendante. Une broche de micro-usinage typique peut fonctionner entre 30 000 et 80 000 tr/min et présenter un faux-rond de 1 μm ou moins9. Cette plage de vitesse est utile pour les petites fraises utilisées sur les fentes Torx, les trous angulaires, les rainures étroites et les micro-contours.
Le programme CNC indexe l'axe B, démarre la broche externe et coordonne le mouvement avec les axes linéaires. Cet agencement peut réduire les changements d'outils et les réglages d'angle manuels. Il peut également libérer d'autres positions d'outils lorsqu'une seule broche couvre plusieurs approches angulaires.
| Configuration | Contrôle angulaire | Vitesse typique | Utilisation optimale |
|---|---|---|---|
| Outil motorisé fixe | Fixé par la géométrie du porte-outil | Faible à moyenne | Caractéristiques répétées à un angle |
| Outil motorisé à angle asservi | Intégré à l'outil de fixation | Variable | Usinage flexible à haute valeur ajoutée |
| Axe B avec broche standard | Fourni par l'axe de la machine | Moyenne à élevée | Usinage général multi-angles |
| Axe B avec broche haute fréquence | Fourni par l'axe de la machine | 30 000 à 80 000 tr/min | Micro-trous, fentes et contours fins |
Quand un outil entraîné angulaire est-il encore nécessaire ?
Une broche haute fréquence est principalement conçue pour la coupe légère. Son petit moteur et son interface d'outil peuvent ne pas fournir un couple suffisant pour l'ébauche lourde, les grands forets ou les rainures profondes. Son porte-à-faux étendu peut également réduire la rigidité. Ces limites deviennent plus importantes lorsque des matériaux durs et des profondeurs de coupe importantes sont impliqués.
Un outil motorisé à axe B intégré reste utile lorsqu'un processus nécessite un couple élevé et un mouvement multi-axes continu. Le fraisage en spirale complexe, l'enlèvement de matière important et l'usinage exigeant de surfaces courbes peuvent nécessiter une disposition d'outil entraîné plus rigide. La structure de la machine, la conception des paliers de broche, la longueur du porte-outil et la force de coupe doivent toutes être prises en compte.
L'axe B doit donc être considéré comme un moyen de réduire la dépendance à des porte-outils coudés coûteux, et non comme un remplacement physique universel. Pour les trous inclinés indexés, les rainures peu profondes, le fraisage multi-faces et de nombreuses fonctionnalités micro-médicales, une broche standard ou haute fréquence peut offrir une solution moins coûteuse. Pour la coupe lourde, une fixation plus rigide peut rester nécessaire.
Quel niveau de précision un tour de type suisse peut-il atteindre avec la fonctionnalité de l'axe B ?
Les spécifications au niveau du micron peuvent être trompeuses sans un outillage stable et un contrôle de la température. Une spécification de machine ne peut à elle seule garantir la tolérance finale d'un implant médical.
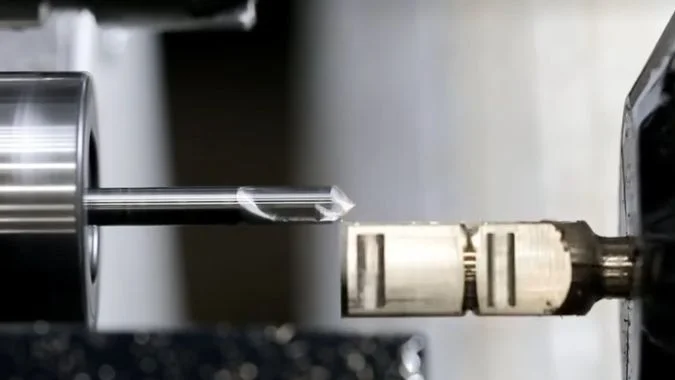
Un tour suisse à axe B performant peut fournir un positionnement linéaire proche de 0,003 mm et une répétabilité proche de 0,001 mm. L'indexation de l'axe B peut atteindre 0,001°, tandis que les tolérances de pièces validées se situent généralement dans les ±0,005 mm et peuvent atteindre ±0,002–0,003 mm pour des micro-pièces adaptées.
Quels indicateurs de précision comptent le plus ?
La précision de positionnement décrit à quel point un axe atteint une position commandée. La précision de répétabilité décrit la cohérence avec laquelle il revient à cette position. Les deux chiffres comptent, mais aucun ne correspond à la précision de la pièce finie. Le résultat final dépend également de l'alignement de la douille de guidage, de la qualité de la barre, du faux-rond de la broche, de la force de coupe, de l'usure de l'outil, de l'état du liquide de refroidissement et de la stabilité thermique.
L'erreur angulaire de l'axe B crée également une erreur linéaire plus importante à mesure que le point de coupe s'éloigne du centre de l'axe. Le porte-à-faux de l'outil doit donc rester contrôlé. Un assemblage d'outil court et rigide favorise une meilleure localisation des caractéristiques et une meilleure qualité de surface.
| Indicateur de précision | Valeur typique haute performance | Signification pratique |
|---|---|---|
| Positionnement de l'axe linéaire | Environ 0,003 mm | Capacité à atteindre une position programmée |
| Répétabilité de l'axe linéaire | Environ 0,001 mm | Capacité à répéter le même mouvement |
| Précision d'indexation de l'axe B | Environ 0,001° | Positionnement angulaire de l'unité d'outil |
| Répétabilité de l'axe B | Environ ±0,0005° à ±0,001° | Cohérence lors d'indexations répétées |
| Tolérance de lot stable | Environ ±0,005 mm | Cible de production courante sous contrôle |
| Tolérance de micro-pièces de haute précision | Environ ±0,002–0,003 mm | Possible avec un processus performant et validé |
Comment maintenir ±0,003 mm en production ?
L'usinage stable au micron nécessite plus que l'achat d'une machine avec des spécifications adaptées. La barre doit présenter un diamètre, une rectitude et un état de matière contrôlés. La douille de guidage doit correspondre à la barre et fournir un support sans friction excessive. Les outils de coupe doivent avoir un faible faux-rond et une usure prévisible.
La température affecte également le résultat. La mise en chauffe de la machine, le contrôle du liquide de refroidissement et la température de l'atelier réduisent le mouvement thermique. Les limites de durée de vie de l'outil doivent être basées sur la dérive mesurée des caractéristiques plutôt que sur la défaillance visible de l'outil. Le sondage en cours de processus ou une inspection régulière peut détecter tout mouvement avant qu'un lot ne dépasse la tolérance.
Les fabricants de dispositifs médicaux doivent également valider le contrôle des bavures, le nettoyage, le fini de surface et la traçabilité.10. La précision dimensionnelle seule ne prouve pas qu'un implant est acceptable. Le processus doit inclure des méthodes d'inspection appropriées, des équipements étalonnés, une manipulation contrôlée et des contrôles qualité documentés.
Conclusion
Un tour suisse à axe B combine l'usinage angulaire, le support par douille de guidage, la production à double broche et la réalisation en un seul serrage pour produire des implants médicaux complexes avec une haute précision, une cohérence et un risque de manipulation réduit.
-
" Matériel orthopédique et équipement pour débutants. Partie 2 ", https://pmc.ncbi.nlm.nih.gov/articles/PMC3215475/. La littérature sur les implants orthopédiques documente que les vis à os pour petits et mini fragments ont un diamètre allant d'environ 1,5 mm à 4,0 mm, avec des longueurs totales généralement comprises entre 4 mm et 30 mm, nécessitant une précision submillimétrique dans les profils de filetage, les empreintes d'entraînement et les caractéristiques de verrouillage. Rôle de la preuve : support général ; type de source : éducation. Soutient : gammes dimensionnelles des petites vis osseuses médicales utilisées dans les applications orthopédiques. ↩
-
" 6 défis d'usinage de précision RÉSOLUS avec la conception intelligente pour la fabrication (DFM) ", https://www.phi2.com/blog/6-precision-machining-challenges-solved-with-smart-dfm/. La recherche en fabrication indique que les caractéristiques à petite échelle telles que les empreintes d'entraînement, les trous transversaux et les formes de filetage variables dans les implants médicaux présentent des défis, notamment les limitations d'accès aux outils, la formation de bavures, la variation dimensionnelle due aux forces de coupe et la difficulté à maintenir l'intégrité de la surface sur plusieurs types de caractéristiques dans une même pièce. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : défis techniques associés à l'usinage de micro-caractéristiques complexes dans les implants médicaux. ↩
-
" Tour automatique de type suisse | CNC Machines New York ", https://starcnc.com/products/. Machine tool industry standards show that rotary B-axis configurations commonly range from limited indexing systems (±30° to ±45°) to full-rotation capable designs, with continuous machining implementations typically offering ±90° to ±120° of angular travel depending on machine architecture and collision avoidance requirements. Evidence role: statistic; source type: institution. Supports: typical angular motion ranges for rotary axes in precision CNC machines. Scope note: Actual range varies significantly by manufacturer and machine model ↩
-
"Vibration Suppression with Use of Input Shaping Control in …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8951330/. Machining mechanics research demonstrates that guide bushing support positioned close to the cutting zone significantly reduces workpiece deflection and vibration, particularly important for slender parts with length-to-diameter ratios exceeding 3:1, where unsupported cutting can result in dimensional errors, chatter, and poor surface finish. Evidence role: mechanism; source type: research. Supports: the mechanical principle of guide bush support in reducing workpiece deflection during small-diameter machining. ↩
-
" Déflexion et précision dans l'usinage métallique CNC suisse ", https://metalcutting.com/knowledge-center/deflection-precision-cnc-swiss-machining/. Machine tool dynamics research shows that support structures positioned near the cutting zone reduce the effective unsupported length of slender workpieces, thereby increasing the natural frequency and stiffness of the workpiece-machine system, which significantly decreases deflection under cutting forces and suppresses regenerative chatter vibration. Evidence role: mechanism; source type: research. Supports: the mechanical principle by which guide bushing support reduces deflection and vibration in slender workpieces. ↩
-
"Datum in GD&T: Definition, Features, and Types …", https://www.xometry.com/resources/machining/datum-in-gd-t/. Manufacturing engineering principles establish that each workpiece repositioning introduces potential datum reference errors through fixture tolerances, clamping variations, and alignment uncertainties, with error accumulation becoming particularly significant in tight-tolerance applications where feature relationships must be maintained within microns. Evidence role: mechanism; source type: education. Supports: the principle of datum transfer and error accumulation in multi-setup manufacturing. ↩
-
"Safety of Metals and Other Materials Used in Medical …", https://www.fda.gov/medical-devices/products-and-medical-procedures/safety-metals-and-other-materials-used-medical-devices. Medical device materials science literature identifies titanium alloys (particularly Ti-6Al-4V), cobalt-chromium alloys, stainless steel (316L), and biodegradable polymers and magnesium alloys as principal material categories for orthopedic and dental implants, selected based on biocompatibility, mechanical properties, corrosion resistance, and specific clinical applications. Evidence role: general_support; source type: education. Supports: common material categories used in medical implant manufacturing. ↩
-
"Efficient scheduling to reduce setup times and increase …", https://dspace.mit.edu/entities/publication/76066a30-586f-4948-9df9-9c7499a3e196. Manufacturing efficiency studies indicate that consolidating multi-setup operations into single-setup processes typically yields cycle time reductions of 20–40%, with greater improvements (2–5× productivity gains) observed in cases where part handling, fixturing complexity, and setup time constitute significant portions of the original production cycle. Evidence role: statistic; source type: research. Supports: productivity gains from reducing setup operations in precision manufacturing. Scope note: Actual gains are highly dependent on part complexity, original process design, and operation balance ↩
-
"(PDF) Une broche ultra-haute vitesse pour le micro-fraisage, https://www.academia.edu/20318396/An_Ultra_high_Speed_Spindle_for_Micro_milling. La documentation sur l'usinage de précision indique que les broches motorisées haute fréquence conçues pour les opérations de micro-usinage fonctionnent généralement dans une plage de 30 000 à 100 000 tr/min, les unités de précision atteignant un faux-rond axial et radial inférieur à 1–2 μm grâce à des systèmes de roulements de précision et des assemblages de rotors équilibrés. Rôle de la preuve : statistique ; type de source : recherche. Soutient : les spécifications de performance des broches haute fréquence utilisées dans les applications de micro-usinage. ↩
-
"Validation des procédés : principes et pratiques généraux, https://www.fda.gov/files/drugs/published/Process-Validation–General-Principles-and-Practices.pdf. Les réglementations sur les dispositifs médicaux, y compris le règlement sur les systèmes de qualité de la FDA (21 CFR 820) et la norme ISO 13485, exigent que les fabricants valident leurs processus de fabrication par des preuves documentées démontrant que les procédures produisent systématiquement des dispositifs conformes à des spécifications prédéterminées, incluant la précision dimensionnelle, les caractéristiques de surface, la propreté et une traçabilité complète tout au long de la production. Rôle de la preuve : consensus d'experts ; type de source : gouvernemental. Soutient : les exigences réglementaires relatives à la validation des procédés dans la fabrication de dispositifs médicaux. ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.