

Waarom is een Zwitserse draaibank met B-as essentieel voor het produceren van complexe medische botschroeven en implantaten?
Kleine medische implantaten laten vrijwel geen ruimte voor bewerkingsfouten. Meerdere instellingen kunnen leiden tot maatverschillen, schade aan het oppervlak, bramen, vervuiling en kostbare vertragingen in de productie.
Een Zwitserse draaibank met B-as voltooit schuine gaten, aandrijfsleuven, schroefdraad, gebogen oppervlakken en meerdere zijden in één opspanning. Het ondersteunt slanke onderdelen dicht bij het snijpunt, vermindert instelfouten en kan batchtoleranties van bijna ±0,003 mm handhaven onder gevalideerde bewerkingscondities.
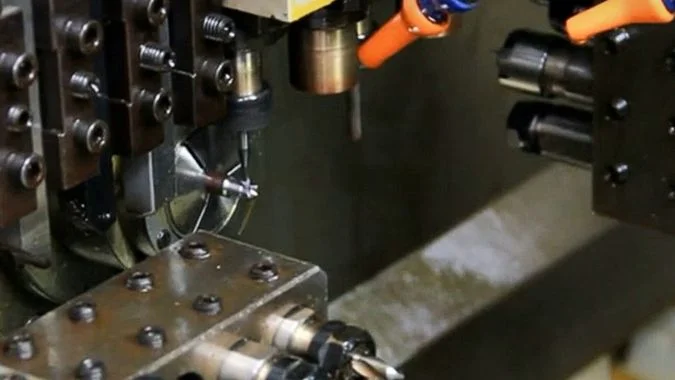
Medische botschroeven kunnen korter zijn dan 10 mm en bevatten kenmerken op een schaal van bijna 1 mm.1. Hun kleine formaat maakt ze niet eenvoudig. Torx-uitsparingen, borgopeningen, variabele schroefdraden en dunne secties zorgen voor veeleisende bewerkingscondities.2. Een B-as voegt de hoekcontrole toe die nodig is om deze bewerkingen op één platform te combineren. Deze procesintegratie heeft een direct effect op nauwkeurigheid, cyclustijd, oppervlaktekwaliteit en de hantering van onderdelen.
Wat is de functie van de B-as op een Zwitserse draaibank?
Standaard draaien kan niet gemakkelijk schuine of gebogen kenmerken bereiken. Zonder hoekcontrole verhoogt elke extra instelling de foutmarge, de handling en het risico op beschadiging van het oppervlak van een afgewerkt implantaat.
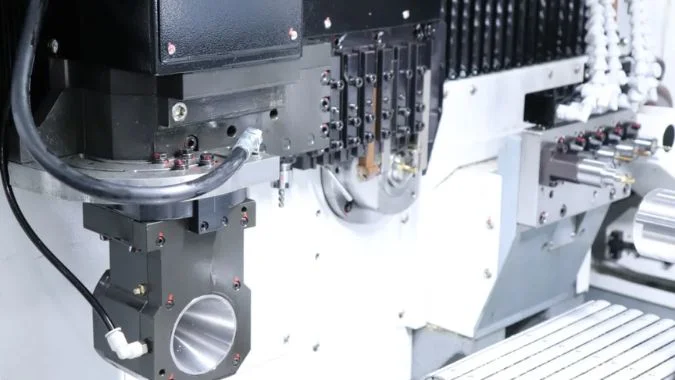
De B-as roteert een gereedschapskop of bewerkingseenheid rond een hoekige hartlijn. Het werkt samen met de X-, Y- en Z-assen om snijgereedschappen onder geselecteerde hoeken te positioneren voor frezen, boren, tappen, sleuven frezen, afschuinen en contourbewerken.
Hoe vergroot de B-as de bewerkingscapaciteit?
De B-as verandert een Zwitserse draaibank van een platform dat hoofdzakelijk gebaseerd is op draaien naar een flexibel draai-freescentrum. Het exacte rotatiebereik hangt af van het ontwerp van de machine. Sommige systemen bieden een bereik van bijvoorbeeld 0–95°, terwijl andere configuraties ongeveer ±110° kunnen bieden.3. Servobesturing stelt de as in staat om naar een ingestelde hoek te indexeren of samen met andere gestuurde assen te bewegen.
Deze beweging maakt niet-axiale kenmerken toegankelijk zonder het werkstuk te verwijderen. Een medische schroef kan tijdens één cyclus worden voorzien van een schuin dwarsgat, een Torx-uitsparing, een afschuining en een gefreesd vlak. Een tandheelkundig abutment kan in dezelfde instelling worden voorzien van een onregelmatig oppervlak, een zeshoekig sluitmechanisme en een geleidegat met meerdere hoeken.
De schuivende geleidingsbus ondersteunt de stang ook dicht bij het snijpunt. Deze structuur is nuttig bij het bewerken van titanium of biologisch afbreekbaar materiaal met diameters van ongeveer 0,5–2 mm.4. Het vermindert buiging en trillingen terwijl de B-as de gereedschapsoriëntatie regelt.5.
| B-as-functionaliteit | Gebruik voor medische verspaning | Belangrijkste productievoordeel |
|---|---|---|
| Hoekindexering | Hoekige gaten en vergrendelingsfuncties | Minder opspanningen |
| Meerassige beweging | Gebogen oppervlakken en spiraalvormige sleuven | Vloeiendere overgangen tussen functies |
| Gereedschapshoekregeling | Afschuiningen en randafwerking | Minder behoefte aan handmatig ontbramen |
| Integratie van draaien en frezen | Schroefdraad, vlakke kanten en aandrijfuitsparingen | Voltooiing in één opspanning |
| Geoptimaliseerde snijrichting | Dunne wanden en micro-kenmerken | Minder bramen en minder vervorming |
Waarom is voltooiing in één opspanning belangrijk voor implantaten?
Elke nieuwe opspanning introduceert een extra referentieoverdracht6. Zelfs een klein verschil in positionering kan de verhouding tussen schroefdraad, aandrijfuitsparing en borgopening beïnvloeden. Een B-as houdt deze kenmerken gekoppeld aan hetzelfde bewerkingsreferentiepunt.
Herhaaldelijk verplaatsen kan ook sporen achterlaten op een afgewerkt oppervlak. Het kan klemindrukken veroorzaken of deeltjes introduceren vóór het reinigen en passiveren. Productie met één opspanning neemt de noodzaak voor een gevalideerd reinigingsproces niet weg. Het vermindert echter onnodig contact en procesbewegingen. Deze vermindering is waardevol voor onderdelen met strikte eisen aan oppervlakte-integriteit en traceerbaarheid.
De snijhoek kan ook worden aangepast voor titaanlegeringen, kobalt-chroomlegeringen, roestvrij staal en nieuwere biologisch afbreekbare materialen7. Een betere gereedschapbenadering kan braamvorming en restspanning rond dunne wanden verminderen. Deze omstandigheden kunnen zorgen voor betere vermoeiingsprestaties wanneer het volledige productieproces correct wordt beheerd.
Kan de B-as bewerkingen uitvoeren op zowel de hoofdspil als de subspil?
Een slechte coördinatie van de spindel kan ertoe leiden dat één kant van de machine stilstaat. Het kan ook verwarring creëren over de vraag of één B-as twee afzonderlijke werkstukken tegelijkertijd kan bewerken.
Een B-as kan worden geconfigureerd om de hoofdspil, de subspil of beide bewerkingszones op verschillende tijdstippen te bedienen. Echter, één fysieke B-as kan normaal gesproken niet tegelijkertijd afzonderlijke onderdelen aan beide spindels bewerken. De lay-out van de machine en de toegang tot de gereedschapsbank bepalen het werkelijke bereik.
Hoe werken de hoofd- en subspil samen?
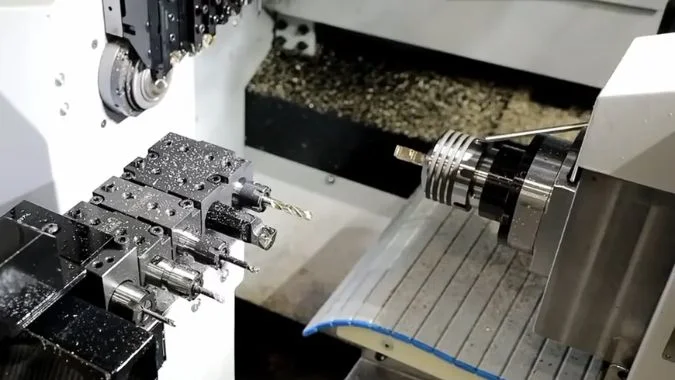
Een Zwitserse draaibank met dubbele spindel gebruikt vaak onafhankelijke CNC-kanalen. De hoofdspil voert bewerkingen aan de voorzijde uit, terwijl de subspil het onderdeel ontvangt en de bewerkingen aan de achterzijde voltooit. Na de overdracht kan de hoofdspil beginnen met het bewerken van het volgende deel van de stang, terwijl de subspil het vorige onderdeel afwerkt. Deze parallelle structuur kan de stilstandtijd verminderen.
De B-as is normaal gesproken gemonteerd op een gedefinieerde gereedschapsbank, een rij-slede of een onafhankelijke gereedschapseenheid. De fysieke locatie bepaalt welke spindel deze kan bereiken. Sommige machineontwerpen staan toe dat de B-as-gereedschappen beide spindelposities benaderen. Andere ontwerpen wijzen de B-as voornamelijk toe aan de hoofdspil of de subspil. Een machinespecificatie moet daarom worden gecontroleerd voordat een procesplan wordt goedgekeurd.
Een enkele B-as neemt nog steeds slechts één fysieke bewerkingspositie tegelijk in beslag. Deze kan een schuin kenmerk frezen bij de hoofdspil en later een kenmerk aan de achterzijde bewerken bij de subspil. Normaal gesproken kan deze niet beide sneden op exact hetzelfde moment uitvoeren.
| Machineactiviteit | Hoofdspil | Sub-spindel | Rol van de B-as |
|---|---|---|---|
| Draaien aan de voorzijde | Actief | Beschikbaar of in werking | Kan gereedschappen indexeren voor schuine kenmerken |
| Overdracht van het onderdeel | Synchroniseren | Synchroniseren | Meestal vrij van het overdrachtsbereik |
| Afwerking aan de achterzijde | Start het volgende onderdeel | Voltooit het vorige onderdeel | Kan de toegankelijke spilzone bedienen |
| Parallelle productie | Bewerkt nieuw staafmateriaal | Voltooit overgedragen component | Voert één bereikbare bewerking tegelijk uit |
Welke medische onderdelen profiteren van productie met dubbele spindels?
Orthopedische schroeven vereisen vaak volledige bewerking aan beide uiteinden. De hoofdspil kan het schroefdraadprofiel draaien, de kop vormen en de aandrijfuitsparing frezen. De subspil kan het onderdeel vastgrijpen vóór het afsteken en de achterkant voltooien. Deze kan ook boren, vlakken, afschuinen of een tipfunctie afwerken.
Dit proces voorkomt dat een bijna afgewerkt micro-onderdeel in een bak valt voor latere herlading. Dat punt is van belang omdat zeer kleine schroeven moeilijk opnieuw te oriënteren en vast te klemmen zijn. Secundair laden creëert ook kansen voor krassen, gemengde batches en nulpuntfouten.
Winst in cyclustijd hangt af van de balans in bewerkingen. Als de bewerking aan de achterkant veel langer duurt dan het werk aan de voorkant, kan de subspil het beperkende station worden. Procesplanning moet bewerkingen waar mogelijk verdelen. Gelijktijdig gereedschapsgebruik, wijzigingen in het gereedschapspad en geschikte snijgegevens kunnen deze balans verbeteren. Onder de juiste omstandigheden kan geïntegreerde bewerking de cyclustijd met meer dan 30% verminderen, terwijl sommige onderdelen een winst van drie tot vijf keer kunnen behalen8 ten opzichte van gefragmenteerde productie met meerdere machines.
Hoe elimineert de B-as de behoefte aan kostbare haakse aangedreven gereedschapshouders?
Specifieke haakse aangedreven gereedschappen verhogen de kosten, nemen gereedschapsposities in beslag en bieden mogelijk niet de spilsnelheid die nodig is voor micro-functies. Ze verhogen ook de onderhouds- en insteleisen.
De B-as vermindert de afhankelijkheid van haakse aangedreven gereedschapshouders door een standaardgereedschap of externe hoogfrequente spil naar de vereiste snijhoek te roteren. Het verwijdert niet elke behoefte aan aangedreven gereedschap, maar het kan veel bewerkingen met een vaste hoek vervangen door een eenvoudigere en minder kostbare opstelling.
Wat is de praktische substitutiemethode?
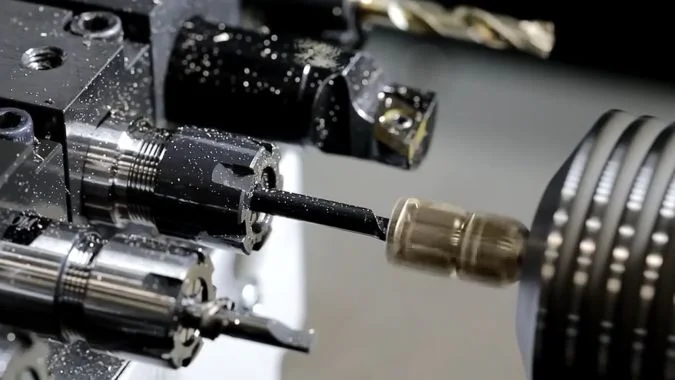
Het basisidee is eenvoudig. De B-as zorgt voor hoekpositionering, terwijl een vaste hogesnelheidsspil zorgt voor gereedschapsrotatie. De spil heeft geen eigen servogestuurd hoekmechanisme nodig omdat de machine-as de instelhoek bepaalt.
Een expansiehouder kan een onafhankelijke hoogfrequente frees-spil dragen. Een typische micro-bewerkingsspil kan draaien met 30.000–80.000 tpm en een slingering van 1 μm of minder hebben9. Dit snelheidsbereik is nuttig voor kleine frezen die worden gebruikt voor Torx-gleuven, schuine gaten, smalle groeven en micro-contouren.
Het CNC-programma indexeert de B-as, start de externe spil en coördineert de beweging met de lineaire assen. Deze opstelling kan gereedschapswissels en handmatige hoekaanpassingen verminderen. Het kan ook andere gereedschapsposities vrijmaken wanneer één spil meerdere hoekbenaderingen dekt.
| Configuratie | Hoekcontrole | Typische snelheid | Beste gebruik |
|---|---|---|---|
| Vast aangedreven gereedschap | Vastgezet door houdergeometrie | Laag tot gemiddeld | Herhaalde functies onder één hoek |
| Servo-hoek aangedreven gereedschap | Geïntegreerd in het gereedschapshulpstuk | Varieert | Flexibele, hoogwaardige verspaning |
| B-as met standaardspindel | Geleverd door de machine-as | Midden tot hoog | Algemene bewerking onder meerdere hoeken |
| B-as met hoogfrequente spindel | Geleverd door de machine-as | 30.000–80.000 tpm | Microgaatjes, sleuven en fijne contouren |
Wanneer is een hoekaangedreven gereedschap nog noodzakelijk?
Een hoogfrequente spindel is hoofdzakelijk ontworpen voor licht verspanend werk. De kleine motor en gereedschapsinterface bieden mogelijk onvoldoende koppel voor zware voorbewerkingen, grote boren of diepe sleuven. De verlengde uitsteeklengte kan bovendien de stijfheid verminderen. Deze beperkingen worden belangrijker bij het bewerken van harde materialen en grote snededieptes.
Een geïntegreerd B-as aangedreven gereedschap blijft nuttig wanneer een proces een hoog koppel en continue meerassige beweging vereist. Complex spiraalfrezen, diepe materiaalverwijdering en veeleisende bewerkingen van gekromde oppervlakken kunnen een stijvere opstelling van het aangedreven gereedschap vereisen. De machineconstructie, het ontwerp van de spindellagers, de lengte van de gereedschapshouder en de snijkrachten moeten allemaal in overweging worden genomen.
De B-as moet daarom worden gezien als een manier om de afhankelijkheid van kostbare haakse houders te verminderen, en niet als een universele fysieke vervanging. Voor geïndexeerde schuine gaten, ondiepe sleuven, meerzijdige bewerkingen en vele medische micro-onderdelen kan een standaard- of hoogfrequente spindel een kosteneffectievere oplossing bieden. Voor zware verspaning kan de stijvere bevestiging noodzakelijk blijven.
Welk niveau van precisie kan een Zwitserse draaibank bereiken met de B-as functionaliteit?
Specificaties op micronniveau kunnen misleidend zijn zonder stabiele gereedschappen en temperatuurregeling. Een machinespecificatie alleen kan de uiteindelijke tolerantie van een medisch implantaat niet garanderen.
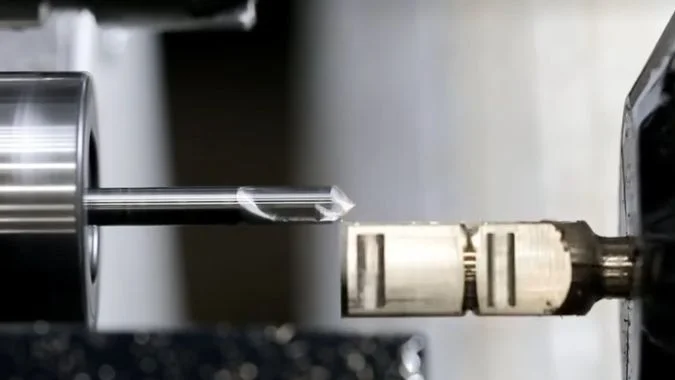
Een capabele B-as langdraaiautomaat kan een lineaire positionering van circa 0,003 mm en een herhaalnauwkeurigheid van circa 0,001 mm bieden. De B-as indexering kan 0,001° bereiken, terwijl gevalideerde producttoleranties doorgaans binnen ±0,005 mm vallen en voor geschikte micro-onderdelen ±0,002–0,003 mm kunnen benaderen.
Welke precisie-indicatoren zijn het belangrijkst?
Positioneernauwkeurigheid beschrijft hoe nauwkeurig een as een geprogrammeerde locatie bereikt. Herhaalpositioneernauwkeurigheid beschrijft hoe consistent de as naar die locatie terugkeert. Beide cijfers zijn van belang, maar geen van beide staat gelijk aan de nauwkeurigheid van het eindproduct. Het eindresultaat hangt ook af van de uitlijning van de geleidebus, de kwaliteit van het stangmateriaal, de spindelslag, de snijkracht, gereedschapsslijtage, de conditie van de koelvloeistof en de thermische stabiliteit.
Een hoekfout in de B-as veroorzaakt ook een grotere lineaire fout naarmate het snijpunt verder van het ascentrum verwijderd raakt. De uitsteeklengte van het gereedschap moet daarom beperkt blijven. Een korte en stijve gereedschapsopstelling zorgt voor een betere positionering van kenmerken en een betere oppervlaktekwaliteit.
| Precisie-indicator | Typische hoogwaardige waarde | Praktische betekenis |
|---|---|---|
| Lineaire as-positionering | Circa 0,003 mm | Vermogen om een geprogrammeerde positie te bereiken |
| Lineaire as-herhaalbaarheid | Circa 0,001 mm | Vermogen om dezelfde beweging te herhalen |
| B-as indexeernauwkeurigheid | Circa 0,001° | Hoekpositionering van de gereedschapseenheid |
| Herhaalbaarheid B-as | Ongeveer ±0,0005° tot ±0,001° | Consistentie bij herhaald indexeren |
| Stabiele serietolerantie | Ongeveer ±0,005 mm | Algemeen productiedoel onder controle |
| Hoge precisietolerantie voor micro-onderdelen | Ongeveer ±0,002–0,003 mm | Mogelijk met een capabel en gevalideerd proces |
Hoe kan ±0,003 mm worden gehandhaafd in de productie?
Stabiele bewerking op micronniveau vereist meer dan het kopen van een machine met een geschikte specificatie. De staaf moet een gecontroleerde diameter, rechtheid en materiaalconditie hebben. De geleidebus moet overeenkomen met de staaf en ondersteuning bieden zonder overmatige wrijving. De snijgereedschappen moeten een lage slingering en voorspelbare slijtage hebben.
Temperatuur beïnvloedt ook het resultaat. Het opwarmen van de machine, koelmiddelcontrole en winkeltemperatuur verminderen thermische beweging. Grenzen aan de standtijd van gereedschappen moeten gebaseerd zijn op gemeten afwijkingen van kenmerken in plaats van op zichtbaar falen van het gereedschap. In-proces tastermetingen of regelmatige inspectie kunnen beweging detecteren voordat een batch de tolerantie overschrijdt.
Medische fabrikanten moeten ook de beheersing van bramen, reiniging, oppervlakteafwerking en traceerbaarheid valideren10. Maatnauwkeurigheid alleen bewijst niet dat een implantaat acceptabel is. Het proces moet geschikte inspectiemethoden, gekalibreerde apparatuur, gecontroleerde verwerking en gedocumenteerde kwaliteitscontroles omvatten.
Conclusie
Een B-as Zwitserse draaibank combineert hoekbewerking, ondersteuning door geleidebussen, productie met dubbele spil en voltooiing in één opspanning om complexe medische implantaten te produceren met hoge precisie, consistentie en een lager risico bij de verwerking.
-
"Orthopedische hardware en apparatuur voor beginners. Deel 2", https://pmc.ncbi.nlm.nih.gov/articles/PMC3215475/. Literatuur over orthopedische implantaten documenteert dat kleine fragment- en minifragment-botschroeven variëren van ongeveer 1,5 mm tot 4,0 mm in diameter, met totale lengtes meestal tussen 4 mm en 30 mm, wat precisie van sub-millimeterniveau vereist in schroefdraadprofielen, aandrijvingsuitsparingen en vergrendelingskenmerken. Bewijsrol: algemene ondersteuning; brontype: educatie. Ondersteunt: afmetingsbereiken van kleine medische botschroeven gebruikt in orthopedische toepassingen. ↩
-
"6 Precisiebewerking-uitdagingen OPGELOST met Smart DFM", https://www.phi2.com/blog/6-precision-machining-challenges-solved-with-smart-dfm/. Productieonderzoek wijst uit dat kleinschalige kenmerken zoals aandrijvingsuitsparingen, kruisgaten en variabele schroefdraadvormen in medische implantaten uitdagingen presenteren, waaronder beperkingen in gereedschapstoegang, braamvorming, variatie in afmetingen door snijkrachten en moeilijkheden bij het behouden van oppervlakte-integriteit over meerdere kenmerktypen in één werkstuk. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: technische uitdagingen geassocieerd met het bewerken van complexe micro-kenmerken in medische implantaten. ↩
-
"Zwitserse automatische draaibank | CNC Machines New York", https://starcnc.com/products/. De standaarden in de gereedschapswerktuigenindustrie tonen aan dat roterende B-asconfiguraties gewoonlijk variëren van beperkte indexeersystemen (±30° tot ±45°) tot ontwerpen die volledig kunnen roteren, waarbij implementaties voor continu verspanen doorgaans een hoekbereik van ±90° tot ±120° bieden, afhankelijk van de machinearchitectuur en de vereisten voor botsingspreventie. Bewijsrol: statistiek; brontype: instelling. Ondersteunt: typische hoekbereiken voor roterende assen in precisie-CNC-machines. Toelichting: Het werkelijke bereik varieert aanzienlijk per fabrikant en machinemodel. ↩
-
"Trillingsonderdrukking met gebruik van Input Shaping Control in …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8951330/. Onderzoek naar verspaningsmechanica toont aan dat geleidebusondersteuning die dicht bij de snijzone is geplaatst de doorbuiging en trillingen van het werkstuk aanzienlijk vermindert, wat vooral belangrijk is voor slanke onderdelen met lengte-diameterverhoudingen groter dan 3:1, waarbij ongesteund snijden kan leiden tot maatfouten, chatter en een slechte oppervlakteafwerking. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: het mechanische principe van geleidebusondersteuning bij het verminderen van werkstukdoorbuiging tijdens verspaning van kleine diameters. ↩
-
"Deflection and Precision in Swiss Metal CNC Machining", https://metalcutting.com/knowledge-center/deflection-precision-cnc-swiss-machining/. Onderzoek naar de dynamiek van gereedschapswerktuigen toont aan dat ondersteuningsstructuren die dicht bij de snijzone zijn geplaatst de effectieve ongesteunde lengte van slanke werkstukken verminderen, waardoor de eigenfrequentie en stijfheid van het werkstuk-machinesysteem toenemen, wat de doorbuiging onder snijkrachten aanzienlijk vermindert en regeneratieve chattertrillingen onderdrukt. Bewijsrol: mechanisme; brontype: onderzoek. Ondersteunt: het mechanische principe waarmee geleidebusondersteuning doorbuiging en trillingen bij slanke werkstukken vermindert. ↩
-
"Referentievlak in GD&T: Definitie, Kenmerken en Types …", https://www.xometry.com/resources/machining/datum-in-gd-t/. Productietechnische principes stellen vast dat elke herpositionering van een werkstuk potentiële fouten in de referentievlakken introduceert door toleranties in de opspanning, variaties in de klemming en onzekerheden in de uitlijning, waarbij de foutaccumulatie vooral aanzienlijk wordt bij toepassingen met nauwe toleranties waar kenmerkrelaties binnen micrometers moeten worden behouden. Bewijsrol: mechanisme; brontype: educatie. Ondersteunt: het principe van referentieoverdracht en foutaccumulatie bij productie met meerdere instellingen. ↩
-
"Veiligheid van metalen en andere materialen gebruikt in medische …", https://www.fda.gov/medical-devices/products-and-medical-procedures/safety-metals-and-other-materials-used-medical-devices. De literatuur over materiaalkunde voor medische hulpmiddelen identificeert titaniumlegeringen (met name Ti-6Al-4V), kobalt-chroomlegeringen, roestvrij staal (316L), en biologisch afbreekbare polymeren en magnesiumlegeringen als de belangrijkste materiaalcategorieën voor orthopedische en tandheelkundige implantaten, geselecteerd op basis van biocompatibiliteit, mechanische eigenschappen, corrosiebestendigheid en specifieke klinische toepassingen. Bewijsrol: algemene ondersteuning; brontype: educatie. Ondersteunt: veelvoorkomende materiaalcategorieën die worden gebruikt bij de productie van medische implantaten. ↩
-
"Efficiënte planning om insteltijden te verkorten en te verhogen …", https://dspace.mit.edu/entities/publication/76066a30-586f-4948-9df9-9c7499a3e196. Studies naar productie-efficiëntie geven aan dat het consolideren van operaties met meerdere instellingen naar processen met één instelling doorgaans leidt tot cyclustijdverminderingen van 20–40%, met grotere verbeteringen (2–5× productiviteitswinst) waargenomen in gevallen waar het hanteren van onderdelen, de complexiteit van de opspanning en de insteltijd aanzienlijke delen van de oorspronkelijke productiecyclus vormen. Bewijsrol: statistiek; brontype: onderzoek. Ondersteunt: productiviteitswinst door het verminderen van insteloperaties bij precisieproductie. Toelichting: De werkelijke winst is sterk afhankelijk van de complexiteit van het onderdeel, het oorspronkelijke procesontwerp en de balans van de bewerkingen. ↩
-
"(PDF) Een ultrahogesnelheidsspil voor microfrezen, https://www.academia.edu/20318396/An_Ultra_high_Speed_Spindle_for_Micro_milling. Literatuur over precisiebewerking documenteert dat hoogfrequente gemotoriseerde spillen die zijn ontworpen voor microbewerkingsoperaties doorgaans werken in het bereik van 30.000–100.000 tpm, waarbij precisie-units een axiale en radiale slingering van minder dan 1–2 μm bereiken door precisielagersystemen en gebalanceerde rotorassemblages. Bewijsrol: statistiek; brontype: onderzoek. Ondersteunt: prestatiespecificaties van hoogfrequente spillen die worden gebruikt in microbewerkingstoepassingen. ↩
-
"Procesvalidatie: Algemene principes en praktijken, https://www.fda.gov/files/drugs/published/Process-Validation–General-Principles-and-Practices.pdf. Regelgeving voor medische hulpmiddelen, inclusief de FDA Quality System Regulation (21 CFR 820) en ISO 13485, vereist dat fabrikanten productieprocessen valideren door middel van gedocumenteerd bewijs dat procedures consistent hulpmiddelen produceren die voldoen aan vooraf bepaalde specificaties, inclusief maatnauwkeurigheid, oppervlaktekenmerken, reinheid en volledige traceerbaarheid gedurende de gehele productie. Bewijsrol: consensus van deskundigen; brontype: overheid. Ondersteunt: wettelijke vereisten voor procesvalidatie bij de productie van medische hulpmiddelen. ↩

Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.