

Как выбрать диаметр молибденовой проволоки для станков HS-WEDM или MS-WEDM?
Толстая молибденовая проволока режет быстрее и оставляет более широкий рез. Тонкая проволока позволяет получить более острый угол, но легче рвется. Диаметр должен соответствовать толщине заготовки и требуемой точности.
Диаметр молибденовой проволоки для станков HS-WEDM или MS-WEDM выбирается в зависимости от толщины детали и необходимой точности. Стандартные размеры составляют 0,12–0,20 мм. Для чернового реза часто используется проволока 0,18 мм. Для чистового реза — 0,15 мм или тоньше. Использование проволоки диаметром более 0,23 мм на ускоренных станках приводит к ее наматыванию.
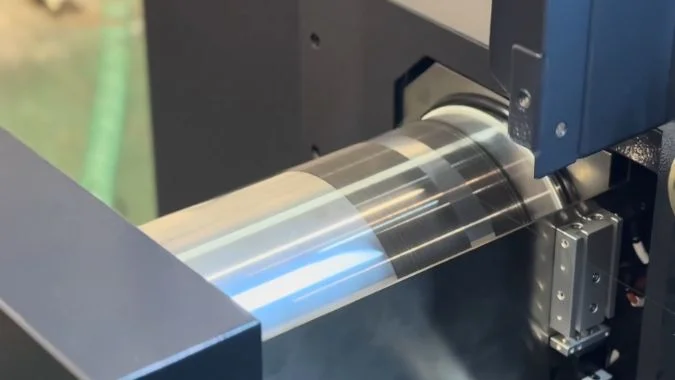
Проволока 0,18 мм и 0,12 мм оставляют разные по ширине пазы. Более толстая проволока делает рез шире и работает быстрее. Более тонкая проволока оставляет меньший радиус во внутреннем углу. Толщина детали и требования к углам на чертеже определяют выбор диаметра проволоки.
Как диаметр проволоки влияет на ширину реза, внутренний угол и скорость резания?
Один диаметр проволоки не может одновременно обеспечить идеальную ширину реза, точность угла и скорость. Результатом всегда будет либо широкий паз, либо тупой угол, либо низкая скорость. Эти три параметра необходимо рассматривать в совокупности.
Диаметр проволоки определяет ширину реза, радиус во внутреннем углу и скорость резания. Более толстая проволока увеличивает ширину реза и повышает скорость, но оставляет больший радиус в углу. Более тонкая проволока сужает рез и позволяет получить более острый угол.
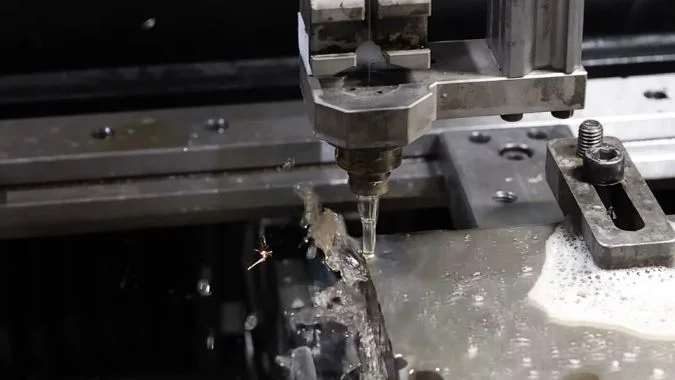
Ширина реза
Ширина реза примерно равна диаметру молибденовой проволоки плюс величина искрового зазора с обеих сторон.1. Более толстая проволока создает более широкий паз, а более тонкая — более узкий. Программная коррекция равна радиусу проволоки плюс искровой зазор с одной стороны. Поскольку проволока изнашивается в процессе работы, ширина реза и размеры детали меняются. Диаметр необходимо измерять по установленному графику и своевременно корректировать значение компенсации.
Внутренний угол
Более толстая проволока оставляет больший радиус во внутреннем углу, из-за чего трудно получить острый угол. Более тонкая проволока оставляет меньший радиус, позволяя приблизиться к острому углу. Небольшие пресс-формы с острыми углами и узкими пазами требуют использования тонкой проволоки. Электроэрозионная обработка штамповых форм — это отдельный технологический процесс, но диаметр проволоки все равно определяет минимально возможный радиус скругления угла.
Скорость резания
Более толстая проволока может выдерживать больший разрядный ток, поэтому резка происходит быстрее. Толстые детали выигрывают от такой скорости. Однако та же толстая проволока снижает качество поверхности. Толщину детали, материал и требования к точности на чертеже необходимо учитывать перед выбором диаметра.
Стандартные диаметры для HS-WEDM и MS-WEDM
При обычной работе на станках с ускоренной и средней подачей проволоки используются диаметры 0,12–0,20 мм. Для чернового реза часто применяют 0,18 мм. Для чистового прохода переходят на 0,15 мм или тоньше. Для достижения шероховатости Ra 0,4 мкм или лучше рекомендуется использовать 0,12–0,15 мм при стабильном натяжении. Толстые детали и высокий ток требуют использования проволоки от 0,18 мм. HS-WEDM и MS-WEDM — это разные типы станков, но правило выбора диаметра проволоки в обоих случаях зависит от характеристик детали.
| Эффект | Более толстая проволока | Более тонкая проволока |
|---|---|---|
| Ширина реза | Шире. Диаметр плюс зазор с обеих сторон | Уже |
| Внутренний угол | Большая остаточная дуга | Меньший радиус, ближе к острому углу |
| Скорость резания | Быстрее. Лучше для толстых деталей | Медленнее |
| Поверхность | Обычно хуже | Лучше при соблюдении натяжения |
| Типичный размер | Первый рез 0,18 мм или толще для массивных заготовок | Чистовой проход 0,15 мм или 0,12–0,15 мм для получения высокой чистоты поверхности |
Почему более толстая молибденовая проволока лучше проводит ток при обработке толстых стальных заготовок?
Для толстого стального блока требуется большая сила тока. Тонкая проволока перегревается и рвется под такой нагрузкой. Именно поперечное сечение определяет допустимую силу тока для проволоки.
Более толстая молибденовая проволока лучше проводит ток при работе с толстой стальной заготовкой, так как её поперечное сечение больше. При плотности тока около 150 А/мм² проволока диаметром 0,18 мм выдерживает около 3,82 А, а проволока 0,12 мм — около 1,74 А.
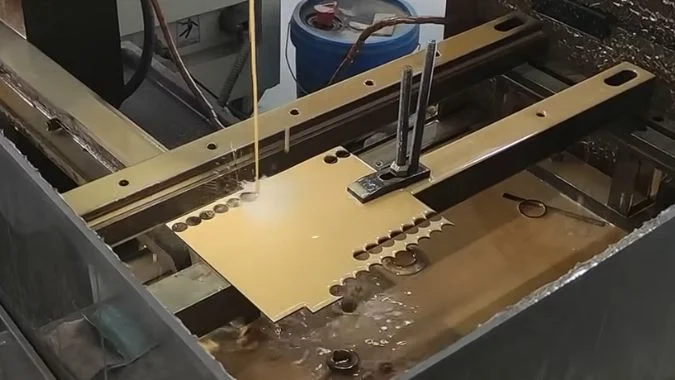
Почему сечение определяет силу тока
Электроэрозионная резка проволокой плавит металл с помощью импульсного разряда. Молибденовая проволока выступает в роли электрода. Допустимая сила тока зависит от поперечного сечения. Более толстая проволока способна выдержать большую силу тока до момента разрыва. Отраслевой стандарт ограничивает предел резания значением около 150 А/мм². При такой плотности прочность на разрыв падает примерно до одной трети или четверти от исходной.2. Исходя из этого, проволока 0,12 мм рассчитана примерно на 1,74 А, а проволока 0,18 мм — на 3,82 А. Разница между этими пределами существенна.
Требования при обработке толстых стальных блоков
У толстого блока длинный путь разряда, и продукты эрозии удаляются с трудом. Для эффективного процесса требуется более высокая средняя сила тока. Блок также преобразует больше энергии в тепло. Толстая проволока выдерживает эту силу тока, обладает меньшим сопротивлением и меньше нагревается сама. В результате вероятность обрыва проволоки из-за локального перегрева снижается. При резке толстой стали проволока 0,18 мм работает гораздо стабильнее, чем 0,12 мм.
Где увеличение толщины перестает помогать
Более широкий пропил и несколько худший профиль — это цена такого тока. Толще не всегда значит лучше. При значении более 0,23 мм на электроэрозионном станке проволока может скапливаться и отклоняться. Такой размер приносит больше вреда, чем пользы. Для толстых заготовок и высокого тока требуется проволока диаметром 0,18 мм или толще. Для мелких прецизионных деталей, требующих чистовой обработки, используются диаметры 0,12–0,15 мм.
| Проволока | Прибл. ток около 150 А/мм² | Установка на толстом стальном блоке |
|---|---|---|
| 0,12 мм | Около 1,74 А | Перегревается и рвется под током, необходимым для толстого блока |
| 0,18 мм | Около 3,82 А | Более стабильно. Низкое сопротивление и меньший нагрев проволоки. |
| Более 0,23 мм при высокоскоростной подаче проволоки. | Большее сечение, но плохие характеристики проволоки. | Накопление и прогиб. Не является преимуществом. |
| 0,12–0,15 мм для небольших точных деталей. | Более низкий ток. | Чистовая обработка и углы, а не скорость для толстых заготовок. |
Что происходит с чистотой поверхности, если использовать проволоку одного диаметра как для черновой, так и для чистовой обработки?
Использование одной проволоки для черновой и чистовой обработки переносит повреждения после черновой операции на поверхность. Шероховатость остается высокой, появляются полосы. Проволоку необходимо проверить или заменить.
Принудительное использование одной молибденовой проволоки как для чернового, так и для чистового прохода приводит к износу и появлению микротрещин на проволоке к моменту финишного прохода. Параметр Ra часто остается на уровне 1,2–1,4 мкм и не опускается ниже 1,0 мкм. Износ более 0,01 мм означает, что проволоку следует заменить.
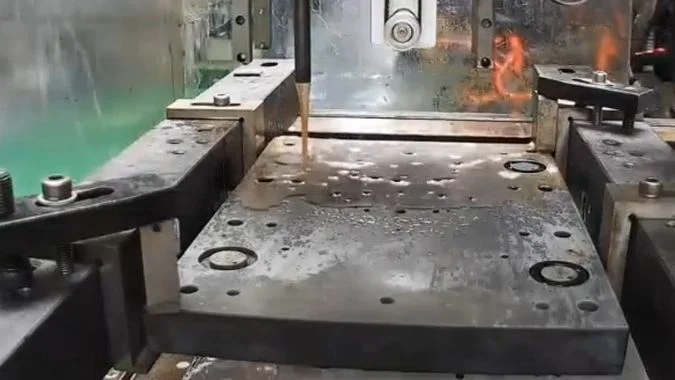
Что показывает поверхность.
Использование одной и той же проволоки для черновой и чистовой обработки переносит повреждения проволоки на деталь. Шероховатость не опустится ниже Ra 1,0 мкм. Часто она остается на уровне Ra 1,2–1,4 мкм или хуже. Неравномерный износ или локальные микротрещины оставляют регулярные светлые и темные полосы, похожие на следы скачков проволоки. Истончение проволоки делает искровой промежуток нестабильным. Короткий импульсный интервал затем оставляет неровные кратеры. Загрязненная рабочая жидкость придает поверхности желтый оттенок или налет углерода.
Почему черновое проволока не подходит для чистовой обработки.
Высокий ток при черновой резке истончает проволоку и создает микротрещины на ее поверхности. Ни новый диаметр, ни состояние поверхности недостаточно стабильны для чистового прохода. Износ более 0,01 мм является стандартным порогом для замены. После превышения этого значения качество чистовой обработки невозможно удержать. Для черновой и чистовой обработки также требуются разные значения натяжения. Переход одной проволоки между этими состояниями изменяет ширину реза и текстуру поверхности. Глубокие разрядные кратеры и измененный слой после первого прохода могут оказаться слишком глубокими, чтобы их можно было удалить последующими проходами. Качество обработки в таком случае ограничено.
Что изменить перед чистовой обработкой.
Используйте разные проволоки, если это позволяет станок. Около 0,18 мм для чернового прохода. 0,12–0,15 мм для чистового. В этом случае токовая нагрузка и ширина реза будут соответствовать каждому проходу. Если необходимо использовать одну проволоку, измеряйте ее после черновой обработки. Заменяйте ее, когда износ превышает 0,01 мм. Для чистовой обработки:, поддерживайте длительность импульса в пределах 4 мкс3, уменьшите скорость подачи проволоки и установите натяжение на уровне 12–14 Н.4. Получение чистоты поверхности ниже Ra 0,8 мкм практически невозможно при использовании той же молибденовой проволоки.5. Разделение проволок или использование станка с низкой скоростью подачи проволоки являются единственными оставшимися решениями.
| Проверка | Та же проволока для черновой и чистовой обработки | Раздельные проволоки |
|---|---|---|
| Проволока после черновой обработки | Утоненная с микропиттингом | Черновая проволока останавливается на черновом резе |
| Типичное значение Ra | Часто 1,2–1,4 мкм. Трудно удержать ниже 1,0 мкм | Чистовая проволока имеет диаметр 0,12–0,15 мм и остается круглой |
| Предел износа | Более 0,01 мм: заменить перед чистовым проходом | Не используется совместно, поэтому износ от черновой обработки не влияет на чистовую |
| Ниже Ra 0,8 мкм | Практически недостижимо | Раздельные проволоки или электроэрозионная обработка медленной проволокой |
| Настройки чистовой обработки, если необходимо оставить ту же проволоку | Длительность импульса в пределах 4 мкс, более медленная проволока, натяжение 12–14 Н | Не требуется для свежей чистовой проволоки |
Почему тонкая проволока чаще рвется при прерывистом резании и плохой промывке зоны реза?
Прерывистые резы и слабая промывка приводят к накоплению тепла и шлама на тонкой проволоке. В результате проволока перегорает или рвется. Давление промывки и состояние оборванного конца указывают на причину.
Тонкая молибденовая проволока чаще рвется при прерывистых резах и плохой промывке, так как тепло и шлам остаются в узком пропиле. Проволока имеет меньшее сечение, более высокое сопротивление и худшее охлаждение. Вероятность обрыва резко возрастает, когда давление насоса падает ниже 0,5 бар.
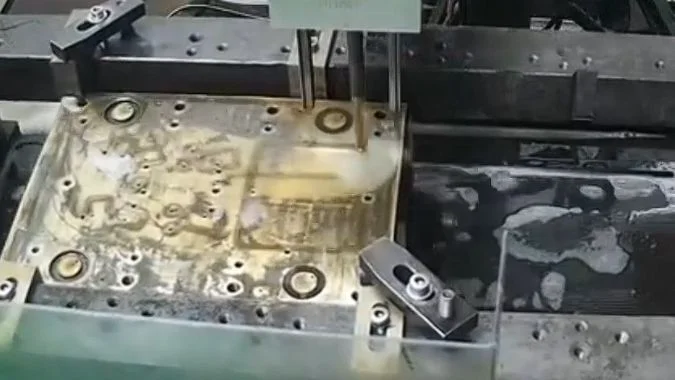
Прерывистое резание
Прерывистый путь заставляет разряд перескакивать между коротким замыканием и разрывом цепи. Проволока подвергается повторяющимся скачкам тока. Нестабильный разряд также может привести к возникновению дуги на коротком участке проволоки. Это место перегревается и рвется.
Плохая промывка
Низкий расход или засорение пути препятствуют попаданию рабочей жидкости в пропил. Продукты эрозии остаются в щели. Образуются короткие замыкания. Тепло не отводится. Температура проволоки повышается, пока она не достигает своего предела. Вероятность обрыва резко возрастает, когда давление циркуляционного насоса ниже 0,5 бар. Концентрация жидкости должна оставаться в пределах диапазона, рекомендованного производителем.
Почему тонкая проволока рвется первой
Тонкая проволока имеет меньшее сечение. Сопротивление выше. Пропускная способность по току ниже. Охлаждение хуже. Пропил также уже, поэтому частицы удаляются медленнее. То же количество тепла и тот же объем продуктов эрозии разрывают тонкую проволоку быстрее, чем толстую.
О чем говорит вид оборванного конца
Оплавленный шарик на конце свидетельствует о перегреве. В первую очередь следует проверить настройки разряда и подачу жидкости. Ровный край без признаков оплавления указывает на механический разрыв. В первую очередь следует проверить натяжение, направляющие ролики и блоки электрических контактов.
| Состояние | Как это влияет на тонкую проволоку | Первичная проверка |
|---|---|---|
| Прерванный рез | Повторяющиеся короткие замыкания, разрывы и стационарная дуга | Стабильность разряда в зависимости от длины разрыва |
| Промывка ниже 0,5 бар | Тепло и продукты эрозии остаются в резе | Давление насоса и поток в щель |
| Жидкость вне диапазона параметров производителя | Плохое охлаждение и неэффективное удаление стружки | Концентрация |
| Расплавленный шарик на конце разрыва | Высокотемпературный разрыв | Параметры разряда и подача жидкости |
| Плоский конец разрыва, без оплавления | Механическое натяжение | Натяжение, направляющие ролики, контактные блоки |
Заключение
Для толстой стали используется проволока 0,18 мм или толще. Для углов и чистовых проходов — 0,12–0,15 мм. Изношенную черновым проходом проволоку нельзя оставлять для финишной обработки.
-
"Прогнозирование ширины реза и шероховатости поверхности Al6351...", https://pmc.ncbi.nlm.nih.gov/articles/PMC8839751/. При электроэрозионной обработке проволокой ширина реза определяется диаметром проволоки плюс искровой зазор, формирующийся с каждой стороны проволоки в процессе разряда; зазор обычно варьируется от 0,01 до 0,05 мм в зависимости от параметров обработки. Роль доказательства: механизм; тип источника: энциклопедия. Подтверждает: геометрическую зависимость между диаметром проволоки, искровым зазором и итоговой шириной реза при ЭЭО. ↩
-
"Изучение структуры и механических свойств после... – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8878319/. Исследования поведения молибденовой проволоки при термических и электрических нагрузках показывают, что повышенные температуры от протекания тока могут существенно снизить предел прочности на разрыв, при этом снижение на 50–75% наблюдается при температурах, приближающихся к эксплуатационным пределам проволоки в ЭЭО. Роль доказательства: механизм; тип источника: научная статья. Подтверждает: влияние термической нагрузки на механические свойства молибденовой проволоки. Примечание: степень снижения прочности зависит от распределения температуры, времени воздействия и микроструктуры проволоки, что делает данную зависимость контекстно-зависимой, а не фиксированным соотношением. ↩
-
"Оптимизация параметров электроэрозионной обработки при работе... – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9821652/. Исследования параметров чистовой электроэрозионной обработки (ЭЭО) проволокой показывают, что более короткая длительность импульса, обычно в диапазоне 1–5 мкс, позволяет получить более качественную чистоту поверхности за счет уменьшения энергии каждого разряда и размера кратеров на поверхности заготовки. Роль данных: общая поддержка; тип источника: статья. Обоснование: зависимость между длительностью импульса и качеством поверхности при ЭЭО проволокой. Примечание: оптимальная длительность импульса зависит от свойств материала, диаметра проволоки и желаемой чистоты обработки, поэтому указанное значение представляет собой типичный диапазон, а не универсальную настройку. ↩
-
"Оптимизация параметров электроэрозионной обработки при работе... – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9821652/. Исследования параметров процесса электроэрозионной обработки проволокой указывают, что натяжение проволоки при чистовых операциях обычно составляет 10–20 Н в зависимости от диаметра и материала проволоки; более высокое натяжение улучшает точность размеров, но требует тщательного контроля во избежание обрыва проволоки. Роль данных: общая поддержка; тип источника: исследование. Обоснование: типичные диапазоны натяжения проволоки, используемые при чистовой ЭЭО. Примечание: оптимальное натяжение варьируется в зависимости от диаметра проволоки, материала и конструкции станка, поэтому указанный диапазон представляет собой общепринятую практику для стандартных размеров проволоки, а не универсальную спецификацию. ↩
-
"Экспериментальное исследование шероховатости поверхности и … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9920754/. Экспериментальные исследования чистовой электроэрозионной обработки проволокой показывают, что для достижения шероховатости поверхности ниже Ra 0,8 мкм обычно требуется использование новой проволоки и оптимизированных параметров обработки, так как деградация проволоки после предыдущих операций резания приводит к появлению неровностей, ограничивающих качество поверхности. Роль данных: общая поддержка; тип источника: статья. Обоснование: ограничения качества поверхности при использовании изношенной проволоки в ЭЭО. Примечание: достижимое качество обработки зависит от многих факторов, включая материал, тип проволоки и возможности станка, поэтому указанный порог представляет собой типичную практику, а не фундаментальное ограничение. ↩

Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.