

Что должны доказать испытания нарезания резьбы перед покупкой резьбонарезного центра?
Демонстрация может позволить получить один приемлемый резьбовой элемент, оставив производительность партии неизвестной. Производственное испытание дает покупателю измеренные результаты, которые можно использовать при приемке оборудования.
Испытание нарезания резьбы должно подтвердить, что резьбонарезной центр способен производить соответствующие требованиям резьбовые элементы на репрезентативной производственной детали, соблюдать согласованное время цикла и поддерживать качество при обработке последовательных деталей. Покупатель и поставщик должны согласовать материал, оснастку, метод контроля, длительность цикла и критерии прохождения до начала испытания.
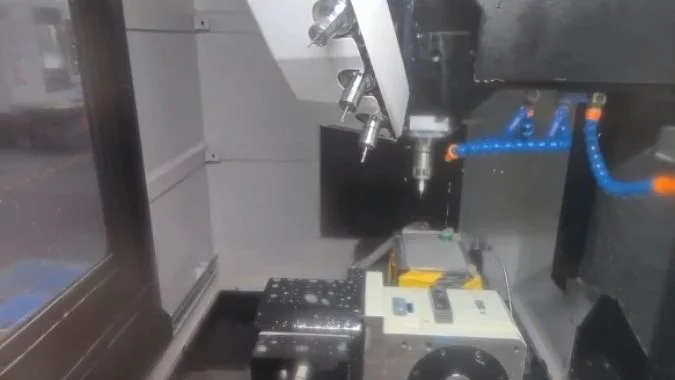
Рабочий чертеж является отправной точкой для испытания. В нем указаны резьбовые элементы, их расположение и характеристики, которые должны подходить для сборки или установки. Та же деталь определяет приспособление, схему расположения отверстий и последовательность работы инструмента. Репрезентативная пробная деталь демонстрирует требования, с которыми резьбонарезной центр столкнется в обычный рабочий день.
Какую производственную деталь следует использовать для сравнения двух резьбонарезных центров?
Простая демонстрационная деталь может скрыть задержки и проблемы с размерами. Репрезентативная деталь ставит перед обоими резьбонарезными центрами одинаковую задачу.
Сравнение должно проводиться с использованием обычной производственной детали со сложным сочетанием резьбовых отверстий, жесткими допусками на расположение и стандартной последовательностью работы инструмента. На обоих станках должны использоваться сопоставимые материалы, зажимные приспособления, оснастка и методы подготовки отверстий. Испытание должно включать тонкие стенки или глубокие глухие отверстия, если они встречаются в производстве.
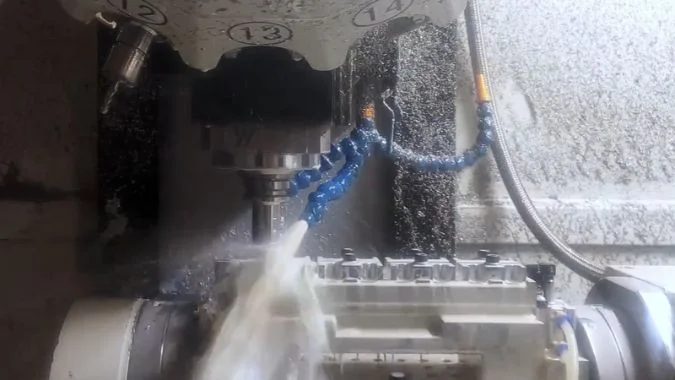
Деталь должна содержать элементы, определяющие производственный процесс
Корпус или кронштейн для крупносерийного производства с множеством резьбовых отверстий1 может выявить время позиционирования и стабильность при обработке схемы отверстий. Самый жесткий повторяющийся допуск на расположение дает контролю конкретный элемент для проверки. тонкая стенка может выявить деформацию от приспособления или обработки2.
| Производственный элемент | Что он выявляет в ходе испытания |
|---|---|
| Расположенные близко друг к другу малые резьбовые отверстия | Время позиционирования между отверстиями и стабильность качества резьбы |
| Глубокие глухие резьбовые отверстия3 | Полная глубина резьбы, контроль стружки и надежность отвода инструмента |
| Отверстия, распределенные по детали | Расположение отверстий по рабочей области |
| Тонкие стенки или неравномерная опора | Прогиб и деформация в заданных условиях зажима |
| Сверление, снятие фаски и нарезание резьбы за одну установку | Смена инструмента и затраченное время для запланированной последовательности операций |
Оба станка требуют сопоставимых входных данных
В пробном листе должны быть указаны ревизия чертежа, партия материала, метчик и державку, СОЖ и настройки приспособлений. При сравнении следует использовать инструменты в сопоставимом состоянии и одинаковую последовательность отверстий, скорости нарезания резьбы и требования к зазорам. Каждый контроллер может выполнять эквивалентную программу для согласованного процесса.
Пробное нарезание резьбы должно начинаться с эквивалентных пилотных отверстий. Пробное сверление и нарезание резьбы должно начинаться с эквивалентных заготовок и включать подготовку отверстий. Любые последующие испытания со специфическими настройками станка должны фиксировать эти изменения, чтобы покупатель мог видеть, какой процесс привел к каждому результату.
Как следует рассчитывать время полного цикла нарезания резьбы от первого отверстия до завершающего отвода инструмента?
Показатель времени резания может занижать время, затраченное на шаблон отверстий. Определенные начальные и конечные события делают затраченное время сопоставимым.
Отсчет времени начинается, когда начинается первый цикл нарезания резьбы в согласованном положении подхода. Он останавливается, когда метчик достигает согласованной плоскости возврата после последнего отверстия. Затраченное время включает синхронизированное нарезание резьбы и отвод, перемещения между отверстиями и любую смену инструмента в этом интервале.
Таймер следует запрограммированной последовательности
Оба резьбонарезных центра должны начинаться с одинаковой готовности инструмента и состояния шпинделя. В плане испытаний должны быть указаны начальное и конечное положения по оси Z. Возврат в плоскость R может занимать разное время по сравнению с возвратом в более высокую начальную плоскость.
| Временной сегмент | События внутри сегмента |
|---|---|
| Начало первого отверстия | Метчик находится над первым отверстием в согласованном положении подхода, и цикл начинается |
| Цикл одного отверстия | Подход, синхронизированная подача, реверс, любая запрограммированная выдержка и возврат |
| Между отверстиями | Позиционирование по X/Y и перемещения с учетом зазоров вне циклов отдельных отверстий |
| Смена инструмента, если требуется | Каждое изменение, которое происходит после начала первого отверстия и до окончательного возврата |
| Конечный отвод | Метчик достигает согласованного положения возврата после последнего отверстия, и цикл достигает определенного конечного состояния |
The sequence time and part time answer different questions
The CNC event log can record the full sequence4 and show where time is spent. A stopwatch can also capture elapsed time if the operator uses the same start and finish signals on both machines. The elapsed interval counts overlapping motion once.
The trial should record several runs. The report should show the time range and the result used for acceptance, such as the slowest run. A separate production cycle can include drilling, chamfering, and routine loading or unloading. Initial tool setting and fixture preparation belong in the setup record.
Как следует проверять качество резьбы на последовательно изготовленных деталях?
The first part can pass while later parts drift as the machine warms5 or the tap wears6. A numbered run makes those changes visible.
Thread quality should be verified on consecutive, numbered parts with calibrated GO and NO-GO thread plug gauges matched to the drawing. The inspection plan should also cover full thread depth, location, and visible damage. Measurements across the run help reveal drift and changes after a tool or offset adjustment.
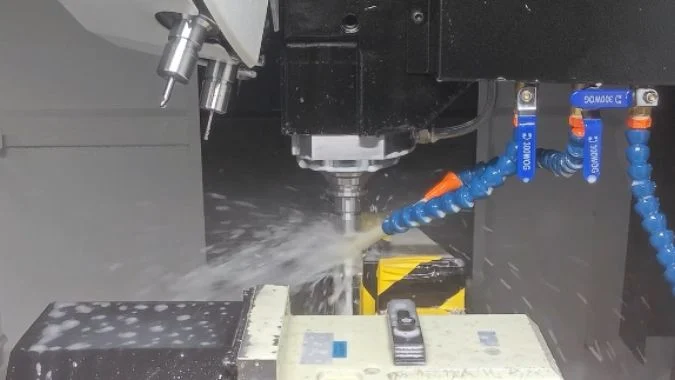
Plug gauges check the internal thread fit
The gauge size, pitch, and tolerance class should match the drawing. For a specified metric internal thread of class 6H7, the gauge should be suitable for that class. The inspector should apply the gauges by hand without forcing them. The GO gauge should engage the required threaded length. The applicable gauging standard and drawing determine the permitted NO-GO engagement.
| Проверка | Данные для регистрации |
|---|---|
| GO and NO-GO thread plug gauge | Pass or fail by part number and critical hole |
| Full thread depth | Depth measured from the specified face using the agreed method |
| Hole position and orientation | Results relative to the drawing datums using an agreed measurement method |
| Thread appearance | Torn flanks, damaged crests, burrs, or other specified defects |
| Additional thread geometry, when specified | Pitch diameter, pitch, or profile measured by a method suited to internal threads |
The run keeps each part in production order
An agreed trial might include 25 consecutive parts. The inspector should check the first piece against the full inspection plan and record gauge results for each critical thread on every part. The count and inspection frequency should be set before machining.
The record should tie measurements to part number, hole location, elapsed run time, and tool history. An offset change or tap replacement should appear at the point where it occurred. Measurements from the start, middle, and end help distinguish a gradual drift from an isolated failure.
Какие результаты пробного нарезания резьбы следует включить в критерии приемки станка?
A trial report can contain good measurements and still leave acceptance open to debate. Each required result needs an agreed method and pass limit.
Machine acceptance criteria should include drawing conformity, thread gauge results, maximum tapping sequence time, and consistency over an agreed consecutive run. The plan should define the test setup, sample size, inspection methods, and permitted drift. Any endurance test should specify its duration, production load, and allowed interruptions.
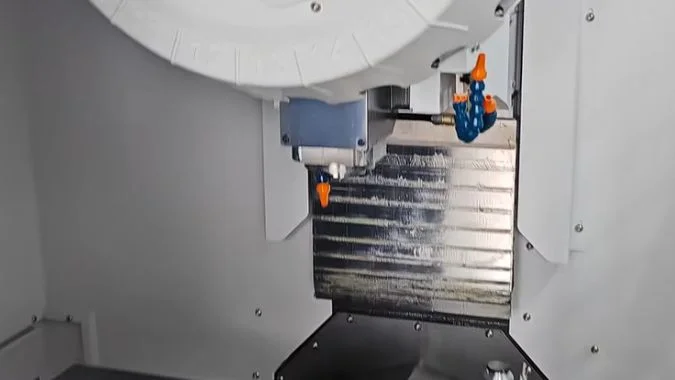
Each acceptance item needs a measurable limit
Перед проведением испытаний покупатель и поставщик должны согласовать границы детали, оснастки, версии программы и рабочего цикла. Чертеж определяет требования к детали. Договор купли-продажи определяет требуемый результат и условия, при которых оборудование должно его обеспечить.
| Элемент приемки | Подтверждающие данные в отчете | Согласованное требование |
|---|---|---|
| Посадка резьбы и глубина | Результаты измерений калибрами и показатели глубины по отверстиям и деталям | Класс чертежа, правило калибровки и минимальная полная глубина резьбы |
| Положение и профиль | Измерения на основе баз и контроль дефектов | Допуски по чертежу и указанные ограничения по чистоте обработки или дефектам |
| Нарезание резьбы и время цикла детали | Контрольные замеры времени с определенными начальными и конечными событиями | Согласованный временной лимит для каждого требуемого цикла |
| Стабильность параметров последовательно изготовленных деталей | Записи контроля в производственном заказе | Требуемый объем выборки, правило приемки и допустимое отклонение размеров |
| Непрерывная работа | Журнал работы, температуры, аварийные сигналы, остановки и проверки смазки | Согласованная продолжительность, режим работы и допустимые перерывы |
Измерения оборудования имеют свои собственные условия приемки
Производственное испытание подразумевает измерение готовой детали в соответствии с согласованным процессом. Если позиционирование осей, повторяемость или биение шпинделя8 являются требованиями при закупке, в соглашении должны быть указаны методы их измерения, контрольные точки и предельные значения в качестве отдельных пунктов приемки.
Двусменный производственный цикл является одним из возможных тестов на выносливость9. В соглашении должны быть определены режим работы, условия прогрева, а также моменты, когда критические параметры будут измерены повторно. Отчет должен содержать информацию о плановой смене инструмента, незапланированных остановках и результатах измерений размеров, полученных в согласованных точках цикла. Любой сбой должен быть зафиксирован в отчете вместе с принятыми корректирующими мерами и результатами повторного тестирования.
Заключение
Приемка должна зависеть от соответствия последовательных деталей, измеренного времени цикла и стабильности в согласованных производственных условиях. Каждый предельный допуск должен быть включен в план испытаний до начала обработки.
-
"Сверление и нарезание резьбы: базовые принципы | Высокоточная обработка на станках с ЧПУ", https://parts-badger.com/drilling-and-tapping-referencing/. Сверлильно-резьбонарезные станки широко используются в серийном производстве таких компонентов, как автомобильные корпуса, гидравлические коллекторы и конструкционные кронштейны, требующих выполнения множества резьбовых отверстий с точным позиционированием, что представляет собой значимый сегмент применения в отраслях, требующих эффективного и точного производства резьбы. Роль доказательства: общая поддержка; тип источника: прочее. Подтверждает: распространенность деталей с множественными резьбовыми отверстиями при использовании сверлильно-резьбонарезных центров. Примечание по объему: данная характеристика отражает общую отраслевую практику, но не количественно определяет долю применения сверлильно-резьбонарезных центров для деталей с множественными отверстиями. ↩
-
"Устранение деформаций тонкостенных обработанных деталей путем…", https://www.sciencedirect.com/science/article/pii/S1000936123003722. Тонкостенные заготовки подвержены большему прогибу под воздействием усилий зажима и резания из-за сниженной структурной жесткости, что делает их склонными к размерным погрешностям и деформации, которые могут превышать допуски, если параметры приспособлений и режимы обработки не контролируются должным образом. Роль доказательства: механизм; тип источника: образовательный. Подтверждает: подверженность тонкостенных деталей деформации во время операций механической обработки. Примечание по объему: источник рассматривает общие принципы, но не устанавливает количественные пороги деформации для конкретных соотношений толщины стенок или материалов. ↩
-
"Руководство по нарезанию резьбы в глухих отверстиях: Механическая обработка глухих отверстий в машиностроении", https://www.uneedpm.com/blind-hole-tapping-guide-machine-blind-holes-in-engineering/. Нарезание резьбы в глубоких глухих отверстиях требует эффективного удаления стружки, чтобы предотвратить её уплотнение на дне отверстия, что может привести к поломке метчика, неполной резьбе или затруднениям при извлечении инструмента. Проблемы возрастают, когда отношение глубины к диаметру превышает 2,5–3 диаметра отверстия. Роль доказательства: общая поддержка; тип источника: образовательный. Поддерживает: технические сложности, связанные с нарезанием резьбы в глубоких глухих отверстиях. Примечание по объему: источник содержит общие рекомендации, однако конкретные пределы глубины варьируются в зависимости от материала, конструкции метчика и метода подачи смазочно-охлаждающей жидкости. ↩
-
"Time.gov", https://www.time.gov/. Современные системы ЧПУ обычно включают функции регистрации событий и мониторинга циклов, которые фиксируют операции обработки, данные о времени и системные события, что позволяет проводить анализ процессов и составлять документацию, хотя конкретные возможности варьируются в зависимости от производителя и модели системы управления. Роль доказательства: общая поддержка; тип источника: образовательный. Поддерживает: возможности ведения логов данных современных систем управления станками с ЧПУ. Примечание по объему: источник описывает общие возможности, но не рассматривает все проприетарные форматы логирования или методы доступа к данным в различных системах управления. ↩
-
"Измерение и прогнозирование температурных погрешностей станочного оборудования …", https://www.nist.gov/publications/machine-tool-thermal-error-measurement-and-prediction-wireless-microscope. Тепловое расширение конструкций станка, шпинделей и систем линейного перемещения во время работы может вызывать погрешности позиционирования и отклонения размеров. Тепловые эффекты составляют значительную часть общих погрешностей обработки при высокоточных операциях, особенно во время периодов прогрева и при изменяющихся тепловых нагрузках. Роль доказательства: механизм; тип источника: исследование. Поддерживает: влияние теплового расширения на точность станочного оборудования. Примечание по объему: величина тепловой погрешности зависит от конструкции станка, контроля окружающей среды и условий эксплуатации, что делает количественные прогнозы специфичными для каждого станка. ↩
-
"Раскрытие характеристик износа, механизмов и …", https://www.sciencedirect.com/science/article/abs/pii/S0301679X25011041. Износ метчика происходит вследствие абразивного воздействия, адгезии и выкрашивания кромок, что ведет к постепенным изменениям размеров резьбы, увеличению сил резания и последующему снижению качества резьбы. Скорость износа зависит от материала заготовки, скорости резания, смазки и покрытия метчика. Роль доказательства: механизм; тип источника: образовательный. Поддерживает: процесс износа метчика и его влияние на качество резьбы. Примечание по объему: конкретные показатели срока службы инструмента и характера износа широко варьируются в зависимости от параметров применения и не могут быть обобщены без испытаний в реальных производственных условиях. ↩
-
"ISO 965", https://en.wikipedia.org/wiki/ISO_965. Стандарт ISO 965-1 определяет класс допуска 6H как средний класс допуска для метрической внутренней резьбы, где ‘6’ указывает на степень допуска, а ‘H’ — на основное отклонение, что представляет собой часто используемую посадку для резьбовых соединений общего назначения. Роль доказательства: определение; тип источника: институциональный. Поддерживает: определение и применение класса допуска 6H для метрической внутренней резьбы. ↩
-
"ISO 230-1:2012 – Испытания станков — Часть 1", https://www.iso.org/standard/46449.html. Серия стандартов ISO 230 предоставляет международно признанные методы испытаний для оценки производительности станков, включая точность позиционирования и повторяемость линейных и поворотных осей, в то время как биение шпинделя обычно измеряется в соответствии с ISO 230-7 или эквивалентными стандартами с использованием индикаторов часового типа или бесконтактных датчиков. Роль доказательства: общая поддержка; тип источника: институциональный. Поддерживает: стандартизированные методы измерения точности позиционирования, повторяемости и биения шпинделя станка. ↩
-
"Квалификация сырья, оборудования и процессов для аддитивного производства", https://www.nist.gov/programs-projects/qualification-am-feedstocks-machines-and-processes. Протоколы приемки станочного оборудования часто включают испытания на выносливость или работоспособность, которые проводятся в течение длительного времени в производственных условиях для проверки термической стабильности, устойчивой точности и надежности. Продолжительность варьируется от нескольких часов до нескольких смен в зависимости от договорных требований и отраслевой практики. Роль доказательства: общая поддержка; тип источника: институциональный. Поддерживает: использование длительных производственных испытаний в процедурах приемки станочного оборудования. Примечание по объему: конкретная продолжительность испытаний на выносливость обычно согласовывается между покупателем и поставщиком, а не предписывается универсальными стандартами. ↩
Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.