

Почему проволока обрывается при втором проходе в многопроходной электроэрозионной резке (MS-WEDM)?
Даже успешный черновой проход может закончиться обрывом проволоки во время чистовой обработки. Сравнение двух проходов помогает выявить изменившиеся условия перед повторным запуском.
Обрыв проволоки при втором проходе может быть вызван сужением пропила, повреждением молибденовой проволоки, неподходящими настройками чистовой обработки, износом контактов токоподвода или плохой промывкой. Черновая обработка может изменить состояние заготовки и проволоки до начала чистовой. Сбой требует проверки как механических зазоров, так и условий разряда.
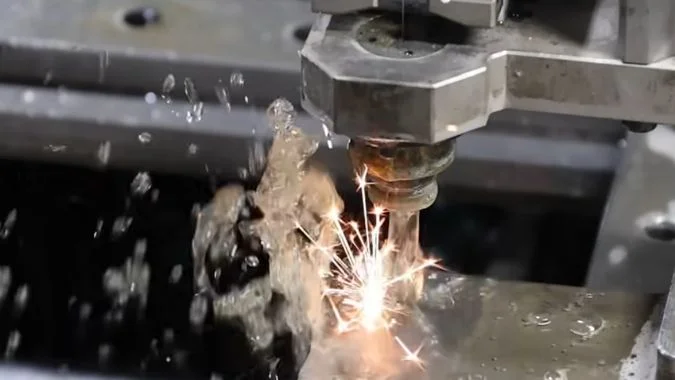
Черновая обработка была завершена, но проволока порвалась вскоре после начала чистовой. Эта последовательность дает оператору полезную информацию для сравнения. Машина выполнила один набор условий и дала сбой при другом. Проверку следует начать с состояния заготовки, проволоки и настроек, которые были между этими двумя проходами.
Что изменилось между успешной черновой обработкой и неудачным вторым проходом?
Первый проход доказывает, что черновая обработка была возможна. Это не гарантирует, что условия чистовой обработки остаются оптимальными, поэтому переход между проходами требует отдельной проверки.
Черновая обработка может изменить зазор в пропиле, форму заготовки, поддержку отхода, состояние проволоки и уровень шлама. При чистовой обработке также используются другой офсет пути и другие параметры разряда. Любые манипуляции или повторная заправка проволоки между проходами могут привести к дополнительным изменениям, влияющим на зазор или стабильность проволоки.
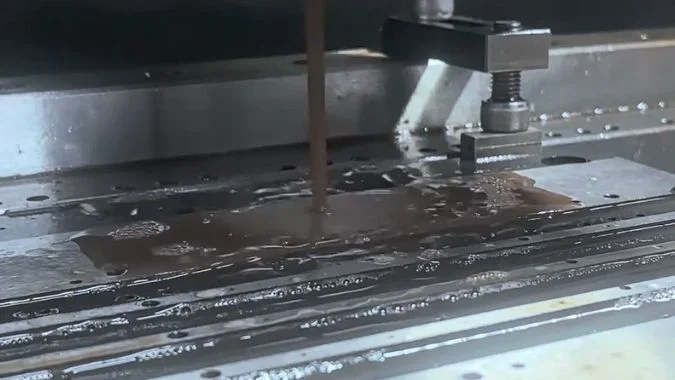
Заготовка и пропил могли измениться
Черновая обработка удаляет материал, который помогал удерживать заготовку в исходной форме. Остаточные напряжения могут деформировать тонкую стенку или узкий участок1. Пропил, который был открыт во время черновой обработки, может стать достаточно узким, чтобы зажать проволоку.
Вырезанный материал также требует внимания. Выпавший или частично прикрепленный фрагмент может наклониться в сторону траектории проволоки. Удаление отходов должно соответствовать запланированной последовательности поддержки и фиксации, так как их извлечение также может изменить настройку.
| Объект для сравнения | Изменение после черновой обработки | Признаки для проверки |
|---|---|---|
| Пропил и тонкие сечения | Локальный зазор может уменьшиться | Суженный паз, следы контакта или повторяющиеся короткие замыкания |
| Вырезанный материал | Вырубка может сместиться или застрять | Его положение и оставшиеся точки крепления |
| Молибденовая проволока | Износ или локальные повреждения могут увеличиваться | Изменение диаметра, задиры или видимые слабые участки |
| Рабочая жидкость | В пропиле может оставаться шлам | Состояние фильтра и подача жидкости в зону реза |
| Программа чистовой обработки | Изменение смещения и электрических настроек | Выбранный проход, компенсация и траектория входа |
Переход должен быть восстановлен
Оператору следует записывать, что произошло после черновой обработки. Полезные детали включают обращение с отходами, очистку, регулировку зажимов, замену проволоки и изменение параметров.
Повторная заправка — это проверка, если процесс этого требует; это не является автоматическим требованием для каждого чистового прохода. Проволока должна следовать по заданному маршруту направляющих и входить в свободный проход.
Настройка чистовой обработки с более низкой энергией не может предотвратить механический обрыв в закрывающемся пропиле. Сравнение должно установить наличие зазора перед началом электрических регулировок.
Может ли повреждение проволоки при черновой обработке способствовать ее обрыву на втором проходе?
Проволока может завершить черновую обработку с повреждениями, которые снижают ее остаточную прочность. Перенос этого состояния на чистовую обработку может превратить слабый участок в место следующего обрыва.
Повреждение проволоки при черновой обработке может способствовать обрыву на втором проходе. Повторно используемая молибденовая проволока может перенести эрозию, истончение или механические повреждения в чистовую обработку. Ослабленный участок может разрушиться под натяжением или при нестабильном разряде. Осмотр должен включать контакты и направляющие, которые могут снова повредить ее.
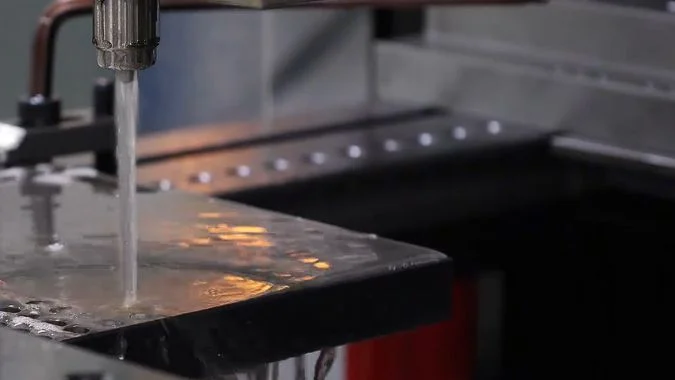
Повторно используемая проволока сохраняет свое предыдущее состояние
Среднескоростная электроэрозионная резка проволокой обычно повторно использует молибденовую проволоку путем многократного перемещения2. Проволока, входящая в чистовой рез, может уже подвергнуться значительному воздействию разрядов.
Агрессивные режимы черновой обработки и плохое удаление продуктов эрозии могут привести к увеличению локального нагрева и эрозии.3. Поврежденный участок обладает меньшим запасом прочности по отношению к совокупному воздействию натяжения, трения и дальнейшего искрового разряда.
Осмотр должен охватывать не только небольшой участок рядом с местом обрыва. Другие части рабочей проволоки также могут быть изношены. Проверка диаметра в нескольких точках может помочь выявить неравномерное утонение, однако допустимые пределы должны соответствовать спецификациям проволоки и станка.
| Наблюдение | Возможная причина | Следующая проверка |
|---|---|---|
| Неравномерное утонение или эродированные участки | Износ от разрядов, накопленный во время черновой обработки | Режимы черновой обработки, промывка и пригодность проволоки |
| Царапины вдоль проволоки | Контакт с поврежденной направляющей или токоподводящим контактом | Контактные поверхности и полный маршрут проволоки |
| Обрывы вблизи направляющей | Трение, несоосность или повреждение направляющей | Вращение направляющей, состояние канавки и центровка |
| Свежие обрывы проволоки в одном и том же месте контура | Сохраняется локальная проблема с пропилом, траекторией или промывкой | Заготовка и условия в этом месте |
Замена должна устранять источник повреждения
Изношенный токоподводящий контакт может поцарапать проволоку или препятствовать ее движению4. Изношенные направляющие ролики и подшипники также могут нарушать движение и натяжение проволоки. Эти компоненты требуют проверки перед возвращением проволоки в эксплуатацию.
Успешная повторная попытка с новой проволокой подтверждает возможность того, что старая проволока внесла свой вклад. Повторный обрыв в том же месте заготовки указывает на нерешенную локальную проблему. Ни один из результатов не должен заменять проверку всего процесса.
Как исключить смещение заготовки после черновой обработки?
Незначительные изменения заготовки могут привести к сокращению зазора для чистовой обработки без явного отказа зажима. Необходимы измерения, чтобы отделить локальную деформацию от перемещения всей детали.
Перемещение заготовки можно проверить путем сравнения установленных базовых элементов до и после черновой обработки. Проверка должна отличать проскальзывание зажима от локальной деформации и подтверждать наличие зазора вблизи неудачного реза. Маркерные линии выявляют значительные смещения, но они не могут исключить небольшие изменения, имеющие значение при чистовой обработке.
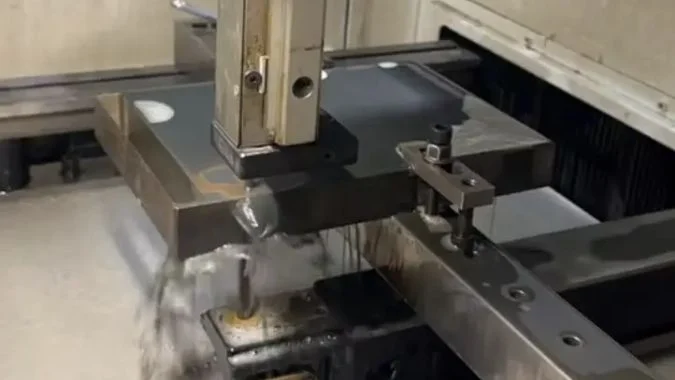
Проскальзывание зажима и деформация оставляют различные признаки
Деталь может оставаться надежно закрепленной и при этом изменять форму. Снятие остаточных напряжений может привести к изгибу тонкого участка, в то время как основная зона зажима остается на месте.
Проскальзывание зажима изменяет положение детали относительно приспособления. Локальная деформация изменяет взаимосвязь между элементами внутри детали. Эти два состояния требуют различных корректирующих действий.
Полезный план измерений предполагает регистрацию стабильных базовых элементов до черновой обработки. Те же элементы затем могут быть проверены после черновой обработки с помощью подходящего индикатора, щупа или метода контроля.
| Проверка | Что это помогает установить | Ограничение |
|---|---|---|
| Контрольные отметки на детали и приспособлении5 | Произошло ли значительное относительное смещение | Маркеры не фиксируют незначительные изменения положения |
| Повторные проверки контрольных точек зажима | Смещение детали в зажимном приспособлении | Стабильные контрольные точки не гарантируют прямолинейность тонких стенок |
| Измерения вблизи дефектного контура | Изменение локальной геометрии или зазора | Необходимо знать исходную контрольную точку или проектную геометрию |
| Проверка зажимов и опор | Надежность фиксации | Затянутый крепеж не гарантирует неизменность геометрии |
Доказательства должны охватывать область дефекта
Оператор должен осмотреть углы, узкие перемычки, тонкие стенки и положение вырезанного материала. Стабильная точка зажима не исключает сужение пропила в других частях детали.
Проверка, начатая только после сбоя, не позволяет установить прежнее положение исключительно по линиям разметки. Оператору следует сравнить имеющиеся записи и проверить остаточный припуск и зазор.
Любое изменение зажима может снова изменить положение детали, поэтому после регулировки необходимо повторить проверку контрольных точек. Дополнительные опоры должны удерживать деталь, не деформируя её участки.
Если проверка приспособления и детали показывает стабильность, можно проверить позиционирование станка. Ошибки возврата по осям — это проблема, отличная от смещения заготовки, и её следует проверять в соответствии с регламентом станка.6 от смещения заготовки, и ее следует проверять согласно регламенту станка.
Что необходимо проверить перед повторной попыткой чистового прохода?
Повторная заправка проволоки без устранения неисправности может привести к повторному обрыву и повреждению контура. Контролируемый перезапуск требует проверки зазора, движения проволоки, состояния жидкости и настроек чистового прохода.
Перед повторной попыткой оператор должен проверить свободный путь проволоки, надежность закрепления, исправность проволоки, стабильность натяжения, состояние направляющих и токоподводов, эффективность промывки и правильность программы чистового прохода. Точка перезапуска и коррекция должны соответствовать процедуре восстановления станка и остаточному припуску на обработку.
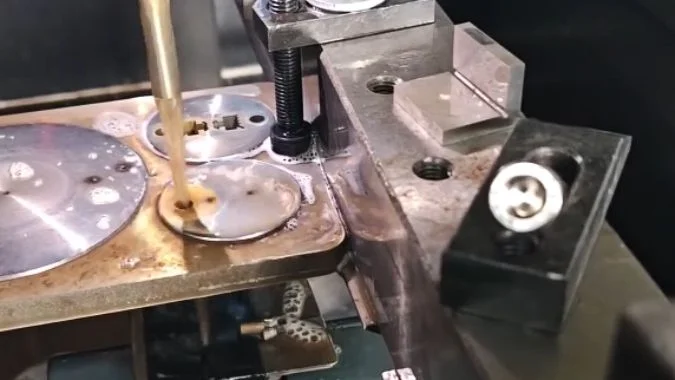
Место обрыва должно быть ориентиром для проверки
Перед сбросом задания оператор должен зафиксировать положение сбоя и историю аварийных сигналов7. Повторяющиеся короткие замыкания вблизи тонкой стенки указывают на проблему с зазором, но они также могут сопровождаться скоплением мусора. Разрыв вблизи направляющей указывает на необходимость проверки хода проволоки и контактных поверхностей.
Порванную проволоку и застрявший мусор необходимо удалить при условии, что станок подготовлен к очистке8. Пропил и направляющие должны быть очищены перед возвращением проволоки в зону резания.
| Проверка | Доказательства, необходимые перед повторной попыткой |
|---|---|
| Заготовка и отходы | Надежная фиксация и свободный проход вдоль траектории перезапуска |
| Состояние проволоки | Подходящий диаметр проволоки и отсутствие недопустимых повреждений |
| Натяжение и ход | Stable operation without catching, jumping, or abnormal vibration |
| Contacts and guides | Serviceable surfaces, smooth rotation, and correct alignment |
| Рабочая жидкость | Suitable condition, effective filtration, and delivery into the kerf |
| Trim settings | The correct pass settings for material, thickness, and wire |
| Recovery path | Confirmed position, compensation, and remaining stock |
Settings must match the actual machine and consumables
The fluid concentration should follow the approved fluid supplier’s range. A refractometer reading must be interpreted using that product’s measurement instructions9. One concentration range cannot be transferred to every medium-speed EDM fluid.
Wire tension and travel speed also need the machine’s specified values10. The check should include actual stability because a correct setpoint does not prove smooth wire motion.
The selected trim conditions should include the intended pulse width, peak current, pulse interval, and tracking settings11. Roughing settings should not carry into trimming through an overlooked program selection.
Recovery must preserve the remaining contour
The restart position and offset need checking against the completed portion of the pass. Wire replacement can also require a review of the diameter used for compensation.
A fixed retreat distance or added offset cannot suit every failed trim cut12. The recovery procedure must account for the current position, cut direction, and remaining allowance. The first resumed section should be monitored for stable discharge and smooth travel before the job continues.
Заключение
Second-pass breakage needs a comparison with roughing conditions. Verified kerf clearance, workpiece stability, wire condition, flushing, and trim settings provide a sound basis for retrying.
-
"Thin-Wall Machining Mistakes: Residual Stress and More", https://www.linkedin.com/posts/mohammadzandindustrial_thinwallmachining-cncmachining-manufacturingengineering-activity-7465162084973002752-QQWs. Material removal during machining can release residual stresses that were balanced in the original workpiece, leading to distortion particularly in thin-walled or flexible geometries where structural rigidity is insufficient to resist the stress redistribution. Evidence role: mechanism; source type: research. Supports: Residual stress release can cause dimensional changes in thin-walled machined components. Scope note: General machining principle; specific magnitude of distortion in wire EDM depends on material properties, geometry, and cutting parameters ↩
-
"Molybdenum Wire for EDM: Selection Guide", https://edmzap.com/post/molybdenum-wire-for-edm-selection-factors-for-wire-edm. Medium-speed wire electrical discharge machining systems employ wire reuse strategies where the electrode wire travels through the cutting zone multiple times, contrasting with high-speed systems that use fresh wire continuously, thereby reducing wire consumption at the cost of requiring wire condition monitoring. Evidence role: general_support; source type: education. Supports: Medium-speed wire EDM systems are designed to reuse wire through multiple passes. Scope note: Specific reuse patterns vary by machine design and manufacturer implementation ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. In electrical discharge machining, each discharge pulse generates localized heating at both the workpiece and electrode surfaces; accumulated thermal and erosive effects can degrade the wire electrode, with inadequate flushing exacerbating damage by allowing debris to concentrate discharge energy and impede heat dissipation. Evidence role: mechanism; source type: research. Supports: High discharge energy and inadequate debris removal contribute to wire electrode degradation in EDM. ↩
-
"Gold-Plated Electrode with High Scratch Strength for … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC6393511/. Power feed contacts in wire EDM systems must maintain electrical conductivity while allowing wire travel; wear grooves or surface damage on these contacts can create mechanical interference that scratches or weakens the wire electrode, potentially leading to wire breakage during cutting operations. Evidence role: mechanism; source type: education. Supports: Worn or damaged electrical contacts in wire EDM can cause mechanical damage to the wire electrode. ↩
-
"Using witness marks for CNC machining reference points", https://www.facebook.com/groups/585824148849958/posts/2141300506635640/. Witness marks—deliberate marks made across the boundary between a workpiece and its fixture—serve as visual indicators of relative movement; any shift between the components will cause misalignment of the marks, providing a simple method to detect gross positioning changes during machining operations. Evidence role: general_support; source type: education. Supports: Witness marks are used in manufacturing to detect relative movement between workpieces and fixtures. Scope note: Method detects only movement large enough to be visually discernible; cannot resolve small positional changes ↩
-
"Machine Tool Metrology and Modeling", https://webpages.charlotte.edu/~jamiller/machmet/machmet.html. Computer numerical control machine tools can exhibit positioning errors arising from mechanical wear, thermal effects, or control system issues that affect axis positioning accuracy and repeatability; these machine-based errors are independent of workpiece fixturing and require different diagnostic and correction procedures than workpiece movement or deformation. Evidence role: general_support; source type: education. Supports: CNC machine tool positioning errors represent a distinct error source from workpiece movement. ↩
-
"Best Practices for Data Preservation", https://libguides.unco.edu/datamgt/bestpractices. Effective troubleshooting of manufacturing equipment failures requires preservation of failure state information, including machine position, alarm codes, and process conditions at the time of failure; this data provides diagnostic clues about failure mechanisms and helps distinguish between different potential causes, but may be lost if the machine is reset before documentation. Evidence role: general_support; source type: education. Supports: Preserving failure state information aids in manufacturing problem diagnosis. ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. Electrical discharge machining equipment operates with high-voltage electrical systems and dielectric fluids, requiring specific safety and operational procedures for cleaning and debris removal; manufacturers specify machine states and procedures for maintenance activities to prevent electrical hazards, fluid contamination, and damage to precision components. Evidence role: general_support; source type: education. Supports: EDM equipment requires specific procedures for cleaning and debris removal. ↩
-
"Recent Advances and Perceptive Insights into Powder-Mixed …", https://pmc.ncbi.nlm.nih.gov/articles/PMC7464327/. Refractometers measure the refractive index of fluids to estimate concentration, but the relationship between refractive index and actual concentration depends on the specific chemical composition of the fluid; manufacturers provide calibration curves or conversion factors specific to their formulations to ensure accurate concentration determination. Evidence role: general_support; source type: education. Supports: Refractometer measurements of fluid concentration require product-specific calibration and interpretation. Scope note: General refractometry principle; specific application to EDM dielectric fluids assumes similar measurement principles apply ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. Wire electrical discharge machining requires controlled wire tension to maintain electrode straightness and positioning accuracy, while wire travel speed must be coordinated with discharge conditions to manage electrode wear and thermal effects; deviations from specified parameters can compromise cutting stability and increase wire breakage risk. Evidence role: general_support; source type: education. Supports: Wire tension and travel speed are critical parameters in wire EDM that affect cutting stability and wire breakage risk. ↩
-
"Electrical discharge machining", https://en.wikipedia.org/wiki/Electrical_discharge_machining. Electrical discharge machining processes are controlled through pulse parameters that define the discharge characteristics: pulse width (duration of each discharge), peak current (maximum current during discharge), and pulse interval (time between discharges), along with servo tracking settings that maintain optimal gap distance; trim passes typically use lower energy settings than roughing to achieve better surface finish. Evidence role: definition; source type: education. Supports: Wire EDM trim operations use specific electrical discharge parameters including pulse characteristics and servo control settings. ↩
-
"Computer numerical control", https://en.wikipedia.org/wiki/Computer_numerical_control. Recovery procedures following machining interruptions must account for the specific failure location, remaining material allowance, tool or electrode condition, and cutting direction to safely resume operations; fixed retreat distances or offsets cannot accommodate the variety of failure scenarios and may result in collision, inadequate clearance, or dimensional errors. Evidence role: general_support; source type: education. Supports: Recovery from machining interruptions requires situation-specific procedures rather than fixed approaches. ↩

Крис Лу
Используя более чем десятилетний практический опыт работы в станкостроении, особенно на станках с ЧПУ, я готов помочь. Если у вас возникли вопросы, вызванные этой статьей, если вам нужно руководство по выбору подходящего оборудования (с ЧПУ или обычного), если вы изучаете индивидуальные решения по станкам или готовы обсудить покупку, не стесняйтесь, свяжитесь со мной. Давайте найдем идеальный станок для ваших нужд.