

¿Cómo elegir el diámetro del hilo de molibdeno para su máquina de corte por hilo de alta velocidad (HS-WEDM) o velocidad media (MS-WEDM)?
Un hilo de molibdeno grueso corta más rápido y deja una ranura más ancha. Un hilo fino mantiene una esquina más afilada y se rompe con mayor facilidad. El diámetro debe ajustarse al espesor y a la precisión requeridos.
El diámetro del hilo de molibdeno para máquinas HS-WEDM o MS-WEDM se elige según el espesor de la pieza y la precisión necesaria. Los tamaños comunes son de 0,12 a 0,20 mm. El primer corte suele utilizar 0,18 mm, mientras que para un corte de acabado se emplea 0,15 mm o menos. Superar los 0,23 mm en una máquina de hilo rápido provoca acumulación.
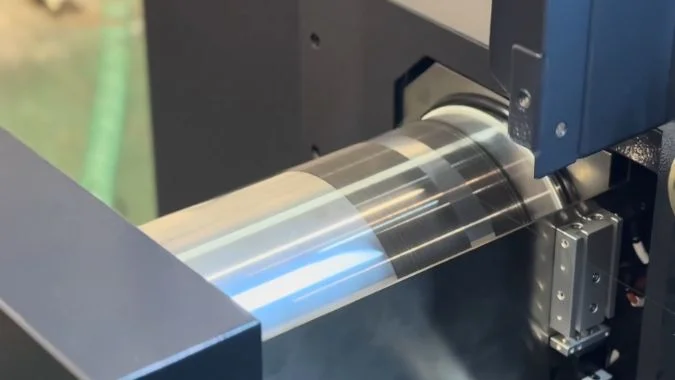
Un hilo de 0,18 mm y uno de 0,12 mm no cortan la misma ranura. El hilo más grueso abre una ranura más ancha y corta más rápido, mientras que el más fino deja un radio menor en una esquina interior. El espesor de la pieza y la esquina del plano determinan qué diámetro debe utilizarse en la máquina.
¿Qué efecto tiene el diámetro del hilo en el ancho de corte, la esquina interior y la velocidad de corte?
Un solo diámetro no puede optimizar simultáneamente el ancho de corte, la esquina y la velocidad. El resultado será una ranura ancha, una esquina roma o un corte lento. Los tres efectos deben analizarse en conjunto.
El diámetro del hilo determina el ancho de corte, el radio en una esquina interior y la velocidad de corte. Un hilo más grueso aumenta el ancho de corte y corta más rápido, pero deja un arco de esquina mayor. Un hilo más fino reduce el ancho de corte y permite obtener una esquina más afilada.
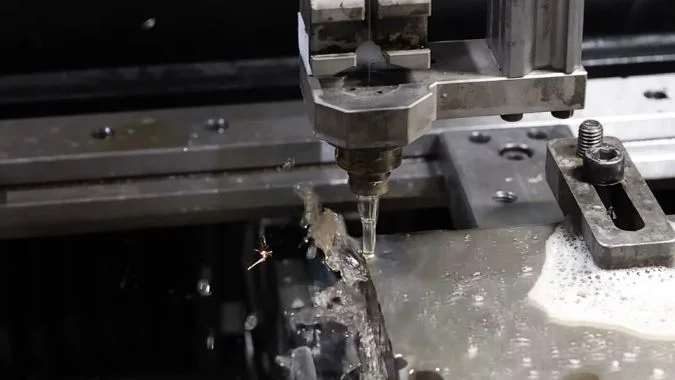
Ancho de corte
El ancho de corte es aproximadamente el diámetro del hilo de molibdeno más el espacio de descarga en ambos lados.1. Un hilo más grueso abre una ranura más ancha; un hilo más fino, una más estrecha. La compensación del programa es el radio del hilo más el espacio de un lado. El hilo también se desgasta durante el proceso, por lo que el ancho de corte y la medida final varían. El diámetro debe medirse periódicamente y el valor de compensación debe actualizarse.
Esquina interior
Un hilo más grueso deja un arco mayor en una esquina interior, lo que dificulta alcanzar una esquina afilada. Un hilo más fino deja un redondeo menor, permitiendo que la trayectoria se aproxime mejor a una esquina viva. Los moldes pequeños con esquinas afiladas y ranuras estrechas requieren ese hilo más fino. El mecanizado por electroerosión de hilo para moldes de estampado es un proceso específico, donde el diámetro sigue determinando el tamaño mínimo del residuo en la esquina.
Velocidad de corte
Un hilo más grueso puede transportar más corriente de descarga, por lo que el corte es más rápido, lo cual es ideal para piezas gruesas. Sin embargo, ese mismo hilo grueso reduce la calidad superficial. El espesor de la pieza, el material y la precisión del plano deben evaluarse conjuntamente antes de determinar el diámetro.
Diámetros comunes en HS-WEDM y MS-WEDM
El trabajo convencional con hilo rápido y medio utiliza diámetros de 0,12 a 0,20 mm. El primer corte suele usar 0,18 mm y una pasada de acabado emplea 0,15 mm o menos. Para un objetivo de Ra 0,4 μm o mejor, se prefieren 0,12-0,15 mm con una tensión constante. Las piezas gruesas y la alta corriente favorecen el uso de 0,18 mm o más. Aunque HS-WEDM y MS-WEDM difieren como máquinas, la regla del diámetro en ambas sigue dependiendo de la pieza.
| Efecto | Hilo más grueso | Hilo más fino |
|---|---|---|
| Ancho de corte | Más ancho. Diámetro más la holgura en ambos lados | Más estrecho |
| Esquina interior | Arco sobrante mayor | Radio menor, más cercano a una esquina afilada |
| Velocidad de corte | Más rápido. Mejor en piezas gruesas | Más lento |
| Superficie | Generalmente peor | Mejor cuando se mantiene la tensión |
| Tamaño típico | Corte inicial a 0.18 mm, o más grueso para material pesado | Pasada de acabado a 0.15 mm, o 0.12–0.15 mm para un acabado fino |
¿Por qué un hilo de molibdeno más grueso transporta mejor la corriente en un bloque de acero grueso?
Un bloque de acero grueso requiere una corriente promedio mayor. Un hilo fino se sobrecalienta y se rompe bajo esa carga. La sección transversal es lo que determina la corriente que el hilo puede transportar.
Un hilo de molibdeno más grueso transporta mejor la corriente en un bloque de acero grueso porque su sección transversal es mayor. A unos 150 A/mm², un hilo de 0.18 mm puede soportar aproximadamente 3.82 A. Un hilo de 0.12 mm se acerca a 1.74 A.
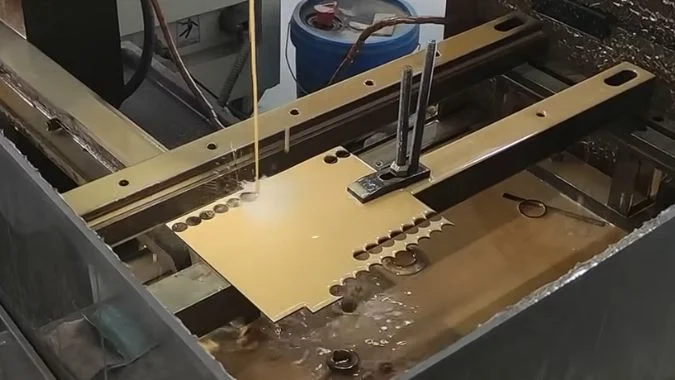
Por qué la sección determina la corriente
El electroerosionador de hilo funde el metal mediante descarga por impulsos. El hilo de molibdeno es el electrodo que transporta esa corriente. La capacidad de corriente sigue a la sección transversal. Un hilo más grueso puede transportar más corriente antes de fallar. Una referencia industrial sitúa el límite de corte cerca de los 150 A/mm². A esa densidad, la resistencia a la tracción cae a aproximadamente un tercio o un cuarto de la resistencia original2. Sobre esa base, un hilo de 0.12 mm se acerca a 1.74 A. Un hilo de 0.18 mm se acerca a 3.82 A. La brecha entre esos dos límites es grande.
Lo que exige un bloque de acero grueso
Un bloque grueso tiene una trayectoria de descarga larga. Las virutas son difíciles de eliminar. Una erosión efectiva requiere una corriente promedio más alta. El bloque también convierte más de esa energía en calor. El hilo grueso soporta la corriente. Tiene menor resistencia y genera menos calor en el propio hilo. Un punto caliente local es entonces menos probable que provoque la rotura del hilo. En acero grueso, el hilo de 0.18 mm es mucho más estable que el hilo de 0.12 mm.
Donde un mayor espesor deja de ayudar
El ancho de corte mayor y un perfil ligeramente peor son el costo de esa corriente. Más grueso no siempre es mejor. Por encima de 0.23 mm en una máquina de hilo rápido, el hilo puede acumularse y desviarse. Ese tamaño hace más daño que bien. El material grueso y la alta corriente requieren 0.18 mm o más. Las piezas pequeñas y precisas que requieren acabado necesitan 0.12–0.15 mm.
| Hilo | Corriente aprox. cerca de 150 A/mm² | Ajuste en un bloque de acero grueso |
|---|---|---|
| 0.12 mm | Aprox. 1.74 A | Se sobrecalienta y se rompe bajo la corriente que necesita un bloque grueso |
| 0.18 mm | Aprox. 3.82 A | Más estable. Menor resistencia y menos calor en el hilo |
| Por encima de 0.23 mm en hilo rápido | Sección más alta, pero comportamiento deficiente del hilo | Acumulación y deflexión. No es una ganancia |
| 0.12–0.15 mm en piezas pequeñas de precisión | Menor corriente | Acabado y esquinas, no velocidad en bloques gruesos |
¿Qué sucede con el acabado si se utiliza el mismo diámetro tanto para el corte de desbaste como para el de acabado?
Un solo hilo que realiza el desbaste y luego el acabado copia el daño del desbaste en la cara. La rugosidad se mantiene alta y aparecen estrías. El hilo debe revisarse o cambiarse.
Forzar un hilo de molibdeno tanto para cortes de desbaste como de acabado deja un hilo desgastado y con picaduras en la pasada de acabado. El Ra a menudo se mantiene en 1.2–1.4 μm y no baja de 1.0 μm. Un desgaste superior a 0.01 mm significa que el hilo debe ser reemplazado.
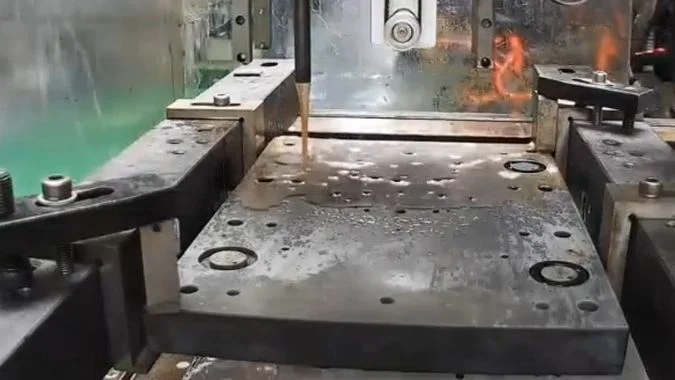
Lo que muestra la cara
El mismo hilo para desbaste y acabado copia el daño del hilo en la pieza. La rugosidad no bajará de Ra 1.0 μm. A menudo se sitúa en Ra 1.2–1.4 μm, o peor. El desgaste desigual o las picaduras locales dejan rayas claras y oscuras regulares, similares a marcas de salto de hilo. Un hilo que se adelgaza hace que la brecha de descarga sea inestable. Un intervalo de pulso corto deja entonces picaduras irregulares. El fluido sucio añade un tono amarillento o carbono en la cara.
Por qué el hilo de desbaste no puede realizar el acabado
La alta corriente en el corte de desbaste adelgaza el hilo y crea micro-picaduras en su superficie. Ni el nuevo diámetro ni esa superficie son lo suficientemente estables para un acabado. Un desgaste superior a 0.01 mm es el punto de cambio habitual. Más allá de esa pérdida, la calidad del acabado no se puede mantener. El desbaste y el acabado también requieren una tensión diferente. Un hilo que se mueve entre esos estados cambia el ancho de corte y la textura de la superficie. Las picaduras profundas de descarga y la capa alterada del primer corte pueden ser también demasiado profundas para que las pasadas posteriores las eliminen. El acabado tiene entonces un límite.
Qué cambiar antes del acabado
Utilice hilos separados cuando la máquina lo permita. Aproximadamente 0.18 mm para el desbaste. 0.12–0.15 mm para el acabado. La capacidad de corriente y el ancho de corte coinciden entonces con cada pasada. Si se debe mantener un solo hilo, mídalo después del desbaste. Reemplácelo cuando el desgaste supere los 0.01 mm. Para el acabado, mantenga el ancho de pulso dentro de 4 μs3, reduzca la velocidad del hilo, y ajuste la tensión a 12–14 N4. Un acabado por debajo de Ra 0.8 μm es básicamente inalcanzable con ese mismo hilo de molibdeno5. Hilos separados, o un proceso de hilo lento, son los caminos restantes.
| Verificar | Mismo hilo para el desbaste y el acabado | Hilos separados |
|---|---|---|
| Hilo para el desbaste | Adelgazado y con micropicaduras | El hilo de desbaste se detiene en el corte de desbaste |
| Ra típico | A menudo de 1,2–1,4 μm. Difícil de mantener por debajo de 1,0 μm | El hilo de acabado es de 0,12–0,15 mm y sigue siendo redondo |
| Límite de desgaste | Más de 0,01 mm: cambiar antes del acabado | No se comparte, por lo que el desgaste del desbaste no afecta al acabado |
| Por debajo de Ra 0,8 μm | Básicamente inalcanzable | Hilos separados, o electroerosión por hilo lento |
| Ajustes de acabado si el hilo debe permanecer | Ancho de pulso dentro de 4 μs, hilo más lento, tensión 12–14 N | No es necesario para un hilo de acabado nuevo |
¿Por qué un hilo fino se rompe con mayor frecuencia en cortes interrumpidos y con una lubricación deficiente?
Los cortes interrumpidos y el lavado deficiente acumulan calor y residuos en un hilo fino. El hilo entonces se quema o se rompe. La presión de lavado y el extremo roto muestran la causa.
Un hilo de molibdeno fino se rompe más a menudo en cortes interrumpidos con un lavado deficiente porque el calor y los residuos permanecen en una ranura estrecha. El hilo tiene menos sección, mayor resistencia y menos refrigeración. La rotura aumenta drásticamente cuando la presión de la bomba está por debajo de 0,5 bar.
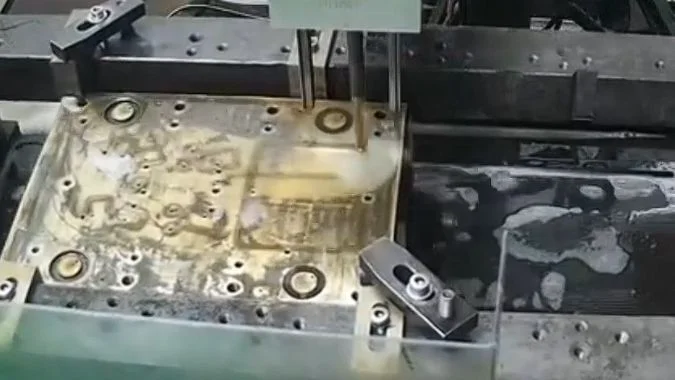
Corte interrumpido
Una trayectoria interrumpida hace que la descarga salte entre cortocircuito y circuito abierto. El hilo recibe repetidas descargas de corriente. Una descarga inestable también puede estacionar un arco en un tramo corto de hilo. Ese punto se sobrecalienta y se rompe.
Barrido deficiente
Un caudal bajo, o una trayectoria bloqueada, impide que el fluido de trabajo entre en la ranura. Los residuos erosionados permanecen en la ranura. Se forman cortocircuitos. El calor no se disipa. La temperatura del hilo aumenta hasta que este supera su límite. La rotura aumenta drásticamente cuando la presión de la bomba de circulación es inferior a 0,5 bar. La concentración del fluido debe mantenerse dentro del rango recomendado por el fabricante.
Por qué el hilo fino falla primero
Un hilo más fino tiene menos sección transversal. La resistencia es mayor. La capacidad de corriente es menor. La refrigeración es peor. La ranura también es más estrecha, por lo que las virutas salen más lentamente. El mismo calor y los mismos residuos rompen un hilo fino antes que uno grueso.
Lo que muestra el extremo roto
Una bola fundida en el extremo roto indica sobrecalentamiento. Los ajustes de descarga y el suministro de fluido son la primera comprobación. Un extremo plano sin signos de fusión indica un tirón mecánico. La tensión, las poleas guía y los bloques de contacto eléctrico son la primera comprobación.
| Condición | Lo que le hace a un hilo fino | Primera comprobación |
|---|---|---|
| Corte interrumpido | Repeated shorts, opens, and a parked arc | Discharge stability on the break length |
| Flush below 0.5 bar | Heat and debris stay in the kerf | Pump pressure and flow into the slot |
| Fluid off the maker’s range | Poor cooling and poor chip removal | Concentration |
| Molten ball on the broken end | High-temperature break | Discharge parameters and fluid supply |
| Flat broken end, no melt | Mechanical pull | Tension, guide pulleys, contact blocks |
Conclusión
Thick steel takes 0.18 mm or thicker. Corners and skim cuts take 0.12–0.15 mm. A worn roughing wire should not stay on for the finish.
-
"Prediction of Kerf Width and Surface Roughness of Al6351 …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8839751/. In wire electrical discharge machining, the kerf width is determined by the wire diameter plus the spark gap that forms on each side of the wire during the discharge process, with the gap typically ranging from 0.01 to 0.05 mm depending on machining parameters. Evidence role: mechanism; source type: encyclopedia. Supports: the geometric relationship between wire diameter, spark gap, and resulting kerf width in EDM. ↩
-
"Study of the Structure and Mechanical Properties after … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8878319/. Research on molybdenum wire behavior under thermal and electrical loading demonstrates that elevated temperatures from current flow can reduce tensile strength substantially, with reductions of 50–75% observed at temperatures approaching the wire’s operational limits in EDM. Evidence role: mechanism; source type: paper. Supports: the effect of thermal loading on molybdenum wire mechanical properties. Scope note: The degree of strength reduction depends on temperature distribution, exposure time, and wire microstructure, making the relationship context-dependent rather than a fixed ratio. ↩
-
"Optimization of WEDM Parameters While Machining … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9821652/. Research on wire EDM finishing parameters indicates that shorter pulse durations, typically in the range of 1–5 μs, produce finer surface finishes by reducing the energy per discharge and the resulting crater size on the workpiece surface. Evidence role: general_support; source type: paper. Supports: the relationship between pulse duration and surface finish in wire EDM. Scope note: Optimal pulse width depends on material properties, wire diameter, and desired finish, so the cited value represents a typical range rather than a universal setting. ↩
-
"Optimization of WEDM Parameters While Machining … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9821652/. Studies on wire EDM process parameters indicate that wire tension for finishing operations typically ranges from 10–20 N depending on wire diameter and material, with higher tension improving dimensional accuracy but requiring careful control to avoid wire breakage. Evidence role: general_support; source type: research. Supports: typical wire tension ranges used in wire EDM finishing operations. Scope note: Optimal tension varies with wire diameter, material, and machine design, so the cited range represents common practice for typical wire sizes rather than a universal specification. ↩
-
"Experimental Investigation of Surface Roughness and … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9920754/. Experimental investigations of wire EDM finishing demonstrate that achieving surface roughness below Ra 0.8 μm typically requires fresh wire and optimized finishing parameters, as wire degradation from prior cutting operations introduces surface irregularities that limit finish quality. Evidence role: general_support; source type: paper. Supports: surface finish limitations when using worn wire in wire EDM. Scope note: The achievable finish depends on multiple factors including material, wire type, and machine capability, so the cited threshold represents typical practice rather than a fundamental limit. ↩
Chris Lu
Aprovechando más de una década de experiencia práctica en la industria de la máquina herramienta, en particular con máquinas CNC, estoy aquí para ayudar. Si tiene alguna pregunta que le haya surgido a raíz de este artículo, si necesita orientación para seleccionar el equipo adecuado (CNC o convencional), si está explorando soluciones de máquinas personalizadas o si está listo para discutir una compra, no dude en CONTACTAR CONMIGO. Encontremos la máquina herramienta perfecta para sus necesidades.