

كيف تختار بين مخرطة شفة القرص ذات التثبيت الداخلي ومخرطة الشفة ذات التثبيت الخارجي؟
التركيب غير الصحيح لن يثبت على الشفة، وبذلك تتوقف المهمة عند الأنبوب. يحدد الوصول إلى التجويف، والحافة الخارجية، والاهتزاز ما إذا كان التركيب داخلياً أو خارجياً.
تُعد مخرطة الشفاه ذات القرص المثبت داخلياً هي الخيار الأمثل عندما يكون التجويف مكتملاً وقابلاً للإمساك به، عادةً عند 50 مم أو أكثر. بينما تُعد مخرطة الشفاه ذات التثبيت الخارجي هي الخيار الأمثل عندما يكون التجويف مسدوداً أو صغيراً جداً، أو عندما تتطلب اهتزازات السفينة مشبكاً خارجياً صلباً.
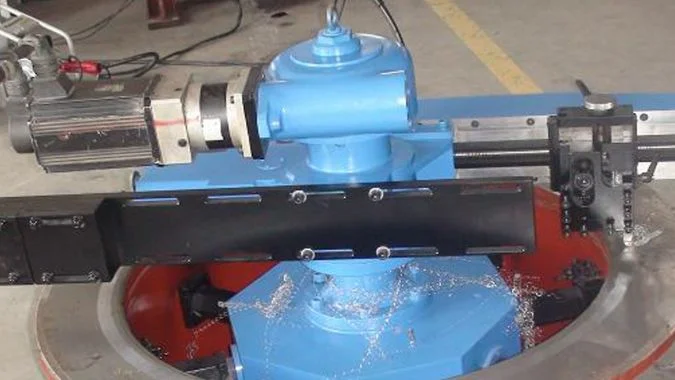
لا يتم تثبيت مخارط الشفاه الداخلية والخارجية في نفس المكان؛ فالأولى تتوسع داخل التجويف، بينما الأخرى تثبت على الحافة الخارجية. إن وجود تجويف مسدود، أو هيكل مسطح، أو سطح مهتز يجعل أحد هذين النوعين من التركيب مستحيلاً. هذا الاختلاف في التركيب هو ما يميز ظرف القرص الداخلي عن آلة التثبيت الخارجية.
ما هو الفرق في التركيب بين ظرف القرص الداخلي ومخرطة الشفاه ذات التثبيت الخارجي؟
تمسك مخارط الشفاه الداخلية والخارجية بأماكن مختلفة على الشفة، لذا لا يمكن تركيب النوع غير المناسب. الاختلاف يكمن في موقع المشبك.
يتوسع ظرف القرص الداخلي للخارج من تجويف الشفة، بينما يتم تثبيت مخرطة الشفاه ذات التثبيت الخارجي للداخل من الحافة الخارجية. يستخدم التركيب الداخلي التجويف للتمركز، بينما لا يحتاج التركيب الخارجي إلى التجويف على الإطلاق.
القرص الداخلي: يتوسع داخل التجويف
يضع ظرف القرص الداخلي أرجل دعم داخل تجويف الشفة، وتتوسع الأرجل للخارج وتضغط على جدار التجويف. يعلق جسم الآلة على وجه الشفة ويدور. يقوم التجويف نفسه بتمركز الآلة، مما يجعل المحورية أسهل في الحفاظ عليها1. تتناسب الشفاه المجوفة الكبيرة، ونهايات الأنابيب، والوجوه الأخرى ذات التجويف الكامل مع هذا النوع من التركيب. لا تزال آلة تسوية الشفاه المحمولة بحاجة إلى هذا المشبك للاستقرار قبل قطع وجه الختم.
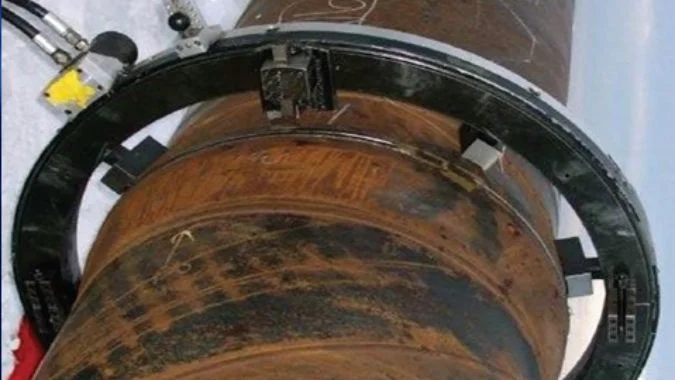
التثبيت الخارجي: تثبيت الحافة الخارجية
تستخدم مخرطة الشفاه ذات التثبيت الخارجي أرجل دعم خارجية. تمسك الأرجل بالقطر الخارجي للشفة وتسحب للداخل. تعلق الآلة على الشفة ولا تحتاج إلى مساحة على الأرضية. يمكن أن يكون التجويف مسدوداً أو صغيراً جداً أو متآكلاً أو مغلقاً، وهذه الحالة لا تمنع التركيب. على السطح المهتز، تشكل الأرجل الخارجية مع مرساة ملحومة نقطياً حلقة مغلقة أكثر صلابة من جلبة التمدد.
ما الذي يجب أن يتوفر في الشفة
يؤدي التجويف المتسخ إلى عدم تمركز التركيب الداخلي. يتطلب التركيب الخارجي ما لا يقل عن 50 مم من مساحة الحافة الخارجية الواضحة. أما الشفة المستوية مع الهيكل، أو المحاطة بالأنابيب، أو الغائرة، فلا تترك مكاناً لأرجل التثبيت الخارجية. في هذه الحالة، يجب استخدام التركيب الداخلي أو أرجل طويلة مخصصة. كما أن الأنابيب المجاورة التي تمنع أرجل التثبيت الداخلية من التوسع تفرض التحول إلى النوع المعاكس.
| التركيب | موقع المشبك | هل تتطلب تجويفاً قابلاً للاستخدام؟ | مقاس نموذجي |
|---|---|---|---|
| قرص داخلي | يتوسع على جدار التجويف | نعم | قطر داخلي كامل وكبير |
| تركيب خارجي | يمسك بالحافة الخارجية | لا يوجد | تجويف مسدود أو صغير أو متآكل |
لماذا تفضل الشفة المسدودة أو التي يمكن الوصول إلى تجويفها استخدام مخرطة الشفاه ذات القرص المثبت داخلياً؟
غالبًا ما تكون الحافة الخارجية للشفة العمياء أو المعبأة مسدودة. وبالتالي لا توجد مساحة استناد للأرجل الخارجية. التجويف هو المسار الوحيد المفتوح.
تُفضل الشفة العمياء أو التي يمكن الوصول إلى قطرها الداخلي استخدام مخرطة ذات قرص تثبيت داخلي لأن الحافة الخارجية غالبًا ما تكون مسدودة بالأنابيب أو الصمامات أو الغلاف. تتوسع القطعة في التجويف وتتطابق مع مرجع التجويف ولا تحتاج إلى استناد خارجي.
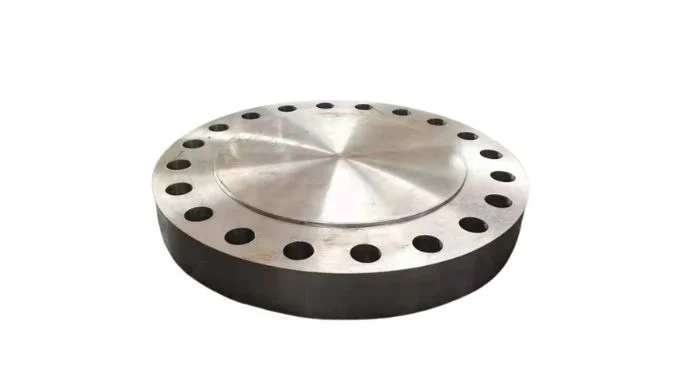
غالبًا ما تكون الحافة الخارجية مسدودة
غالبًا ما توضع الشفاه العمياء والشفاه التي يمكن الوصول إلى قطرها الداخلي على أنابيب أو صمامات أو مضخات. وفي هذه الحالة، تحيط الأجزاء المجاورة بالحافة الخارجية، مما يمنع المخالب الخارجية من الوصول أو الإمساك بها. تتوسع قطعة التثبيت ذات القرص الداخلي من الفتحة ولا تشغل أي مساحة خارجية. تواجه الشفاه الغائرة والشفاه المتساوية السطح مع الغلاف نفس المشكلة الخارجية؛ حيث لا يوجد مكان لاستناد الأرجل الخارجية، لذا يعد التثبيت الداخلي هو الحل المتاح.
التجويف هو مرجع المواجهة
غالبًا ما تستخدم أعمال واجهة الشفة التجويف كمرجع لتحديد المواقع. يبدأ التوسع الداخلي من نفس المرجع، لذا يظل عدم تطابق المرجع ضئيلاً. تتطابق نهاية الأنبوب والواجهات التي يمكن الوصول إلى قطرها الداخلي والتي لا تزال تحتفظ بتجويف كامل مع قطعة التثبيت. لا ينطبق هذا على الغطاء الذي لا يحتوي على قطر داخلي قابل للاستخدام، فهذه المهمة تتطلب مشبكاً خارجياً.
يجب أن يتطابق شوط المخلب أيضاً
تتغير قوة التوسع الداخلي مع وضع المخلب. يجب أن يغطي شوط المخلب الفعال التجويف. يجب أن يتطابق حجم توصيل الشفة أيضاً مع تجويف محور دوران الماكينة. حتى لو كان قطر الكتالوج صحيحاً، فلن يتم التثبيت إذا فشل هذان التوافقان. يجب تضمين صور للاستناد الخارجي وقياس التجويف في الفحص قبل إرسال الماكينة.
| حالة الشفة | لماذا يُفضل القرص الداخلي | متى لا يُفضل استخدامه |
|---|---|---|
| القطر الخارجي محاط بالأنابيب أو الصمامات أو الغلاف | الأرجل الخارجية ليس لها مكان للاستناد | القطر الخارجي واضح والتجويف مغلق |
| القطر الداخلي مكتمل ويمكن الوصول إليه | ظرف التثبيت يتمدد على مرجع التجويف | لا يوجد تجويف قابل للاستخدام |
| وجه نهاية الأنبوب مع قطر داخلي | المساحة الخارجية غالبًا ما تكون ضيقة | غطاء صلب بدون قطر داخلي |
| شفة غائرة أو متساوية السطح | الأرجل الخارجية لا يمكنها الاستقرار | توجد أرجل خارجية طويلة مخصصة |
متى يجب عليك استخدام مخرطة الشفاه ذات القرص المثبت داخلياً أو مخرطة الشفاه ذات التثبيت الخارجي في الورشة أو على متن السفينة؟
لا تستخدم وظائف الورشة والسفن نفس نوع التثبيت. الثقب الكامل يفضل التثبيت الداخلي. أما الثقب المسدود، أو السطح المهتز، أو الفتحة الضيقة فتفضل التثبيت الخارجي.
تُعد مخرطة الأقراص ذات التثبيت الداخلي مناسبة لوظائف الورشة أو السفن عندما يكون الثقب كاملاً وكبيراً. بينما تناسب المخرطة ذات التثبيت الخارجي حالات الثقب المسدود، أو السطح المهتز، أو الوصول الضيق، أو الطاقة بجهد 220 فولت. يعتمد الاختيار على الثقب والموقع، وليس على قاعدة ثابتة.
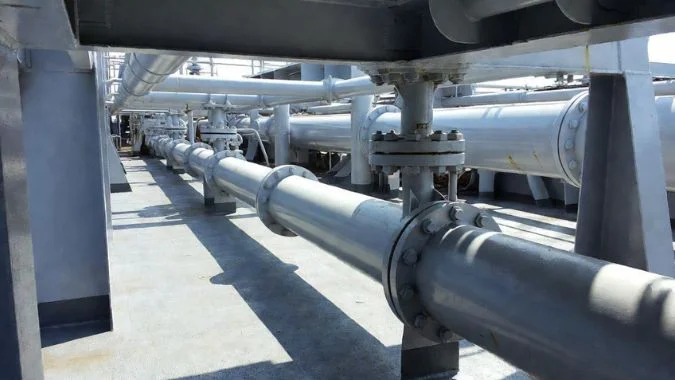
انظر إلى الثقب أولاً، ثم إلى الموقع.
لا يوجد خيار مثالي عالمي. الثقب هو أول فحص للموقع. الثقب الكامل والمنتظم والقابل للوصول، خاصة في الأقطار الكبيرة، يفضل التثبيت الداخلي. تتمدد الأرجل من الثقب، وتتمحور ذاتياً، وتحافظ على التراكز لأسطح الإحكام و أخاديد الحلقات ثمانية الأضلاع أو RX2. الثقب المسدود أو المتآكل أو المغلق يفضل التثبيت الخارجي. تقبض الأرجل على القطر الخارجي. تُعلق الآلة على الشفة. الشفة الكبيرة ذات الوصول للثقب تفضل التثبيت الداخلي. الحافة الخارجية الجيدة مع ثقب مسدود تفضل التثبيت الخارجي. إصلاح السطح الصغير المؤقت يفضل استخدام نموذج التشغيل اليدوي أولاً.
داخل الورشة
الشفاه الكبيرة ذات الثقوب الكاملة تحافظ على هندسة أكثر دقة مع التثبيت الداخلي. استواء بمقدار 0.05 مم وRa ≤ 3.23 هو نتيجة نموذجية للتثبيت الداخلي على شفاه العمليات بقطر DN50–DN300 و يمكن أن يلبي معايير ASME B16.54. المشعبات وفوهات الأوعية الأكبر من DN300 ذات القطر الداخلي الكامل تناسب أيضاً التثبيت الداخلي. واجهة بقطر DN600 مع ثقب كامل تعتبر وظيفة للتثبيت الداخلي. الثقوب المتآكلة بشكل غير متساوٍ والأغطية المغلقة تُعالج بالتثبيت الخارجي. التلف الأعمق من 30 مم قد يحتاج إلى أذرع أدوات ممتدة5, ، أو بناء باللحام قبل القطع. أقل من DN300، يفضل الثقب المسدود أو ركن الورشة الضيق التثبيت الخارجي أيضاً.
على متن السفينة
الأسطح والمنصات البحرية تهتز. التمدد الداخلي يمكن أن يتعرض لانزلاق مجهري6. ، بينما توفر الأرجل الخارجية على القطر الخارجي بالإضافة إلى مرساة ملحومة موضعياً حلقة أكثر صلابة7. التثبيت الداخلي ليس دائماً أكثر دقة. في الوظائف التي تتسم بالاهتزاز، تُعد الحلقة المغلقة الخارجية هي الأكثر استقراراً.
طاقة السفن غالباً ما تكون 440 فولت / 60 هرتز أو 690 فولت.8. قد تتطلب الآلات الداخلية الكبيرة تيار 380 فولت. تعمل العديد من الطرازات الخارجية بتيار 220 فولت أحادي الطور بعد استخدام محول بحري. الطراز الذي يقبل 220 فولت ± 10% أسهل في التغذية الكهربائية.
يمكن أن تكون الفتحات ومداخل الأبراج أصغر من الصندوق. غالبًا ما يتم تفكيك الآلات الخارجية ليسهل حملها. وحدة داخلية تزن 15 كجم تعمل باليد9 يمكن أن تمر عبر ممر الأنابيب أو زاوية غرفة المضخة بدون محرك وبدون كابل. وقت الحوض الجاف قصير. يمكن تركيب القاعدة الخارجية والقطع والفك في يوم واحد، بحيث لا تضطر الصمامات إلى مغادرة السفينة إلى الورشة.
| الموقع / الحالة | التثبيت المفضل | لماذا |
|---|---|---|
| تجويف كامل، DN300+ أو DN600+ | قرص داخلي | التمركز التلقائي والمحورية |
| DN50–DN300، تجويف كامل، ورشة عمل | قرص داخلي | 0.05 مم / Ra ≤ 3.2 نموذجي |
| تجويف مسدود أو متآكل، ورشة عمل | تركيب خارجي | تثبيت خارجي (OD)، لا حاجة للتثبيت الداخلي (ID) |
| اهتزاز السفينة / تأرجح المنصات البحرية | تركيب خارجي | حلقة صلبة، انزلاق دقيق أقل |
| 220 فولت فقط، أو بدون طاقة | خارجي 220 فولت، أو تعمل باليد بوزن 15 كجم | الطاقة والوصول |
| فتحة ضيقة أو معرض أنابيب | خارجي (قابل للتفكيك) أو يعمل باليد | حجم الممر |
ماذا يحدث إذا كان تجويف الشفة أصغر من نطاق ظرف القرص؟
ظرف الأقراص الذي لا يمكنه دخول التجويف لن يتم تركيبه. إن إجباره على الدخول داخلياً ثم إجراء قطع غير مركزي سيؤدي إلى تلف الوجه. يجب تغيير طريقة التثبيت.
إذا كان تجويف الحافة صغيراً جداً بالنسبة لنطاق ظرف الأقراص، فإن الخطوة الأولى هي التثبيت الخارجي على الحافة الخارجية. تعتبر المخالب الأصغر أو عمود الدوران بديلاً عند الحاجة إلى البقاء في الوضع الداخلي. الحد الأدنى للتثبيت أهم من الحد الأقصى للتشغيل الآلي.
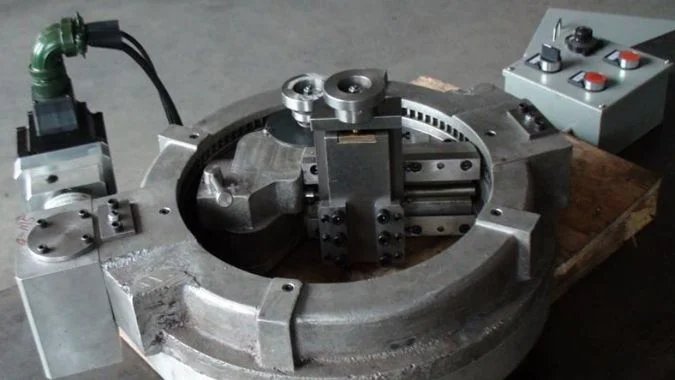
قم بتغيير المشبك، ولا تجبر القرص على الدخول.
التجويف الذي يكون صغيراً جداً بالنسبة لظرف الأقراص لا يمكنه تحمل التمدد الداخلي. إجبار الظرف على الدخول يؤدي إلى فشل التركيب، أو أنه يمسك عند نهاية شوط المخلب وتنخفض القوة. التغيير الأول هو التثبيت الخارجي. الحواف الخارجية العادية تسمح للأرجل أو المخالب بالإمساك بالقطر الخارجي. عندئذ لا يهم حجم التجويف. تقوم بعض الآلات بالقطع من 0 إلى 300 مم وتثبت من حوالي 50 إلى 305 مم من الخارج.10. هذه النطاقات مصممة للحواف الصغيرة ذات التجاويف المسدودة أو البالية. الفحص عند الشراء هو ما إذا كان الحد الأدنى لقطر التثبيت يغطي القطر الخارجي للحافة. الحد الأقصى لقطر التشغيل ليس هو المعيار لذلك الفحص. يمكن تنفيذ العمل في حالات الطوارئ للأقطار الصغيرة حتى 25.4 مم على طراز خارجي يدوي.
التزم بالوضع الداخلي فقط مع مخالب أصغر أو عمود دوران.
يمكن البقاء في الوضع الداخلي إذا كانت المخالب الأصغر مناسبة، أو إذا كان عمود الدوران في مدبب المغزل يثبت التجويف الصغير. تقبل بعض الظروف مخالب قابلة للاستبدال ويمكنها تقليل نطاق التثبيت. لا تزال قوة التثبيت تتغير مع وضع المخلب. عند قطر صغير، يكون الشوط قريباً من نقطة توقفه، وقد تضعف قوة الإمساك. يجب التأكد من ذلك قبل بدء العمل.
قم بالمحاذاة بعد التركيب.
يجب إثبات صحة التركيب باستخدام مؤشر قرصي. Runout should stay within 0.05 mm before the cut11. A larger error machines a bell mouth. If the outer edge is also irregular and the bore is still too small, a special fixture or a shop send-out may be the remaining path.
| Option | When it works | What to verify |
|---|---|---|
| External-mount on the OD | Outer edge is regular | Clamping-diameter lower limit covers the OD |
| Smaller claws or a spindle arbor | Internal must stay, and a small ID still exists | Claw stroke and leftover grip at the small diameter |
| Dial-indicator alignment | After any mount | Runout within 0.05 mm before the cut |
| Special fixture or shop send-out | OD is irregular and the bore is still too small | Site conditions, not the catalog upper limit |
الخاتمة
The open, large bore takes internal mount. A blocked bore or a shaking deck takes external mount. Landing space must be confirmed before the machine ships.
-
"Research Progress on Precision Tool Alignment Technology …", https://pmc.ncbi.nlm.nih.gov/articles/PMC11509547/. Bore-centered fixturing in rotary machining establishes a common datum between the workpiece reference surface and the cutting tool axis, reducing cumulative positioning error compared to external reference methods. Evidence role: mechanism; source type: research. Supports: the mechanical principle by which bore-centered mounting affects alignment accuracy. Scope note: Actual coaxiality depends on bore condition, expansion force uniformity, and machine rigidity ↩
-
"What is a Ring Type Joint (RTJ) Flange?", https://www.coastalflange.com/blog/what-is-a-ring-type-joint-rtj-flange/. RX and octagonal ring grooves are precision-machined profiles specified in standards such as API 6A for metal ring gaskets in high-pressure applications, requiring accurate groove geometry and surface finish to ensure proper gasket seating and seal integrity. Evidence role: definition; source type: government. Supports: the definition and application of specialized flange groove types. ↩
-
"ASME B16.5 Flange Tolerances Guide | PDF", https://www.scribd.com/document/426755531/Tolerance-as-per-B16-5. ASME B16.5 specifies flange face finish requirements including flatness tolerances and surface roughness values for pressure-containing applications, with typical Ra values ranging from 3.2 to 12.5 μm depending on gasket type and service conditions. Evidence role: general_support; source type: government. Supports: typical flatness and surface finish requirements for flanged connections. Scope note: Standard specifies requirements rather than achievable machining precision ↩
-
"ASME B16.5 Flange Facing Finish", http://www.pipingpipeline.com/asme-b16-5-flg-facing-finish.html. ASME B16.5 establishes dimensional standards and tolerances for pipe flanges and flanged fittings, including specifications for flange face finish, flatness, and surface texture to ensure proper sealing performance in pressure piping systems. Evidence role: definition; source type: government. Supports: the scope and requirements of ASME B16.5 for flange surfaces. ↩
-
"FF120 QuickFace Flange Facing Tool Demo | Hand-Operated …", https://www.youtube.com/watch?v=RETQUDL84tY. Portable flange facing machines typically have standard tool reach limitations in the 20–40 mm range, beyond which extended tool holders or multiple passes become necessary to maintain cutting stability and surface finish quality. Evidence role: general_support; source type: research. Supports: typical depth-of-cut limitations for portable flange machining equipment. Scope note: Actual depth capacity varies significantly by machine model and tool configuration ↩
-
"Fault Diagnosis for Rotating Machinery Using Vibration … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC4934321/. Expansion-type workholding devices rely on radial friction forces that can experience incremental displacement (micro-slip) when subjected to cyclic loading or vibration, as the normal force distribution may vary with dynamic conditions. Evidence role: mechanism; source type: research. Supports: the mechanical behavior of expansion-type fixtures under dynamic loading. Scope note: Actual slip depends on expansion force magnitude, surface conditions, and vibration frequency ↩
-
"The Mechanics of External Fixation – PMC – NIH", https://pmc.ncbi.nlm.nih.gov/articles/PMC2504087/. Closed-loop fixture designs that create continuous load paths through the workpiece perimeter generally exhibit higher structural stiffness than radial expansion systems, as they distribute constraint forces more uniformly and reduce compliance in the clamping mechanism. Evidence role: mechanism; source type: research. Supports: structural principles affecting fixture rigidity in different mounting configurations. Scope note: Actual stiffness depends on specific geometry, material properties, and anchor implementation ↩
-
"46 CFR Part 110 Subpart 110.10", https://www.ecfr.gov/current/title-46/chapter-I/subchapter-J/part-110/subpart-110.10. Maritime electrical standards specify common shipboard voltage systems including 440V three-phase for medium vessels and 690V for larger installations, though actual voltages vary by vessel size, flag state, and construction era. Evidence role: general_support; source type: institution. Supports: standard voltage levels used in marine electrical systems. Scope note: Voltage standards vary by vessel type, age, and regulatory jurisdiction ↩
-
"Manual Flange Facer | Portable Hand-Operated …", https://www.patriot-international.com/rental-equipment/machining-rental-equipments/manual-facer. Portable hand-operated flange facing machines are manufactured in weight classes ranging from approximately 10 to 25 kg for manual models, designed for confined-space access where powered equipment cannot be transported or operated. Evidence role: general_support; source type: other. Supports: typical weight ranges for portable manual flange machining equipment. Scope note: Actual weight varies by manufacturer, capacity range, and included accessories ↩
-
"Onsite Flange Facing featuring our portable Flange Facing …", https://www.facebook.com/qmstt/videos/onsite-flange-facing-featuring-our-portable-flange-facing-machinequalitech-machi/257494225613222/. Portable flange facing machines are manufactured in various capacity classes, with common models covering diameter ranges from approximately 50 mm to 300–600 mm, though specific cutting and clamping ranges vary by manufacturer and machine design. Evidence role: general_support; source type: other. Supports: typical diameter capacity ranges for portable flange machining equipment. Scope note: Cited ranges represent general market availability rather than universal standards ↩
-
"What Is Runout in Machining? Causes, Measurement, and …", https://www.sincere-machining.com/what-is-runout-in-machining/. Precision machining operations for sealing surfaces commonly specify setup runout tolerances in the 0.02–0.10 mm range, with tighter values required for critical sealing applications and larger tolerances acceptable for less demanding services. Evidence role: general_support; source type: research. Supports: typical runout tolerances for precision flange machining operations. Scope note: Appropriate runout tolerance depends on final surface requirements and flange service conditions ↩

كريس لو
بالاستفادة من أكثر من عشر سنوات من الخبرة العملية في مجال صناعة أدوات الماكينات، خاصةً مع ماكينات بنظام التحكم الرقمي، أنا هنا لمساعدتك. سواءً كانت لديك أسئلة أثارها هذا المنشور، أو كنت بحاجة إلى إرشادات بشأن اختيار المعدات المناسبة (ماكينة بنظام التحكم الرقمي أو تقليدية)، أو كنت تستكشف حلولاً مخصصة للماكينات، أو كنت مستعدًا لمناقشة عملية شراء، فلا تتردد في الاتصال بي. دعنا نعثر على الأداة الآلية المثالية لاحتياجاتك.