

Hoe kiest u de diameter van molybdeendraad voor uw HS-WEDM of MS-WEDM?
Een dikke molybdeendraad snijdt sneller en laat een brede snede achter. Een dunne draad behoudt een scherpere hoek en breekt gemakkelijker. De diameter moet worden afgestemd op de dikte en nauwkeurigheid.
De diameter van de molybdeendraad voor een HS-WEDM of MS-WEDM wordt gekozen op basis van de onderdikte en de vereiste nauwkeurigheid. Gebruikelijke maten zijn 0,12–0,20 mm. Voor een eerste snede wordt vaak 0,18 mm gebruikt. Voor een afwerkingssnede wordt 0,15 mm of dunner gebruikt. Meer dan 0,23 mm op een machine met hoge draadsnelheid veroorzaakt ophoping.
Een draad van 0,18 mm en een draad van 0,12 mm snijden niet dezelfde gleuf. De dikkere draad maakt een bredere snede en werkt sneller. De dunnere draad laat een kleinere straal achter in een binnenhoek. De dikte van het onderdeel en de hoek op de tekening bepalen welke diameter op de machine moet worden gebruikt.
Wat is de invloed van draaddiameter op de snedebreedte, binnenhoeken en snijsnelheid?
Eén diameter kan niet tegelijkertijd voldoen aan de eisen voor snedebreedte, hoek en snelheid. Het resultaat is een te brede gleuf, een stompe hoek of een trage snede. De drie effecten moeten in samenhang worden bekeken.
De draaddiameter bepaalt de snedebreedte, de straal in een binnenhoek en de snijsnelheid. Een dikkere draad verbreedt de snede en snijdt sneller, maar laat een grotere boog in de hoek achter. Een dunnere draad versmalt de snede en benadert een scherpere hoek.
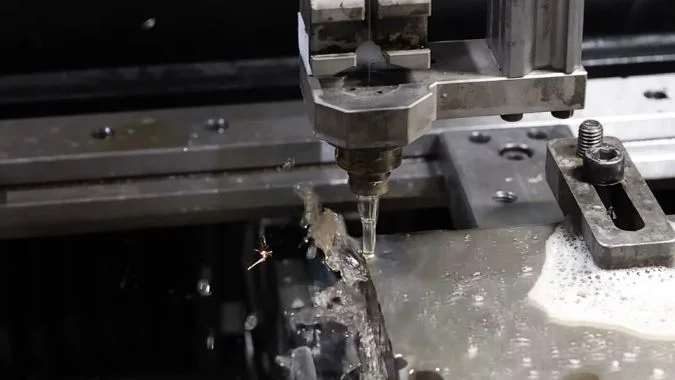
Snedebreedte
De snedebreedte is ongeveer de diameter van de molybdeendraad plus de ontladingsopening aan beide zijden.1. Een dikkere draad maakt een bredere gleuf. Een dunnere draad maakt een nauwere gleuf. De compensatie in het programma is de straal van de draad plus de opening aan één zijde. De draad slijt ook dunner tijdens het proces, waardoor de snede en de uiteindelijke maat verlopen. De diameter moet volgens een vast schema worden gemeten en de compensatiewaarde moet opnieuw worden ingevoerd.
Binnenhoek
Een dikkere draad laat een grotere boog achter in een binnenhoek. Een scherpe hoek is dan moeilijk te bereiken. Een dunnere draad laat een kleinere afronding achter, waardoor het pad dichter bij een scherpe hoek kan komen. Kleine matrijzen met scherpe hoeken en smalle gleuven vereisen die dunnere draad. Draadvonkerosie voor stempelmatrijzen is een aparte proceskeuze. De diameter bepaalt nog steeds hoe klein de overblijvende hoek kan zijn.
Snijsnelheid
Een dikkere draad kan meer ontladingsstroom voeren, waardoor de snede sneller gaat. Dikke onderdelen profiteren van die snelheid. Dezelfde dikke draad verlaagt echter ook de oppervlaktekwaliteit. De dikte van het onderdeel, het materiaal en de nauwkeurigheid op de tekening moeten samen worden beoordeeld voordat de diameter wordt vastgelegd.
Gebruikelijke diameters op HS-WEDM en MS-WEDM
Conventioneel werk met hoge en gemiddelde draadsnelheid gebruikt 0,12–0,20 mm. Een eerste snede gebruikt vaak 0,18 mm. Voor een fijne afwerkingssnede wordt overgeschakeld naar 0,15 mm of dunner. Een doelwaarde van Ra 0,4 μm of beter is gunstiger met 0,12–0,15 mm, waarbij de spanning constant wordt gehouden. Dikke onderdelen en hoge stroomsterkte zijn gunstiger voor 0,18 mm of meer. HS-WEDM en MS-WEDM verschillen als machines. De regel voor de diameter op beide machines volgt nog steeds het onderdeel.
| Effect | Dikkere draad | Dunnere draad |
|---|---|---|
| Snijbreedte | Breder. Diameter plus spleet aan beide zijden | Nauwkeuriger |
| Binnenhoek | Grotere overblijvende boog | Kleinere radius, dichter bij een scherpe hoek |
| Snijsnelheid | Sneller. Beter voor dikke onderdelen | Langzamer |
| Oppervlak | Meestal slechter | Beter wanneer de spanning behouden blijft |
| Typische afmeting | Eerste snede op 0,18 mm, of dikker voor zwaar materiaal | Afwerking op 0,15 mm, of 0,12–0,15 mm voor een fijn resultaat |
Waarom geleidt een dikkere molybdeendraad stroom beter bij een dik stalen blok?
Een dik stalen blok vereist een hogere gemiddelde stroomsterkte. Een dunne draad raakt oververhit en knapt onder die belasting. De dwarsdoorsnede bepaalt welke stroom de draad kan geleiden.
Een dikkere molybdeendraad geleidt stroom beter op een dik stalen blok omdat de dwarsdoorsnede groter is. Bij ongeveer 150 A/mm² kan een 0,18 mm draad ongeveer 3,82 A verdragen. Een 0,12 mm draad zit rond de 1,74 A.
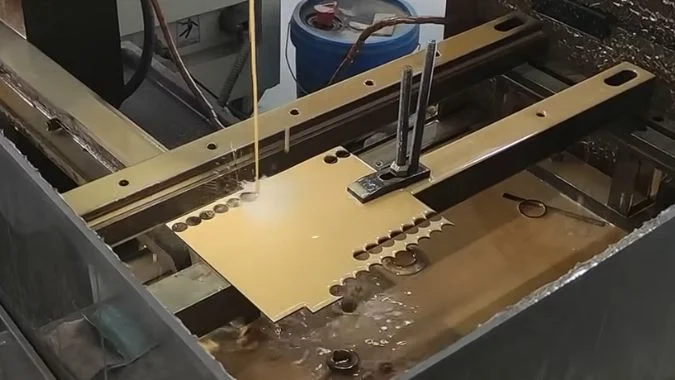
Waarom de dwarsdoorsnede de stroomsterkte bepaalt
Draad-EDM smelt metaal door middel van pulsontlading. De molybdeendraad fungeert als elektrode die deze stroom geleidt. De stroomcapaciteit volgt de dwarsdoorsnede. Een dikkere draad kan meer stroom aan voordat deze bezwijkt. Een industriële richtlijn stelt de snijlimiet op ongeveer 150 A/mm². Bij die dichtheid daalt de treksterkte tot ongeveer een derde of een kwart van de oorspronkelijke sterkte2. Op die basis ligt een 0,12 mm draad rond de 1,74 A. Een 0,18 mm draad ligt rond de 3,82 A. Het verschil tussen die twee limieten is groot.
Wat een dik stalen blok vereist
Een dik blok heeft een lang ontladingspad. Spanen zijn moeilijk te verwijderen. Effectieve erosie vereist een hogere gemiddelde stroomsterkte. Het blok zet ook meer van die energie om in warmte. Een dikke draad geleidt de stroom beter. Deze heeft een lagere weerstand en genereert minder warmte in de draad zelf. Een lokaal heet punt zal de draad dan minder snel laten breken. In dik staal is een 0,18 mm draad veel stabieler dan een 0,12 mm draad.
Waar dikker niet meer helpt
De bredere snede en een iets slechter profiel zijn de prijs voor die stroomsterkte. Dikker is niet altijd beter. Boven 0,23 mm op een sneldraadmachine kan de draad opstapelen en afbuigen. Die maat doet meer kwaad dan goed. Dik materiaal en hoge stroomsterkte vereisen 0,18 mm of dikker. Kleine, nauwkeurige onderdelen die een fijne afwerking vereisen, vragen 0,12–0,15 mm.
| Draad | Ca. stroomsterkte nabij 150 A/mm² | Passend op een dik stalen blok |
|---|---|---|
| 0,12 mm | Ongeveer 1,74 A | Raakt oververhit en breekt onder de stroom die een dik blok vereist |
| 0,18 mm | Ongeveer 3,82 A | Stabieler. Lagere weerstand en minder warmte in de draad |
| Boven 0,23 mm bij sneldraadsnijden | Hogere sectie, maar slecht draadgedrag | Opeenhoping en afbuiging. Geen winst |
| 0,12–0,15 mm bij kleine, nauwkeurige onderdelen | Lagere stroom | Afwerking en hoek, geen snelheid voor dikke blokken |
Wat gebeurt er met de afwerking als één diameter wordt gebruikt voor zowel de grove als de afwerkingssnede?
Eén draad die voorbewerken en vervolgens afwerken uitvoert, kopieert de schade van het voorbewerken naar het oppervlak. De ruwheid blijft hoog en er verschijnen strepen. De draad moet worden gecontroleerd of vervangen.
Het dwingen van één molybdeendraad door zowel voorbewerkings- als afwerksneden laat een versleten, gepitte draad achter bij de laatste doorgang. De Ra blijft vaak op 1,2–1,4 μm en zal niet onder de 1,0 μm zakken. Slijtage van meer dan 0,01 mm betekent dat de draad moet worden vervangen.
Wat het oppervlak laat zien
Dezelfde draad voor voorbewerken en afwerken kopieert draadschade naar het onderdeel. De ruwheid zal niet onder Ra 1,0 μm zakken. Deze ligt vaak op Ra 1,2–1,4 μm of slechter. Ongelijke slijtage of lokale putjes laten regelmatige lichte en donkere strepen achter, zoals sporen van draadstoten. Een dunner wordende draad maakt de ontladingsspleet instabiel. Een kort pulsinterval laat dan onregelmatige putjes achter. Vervuilde vloeistof zorgt voor een gele waas of koolstof op het oppervlak.
Waarom de voorbewerkingsdraad niet kan afwerken
Hoge stroom bij de voorbewerkingssnede dunt de draad uit en veroorzaakt micro-putjes in het oppervlak. Noch de nieuwe diameter, noch dat oppervlak is stabiel genoeg voor een afwerksnede. Slijtage van meer dan 0,01 mm is het gebruikelijke vervangingspunt. Voorbij dat verlies kan de afwerkingskwaliteit niet worden gehandhaafd. Voorbewerken en afwerken vereisen ook verschillende spanningen. Eén draad die tussen deze toestanden wisselt, verandert de snijbreedte en de oppervlaktestructuur. Diepe ontladingsputjes en de veranderde laag van de eerste snede kunnen ook te diep zijn voor latere passages om te verwijderen. De afwerking heeft dan een limiet.
Wat moet worden veranderd vóór de afwerksnede
Gebruik aparte draden wanneer de machine dit toelaat. Ongeveer 0,18 mm voor voorbewerken. 0,12–0,15 mm voor afwerken. Stroomcapaciteit en snijbreedte komen dan overeen met elke passage. Als één draad moet blijven, meet deze dan na het voorbewerken. Vervang deze wanneer de slijtage de 0,01 mm overschrijdt. Voor de afwerksnede, houd de pulsbreedte binnen 4 μs3, verlaag de draadsnelheid, en stel de spanning in op 12–14 N4. Een afwerking onder Ra 0,8 μm is in feite onbereikbaar met diezelfde molybdeendraad5. Aparte draden of een langzaam-draadproces zijn de overblijvende opties.
| Controleren | Zelfde draad voor voor- en nasnijden | Aparte draden |
|---|---|---|
| Draad na het voorsnijden | Verdund en micro-geput | Voorsnijdraad stopt bij de voor-snede |
| Typische Ra | Vaak 1,2–1,4 μm. Moeilijk vast te houden onder 1,0 μm | Nasnijdraad is 0,12–0,15 mm en nog steeds rond |
| Slijtagelimiet | Meer dan 0,01 mm: vervangen voor het nasnijden | Niet gedeeld, dus slijtage van het voorsnijden komt niet in het nasnijden terecht |
| Onder Ra 0,8 μm | In principe niet haalbaar | Aparte draden, of langzame draad-EDM |
| Nasnijinstellingen als de draad moet blijven | Pulsbreedte binnen 4 μs, langzamere draad, spanning 12–14 N | Niet vereist voor een verse nasnijdraad |
Waarom breekt een dunne draad vaker bij onderbroken sneden en slechte spoeling?
Onderbroken sneden en zwakke spoeling hopen warmte en vuil op op een dunne draad. De draad verbrandt of breekt dan. Spoeldruk en het gebroken uiteinde tonen de oorzaak.
Een dunne molybdeendraad breekt vaker bij onderbroken sneden met slechte spoeling omdat warmte en vuil in een nauwe snede blijven zitten. De draad heeft minder doorsnede, hogere weerstand en minder koeling. Breuk neemt scherp toe wanneer de pompdruk onder 0,5 bar ligt.
Onderbroken snede
Een onderbroken pad zorgt ervoor dat de ontlading springt tussen kortsluiting en een open circuit. De draad krijgt herhaaldelijke stroomschokken. Een onstabiele ontlading kan er ook voor zorgen dat een boog zich op één kort stukje draad nestelt. Die plek raakt oververhit en breekt.
Slechte spoeling
Een lage doorstroming, of een geblokkeerd pad, houdt werkvloeistof uit de snede. Geërodeerd materiaal blijft in de gleuf achter. Er ontstaan kortsluitingen. De hitte wordt niet afgevoerd. De draadtemperatuur stijgt totdat de draad zijn limiet overschrijdt. De kans op breuk neemt aanzienlijk toe wanneer de druk van de circulatiepomp lager is dan 0,5 bar. De vloeistofconcentratie moet binnen het door de fabrikant aanbevolen bereik blijven.
Waarom dunne draad als eerste faalt
Een dunnere draad heeft een kleinere dwarsdoorsnede. De weerstand is hoger. De stroomcapaciteit is lager. De koeling is slechter. De snede is ook smaller, waardoor spanen langzamer worden afgevoerd. Dezelfde hitte en hetzelfde restmateriaal laten een dunne draad eerder breken dan een dikke draad.
Wat het gebroken uiteinde laat zien
Een gesmolten bolletje aan het gebroken uiteinde wijst op oververhitting. Ontladingsinstellingen en vloeistoftoevoer moeten als eerste worden gecontroleerd. Een plat uiteinde zonder tekenen van smelten wijst op mechanische spanning. Trekspanning, geleiderollen en elektrische contactblokken moeten als eerste worden gecontroleerd.
| Voorwaarde | Wat het doet met een dunne draad | Eerste controle |
|---|---|---|
| Onderbroken snede | Herhaaldelijke kortsluitingen, onderbrekingen en een stilstaande boog | Ontladingsstabiliteit op de snijlengte |
| Spoeling onder 0,5 bar | Hitte en vuil blijven in de snede achter | Pompdruk en debiet in de sleuf |
| Vloeistof buiten het bereik van de fabrikant | Slechte koeling en slechte spaanafvoer | Concentratie |
| Gesmolten bolletje aan het gebroken uiteinde | Breuk door hoge temperatuur | Ontladingsparameters en vloeistoftoevoer |
| Vlak gebroken uiteinde, geen smelt | Mechanische trekkracht | Spanning, geleidingsrollen, contactblokken |
Conclusie
Dik staal vereist 0,18 mm of dikker. Hoeken en afwerking snedes vereisen 0,12–0,15 mm. Een versleten voorbewerkingsdraad mag niet blijven zitten voor de afwerking.
-
"Voorspelling van snedebreedte en oppervlakteruwheid van Al6351 …", https://pmc.ncbi.nlm.nih.gov/articles/PMC8839751/. Bij draadvonkerosie wordt de snedebreedte bepaald door de draaddiameter plus de vonkspleet die aan elke kant van de draad ontstaat tijdens het ontladingsproces, waarbij de spleet doorgaans varieert van 0,01 tot 0,05 mm, afhankelijk van de bewerkingsparameters. Bewijsrol: mechanisme; brontype: encyclopedie. Ondersteunt: de geometrische relatie tussen draaddiameter, vonkspleet en de resulterende snedebreedte bij EDM. ↩
-
"Studie naar de structuur en mechanische eigenschappen na … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC8878319/. Onderzoek naar het gedrag van molybdeendraad onder thermische en elektrische belasting toont aan dat verhoogde temperaturen door stroomtoevoer de treksterkte aanzienlijk kunnen verminderen, met reducties van 50–75% waargenomen bij temperaturen die de operationele limieten van de draad bij EDM naderen. Bewijsrol: mechanisme; brontype: paper. Ondersteunt: het effect van thermische belasting op de mechanische eigenschappen van molybdeendraad. Toelichting: De mate van sterktereductie hangt af van de temperatuurverdeling, blootstellingstijd en draadmicrostructuur, waardoor de relatie contextafhankelijk is in plaats van een vaste ratio. ↩
-
"Optimalisatie van WEDM-parameters tijdens verspaning … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9821652/. Onderzoek naar afwerkingsparameters bij draadvonkerosie (WEDM) wijst uit dat kortere pulsduur, doorgaans in het bereik van 1–5 μs, zorgt voor een fijnere oppervlakteafwerking door de energie per ontlading en de resulterende kratervorming op het werkstukoppervlak te verminderen. Bewijsrol: algemene_ondersteuning; brontype: document. Ondersteunt: de relatie tussen pulsduur en oppervlakteafwerking bij draadvonkerosie. Toelichting: De optimale pulsbreedte is afhankelijk van materiaaleigenschappen, draaddiameter en de gewenste afwerking, dus de genoemde waarde vertegenwoordigt een typisch bereik in plaats van een universele instelling. ↩
-
"Optimalisatie van WEDM-parameters tijdens verspaning … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9821652/. Studies naar procesparameters bij draadvonkerosie geven aan dat de draadspanning voor afwerkingsbewerkingen doorgaans varieert van 10–20 N, afhankelijk van de draaddiameter en het materiaal, waarbij een hogere spanning de maatafwijking verbetert, maar zorgvuldige controle vereist om draadbreuk te voorkomen. Bewijsrol: algemene_ondersteuning; brontype: onderzoek. Ondersteunt: typische bereiken voor draadspanning bij afwerkingsbewerkingen met draadvonkerosie. Toelichting: De optimale spanning varieert met de draaddiameter, het materiaal en het machineontwerp; het genoemde bereik vertegenwoordigt daarom de gangbare praktijk voor typische draadafmetingen en geen universele specificatie. ↩
-
"Experimenteel onderzoek naar oppervlakteruwheid en ... – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC9920754/. Experimenteel onderzoek naar de afwerking bij draadvonkerosie toont aan dat het bereiken van een oppervlakteruwheid onder Ra 0,8 μm doorgaans verse draad en geoptimaliseerde afwerkingsparameters vereist, aangezien draadslijtage door eerdere snijbewerkingen leidt tot onregelmatigheden aan het oppervlak die de afwerkingskwaliteit beperken. Bewijsrol: algemene_ondersteuning; brontype: document. Ondersteunt: beperkingen van de oppervlakteafwerking bij gebruik van versleten draad bij draadvonkerosie. Toelichting: De haalbare afwerking hangt af van meerdere factoren, waaronder materiaal, draadtype en machinecapaciteit; de genoemde drempelwaarde vertegenwoordigt daarom de gangbare praktijk en geen fundamentele grens. ↩

Chris Lu
Met meer dan tien jaar praktijkervaring in de werktuigmachine-industrie, vooral met CNC-machines, ben ik er om je te helpen. Of je nu vragen hebt naar aanleiding van dit bericht, begeleiding nodig hebt bij het selecteren van de juiste apparatuur (CNC of conventioneel), aangepaste machineoplossingen onderzoekt of klaar bent om een aankoop te bespreken, aarzel niet om contact met mij op te nemen. Laten we de perfecte bewerkingsmachine voor uw behoeften vinden.