

Warum entstehen bei langen Gewindespindeln beim Wirbeln Rattermarken?
Rattermarken können die Gewindeoberfläche beschädigen und die Standzeit der Wendeschneidplatte verkürzen. Eine nützliche Untersuchung beginnt bei der Werkstückabstützung, dem Zustand des Schneidrings und den an der betroffenen Stelle verwendeten Schnittparametern.
Rattermarken entstehen, wenn Vibrationen zwischen dem Schneidring und einer langen Gewindespindel den Schneidprozess stören. Eine flexible, nicht abgestützte Spannweite, ungleichmäßiger Eingriff der Wendeschneidplatte, verschlissene Komponenten oder instabile Einstellungen können das Problem auslösen. Wiederholte Schnittstöße können Vibrationen anregen, und regeneratives Rattern kann diese verstärken.
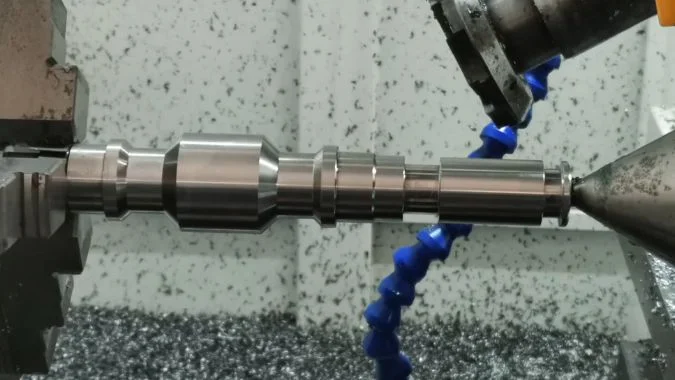
Eine lange Gewindespindel mag zwischen ihren Stützen starr erscheinen, aber ihr Biegewiderstand ändert sich entlang des Schnittpfads. Der rotierende Schneidring hinterlässt zudem bei stabilem Schnitt ein normales Oberflächenmuster. Eine nützliche Diagnose beginnt mit dem Vergleich dieser erwarteten Textur mit der tieferen Welligkeit, die bei zunehmenden Vibrationen auftritt.
Wie lassen sich Rattermarken von dem normalen Wirbeloberflächenmuster unterscheiden?
Normale Schnittspuren können Vibrationsschäden ähneln. Eine Fehlinterpretation kann zu unnötigen Anpassungen führen, daher muss das Oberflächenmuster mit Geräusch, Position und Schneidverhalten verglichen werden.
Rattermarken führen normalerweise zu einer ausgeprägten Welligkeit, ungleichmäßiger Schnitttiefe oder Bändern mit schlechter Oberfläche im Vergleich zur erwarteten Wirbeltextur. Normale Spuren sind unter unveränderten Bedingungen konsistenter. Der periodische Abstand allein reicht nicht aus, um Rattern zu identifizieren, da stabiles Wirbeln ebenfalls sich wiederholende Spuren hinterlässt. Ein Geschwindigkeitstest liefert unterstützende Beweise.
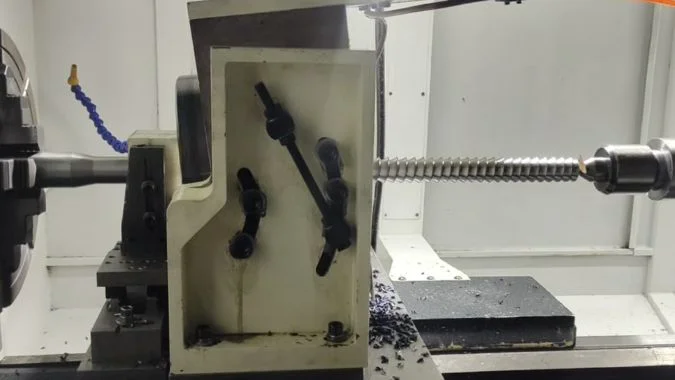
Normales Wirbeln hinterlässt ein eigenes, sich wiederholendes Muster.
Jede Wendeschneidplatte entfernt Material während der Rotation des Schneidrings.1. Aufeinanderfolgende Schnitte bilden eine Hüllkurve, sodass ein stabiler Prozess feine Riefen oder Facetten hinterlassen kann.
Ihr Abstand hängt von der Schneidengeometrie und dem Verhältnis zwischen Schneidringgeschwindigkeit und Werkstückrotation ab. Ein regelmäßiges Muster bedeutet nicht automatisch Vibration.
| Beobachtung | Normale Wirbeltextur | Vermuteter Ratter- oder Vibrationsschaden |
|---|---|---|
| Schnitttiefe | Konsistent unter stabilen Bedingungen | Tiefere Welligkeit oder wechselnde Tiefe |
| Verteilung entlang der Spindel | Vorhersehbar für den Aufbau | Oft stärker bei flexiblen Spannweiten |
| Schneidgeräusch | Gleichmäßig während des Vorgangs | Neues Quietschen, Pulsieren oder Rattern |
| Oberflächenmessungen | Konsistentes Finish und Profil | Erhöhte Welligkeit oder lokaler Profilfehler |
| Reaktion auf eine Geschwindigkeitsänderung | Der Texturabstand kann sich ändern | Welligkeit und Vibration können stark abnehmen |
Ein Geschwindigkeitstest erfordert mehr als einen Abstandsvergleich
Der Bediener sollte das angehaltene, gereinigte Werkstück bei gleichmäßiger Beleuchtung und Vergrößerung untersuchen. Ein Oberflächenprofilschnitt kann helfen, feine Texturen von größeren Wellen zu unterscheiden2.
Ein kurzer Versuch bei einer geringen, zulässigen Geschwindigkeitsänderung kann einen stabileren Schnittzustand aufzeigen. Der Vergleich sollte ähnliche Stützabstände, Aufmaße und Werkzeugzustände verwenden.
Eine bloße Abstandsänderung bleibt nicht schlüssig. Stärkere Beweise kombinieren reduzierte Welligkeit, ruhigeres Schneiden und geringere Vibration. Periodische Krafteinwirkungen durch Rundlauffehler können ebenfalls regelmäßige Markierungen hinterlassen3, daher kann ein Oberflächenfoto allein kein regeneratives Rattern nachweisen.
Warum verschlechtert sich das Rattern mit zunehmender Entfernung von einer Werkstückauflage?
Eine Schraube kann in der Nähe einer Stütze sauber schneiden und weiter entfernt vibrieren. Die sich ändernde freie Spannweite muss überprüft werden, bevor das gesamte Schnittprogramm überarbeitet wird.
Rattern verschlimmert sich oft weiter entfernt von einer Stütze, da der Schnittpunkt unter wechselnden Kräften leichter auslenkt. Stützabstand und Biegeformen bestimmen die lokale Reaktion. Eine längere freie Spannweite kann die Vibration erhöhen, und ein Schnittpunkt in der Nähe eines Schwingungsbauches kann besonders starke Markierungen aufweisen.
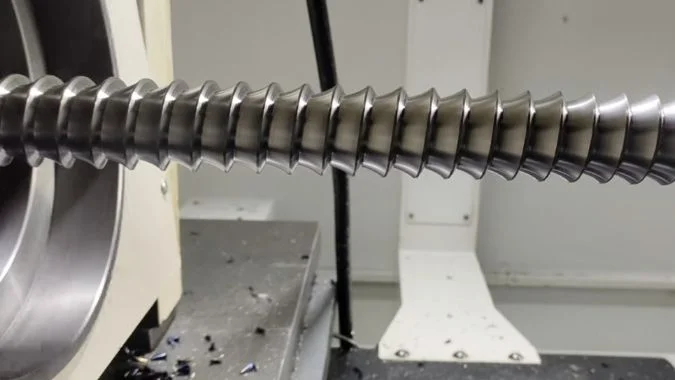
Die lokale Spannweite bestimmt den Biegewiderstand
Eine lange Leitspindel hat im Vergleich zu einem kurzen Werkstück gleichen Durchmessers eine begrenzte Biegesteifigkeit4. Die Schnittkraft wirkt an einer sich bewegenden Position, daher ändert sich der Widerstand am Schnittpunkt während des Vorgangs.
Ein einfaches Kragarmmodell veranschaulicht die Empfindlichkeit: die Durchbiegung unter derselben Endlast nimmt mit dem Kubus der freien Länge zu5. Eine zwischen Spitzen gehaltene Schraube weist andere Randbedingungen auf, weshalb diese exakte Beziehung nicht auf jede Konfiguration angewendet werden sollte.
Das praktische Problem ist die effektive, nicht unterstützte Spannweite um den Schnittpunkt. Ein entferntes Spannfutter oder eine entfernte Spitze können zwar eine sichere Positionierung bieten, aber eine unzureichende lokale Unterstützung.
| Unterstützungsbedingung | Wahrscheinliche Auswirkung | Nützliche Überprüfung |
|---|---|---|
| Großer Abstand zur nächsten effektiven Unterstützung | Stärkere Biegung unter Schnittkraft | Unterstützungsposition relativ zum Schnitt |
| Große Spannweite zwischen zwei Unterstützungen | Starke Reaktion innerhalb der Spannweite | Wo Markierungen entlang der Schraube auftreten |
| Lose oder abgenutzte Mitte | Bewegung an der Stütze | Kontaktzustand und Ausrichtung |
| Übermäßiger Reitstockdruck | Mögliche Durchbiegung oder Vorspannungsverzerrung | Spezifizierte Kraft und thermische Toleranz |
| Schlecht eingestellte Lünette oder mitlaufende Lünette | Instabile oder verzerrte Stützung | Kontakt-, Ausrichtungs- und Stützfläche |
Die Stützung muss während des Verfahrwegs wirksam bleiben
Eine geeignete Lünette oder mitlaufende Lünette kann die flexible Spannweite verkürzen6. Deren Kontaktflächen und Position müssen zur Geometrie der Schraube passen.
Eine höhere Spannkraft allein kann zu einer Durchbiegung führen. Die Einrichtung sollte eine sichere Positionierung gewährleisten, ohne den Schaft aus seiner beabsichtigten Achse zu drücken.
Ein Protokoll der Markierungsschwere im Verhältnis zur Schnittposition hilft dabei, ein musterbezogenes Stützproblem zu identifizieren. Die stärkste Vibration kann innerhalb einer Spannweite auftreten, anstatt von einem Ende zum anderen stetig zuzunehmen.
Wie sollten der Rundlauf des Wirbelmesserrings und der Zustand der Wendeschneidplatten überprüft werden?
Ein ungleichmäßiger Eingriff der Wendeschneidplatte kann eine flexible Schraube zum Schwingen anregen. Die Überprüfung des montierten Schneidrings und seiner Schneidkanten hilft dabei, wiederkehrende Lastunterschiede zu identifizieren, bevor Parameter geändert werden.
Der Rundlauf des Schneidrings sollte an den vom Hersteller spezifizierten Referenzflächen gemessen werden, und die installierten Schneidkantenpositionen erfordern eine separate Prüfung. Die Inspektion sollte Sauberkeit der Montage, Sitz der Wendeschneidplatte, Klemmung, Verschleiß und Ausbrüche abdecken. Der axiale Planlauf und das axiale Spindelspiel erfordern unterschiedliche Prüfungen.
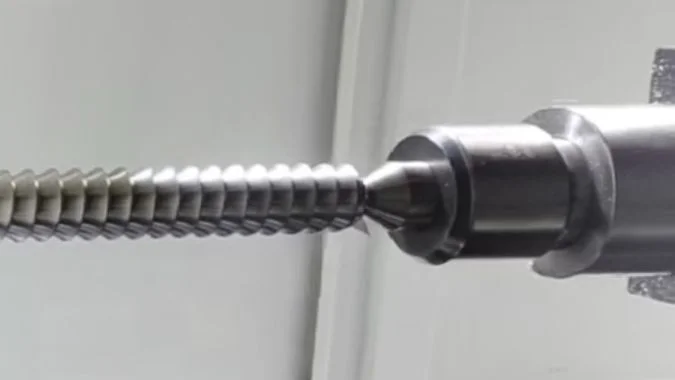
Der Körperrundlauf und die Position der Schneidkante sind separate Messungen
Die Inspektion sollte gemäß dem Wartungsverfahren bei stillstehender Maschine erfolgen. Eine starre Messuhranordnung und langsame manuelle Drehung können radiale oder plane Abweichungen an den spezifizierten Oberflächen aufzeigen.
Ein exakter Außendurchmesser garantiert nicht, dass jede Wendeschneidkante ihre korrekte Position einnimmt. Eine Wendeschneidplatte kann auf eingeschlossenen Rückständen sitzen, sich in ihrem Sitz neigen oder weiter in den Schnitt hineinragen.
| Inspektionspunkt | Zu suchende Anzeichen | Warum das wichtig ist |
|---|---|---|
| Montageschnittstelle für Fräsringe | Schmutz, Beschädigung oder unvollständiger Sitz | Der gesamte Ring kann falsch montiert werden |
| Radiale und planare Referenzflächen | Abweichung über dem spezifizierten Grenzwert | Ringrotation kann ungenau sein |
| Installierte Schneidkanten | Falsche Auskragung oder Ausrichtung | Wendeschneidplatten können ungleichmäßig eingreifen |
| Plattensitz, Klemmung und Schraube | Spanstau, Beschädigung oder mangelhafte Halterung | Eine Wendeschneidplatte kann sich während des Schneidens verschieben |
| Schneidkanten | Ungleichmäßiger Verschleiß, Ausbrüche oder Ablagerungen | Schnittkräfte können zwischen den Wendeschneidplatten variieren |
Die Einstellvorrichtung oder das Messverfahren des Werkzeuglieferanten sollte die korrekten Schneidkantenpositionen definieren. Allgemeine Rundlauftoleranzen beim Fräsen sollten die Anforderungen des Fräsrings nicht ersetzen.
Der Plattenverschleiß muss über den gesamten Satz hinweg verglichen werden
Ein breiteres Freiflächenverschleißband bei einer einzelnen Wendeschneidplatte kann auf einen stärkeren Eingriff oder Reibung hindeuten. Ausgebrochene Ecken, Kerben und Ablagerungen müssen untersucht werden, da sie die effektive Schneidengeometrie verändern.
Eine neue Wendeschneidplatte kann Kantenschäden beheben, jedoch müssen der Plattensitz und der Montagezustand dennoch überprüft werden. Wiederholte Schäden am selben Plattensitz erhärten den Verdacht auf ein lokales Sitz- oder Positionierungsproblem.
Eine rotierende Planlaufmessung zeigt den Planlauf an. Axialspiel erfordert ein separates Prüfverfahren des Spindelherstellers.
Vibrationen während des zugelassenen Leerlaufs deuten auf Probleme des Rotationssystems oder der Maschine hin. Vibrationen, die hauptsächlich unter Schnittlast zunehmen, erfordern zudem eine Überprüfung der Steifigkeit der Abstützung und des Eingriffs.
Wie sollten Schnittgeschwindigkeit und Vorschub angepasst werden, um Rattern zu reduzieren?
Parameteränderungen können zu Markierungen führen, aber unkontrollierte Vorschubänderungen können sich ebenfalls auf das Gewinde auswirken. Versuche erfordern eine klare Geschwindigkeitsreferenz und eine synchronisierte Bewegung.
Die Drehzahl des Schneidrings sollte in kontrollierten Schritten angepasst werden, um einen stabilen Schnittbereich zu finden. Der Vorschub muss möglicherweise erhöht werden, wenn die Späne zu dünn sind und die Schneidkanten reiben, aber eine übermäßige Belastung erfordert eine andere Korrektur. Werkstückrotation und axialer Vorschub müssen synchron bleiben, um die spezifizierte Gewindesteigung zu erhalten.
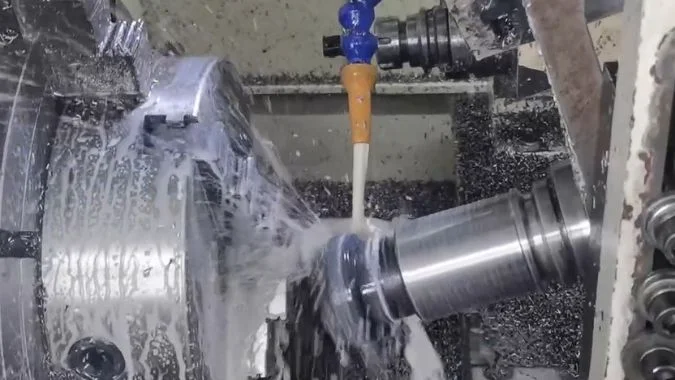
Die Drehzahl des Schneidrings und die Werkstückdrehzahl erfordern separate Aufzeichnungen.
Der Schneidring rotiert schnell und das Werkstück dreht sich langsamer. Eine Aufzeichnung, die nur die “Spindeldrehzahl” auflistet, kann den Versuch unklar lassen.
Eine Geschwindigkeitsänderung verändert das Timing des Eingriffs der Wendeschneidplatte.7. Entweder eine höhere oder eine niedrigere Schneidringgeschwindigkeit kann zu einem stabileren Ergebnis führen. Die Reaktion hängt vom montierten System und seinen Schnittbedingungen ab.
| Versuchsanpassung | Bedingung, die dies unterstützt | Was überwacht werden muss |
|---|---|---|
| Geringe Änderung der Schneidringgeschwindigkeit | Vibration changes strongly with speed | Waviness, sound, wear, and cutting load |
| Feed increase within supplier guidance | Chip thickness is too low and rubbing occurs | Force, finish, and insert damage |
| Lower engagement through an approved pass strategy | The existing cut overloads the flexible setup | Profile accuracy and remaining allowance |
| Support correction before another trial | Marks track a flexible span | Local vibration and shaft alignment |
The trials should compare similar positions along the screw. A cut near a support and one near midspan can behave differently even at identical settings.
Feed must preserve the thread’s motion relationship
The axial travel per workpiece revolution must match the programmed lead8. A production-feed change should use the control’s intended synchronized settings.
The record should distinguish cutter-ring rpm, workpiece rpm, axial feed, and any supplier-defined chip-load value. The cutter and machine documentation should establish the correct units and working range.
A feed increase can help an underfed edge cut instead of rub. It can also increase cutting force, so the result needs verification on the supported workpiece.
Programmed speed variation requires a machine-supported strategy that maintains the required synchronization. Its amplitude and timing need validation for the application.
Insert condition and support rigidity should be corrected first. A successful trial should then confirm surface finish, thread profile, and lead accuracy across the working length.
Schlussfolgerung
Chatter control starts with distinguishing vibration damage from normal texture. Effective support, accurate insert positioning, and controlled speed and synchronized-feed trials help restore consistent thread quality.
-
"Thread Whirling", https://ntkcuttingtools.com/products/threading/tw/. In thread whirling, multiple inserts mounted in a rotating cutter ring engage the workpiece sequentially, with each insert removing material during a portion of the ring’s rotation cycle to progressively form the thread profile. Evidence role: mechanism; source type: education. Supports: the intermittent engagement pattern of inserts in a rotating whirling head. ↩
-
"The vibrations of texture – PMC – NIH", https://pmc.ncbi.nlm.nih.gov/articles/PMC2074877/. Surface profilometry separates roughness (fine texture from tool geometry) from waviness (longer-wavelength undulations) through filtering, enabling quantitative distinction between normal machining marks and vibration-induced surface defects. Evidence role: general_support; source type: research. Supports: the use of surface measurement techniques to distinguish between different spatial frequencies of surface features. ↩
-
"Was ist Rundlauf bei der Bearbeitung? Ursachen und wie man sie reduziert", https://taigtools.com/blog/runout-in-machining/. Geometric runout in rotating tooling or workpieces creates periodic variation in cutting conditions that can produce regular surface marks at frequencies related to the rotation rate, independent of dynamic instability. Evidence role: mechanism; source type: research. Supports: the mechanism by which geometric runout produces periodic surface marks. ↩
-
"Bending stiffness", https://en.wikipedia.org/wiki/Bending_stiffness. Bending stiffness decreases as workpiece length increases for a given diameter, with the effective stiffness at a point depending on the span configuration and boundary conditions. Evidence role: mechanism; source type: education. Supports: the inverse relationship between workpiece length and effective bending stiffness. ↩
-
"BALKENBIEGUNGSFORMELN", https://home.engineering.iastate.edu/~shermanp/STAT447/STAT%20Articles/Beam_Deflection_Formulae.pdf. For a cantilever beam under end load, deflection is proportional to the cube of the beam length according to classical beam theory (δ = PL³/3EI, where P is load, L is length, E is elastic modulus, and I is moment of inertia). Evidence role: mechanism; source type: education. Supports: the mathematical relationship between cantilever beam deflection and unsupported length. Scope note: This relationship applies to idealized cantilever conditions; workpieces supported between centers have different boundary conditions as the article notes. ↩
-
"Adjusting the Stiffness of Supports during Milling of a Large …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9318714/. Steady rests and follow rests provide intermediate support points that reduce the effective unsupported span of long workpieces, increasing local stiffness and reducing susceptibility to vibration during machining operations. Evidence role: general_support; source type: education. Supports: the use of intermediate supports to reduce effective span and improve stability when machining long workpieces. ↩
-
"Chatter Stability of Machining Operations", https://academy.cba.mit.edu/classes/computer_machining/chatter.pdf. Cutting speed determines the frequency of tool engagement and the phase relationship between successive cuts, which can shift the system away from resonant conditions or disrupt the regenerative feedback mechanism that sustains chatter. Evidence role: mechanism; source type: research. Supports: how cutting speed changes affect the phase relationship between successive cutting passes and system natural frequencies. ↩
-
"Influence of Processing Parameters on the Thread and Spline …", https://pmc.ncbi.nlm.nih.gov/articles/PMC6566950/. In thread cutting operations, the thread lead (axial advance per revolution) is determined by the ratio of axial feed velocity to workpiece rotational speed, requiring precise synchronization to achieve the specified thread pitch. Evidence role: mechanism; source type: education. Supports: the kinematic relationship between feed rate and rotation that determines thread lead accuracy. ↩

Chris Lu
Mit mehr als einem Jahrzehnt praktischer Erfahrung in der Werkzeugmaschinenindustrie, insbesondere mit CNC-Maschinen, stehe ich Ihnen gerne zur Verfügung. Ganz gleich, ob Sie Fragen haben, die durch diesen Beitrag ausgelöst wurden, ob Sie Beratung bei der Auswahl der richtigen Ausrüstung (CNC oder konventionell) benötigen, ob Sie kundenspezifische Maschinenlösungen erforschen oder ob Sie bereit sind, einen Kauf zu besprechen, zögern Sie nicht, mich zu kontaktieren. Lassen Sie uns gemeinsam die perfekte Werkzeugmaschine für Ihre Bedürfnisse finden.