

Pourquoi des marques de broutage apparaissent-elles sur les longues vis-mères lors du tourbillonnement ?
Les marques de broutage peuvent endommager le fini du filet et réduire la durée de vie de la plaquette. Une enquête utile commence par le support de la pièce, l'état de la bague de coupe et les paramètres de coupe utilisés à la position affectée.
Les marques de broutage apparaissent lorsque la vibration entre la bague de coupe et une longue vis-mère perturbe la coupe. Une portée flexible non supportée, un engagement inégal de la plaquette, des composants usés ou des paramètres instables peuvent déclencher le problème. Des impacts de coupe répétés peuvent exciter la vibration, et le broutage régénératif peut l'amplifier.
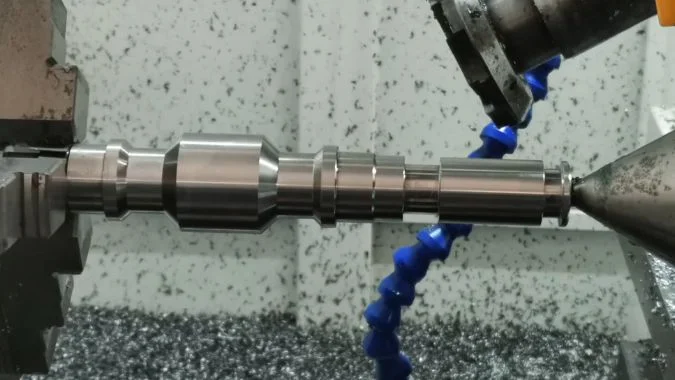
Une longue vis-mère peut paraître rigide entre ses supports, mais sa résistance à la flexion change le long du chemin de coupe. La bague de coupe rotative laisse également un motif de surface normal pendant une coupe stable. Un diagnostic utile commence par comparer cette texture attendue avec l'ondulation plus profonde qui apparaît à mesure que la vibration augmente.
Comment distinguer les marques de broutage du motif de surface normal du tourbillonnage ?
Les marques de coupe normales peuvent ressembler à des dommages causés par les vibrations. Une mauvaise interprétation peut conduire à des ajustements inutiles, le motif de surface doit donc être comparé au son, à l'emplacement et au comportement de coupe.
Les marques de broutage ajoutent généralement une ondulation prononcée, une profondeur de marque inégale ou des bandes de mauvais fini à la texture tourbillonnante attendue. Les marques normales sont plus cohérentes dans des conditions inchangées. L'espacement périodique ne permet pas à lui seul d'identifier le broutage car le tourbillonnement stable laisse également des marques répétitives. Un essai de vitesse fournit des preuves à l'appui.
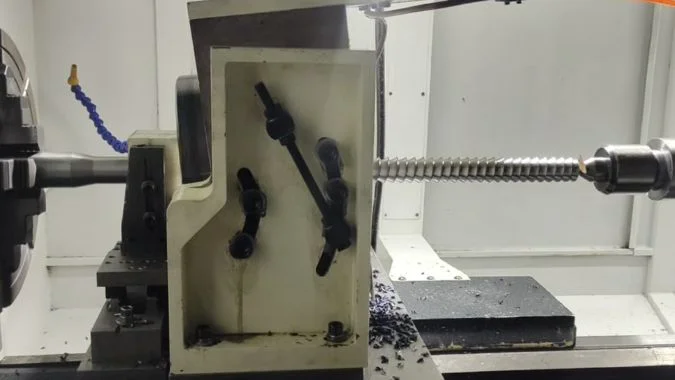
Le tourbillonnement normal laisse son propre motif répétitif
Chaque plaquette enlève du matériau pendant une partie de la rotation de la bague de coupe1. Les coupes successives forment une enveloppe, de sorte qu'un processus stable peut laisser de fines festons ou facettes.
Leur espacement dépend de la géométrie de coupe et de la relation entre la vitesse de la bague de coupe et la rotation de la pièce. Un motif régulier ne signifie pas automatiquement une vibration.
| Observation | Texture de tourbillonnement normale | Dommages suspectés liés au broutage ou à la vibration |
|---|---|---|
| Profondeur de la marque | Cohérent dans des conditions stables | Ondulation plus profonde ou profondeur variable |
| Distribution le long de la vis | Prévisible pour la configuration | Souvent pire dans les portées flexibles |
| Son de coupe | Stable pour l'opération | Nouveau grincement, pulsation ou cliquetis |
| Mesures de surface | Finition et profil cohérents | Augmentation de l'ondulation ou erreur de profil local |
| Réponse à un changement de vitesse | L'espacement de la texture peut changer | L'ondulation et les vibrations peuvent diminuer brusquement |
Un essai de vitesse nécessite plus qu'une simple comparaison d'espacement
L'opérateur doit inspecter la pièce arrêtée et nettoyée sous un éclairage et un grossissement cohérents. Un tracé de surface peut aider à distinguer une texture fine d'ondulations plus importantes2.
Un bref essai avec un changement de vitesse faible et approuvé peut révéler une condition de coupe plus stable. La comparaison doit utiliser une distance de support, une tolérance et un état d'insert similaires.
Un changement d'espacement seul reste peu concluant. Des preuves plus solides combinent une réduction de l'ondulation, une coupe plus silencieuse et des vibrations moindres. Le forçage périodique dû au faux-rond peut également laisser des marques régulières3, donc une photographie de surface ne peut pas établir à elle seule la présence de broutage régénératif.
Pourquoi le broutage s'aggrave-t-il à mesure que l'on s'éloigne d'un support de pièce ?
Une vis peut couper proprement près d'un support et vibrer plus loin. La modification de la portée non supportée doit être vérifiée avant que l'ensemble du programme de coupe ne soit révisé.
Le broutage s'aggrave souvent lorsqu'on s'éloigne d'un support car le point de coupe devient plus facile à dévier sous l'effet de forces changeantes. L'espacement des supports et les modes de flexion déterminent la réponse locale. Une portée non supportée plus longue peut augmenter les vibrations, et un point de coupe proche d'un ventre de vibration peut montrer des marques particulièrement marquées.
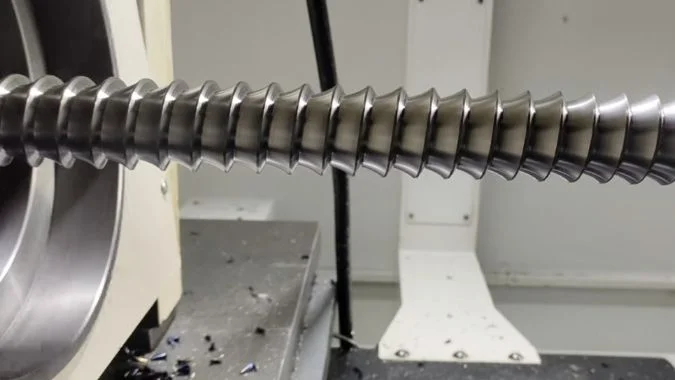
La portée locale contrôle la résistance à la flexion
Une longue vis-mère a une rigidité à la flexion limitée par rapport à une pièce courte du même diamètre4. , la force de coupe agit à une position mobile, de sorte que la résistance au point de coupe change pendant l'opération.
Un modèle simple en porte-à-faux illustre la sensibilité : la déflexion sous une même charge d'extrémité augmente avec le cube de la longueur non supportée5. Une vis maintenue entre pointes présente des conditions aux limites différentes, de sorte que cette relation exacte ne doit pas être appliquée à toutes les configurations.
La préoccupation pratique est la portée effective non soutenue autour du point de coupe. Un mandrin ou une pointe éloignés peuvent assurer un positionnement sécurisé, mais un soutien local insuffisant.
| Condition de soutien | Effet probable | Vérification utile |
|---|---|---|
| Longue distance depuis le soutien efficace le plus proche | Flexion accrue sous la force de coupe | Position du soutien par rapport à la coupe |
| Large portée entre deux soutiens | Réponse rigide au sein de la portée | Où des marques apparaissent le long de la vis |
| Centre desserré ou usé | Mouvement au niveau du support | État du contact et alignement |
| Pression excessive de la contre-pointe | Flexion ou distorsion de précharge possible | Force spécifiée et tolérance thermique |
| Lunette fixe ou à suivre mal réglée | Support instable ou déformé | Contact, alignement et surface de support |
Le support doit rester efficace pendant le déplacement
Une lunette fixe ou à suivre appropriée peut réduire la portée flexible6. Ses surfaces de contact et sa position doivent correspondre à la géométrie de la vis.
Une force de serrage plus élevée peut à elle seule provoquer une flexion. L'installation doit assurer un positionnement sécurisé sans écarter l'arbre de son axe prévu.
Un enregistrement de la gravité des marques par rapport à la position de coupe aide à identifier un schéma lié au support. La vibration la plus forte peut se produire à l'intérieur d'une portée, plutôt que d'augmenter régulièrement d'une extrémité à l'autre.
Comment vérifier le faux-rond de l'anneau de coupe tourbillonnaire et l'état des plaquettes ?
Un engagement inégal de l'insert peut faire vibrer une vis flexible. Vérifier l'anneau de coupe assemblé et ses arêtes de coupe permet d'identifier des différences de charge répétées avant de modifier les paramètres.
Le faux-rond de l'anneau de coupe doit être mesuré aux surfaces de référence spécifiées par le fabricant, et les positions des arêtes de coupe installées nécessitent une vérification distincte. L'inspection doit couvrir la propreté du montage, le logement de l'insert, le serrage, l'usure et l'écaillage. Le faux-rond de face axial et le jeu axial de la broche nécessitent des contrôles différents.
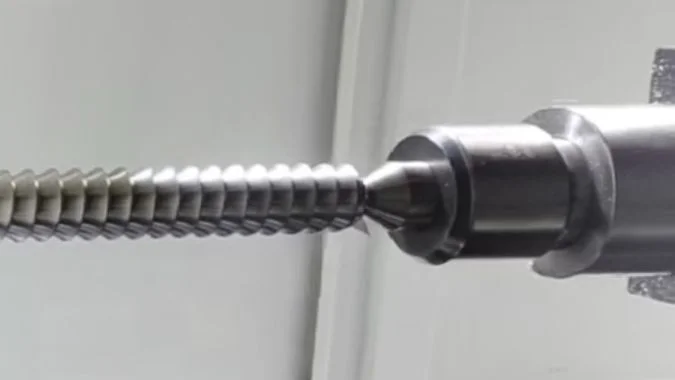
Le faux-rond du corps et la position de l'arête de coupe sont des mesures distinctes
L'inspection doit suivre la procédure d'arrêt de service de la machine. Une configuration d'indicateur rigide et une rotation manuelle lente peuvent révéler une variation radiale ou frontale au niveau des surfaces spécifiées.
Un diamètre extérieur parfaitement concentrique ne garantit pas que chaque pointe d'insert occupe sa position correcte. Un insert peut reposer sur des débris coincés, s'incliner dans son logement ou dépasser davantage dans la coupe.
| Point d'inspection | Preuves à rechercher | Pourquoi c'est important |
|---|---|---|
| Interface de montage de la bague de coupe | Saleté, dommages ou assise incomplète | L'ensemble de la bague peut être monté incorrectement |
| Surfaces de référence radiale et frontale | Variation au-delà de la limite spécifiée | La rotation de la bague peut être imprécise |
| Arêtes de coupe installées | Projection ou orientation incorrecte | Les plaquettes peuvent s'engager de manière inégale |
| Logement, bride et vis | Copeaux coincés, dommages ou mauvaise retenue | Une plaquette peut se déplacer pendant la coupe |
| Arêtes de coupe | Usure inégale, écaillage ou dépôts | Les forces de coupe peuvent varier d'une plaquette à l'autre |
Le dispositif de réglage ou la procédure de mesure du fournisseur d'outils doit établir les positions correctes des arêtes de coupe. Les limites de faux-rond de fraisage génériques ne doivent pas remplacer les exigences de la bague de coupe.
L'usure des plaquettes doit être comparée sur l'ensemble du jeu
Une bande d'usure en dépouille plus large sur une plaquette correspondante peut suggérer un engagement plus important ou un frottement. Les coins écaillés, les encoches et les dépôts doivent faire l'objet d'une enquête car ils modifient la géométrie de coupe effective.
Une plaquette neuve peut remédier aux dommages sur l'arête, mais le logement et l'état du montage doivent tout de même être vérifiés. Des dommages répétés au même endroit renforcent l'hypothèse d'un problème local de siège ou de position.
Une mesure frontale en rotation indique un faux-rond axial. Le jeu axial nécessite une procédure de vérification distincte du fabricant de la broche.
Les vibrations pendant la marche à vide approuvée indiquent des problèmes de système rotatif ou de machine. Les vibrations qui augmentent principalement sous la charge de coupe nécessitent également des vérifications de la rigidité du support et de l'engagement.
Comment ajuster la vitesse de coupe et l'avance pour réduire le broutage ?
Les changements de paramètres peuvent réduire les marques, mais des changements d'avance incontrôlés peuvent également affecter le filetage. Les essais nécessitent une référence de vitesse claire et un mouvement synchronisé.
La vitesse de l'anneau de coupe doit être ajustée par étapes contrôlées pour trouver une plage de coupe stable. L'avance peut nécessiter une augmentation lorsque les copeaux sont trop fins et que les bords frottent, mais une charge excessive nécessite une correction différente. La rotation de la pièce et le déplacement axial doivent rester synchronisés pour préserver le pas de filetage spécifié.
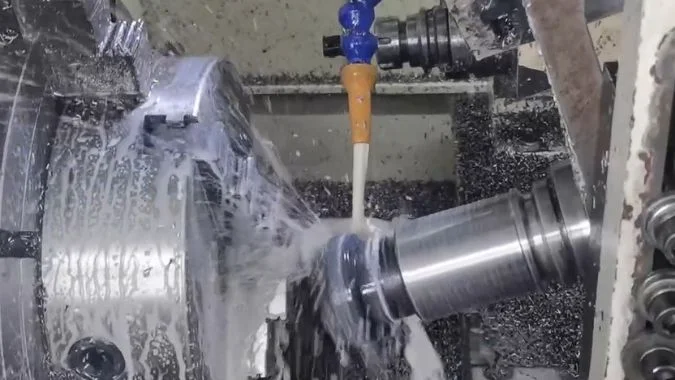
La vitesse de l'anneau de coupe et la vitesse de la pièce doivent faire l'objet d'enregistrements distincts
L'anneau de coupe tourne rapidement et la pièce tourne plus lentement. Un enregistrement qui ne mentionne que la “ vitesse de broche ” peut rendre l'essai confus.
Un changement de vitesse modifie le calage de l'engagement de l'insert7. Une vitesse plus élevée ou plus faible de l'anneau de coupe peut produire un résultat plus stable. La réponse dépend du système assemblé et de ses conditions de coupe.
| Réglage d'essai | Condition qui le soutient | Ce qui nécessite un suivi |
|---|---|---|
| Petit changement de vitesse de l'anneau de coupe | Vibration changes strongly with speed | Waviness, sound, wear, and cutting load |
| Feed increase within supplier guidance | Chip thickness is too low and rubbing occurs | Force, finish, and insert damage |
| Lower engagement through an approved pass strategy | The existing cut overloads the flexible setup | Profile accuracy and remaining allowance |
| Support correction before another trial | Marks track a flexible span | Local vibration and shaft alignment |
The trials should compare similar positions along the screw. A cut near a support and one near midspan can behave differently even at identical settings.
Feed must preserve the thread’s motion relationship
The axial travel per workpiece revolution must match the programmed lead8. A production-feed change should use the control’s intended synchronized settings.
The record should distinguish cutter-ring rpm, workpiece rpm, axial feed, and any supplier-defined chip-load value. The cutter and machine documentation should establish the correct units and working range.
A feed increase can help an underfed edge cut instead of rub. It can also increase cutting force, so the result needs verification on the supported workpiece.
Programmed speed variation requires a machine-supported strategy that maintains the required synchronization. Its amplitude and timing need validation for the application.
Insert condition and support rigidity should be corrected first. A successful trial should then confirm surface finish, thread profile, and lead accuracy across the working length.
Conclusion
Chatter control starts with distinguishing vibration damage from normal texture. Effective support, accurate insert positioning, and controlled speed and synchronized-feed trials help restore consistent thread quality.
-
"Thread Whirling", https://ntkcuttingtools.com/products/threading/tw/. In thread whirling, multiple inserts mounted in a rotating cutter ring engage the workpiece sequentially, with each insert removing material during a portion of the ring’s rotation cycle to progressively form the thread profile. Evidence role: mechanism; source type: education. Supports: the intermittent engagement pattern of inserts in a rotating whirling head. ↩
-
"The vibrations of texture – PMC – NIH", https://pmc.ncbi.nlm.nih.gov/articles/PMC2074877/. Surface profilometry separates roughness (fine texture from tool geometry) from waviness (longer-wavelength undulations) through filtering, enabling quantitative distinction between normal machining marks and vibration-induced surface defects. Evidence role: general_support; source type: research. Supports: the use of surface measurement techniques to distinguish between different spatial frequencies of surface features. ↩
-
"Qu'est-ce que le faux-rond en usinage ? Causes et comment le réduire", https://taigtools.com/blog/runout-in-machining/. Geometric runout in rotating tooling or workpieces creates periodic variation in cutting conditions that can produce regular surface marks at frequencies related to the rotation rate, independent of dynamic instability. Evidence role: mechanism; source type: research. Supports: the mechanism by which geometric runout produces periodic surface marks. ↩
-
"Bending stiffness", https://en.wikipedia.org/wiki/Bending_stiffness. Bending stiffness decreases as workpiece length increases for a given diameter, with the effective stiffness at a point depending on the span configuration and boundary conditions. Evidence role: mechanism; source type: education. Supports: the inverse relationship between workpiece length and effective bending stiffness. ↩
-
" FORMULES DE DÉFLEXION DES POUTRES ", https://home.engineering.iastate.edu/~shermanp/STAT447/STAT%20Articles/Beam_Deflection_Formulae.pdf. For a cantilever beam under end load, deflection is proportional to the cube of the beam length according to classical beam theory (δ = PL³/3EI, where P is load, L is length, E is elastic modulus, and I is moment of inertia). Evidence role: mechanism; source type: education. Supports: the mathematical relationship between cantilever beam deflection and unsupported length. Scope note: This relationship applies to idealized cantilever conditions; workpieces supported between centers have different boundary conditions as the article notes. ↩
-
"Adjusting the Stiffness of Supports during Milling of a Large …", https://pmc.ncbi.nlm.nih.gov/articles/PMC9318714/. Steady rests and follow rests provide intermediate support points that reduce the effective unsupported span of long workpieces, increasing local stiffness and reducing susceptibility to vibration during machining operations. Evidence role: general_support; source type: education. Supports: the use of intermediate supports to reduce effective span and improve stability when machining long workpieces. ↩
-
"Chatter Stability of Machining Operations", https://academy.cba.mit.edu/classes/computer_machining/chatter.pdf. Cutting speed determines the frequency of tool engagement and the phase relationship between successive cuts, which can shift the system away from resonant conditions or disrupt the regenerative feedback mechanism that sustains chatter. Evidence role: mechanism; source type: research. Supports: how cutting speed changes affect the phase relationship between successive cutting passes and system natural frequencies. ↩
-
"Influence of Processing Parameters on the Thread and Spline …", https://pmc.ncbi.nlm.nih.gov/articles/PMC6566950/. In thread cutting operations, the thread lead (axial advance per revolution) is determined by the ratio of axial feed velocity to workpiece rotational speed, requiring precise synchronization to achieve the specified thread pitch. Evidence role: mechanism; source type: education. Supports: the kinematic relationship between feed rate and rotation that determines thread lead accuracy. ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.