

لماذا تعتبر آلة الشعاع المتحرك (Moving Beam GMC) مناسبة للإنتاج الضخم لسبائك الألومنيوم؟
يمكن أن يؤدي التسارع البطيء، وعدم استقرار الدقة، وضعف إزالة الرقائق إلى زيادة تكاليف إنتاج الألومنيوم. وتتفاقم هذه المشكلات عندما تقوم الماكينة بمعالجة مئات القطع.
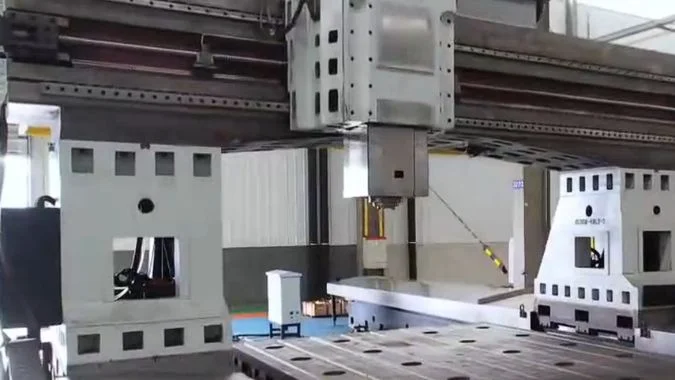
يدعم مركز التشغيل الآلي ذو العارضة المتحركة (Moving-beam gantry) الإنتاج الضخم للألومنيوم من خلال القصور الذاتي المنخفض، والتسارع السريع، والسلوك الحراري المستقر، ودمج عمود الدوران عالي السرعة، والإخلاء الفعال للرقائق. كما تحافظ الطاولة الثابتة على ثبات الأداء الديناميكي عند تغير وزن قطعة العمل.
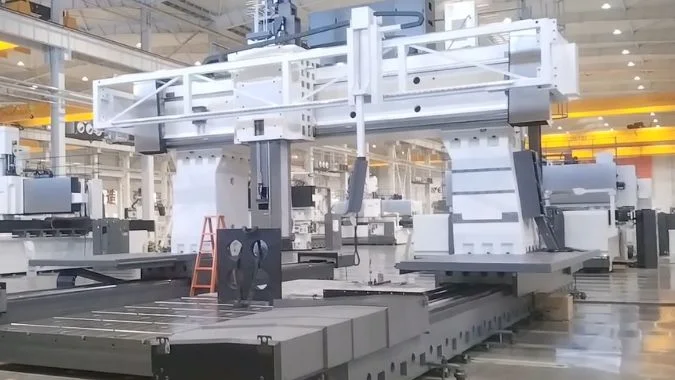
تبدو معالجة الألومنيوم بسيطة لأن قوى القطع عادة ما تكون منخفضة.1. ومع ذلك، يفرض الإنتاج الضخم متطلبات أكثر صرامة. إذ يجب على الماكينة إجراء تغييرات متكررة في الاتجاه، والحفاظ على الدقة لفترات عمل طويلة، وإزالة كميات كبيرة من الرقائق. توضح العوامل الهيكلية التالية سبب قدرة مركز التشغيل الآلي ذو العارضة المتحركة (GMC) على تلبية هذه المتطلبات.
لماذا يعتبر هيكل العارضة المتحركة أكثر ملاءمة للحركة السريعة مقارنة بتحريك الطاولة؟
يجب أن تحمل الطاولة المتحركة كل كيلوغرام من وزن قطعة العمل. هذا الحمل المتغير يبطئ التسارع، ويزيد من صدمة الانعكاس، ويجعل الحفاظ على إعدادات إنتاج مستقرة أكثر صعوبة.
يحرك هيكل العارضة المتحركة كتلة أخف وأكثر ثباتاً بينما تظل الطاولة وقطعة العمل ثابتتين. يسمح القصور الذاتي المستقر بتسارع أسرع، وعبور سريع أكثر اتساقاً، وضبط أسهل للمؤازرة (سيرفو)، وصدمة ميكانيكية أقل أثناء البدء والتوقف وتغيير الاتجاه المتكرر.
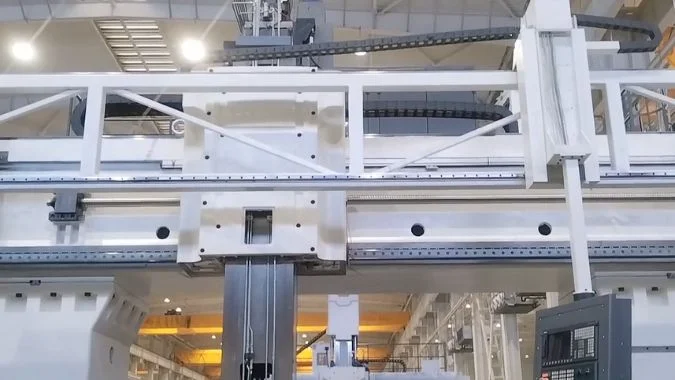
الكتلة المتحركة الثابتة تحسن التحكم في الحركة
يجب على الماكينة ذات الطاولة المتحركة تسريع الطاولة والتركيبة وقطعة العمل معاً. تتغير الكتلة المتحركة الإجمالية مع كل مهمة إنتاج. كما يمكن لصفيحة ألومنيوم كبيرة أن تضع مركز ثقلها بعيداً عن خط الدفع. يخلق هذا الوضع حملاً قصورياً أكبر ويمكن أن ينتج عزم انقلاب أثناء تغييرات الاتجاه السريعة.
يحافظ مركز التشغيل الآلي ذو العارضة المتحركة (GMC) على ثبات قطعة العمل، بينما يقوم نظام الدفع بتحريك مجموعة العارضة وعمود الدوران. تظل هذه الكتلة المتحركة ثابتة تقريباً من دفعة إنتاجية إلى أخرى. وبالتالي، يمكن لوحدة التحكم استخدام معايير مؤازرة (سيرفو) مستقرة دون إجراء تغييرات كبيرة لأوزان قطع العمل المختلفة.
| عامل الحركة | مركز التشغيل الآلي ذو العارضة المتحركة (Moving-beam GMC) | مركز التشغيل الآلي ذو الطاولة المتحركة (Moving-table GMC) |
|---|---|---|
| الحمل المتحرك | خفيف وثابت تقريباً | ثقيل ويعتمد على قطعة العمل |
| التسارع | عالٍ وقابل للتكرار | محدود بالحد الأقصى للحمل المتوقع |
| الحركة السريعة | ثابت عبر المهام المختلفة | غالبًا ما يتم تقليله للأجزاء الثقيلة |
| صدمة العكس | أقل | أعلى |
| مساحة الأرضية | أكثر إحكاماً لقطع العمل الطويلة | مطلوب مساحة إضافية لتحرك الطاولة |
التسارع المستقر يقلل من وقت عدم القطع
يتضمن الإنتاج الضخم العديد من حركات التموضع. وتتطلب تغييرات الأدوات، وأنماط الثقوب، والتجاويف، والميزات المنفصلة حركات متكررة لا تتضمن القطع. إن التوفير الصغير أثناء كل حركة يتحول إلى توفير كبير عبر مئات القطع.
تتبع العارضة المتحركة القاعدة الفيزيائية المتمثلة في إبقاء الأجسام الثقيلة ثابتة وتحريك الأجزاء الأخف2. تقلل قوة القصور الذاتي المنخفضة من الضغط على المسارات التوجيهية، والبراغي، والوصلات، ومحركات المؤازرة. يمكن للمحركات المتزامنة مزدوجة الجانب أيضًا التحكم في العارضة دون تضخم رد الفعل العكسي الناجم عن العكس عالي القصور الذاتي. تدعم هذه الميزات معدلات حركة سريعة تظل مستقرة حتى عند دخول قطعة عمل أثقل في الإنتاج.
كيف تستفيد عملية التشكيل بالتغذية العالية في معالجة الألومنيوم عالية السرعة من تقليل القصور الذاتي للمحور؟
تحتوي مقاطع الألومنيوم المعقدة على زوايا وأقواس وقطاعات مسار أداة قصيرة. يسبب القصور الذاتي العالي تأخيرًا في التتبع، وتجاوزًا، وتموجات في السطح، واستدارة غير مرغوب فيها للزوايا عند معدلات التغذية العالية3.
يسمح تقليل قصور المحور الذاتي لنظام المؤازرة بالتسارع والفرملة والعكس بسرعة أكبر. تعمل هذه الاستجابة على تحسين تتبع المحيط، ودعم مكاسب تحكم أعلى، وتقليل خطأ التتبع، وحماية جودة السطح أثناء المعالجة عالية التغذية لمقاطع الألومنيوم المعقدة.
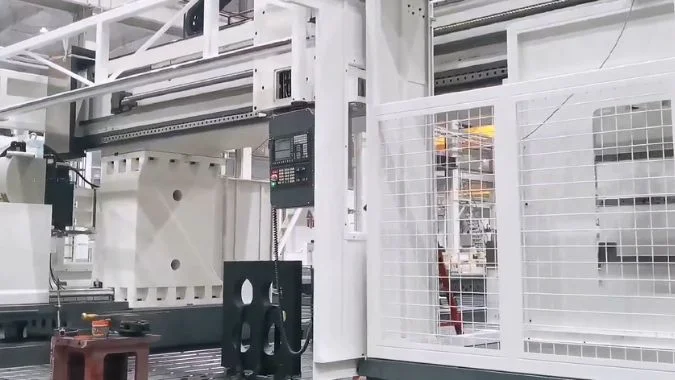
الاستجابة الأسرع تحمي دقة المحيط
لا يعتمد تحديد المحيط عالي التغذية على سرعة المغزل فقط. يجب أن يتبع كل محور خطي أيضًا آلاف الأوامر الصغيرة. يقوم نظام التحكم بتغيير سرعة المحور باستمرار مع دخول القاطع إلى زاوية، أو اتباع قوس، أو التحرك عبر سطح منحني. يستمر المحور الثقيل في الحركة بعد بدء تغيير الأمر. تؤدي هذه الحركة إلى تأخير4 ويمكن أن تدفع القاطع بعيدًا عن المسار المبرمج.
تتطلب الكتلة المتحركة الأقل عزم دوران أقل للمحرك لنفس التسارع. يمكن للمؤازرة الاستجابة بشكل أسرع واستخدام مكاسب حلقة الموقع وحلقة السرعة الأعلى. يمكن أن تصبح إعدادات التغذية الأمامية أيضًا أكثر فعالية لأن النظام الميكانيكي يتفاعل بتأخير أقل.
| حالة تحديد المحيط | تأثير القصور الذاتي المنخفض |
|---|---|
| زاوية حادة | الفرملة الأسرع تقلل من تجاوز الزوايا |
| قوس صغير | تتبع أفضل يحد من خطأ نصف القطر |
| قطعة خطية قصيرة | فقدان وقت أقل أثناء التسارع |
| عكس الاتجاه | صدمة أقل تقلل من الاهتزاز |
| سطح منحني | الحركة الأكثر سلاسة تقلل من التموجات المرئية |
تصبح التغذية العالية مفيدة بدلاً من كونها ممكنة فقط
غالبًا ما تسمح سبائك الألومنيوم بمعدلات تغذية تتراوح من 20 إلى 40 مترًا/دقيقة أو أكثر5 عندما تسمح الأدوات، وقوة عمود الدوران، وتكوين الماكينة. ومع ذلك، فإن التغذية المبرمجة العالية ليس لها قيمة تذكر إذا كان يجب على وحدة التحكم التباطؤ عند كل زاوية. يسمح القصور الذاتي المنخفض للمحاور بقضاء المزيد من الوقت بالقرب من التغذية المأمور بها.
كما تقلل قوى القصور الذاتي المنخفضة من الأحمال المتغيرة على سكك التوجيه وأجزاء ناقل الحركة. يحد هذا الانخفاض من التشوه المرن المؤقت أثناء التسارع والفرملة. يمكن للعارضة الصلبة من نوع الصندوق، ووضع الأضلاع الأمثل، ونظام الدفع المزدوج المتوازن تحسين نسبة الصلابة إلى الكتلة بشكل أكبر. يمكن للمحركات الخطية أو براغي الكرات ذات القصور الذاتي المنخفض إضافة استجابة أكثر مباشرة. يظل ضبط المؤازرة (السيرفو) الصحيح مهمًا لأن الكسب المفرط لا يزال بإمكانه خلق تذبذب. يجب أن يعمل التصميم الميكانيكي وإعدادات التحكم كنظام واحد.
لماذا يعد دمج عمود دوران كهربائي ذو سرعة دوران عالية (RPM) أكثر فعالية في هيكل العارضة المتحركة؟
سرعة عمود الدوران العالية وحدها لا يمكن أن تضمن تشغيل الألومنيوم الإنتاجي. يمكن لعمود دوران غير مدعوم بشكل جيد أن يسبب الحرارة، والاهتزاز، والبروز الطويل، وتأخر استجابة المحور.
يضع هيكل العارضة المتحركة عمود الدوران الكهربائي داخل مجموعة خفيفة وصلبة ومتوازنة حراريًا. يحسن البروز القصير لعمود الدوران من صلابة الانحناء، بينما يدعم مصدر الحرارة المتموضع مركزيًا والكتلة المتحركة المنخفضة الاستجابة السريعة، والدقة المستقرة، والقطع عالي السرعة.
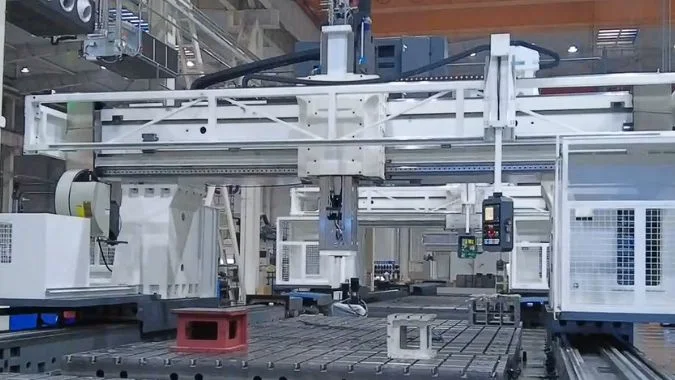
البروز القصير يرفع حد الاهتزاز (الثرثرة)
غالبًا ما تستخدم عملية تفريز الألومنيوم عالية السرعة عمق قطع محوري صغير، ومعدل تغذية مرتفع، وسرعة دوران عالية لعمود الدوران. تحتاج هذه العملية إلى اتصال صلب لعمود الدوران لأن حتى الاهتزاز الصغير يمكن أن يترك علامات على جدار أو أرضية مشغلة6.
يمكن لتصميم العارضة المتحركة تثبيت رأس عمود الدوران مباشرة على العارضة أو بداخلها. يمكن أن يظل بروز الكبش الناتج قصيرًا. ذراع الرافعة الأقصر يحد من الانحناء تحت أحمال القطع والتسارع7. وبالتالي يمكن للهيكل الحفاظ على حد أعلى للاهتزاز أثناء التفريز عالي السرعة.
| نقطة التكامل | فائدة الإنتاج |
|---|---|
| بروز قصير لعمود الدوران | صلابة انحناء أعلى |
| موضع مركزي لعمود الدوران | تحميل متوازن عبر العارضة |
| محرك عمود دوران كهربائي | استجابة سريعة بدون سلسلة نقل طويلة |
| عارضة خفيفة الوزن | تسارع أفضل واستهلاك أقل للطاقة |
| دعم متماثل | حركة حرارية أكثر قابلية للتنبؤ |
التماثل الحراري يدعم فترات الإنتاج الطويلة
يولد المغزل الكهربائي حرارة من خلال المحرك والمحامل وعملية القطع. يمكن للحرارة غير المتساوية أن تحرك مركز الأداة وتؤدي إلى انحراف في الأبعاد8. تصبح هذه المشكلة مهمة عندما تعمل الآلة لعدة نوبات.
تستخدم العديد من الآلات ذات العارضة المتحركة عارضة متماثلة، وأعمدة مزدوجة، ومحركات على الجانبين. يقع المغزل بالقرب من المركز الهيكلي. يساعد هذا التصميم على توزيع الحرارة بشكل أكثر توازناً عبر الهيكل الداعم. يمكن للنمو الحراري أن يحدث بعد ذلك بشكل رئيسي على طول محور يمكن التنبؤ به بدلاً من التواء هندسة المحور السيني والصادي. يمكن لتبريد المغزل ومستشعرات درجة الحرارة وبرمجيات التعويض تحسين هذا السلوك.
يقلل هذا المزيج أيضاً من أجزاء النقل غير الضرورية. يوفر المغزل الكهربائي عالي السرعة استجابة دورانية مباشرة، بينما توفر العارضة الخفيفة استجابة خطية سريعة. يمكن لسرعات المغزل من 10,000 إلى 24,000 دورة في الدقيقة أن تناسب العديد من تطبيقات الألمنيوم9, ، اعتماداً على قطر الأداة وعزم الدوران المطلوب. يمكن للنظام الكامل دعم إزالة كميات كبيرة من المواد دون الاعتماد على سرعة المغزل وحدها.
كيف يعالج مركز التشغيل الآلي ذو العارضة المتحركة (GMC) إخلاء كميات كبيرة من رقائق الألومنيوم؟
تنتج معالجة الألمنيوم رقائق طويلة، وعشوشاً خفيفة، ورقائق رطبة لزجة. يمكن للناقلات الضعيفة والقنوات الضيقة أن تنسد بسرعة، مما يوقف الإنتاج ويلوث سائل القطع.
تتعامل آلة GMC ذات العارضة المتحركة مع أحجام كبيرة من الرقائق بفضل ناقل ذي ألواح متسلسلة عريض، ونظام غسيل عالي التدفق والضغط، وتصريف حاد للمنصة، وفصل صلب-سائل. تعمل هذه الأنظمة على نقل الرقائق الضخمة غير المغناطيسية بعيداً عن منطقة القطع مع استعادة سائل تبريد أنظف.
يجب أن يتوافق الناقل مع سلوك رقائق الألمنيوم
رقائق الألمنيوم غير مغناطيسية. لا يمكن للناقل المغناطيسي تجميعها بفعالية10. يمكن للناقل اللولبي القياسي أيضاً ضغط الرقائق الطويلة في حزم كثيفة. يمكن أن يسبب هذا الضغط انسداداً واحتكاكاً وحرارة.
يوفر الناقل ذو الألواح المتسلسلة سطح حمل عريضاً وقدرة تحميل عالية11. يمكن لتصميم الألواح نقل الرقائق الطويلة أو الملتوية أو المكعبة دون الاعتماد على المغناطيسية. يجب أن يتناسب عرض الناقل المخصص مع عرض مسار توجيه الآلة ومسافة العمل الكاملة. تمنع هذه التغطية تراكم الرقائق خارج منطقة النقل.
| مكون التحكم في الرقائق | الوظيفة الرئيسية |
|---|---|
| ناقل ذو ألواح سلسلة عريضة | ينقل كميات كبيرة من الرقائق غير المغناطيسية |
| فوهات تبريد ذات تدفق عالٍ | دفع الرقائق نحو مدخل التجميع |
| شطف عالي الضغط | يكسر التكتلات وينظف الأغطية |
| غربال اهتزازي | يفصل المواد الصلبة الكبيرة عن سائل التبريد |
| فاصل إعصاري | يزيل الجزيئات الدقيقة من السائل |
| كاشطة تكسير الرايش | يمنع التفاف الرايش الطويل حول عمود الدوران |
يجب أن توجه هندسة السرير كل قطعة رايش
تسهل الطاولة الثابتة بناء مسارات تصريف واسعة حول منطقة العمل. يجب أن تستخدم أسطح السرير منحدرات تبلغ حوالي 30 درجة أو أكثر حيثما يسمح تصميم الآلة. يجب أن تؤدي القنوات الواسعة نحو منافذ تجميع الرايش. كما يجب أن تزيل الأغطية الملساء الجيوب التي يمكن أن يستقر فيها الألمنيوم المبلل.
تعمل الفوهات ذات التدفق العالي بالقرب من الأداة على تحريك الرايش قبل أن يشكل عشاً. تمنع الفوهات الإضافية بالقرب من مدخل الناقل حدوث التجسير. يمكن أن يساعد النفخ الهوائي عندما تشكل القطع الطويلة رايشاً متناثراً، ولكن يجب ألا ينشر نظام الهواء الرايش إلى الموجهات أو المناطق الكهربائية.
يجب معالجة سائل التبريد بواسطة شاشة اهتزازية أو فاصل إعصاري قبل إعادة تدويره. يعمل الفصل المبكر للمواد الصلبة عن السوائل على خفض محتوى الزيت في الرايش المفرغ وتقليل الحمأة داخل خزان سائل التبريد. يمكن لقواطع الألمنيوم ذات الأخدود U الكبير أن تنتج أيضاً تجعيدات قصيرة ومتحكم بها وتقلل من تراكم الحواف. يجب أن تغطي الفحوصات اليومية شد السلسلة، وانسداد الشاشة، واتجاه الفوهة، والحمأة المتراكمة. يمكن لسائل القطع الخاص بالألمنيوم أن يقلل بشكل أكبر من البقع والتآكل ورواسب الرايش اللزجة.
الخاتمة
تجمع مراكز التصنيع ذات العارضة المتحركة (GMC) بين الديناميكيات المستقرة، وتشكيل التغذية العالية الدقيقة، ودمج المغزل الفعال، وإخلاء الرايش المتحكم فيه، مما يجعلها منصة قوية للإنتاج الضخم المتكرر للألمنيوم.
-
"تأثير معلمات التصنيع لـ AW-7020 ... - PMC"،, https://pmc.ncbi.nlm.nih.gov/articles/PMC12072895/. تُظهر الأبحاث التي تقارن قوى القطع النوعية عبر المعادن أن سبائك الألمنيوم تتطلب عادةً قوى قطع أقل بنسبة 30-60% من الفولاذ في ظروف تصنيع مماثلة، على الرغم من أن القيم الدقيقة تعتمد على تكوين السبيكة ومعلمات التصنيع. دور الدليل: إحصائي؛ نوع المصدر: بحث. يدعم: أن سبائك الألمنيوم تتطلب عموماً قوى قطع أقل من المواد الحديدية أثناء عمليات التصنيع. ملاحظة النطاق: المقارنة المباشرة محدودة لأن قوى القطع تختلف بشكل كبير حسب درجات السبائك المحددة، وهندسة الأداة، وظروف القطع. ↩
-
"قوانين نيوتن للحركة | مركز أبحاث غلين - ناسا"،, https://www1.grc.nasa.gov/beginners-guide-to-aeronautics/newtons-laws-of-motion/. يثبت قانون نيوتن الثاني (F = ma) أن التسارع يتناسب عكسياً مع الكتلة عندما تكون القوة ثابتة، مما يعني أن الأنظمة التي تحرك مكونات أخف يمكنها تحقيق تسارع أعلى بنفس قوة المحرك. دور الدليل: آلية؛ نوع المصدر: موسوعة. يدعم: أن تقليل الكتلة المتحركة يحسن التسارع لقوة مطبقة معينة. ↩
-
"طريقة التحكم في خطأ الكنتور المشترك لآلة خماسية المحاور ..."،, https://pmc.ncbi.nlm.nih.gov/articles/PMC12098878/. تُظهر الأبحاث حول التشكيل عالي السرعة أن زيادة عطالة المحور تضخم خطأ التتبع أثناء التسارع والتباطؤ، مما يؤدي إلى تقريب الزوايا، وتجاوز المسار، وعلامات السطح الدورية عندما تتجاوز معدلات التغذية قدرة الاستجابة الديناميكية للنظام. دور الدليل: آلية؛ نوع المصدر: بحث. يدعم: أن الكتلة المتحركة العالية في محاور CNC تزيد من خطأ التتبع، والتجاوز، وعدم دقة الكنتور أثناء تغييرات الاتجاه عالية السرعة. ملاحظة النطاق: تعتمد شدة هذه التأثيرات على ضبط وحدة التحكم، وتعويض التغذية الأمامية، وحدود النفض، وليس فقط على العطالة. ↩
-
"نمذجة والتحكم في أخطاء الكنتور لآلة خماسية المحاور ..."،, https://research.engr.oregonstate.edu/mpcl/resources/5-Ax-CC1.pdf. تُظهر أبحاث التحكم في الحركة أن خطأ التتبع في أنظمة المؤازرة يزداد بشكل متناسب مع عطالة الحمل، حيث تتطلب المحاور ذات العطالة العالية أوقات استقرار أطول وتظهر تأخراً طورياً أكبر أثناء تغييرات الاتجاه. دور الدليل: آلية؛ نوع المصدر: بحث. يدعم: أن الكتلة المتحركة الأعلى تزيد من خطأ التتبع وتأخير الاستجابة في المحاور التي يتم التحكم فيها مؤازراً. ملاحظة النطاق: يمكن تعويض العلاقة جزئياً من خلال التحكم في التغذية الأمامية ومكاسب الحلقة الأعلى، على الرغم من بقاء حدود العطالة المادية. ↩
-
"السرعات ومعدلات التغذية"،, https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. تشير أدبيات التصنيع عالي السرعة إلى معدلات تغذية لسبائك الألمنيوم تتراوح من 15-50 م/دقيقة في بيئات الإنتاج، مع قيم محددة تعتمد على هندسة قطعة العمل، وقطر الأداة، وجودة السطح المطلوبة. دور الدليل: إحصائي؛ نوع المصدر: بحث. يدعم: أن عمليات تصنيع الألمنيوم الحديثة تستخدم عادةً معدلات تغذية في نطاق 20-40 م/دقيقة أو أعلى. ملاحظة النطاق: تختلف معدلات التغذية القابلة للتحقيق بشكل كبير بناءً على صلابة الآلة، وجودة الأدوات، ودرجة السبيكة المحددة. ↩
-
"دراسة العوامل المؤثرة على اهتزاز الأداة والسطح ..."،, https://pmc.ncbi.nlm.nih.gov/articles/PMC10223796/. تُظهر الدراسات حول ديناميكيات التصنيع أن اهتزاز الأداة ينقل أنماط الإزاحة الدورية إلى السطح المُشغل، مما يخلق علامات ثرثرة مرئية، وزيادة في خشونة السطح، وتغيراً في الأبعاد. دور الدليل: آلية؛ نوع المصدر: بحث. يدعم: أن الاهتزاز والثرثرة أثناء عمليات التصنيع ينتجان مخالفات سطحية مرئية وزيادة في الخشونة. ↩
-
"حاسبة العارضة المعلقة - تعليق فردي"،, https://www.firgelliauto.com/blogs/engineering-calculators/overhanging-beam-calculator-single-overhang?srsltid=AfmBOopr92hrP2U6dNXB0UA_BavbEIY1hMA56471dNcDjecNXhVPK6dK. تؤسس مبادئ ميكانيكا العوارض أن انحراف العارضة الكابولية (Cantilever) يزداد مع مكعب طول البروز، مما يعني أن امتدادات عمود الدوران الأقصر توفر صلابة أعلى بشكل ملحوظ وإزاحة أقل لنقطة الأداة تحت قوى قطع متطابقة. دور الدليل: آلية؛ نوع المصدر: تعليمي. يدعم: أن تقليل طول الكابولي يزيد من صلابة الانحناء ويقلل الانحراف تحت الحمل. ↩
-
"نمذجة الخطأ الحراري لأدوات الآلات القوية من خلال..."،, http://wumrc.engin.umich.edu/wp-content/uploads/sites/51/2013/08/08JMSEZhuMachinetoolthermalerrorcompensation.pdf. يحدد بحث السلوك الحراري لآلات التشغيل التوزيع غير المتساوي للحرارة كمصدر رئيسي لخطأ التموضع، حيث يسبب التمدد الحراري إزاحة الأداة من خلال التمدد الهيكلي، ونمو عمود الدوران، والتشوه الهندسي الذي يختلف مع وقت التشغيل وتوزيع الحمل. دور الدليل: آلية؛ نوع المصدر: بحث. يدعم: أن التمدد الحراري غير المتماثل في هياكل الآلات يسبب إزاحة نقطة مركز الأداة وأخطاء الأبعاد. ملاحظة النطاق: يعتمد مقدار الخطأ الحراري على تصميم الآلة والمواد وأنظمة التبريد والظروف المحيطة؛ بعض التصاميم مستقرة حرارياً بطبيعتها. ↩
-
"السرعات ومعدلات التغذية"،, https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. تشير كتيبات التشغيل وبيانات الشركات المصنعة لأدوات القطع إلى أن عمليات طحن الألمنيوم تستخدم عادةً سرعات دوران لعمود الدوران تتراوح بين 8,000-30,000 دورة في الدقيقة، مع تحديد قيم محددة بناءً على قطر الأداة ومتطلبات سرعة السطح وصلابة السبيكة. دور الدليل: دعم عام؛ نوع المصدر: بحث. يدعم: أن سرعات عمود الدوران في نطاق 10,000-24,000 دورة في الدقيقة تستخدم بشكل شائع لتشغيل الألمنيوم. ملاحظة النطاق: تعتمد سرعة عمود الدوران المثلى على قطر أداة القطع؛ تتطلب الأدوات الأصغر سرعات دوران أعلى لتحقيق سرعات السطح الموصى بها. ↩
-
"الكهرومغناطيسية – هل الألمنيوم مغناطيسي؟"،, https://physics.stackexchange.com/questions/10827/is-aluminium-magnetic. يُصنف الألمنيوم كمادة بارامغناطيسية ذات قابلية مغناطيسية ضعيفة للغاية، مما يجعل الفصل المغناطيسي غير فعال لإزالة رقائق الألمنيوم، على عكس المواد الحديدية التي تستجيب بقوة للمجالات المغناطيسية. دور الدليل: تعريف؛ نوع المصدر: موسوعة. يدعم: أن الألمنيوم غير مغناطيسي حديدي وبالتالي لا ينجذب إلى ناقلات الرقائق المغناطيسية. ↩
-
"ناقلات رقائق CNC"،, https://hennigworldwide.com/chip-conveyors. تصف أدبيات مناولة المواد الصناعية الناقلات من نوع السلسلة بأنها مناسبة للرقائق الطويلة، أو المتشابكة، أو غير المغناطيسية لأن تصميمها ذو الألواح المفتوحة يمنع الانضغاط والانحشار الذي يحدث عادةً مع الناقلات اللولبية. دور الدليل: دعم عام؛ نوع المصدر: أخرى. يدعم: أن الناقلات من نوع السلسلة يمكنها نقل الرقائق الضخمة، المتشابكة، أو الملتفة بشكل أكثر فعالية من البدائل اللولبية أو المغناطيسية. ملاحظة النطاق: يعتمد الأداء على شد السلسلة المناسب، وعرض اللوحة، والصيانة الدورية؛ ليست كل التصاميم تتعامل مع الرقائق الدقيقة بنفس الكفاءة. ↩

كريس لو
بالاستفادة من أكثر من عشر سنوات من الخبرة العملية في مجال صناعة أدوات الماكينات، خاصةً مع ماكينات بنظام التحكم الرقمي، أنا هنا لمساعدتك. سواءً كانت لديك أسئلة أثارها هذا المنشور، أو كنت بحاجة إلى إرشادات بشأن اختيار المعدات المناسبة (ماكينة بنظام التحكم الرقمي أو تقليدية)، أو كنت تستكشف حلولاً مخصصة للماكينات، أو كنت مستعدًا لمناقشة عملية شراء، فلا تتردد في الاتصال بي. دعنا نعثر على الأداة الآلية المثالية لاحتياجاتك.