

Pourquoi la poutre mobile GMC est-elle adaptée à la production de masse d'alliages d'aluminium ?
Une accélération lente, une précision instable et une évacuation médiocre des copeaux peuvent augmenter les coûts de production de l'aluminium. Ces problèmes s'aggravent lorsqu'une machine traite des centaines de pièces.
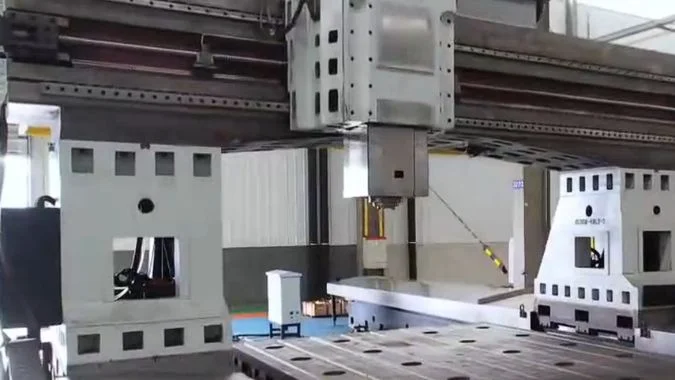
Un centre d'usinage à portique mobile soutient la production de masse d'aluminium grâce à une faible inertie de mouvement, une accélération rapide, un comportement thermique stable, l'intégration d'une broche à haute vitesse et une évacuation efficace des copeaux. La table fixe permet également de maintenir une performance dynamique constante lorsque le poids de la pièce change.
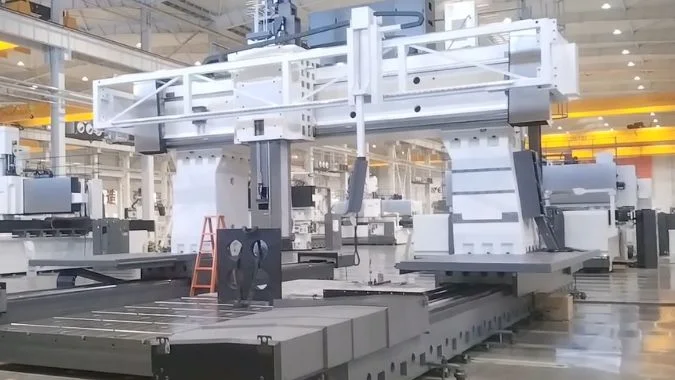
L'usinage de l'aluminium semble simple car les forces de coupe sont généralement faibles.1. Pourtant, la production de masse impose des exigences plus strictes. La machine doit effectuer des changements de direction fréquents, maintenir sa précision pendant de longues périodes et évacuer un grand volume de copeaux. Les facteurs structurels suivants montrent pourquoi un centre d'usinage à portique mobile peut répondre à ces exigences.
Pourquoi la structure à portique mobile est-elle plus adaptée aux mouvements rapides par rapport au mouvement de la table ?
Une table mobile doit supporter chaque kilogramme de la pièce. Cette charge variable ralentit l'accélération, augmente les chocs lors des inversions et rend plus difficile le maintien de paramètres de production stables.
Une structure à portique mobile déplace une masse plus légère et plus constante, tandis que la table et la pièce restent fixes. Cette inertie stable permet une accélération plus rapide, une translation rapide plus cohérente, un réglage plus facile des servomoteurs et une réduction des chocs mécaniques lors des démarrages, arrêts et changements de direction fréquents.
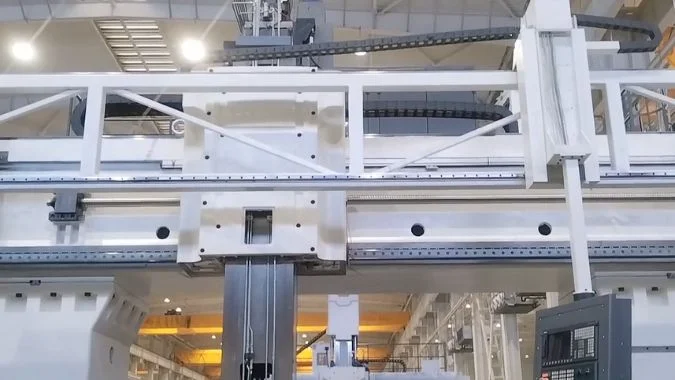
La masse mobile constante améliore le contrôle du mouvement.
Une machine à table mobile doit accélérer ensemble la table, le montage et la pièce. La masse mobile totale change à chaque tâche de production. Une grande plaque en aluminium peut également déporter son centre de gravité par rapport à la ligne d'entraînement. Cette condition crée une charge inertielle plus importante et peut produire un moment de basculement lors de changements de direction rapides.
Un centre d'usinage à portique mobile maintient la pièce immobile. Le système d'entraînement déplace l'ensemble du portique et de la broche. Cette masse mobile reste presque constante d'un lot à l'autre. Le contrôleur peut donc utiliser des paramètres de servocommande stables sans avoir à effectuer de grands changements selon le poids des différentes pièces.
| Facteur de mouvement | Centre d'usinage à portique mobile | Centre d'usinage à table mobile |
|---|---|---|
| Charge mobile | Légère et presque constante | Lourde et dépendante de la pièce |
| Accélération | Élevée et répétable | Limité par la charge maximale prévue |
| Déplacement rapide | Cohérent entre différents travaux | Souvent réduit pour les pièces lourdes |
| Choc d'inversion | Plus bas | Plus élevé |
| Espace au sol | Plus compact pour les longues pièces | Un espace supplémentaire est nécessaire pour le déplacement de la table |
Une accélération stable raccourcit les temps non productifs
La production de masse implique de nombreux mouvements de positionnement. Les changements d'outils, les modèles de perçage, les poches et les éléments séparés créent des déplacements non productifs répétés. Une petite économie lors de chaque mouvement devient une économie importante sur des centaines de pièces.
La traverse mobile suit la règle physique consistant à maintenir les objets lourds immobiles et à déplacer les pièces plus légères2. Une force d'inertie plus faible réduit les contraintes sur les guidages, les vis, les accouplements et les servomoteurs. Des entraînements synchronisés des deux côtés peuvent également contrôler la traverse sans l'amplification du jeu causée par une inversion à forte inertie. Ces caractéristiques permettent des vitesses de déplacement rapide qui restent stables même lorsqu'une pièce plus lourde entre en production.
Comment une inertie réduite de l'axe favorise-t-elle le contournage à haute avance dans l'usinage rapide de l'aluminium ?
Les contours complexes en aluminium contiennent des angles, des arcs et de courts segments de trajectoire d'outil. Une inertie élevée provoque un retard de suivi, un dépassement, des ondulations de surface et un arrondi indésirable des angles à des vitesses d'avance élevées3.
Une inertie réduite de l'axe permet au système asservi d'accélérer, de freiner et d'inverser plus rapidement. Cette réponse améliore le suivi de contour, prend en charge des gains de contrôle plus élevés, réduit l'erreur de suivi et protège la qualité de surface lors de l'usinage à avance rapide de profils en aluminium complexes.
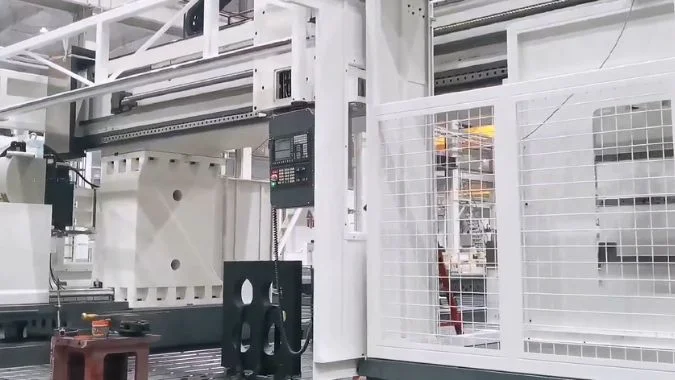
Une réponse plus rapide protège la précision du contour
Le contournage à avance rapide ne dépend pas seulement de la vitesse de la broche. Chaque axe linéaire doit également suivre des milliers de petites commandes. Le système de contrôle modifie constamment la vitesse de l'axe lorsque la fraise entre dans un angle, suit un arc ou se déplace sur une surface courbe. Un axe lourd continue de bouger après que la commande a commencé à changer. Ce mouvement crée un décalage4 et peut éloigner la fraise de la trajectoire programmée.
Une masse mobile plus faible nécessite moins de couple moteur pour une même accélération. L'asservissement peut réagir plus rapidement et utiliser des gains de boucle de position et de boucle de vitesse plus élevés. Les réglages d'anticipation (feedforward) peuvent également devenir plus efficaces car le système mécanique réagit avec moins de délai.
| État du contournage | Effet d'une inertie plus faible |
|---|---|
| Angle vif | Un freinage plus rapide réduit le dépassement en virage |
| Petit arc | Un meilleur suivi limite l'erreur de rayon |
| Segment de ligne court | Moins de temps perdu lors de l'accélération |
| Inversion de direction | Un choc plus faible réduit les vibrations |
| Surface courbe | Un mouvement plus fluide réduit les ondulations visibles |
Une avance élevée devient utile plutôt que simplement possible
Les alliages d'aluminium permettent souvent des vitesses d'avance de 20 à 40 m/min ou plus5 lorsque l'outillage, la puissance de la broche et la configuration de la machine le permettent. Cependant, une avance programmée élevée a peu de valeur si le contrôleur doit ralentir à chaque virage. Une inertie réduite permet aux axes de passer plus de temps près de l'avance commandée.
Des forces d'inertie plus faibles réduisent également les charges changeantes sur les guidages et les pièces de transmission. Cette réduction limite la déformation élastique temporaire lors de l'accélération et du freinage. Une poutre rigide de type caisson, un placement optimisé des nervures et un système d'entraînement double équilibré peuvent encore améliorer le rapport rigidité/masse. Les moteurs linéaires ou les vis à billes à faible inertie peuvent ajouter une réponse plus directe. Un réglage correct des servomoteurs reste important car un gain excessif peut encore créer des oscillations. La conception mécanique et les réglages de commande doivent fonctionner comme un seul système.
Pourquoi l'intégration d'une électrobroche à haut régime est-elle plus efficace sur une structure à portique mobile ?
Une vitesse de broche élevée seule ne peut garantir un usinage productif de l'aluminium. Une broche mal supportée peut introduire de la chaleur, des vibrations, un long porte-à-faux et une réponse différée des axes.
Une structure à poutre mobile place l'électrobroche au sein d'un ensemble léger, rigide et thermiquement équilibré. Le court porte-à-faux de la broche améliore la rigidité à la flexion, tandis que la source de chaleur centrée et la faible masse en mouvement favorisent une réponse rapide, une précision stable et une coupe à haute vitesse.
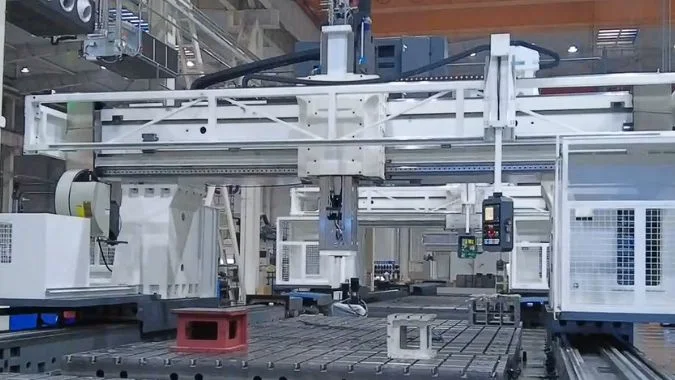
Un porte-à-faux court augmente le seuil de broutage
Le fraisage à grande vitesse de l'aluminium utilise souvent une faible profondeur de coupe axiale, une vitesse d'avance élevée et une vitesse de broche élevée. Ce processus nécessite une connexion de broche rigide car même une petite vibration peut laisser des marques sur un mur ou un sol fini6.
Une conception à poutre mobile peut monter la tête de broche directement sur ou dans la poutre. Le porte-à-faux du coulisseau résultant peut rester court. Un bras de levier plus court limite la flexion sous les charges de coupe et d'accélération7. La structure peut donc maintenir un seuil de broutage plus élevé lors du fraisage à haute vitesse.
| Point d'intégration | Avantage de production |
|---|---|
| Court porte-à-faux de broche | Rigidité à la flexion plus élevée |
| Position centrée de la broche | Charge équilibrée sur toute la poutre |
| Entraînement par électrobroche | Réponse rapide sans longue chaîne de transmission |
| Poutre légère | Meilleure accélération et consommation d'énergie réduite |
| Support symétrique | Mouvement thermique plus prévisible |
La symétrie thermique permet de longs cycles de production
Une broche électrique génère de la chaleur par le moteur, les roulements et le processus de coupe. Une chaleur inégale peut déplacer le centre de l'outil et créer une dérive dimensionnelle8. Ce problème devient important lorsque la machine fonctionne pendant plusieurs quarts de travail.
De nombreuses machines à poutre mobile utilisent une poutre symétrique, deux colonnes et des entraînements bilatéraux. La broche est située près du centre structurel. Cette disposition aide à répartir la chaleur plus uniformément sur la structure de support. La dilatation thermique peut alors se produire principalement le long d'un axe prévisible plutôt que de déformer la géométrie X-Y. Le refroidissement de la broche, les capteurs de température et les logiciels de compensation peuvent améliorer ce comportement.
Cette combinaison réduit également les pièces de transmission inutiles. Une broche électrique à haute vitesse offre une réponse de rotation directe, tandis que la poutre légère assure une réponse linéaire rapide. Des vitesses de broche de 10 000 à 24 000 tr/min peuvent convenir à de nombreuses applications sur aluminium9, en fonction du diamètre de l'outil et du couple requis. Le système complet peut supporter un enlèvement de matière élevé sans dépendre uniquement de la vitesse de la broche.
Comment le centre d'usinage à portique mobile résout-il l'évacuation de grands volumes de copeaux d'aluminium ?
L'usinage de l'aluminium crée de longs copeaux en spirale, des amas légers et des copeaux humides collants. Des convoyeurs faibles et des canaux étroits peuvent s'obstruer rapidement, arrêter la production et contaminer le liquide de coupe.
Un centre d'usinage à portique (GMC) à poutre mobile gère de grands volumes de copeaux grâce à un convoyeur à plaques à chaîne élargi, un rinçage à haut débit et haute pression, un drainage du banc incliné et une séparation solide-liquide. Ces systèmes éloignent les copeaux volumineux non magnétiques de la zone de coupe tout en récupérant un liquide de refroidissement plus propre.
Le convoyeur doit correspondre au comportement des copeaux d'aluminium
Les copeaux d'aluminium sont non magnétiques. Un convoyeur magnétique ne peut pas les collecter efficacement10. Un convoyeur à vis standard peut également comprimer les longues spirales en faisceaux denses. Cette compression peut provoquer des obstructions, des frictions et de la chaleur.
Un convoyeur à plaques à chaîne offre une large surface de transport et une capacité de charge élevée11. La conception des plaques permet de transporter des copeaux longs, en spirale ou en forme de bloc sans dépendre du magnétisme. Une largeur de convoyeur personnalisée doit correspondre à la largeur des guidages de la machine et à la course de travail complète. Cette couverture empêche les copeaux de s'accumuler en dehors de la zone de transport.
| Composant de contrôle des copeaux | Fonction principale |
|---|---|
| Convoyeur à plaques de chaîne élargi | Transporte de grands volumes de copeaux non magnétiques |
| Buses de liquide de refroidissement à haut débit | Pousse les copeaux vers l'entrée de collecte |
| Rinçage à haute pression | Brise les amas et nettoie les couvercles |
| Tamis vibrant | Sépare les gros solides du liquide de refroidissement |
| Séparateur à cyclone | Élimine les particules plus fines du liquide |
| Racloir brise-copeaux | Empêche les longs copeaux de s'enrouler autour de l'arbre |
La géométrie du banc doit guider chaque copeau
La table fixe facilite la création de larges voies de drainage autour de la zone de travail. Les surfaces du banc devraient utiliser des pentes d'environ 30 degrés ou plus lorsque la conception de la machine le permet. De larges canaux devraient mener vers les orifices de collecte des copeaux. Des couvercles lisses devraient également éliminer les poches où l'aluminium humide peut s'accumuler.
Des buses à haut débit près de l'outil déplacent les copeaux avant qu'ils ne forment un amas. Des buses supplémentaires près de l'entrée du convoyeur empêchent la formation de ponts. Le soufflage pneumatique peut aider lorsque de longs profils créent des copeaux dispersés, mais le système d'air ne doit pas projeter les copeaux dans les guides ou les zones électriques.
Un tamis vibrant ou un séparateur cyclonique doit traiter le liquide de refroidissement avant sa recirculation. Une séparation solide-liquide précoce réduit la teneur en huile des copeaux évacués et diminue les boues à l'intérieur du réservoir de liquide de refroidissement. Les grandes fraises à rainure en U pour aluminium peuvent également produire des boucles courtes et contrôlées et réduire l'arête rapportée. Les vérifications quotidiennes doivent couvrir la tension de la chaîne, le colmatage du tamis, l'orientation des buses et les boues accumulées. Un fluide de coupe spécifique à l'aluminium peut réduire davantage les taches, la corrosion et les dépôts de copeaux collants.
Conclusion
Les centres d'usinage à portique mobile combinent une dynamique stable, un contournage précis à haute avance, une intégration efficace de la broche et une évacuation contrôlée des copeaux, ce qui en fait une plateforme solide pour la production de masse répétable de pièces en aluminium.
-
" L'influence des paramètres d'usinage de l'AW-7020 … – PMC ", https://pmc.ncbi.nlm.nih.gov/articles/PMC12072895/. Les recherches comparant les forces de coupe spécifiques entre les métaux montrent que les alliages d'aluminium nécessitent généralement des forces de coupe de 30 à 60 % inférieures à celles de l'acier dans des conditions d'usinage comparables, bien que les valeurs exactes dépendent de la composition de l'alliage et des paramètres d'usinage. Rôle de la preuve : statistique ; type de source : recherche. Soutient : que les alliages d'aluminium nécessitent généralement des forces de coupe inférieures à celles des matériaux ferreux lors des opérations d'usinage. Note de portée : La comparaison directe est limitée car les forces de coupe varient considérablement en fonction des nuances d'alliage spécifiques, de la géométrie de l'outil et des conditions de coupe. ↩
-
" Lois du mouvement de Newton | Glenn Research Center – NASA ", https://www1.grc.nasa.gov/beginners-guide-to-aeronautics/newtons-laws-of-motion/. La deuxième loi de Newton (F = ma) établit que l'accélération est inversement proportionnelle à la masse lorsque la force est constante, ce qui signifie que les systèmes déplaçant des composants plus légers peuvent atteindre une accélération plus élevée avec la même force motrice. Rôle de la preuve : mécanisme ; type de source : encyclopédie. Soutient : que la réduction de la masse en mouvement améliore l'accélération pour une force appliquée donnée. ↩
-
" Méthode combinée de contrôle des erreurs de contour pour machine cinq axes … ", https://pmc.ncbi.nlm.nih.gov/articles/PMC12098878/. La recherche sur le contournage à grande vitesse montre qu'une inertie accrue des axes amplifie l'erreur de suivi pendant l'accélération et la décélération, ce qui entraîne un arrondi des coins, un dépassement de trajectoire et des marques de surface périodiques lorsque les vitesses d'avance dépassent la capacité de réponse dynamique du système. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : qu'une masse en mouvement élevée dans les axes CNC augmente l'erreur de suivi, le dépassement et l'imprécision de contournage lors des changements de direction à grande vitesse. Note de portée : La gravité de ces effets dépend du réglage du contrôleur, de la compensation par anticipation et des limites d'à-coup, et non uniquement de l'inertie. ↩
-
" Modélisation et contrôle des erreurs de contour pour cinq axes … ", https://research.engr.oregonstate.edu/mpcl/resources/5-Ax-CC1.pdf. La recherche sur le contrôle du mouvement démontre que l'erreur de suivi dans les systèmes d'asservissement augmente proportionnellement à l'inertie de la charge, car les axes à plus forte inertie nécessitent des temps de stabilisation plus longs et présentent un déphasage plus important lors des changements de direction. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : qu'une masse en mouvement plus élevée augmente l'erreur de suivi et le retard de réponse dans les axes asservis. Note de portée : La relation peut être partiellement compensée par une commande par anticipation et des gains de boucle plus élevés, bien que les limites physiques d'inertie subsistent. ↩
-
" Speeds and Feeds ", https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. La littérature sur l'usinage à grande vitesse rapporte des vitesses d'avance pour les alliages d'aluminium allant de 15 à 50 m/min dans les environnements de production, avec des valeurs spécifiques dépendant de la géométrie de la pièce, du diamètre de l'outil et de l'état de surface souhaité. Rôle de la preuve : statistique ; type de source : recherche. Soutient : que les opérations modernes d'usinage de l'aluminium utilisent couramment des vitesses d'avance de l'ordre de 20 à 40 m/min ou plus. Note de portée : Les vitesses d'avance réalisables varient considérablement en fonction de la rigidité de la machine, de la qualité de l'outillage et de la nuance d'alliage spécifique. ↩
-
" Étude des facteurs affectant la vibration de l'outil et la surface … ", https://pmc.ncbi.nlm.nih.gov/articles/PMC10223796/. Les études sur la dynamique d'usinage démontrent que la vibration de l'outil transfère des motifs de déplacement périodiques sur la surface usinée, créant des marques de broutage visibles, une rugosité de surface accrue et une variation dimensionnelle. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : que la vibration et le broutage lors des opérations d'usinage produisent des irrégularités de surface visibles et une rugosité accrue. ↩
-
" Calculateur de poutre en porte-à-faux — Porte-à-faux simple ", https://www.firgelliauto.com/blogs/engineering-calculators/overhanging-beam-calculator-single-overhang?srsltid=AfmBOopr92hrP2U6dNXB0UA_BavbEIY1hMA56471dNcDjecNXhVPK6dK. Les principes de la mécanique des poutres établissent que la déflexion d'une console augmente avec le cube de la longueur du porte-à-faux, ce qui signifie que des extensions de broche plus courtes offrent une rigidité nettement plus élevée et un déplacement moindre de la pointe de l'outil sous des forces de coupe identiques. Rôle de la preuve : mécanisme ; type de source : éducation. Soutient : que la réduction de la longueur de la console augmente la rigidité en flexion et réduit la déflexion sous charge. ↩
-
" Modélisation robuste des erreurs thermiques des machines-outils via… ", http://wumrc.engin.umich.edu/wp-content/uploads/sites/51/2013/08/08JMSEZhuMachinetoolthermalerrorcompensation.pdf. La recherche sur le comportement thermique des machines-outils identifie une répartition inégale de la chaleur comme une source majeure d'erreur de positionnement, la dilatation thermique provoquant le déplacement de l'outil par expansion structurelle, croissance de la broche et distorsion géométrique qui varie avec le temps de fonctionnement et la répartition de la charge. Rôle de la preuve : mécanisme ; type de source : recherche. Soutient : que l'expansion thermique asymétrique dans les structures de machines provoque un déplacement du point central de l'outil et des erreurs dimensionnelles. Note de portée : L'ampleur de l'erreur thermique dépend de la conception de la machine, des matériaux, des systèmes de refroidissement et des conditions ambiantes ; certaines conceptions sont intrinsèquement plus stables thermiquement. ↩
-
" Speeds and Feeds ", https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. Les manuels d'usinage et les données des fabricants d'outils de coupe indiquent que les opérations de fraisage de l'aluminium utilisent généralement des vitesses de broche comprises entre 8 000 et 30 000 tr/min, avec des valeurs spécifiques déterminées par le diamètre de l'outil, les exigences de vitesse de surface et la dureté de l'alliage. Rôle de la preuve : soutien général ; type de source : recherche. Soutient : que les vitesses de broche dans la plage de 10 000 à 24 000 tr/min sont couramment utilisées pour l'usinage de l'aluminium. Note de portée : La vitesse de broche optimale dépend du diamètre de la fraise ; les outils plus petits nécessitent un nombre de tr/min plus élevé pour atteindre les vitesses de surface recommandées. ↩
-
" électromagnétisme – L'aluminium est-il magnétique ? ", https://physics.stackexchange.com/questions/10827/is-aluminium-magnetic. L'aluminium est classé comme un matériau paramagnétique avec une susceptibilité magnétique extrêmement faible, rendant la séparation magnétique inefficace pour l'élimination des copeaux d'aluminium, contrairement aux matériaux ferreux qui réagissent fortement aux champs magnétiques. Rôle de la preuve : définition ; type de source : encyclopédie. Soutient : que l'aluminium n'est pas ferromagnétique et n'est donc pas attiré par les convoyeurs de copeaux magnétiques. ↩
-
" Convoyeurs de copeaux CNC ", https://hennigworldwide.com/chip-conveyors. La littérature sur la manutention industrielle décrit les convoyeurs à chaîne comme étant adaptés aux copeaux longs, filandreux ou non magnétiques, car leur conception à plaques ouvertes empêche la compression et le blocage qui se produisent couramment avec les convoyeurs à vis. Rôle de la preuve : soutien général ; type de source : autre. Soutient : que les convoyeurs à chaîne peuvent transporter des copeaux volumineux, emmêlés ou enroulés plus efficacement que les alternatives à vis ou magnétiques. Note de portée : La performance dépend d'une tension de chaîne appropriée, de la largeur des plaques et d'un entretien régulier ; toutes les conceptions ne traitent pas aussi bien les copeaux fins. ↩

Chris Lu
Fort de plus d'une décennie d'expérience pratique dans l'industrie des machines-outils, en particulier des machines à commande numérique, je suis là pour vous aider. Que vous ayez des questions suscitées par cet article, que vous ayez besoin de conseils pour choisir le bon équipement (CNC ou conventionnel), que vous envisagiez des solutions de machines personnalisées ou que vous soyez prêt à discuter d'un achat, n'hésitez pas à me CONTACTER. Trouvons ensemble la machine-outil idéale pour vos besoins.