

Perché il fascio mobile GMC è adatto alla produzione in serie di leghe di alluminio?
Un'accelerazione lenta, una precisione instabile e una scarsa rimozione dei trucioli possono aumentare i costi di produzione dell'alluminio. Questi problemi peggiorano quando una macchina lavora centinaia di pezzi.
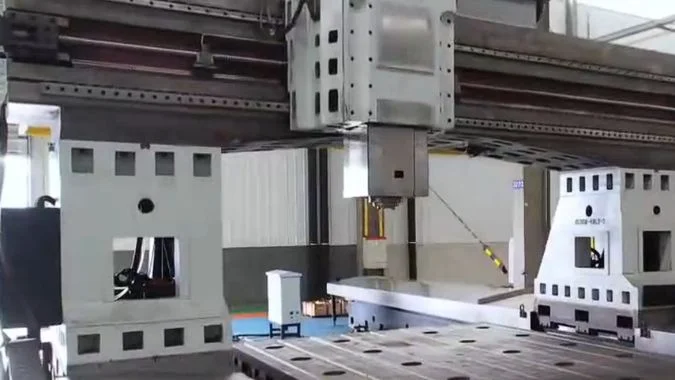
Un centro di lavoro a portale con traversa mobile supporta la produzione di massa di alluminio grazie a una bassa inerzia in movimento, un'accelerazione rapida, un comportamento termico stabile, l'integrazione di un mandrino ad alta velocità e un'efficiente evacuazione dei trucioli. Il piano fisso mantiene inoltre costanti le prestazioni dinamiche al variare del peso del pezzo.
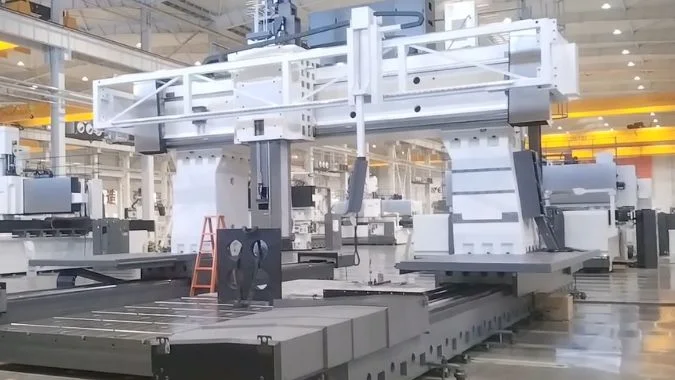
La lavorazione dell'alluminio sembra semplice perché le forze di taglio sono solitamente basse.1. Tuttavia, la produzione di massa comporta esigenze più gravose. La macchina deve effettuare frequenti cambi di direzione, mantenere la precisione per lunghi turni e rimuovere un grande volume di trucioli. I seguenti fattori strutturali mostrano perché un centro di lavoro a portale con traversa mobile può soddisfare queste esigenze.
Perché la struttura a traversa mobile è più adatta al movimento rapido rispetto al movimento del piano?
Un piano mobile deve trasportare ogni chilogrammo del pezzo. Questo carico variabile rallenta l'accelerazione, aumenta gli urti durante l'inversione di marcia e rende più difficile mantenere impostazioni di produzione stabili.
Una struttura a traversa mobile sposta una massa più leggera e costante, mentre il piano e il pezzo rimangono fissi. L'inerzia stabile consente un'accelerazione più rapida, spostamenti rapidi più costanti, una taratura del servo più semplice e minori shock meccanici durante frequenti avvii, arresti e cambi di direzione.
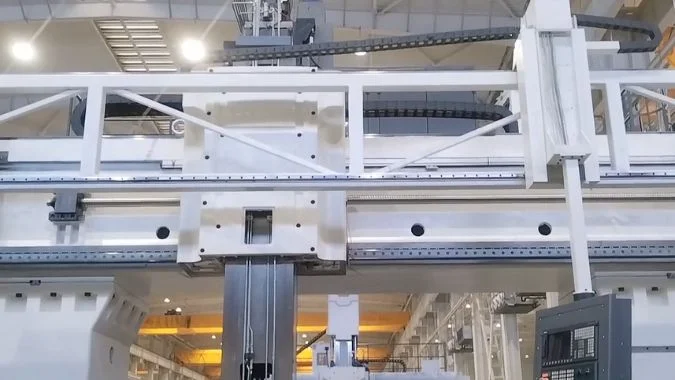
La massa mobile costante migliora il controllo del movimento
Una macchina a piano mobile deve accelerare insieme il piano, l'attrezzatura e il pezzo. La massa mobile totale cambia con ogni lavoro di produzione. Una piastra di alluminio di grandi dimensioni può inoltre spostare il suo centro di gravità lontano dalla linea di azionamento. Questa condizione crea un carico inerziale maggiore e può produrre un momento di ribaltamento durante i rapidi cambi di direzione.
Un centro di lavoro a portale con traversa mobile mantiene il pezzo stazionario. Il sistema di azionamento sposta invece l'insieme della traversa e del mandrino. Questa massa mobile rimane quasi costante da un lotto all'altro. Il controller può quindi utilizzare parametri servo stabili senza apportare grandi modifiche per pesi dei pezzi differenti.
| Fattore di movimento | Centro di lavoro a portale con traversa mobile | Centro di lavoro a portale con piano mobile |
|---|---|---|
| Carico mobile | Leggero e quasi costante | Pesante e dipendente dal pezzo |
| Accelerazione | Elevato e ripetibile | Limitato dal carico massimo previsto |
| Traslazione rapida | Coerente tra diversi lavori | Spesso ridotto per pezzi pesanti |
| Shock da inversione | Più basso | Più alto |
| Spazio in officina | Più compatto per pezzi lunghi | È necessario uno spazio extra per la corsa della tavola |
Un'accelerazione stabile riduce i tempi non produttivi
La produzione di massa include molti movimenti di posizionamento. Cambi utensile, schemi di foratura, tasche e caratteristiche separate creano ripetuti tragitti non di taglio. Un piccolo risparmio durante ogni movimento diventa un grande risparmio su centinaia di pezzi.
La traversa mobile segue la legge fisica di mantenere fermi gli oggetti pesanti e muovere le parti più leggere2. Una forza inerziale inferiore riduce lo stress su guide, viti, giunti e servomotori. Gli azionamenti sincronizzati su entrambi i lati possono anche controllare la traversa senza l'amplificazione del gioco causata dall'inversione ad alta inerzia. Queste caratteristiche supportano velocità di traslazione rapida che rimangono stabili anche quando un pezzo più pesante entra in produzione.
In che modo la riduzione dell'inerzia degli assi favorisce la contornatura ad alto avanzamento nella lavorazione dell'alluminio ad alta velocità?
I contorni complessi in alluminio contengono angoli, archi e brevi segmenti di percorso utensile. L'elevata inerzia causa ritardo di inseguimento, sovraelongazione, increspature superficiali e arrotondamenti indesiderati degli angoli ad alti avanzamenti3.
Una ridotta inerzia dell'asse consente al sistema servo di accelerare, frenare e invertire più rapidamente. Questa risposta migliora l'inseguimento del contorno, supporta guadagni di controllo più elevati, riduce l'errore di inseguimento e protegge la qualità della superficie durante la lavorazione ad alto avanzamento di profili complessi in alluminio.
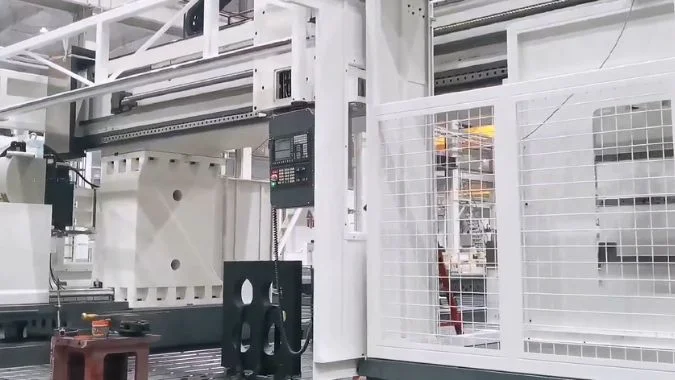
Una risposta più rapida protegge l'accuratezza del contorno
Il contouring ad alto avanzamento non dipende solo dalla velocità del mandrino. Ogni asse lineare deve anche seguire migliaia di piccoli comandi. Il sistema di controllo cambia costantemente la velocità dell'asse mentre l'utensile entra in un angolo, segue un arco o si muove su una superficie curva. Un asse pesante continua a muoversi dopo che il comando inizia a cambiare. Questo movimento crea un ritardo4 e può spingere l'utensile lontano dal percorso programmato.
Una massa in movimento inferiore richiede meno coppia motore per la stessa accelerazione. Il servo può rispondere più velocemente e utilizzare guadagni del loop di posizione e del loop di velocità più elevati. Anche le impostazioni di feedforward possono diventare più efficaci poiché il sistema meccanico reagisce con meno ritardo.
| Condizione di contouring | Effetto di una minore inerzia |
|---|---|
| Angolo acuto | Una frenata più rapida riduce il sovrataglio in curva |
| Arco piccolo | Una migliore precisione di tracciamento limita l'errore di raggio |
| Segmento di linea breve | Minore tempo perso durante l'accelerazione |
| Inversione di direzione | Un minore shock riduce le vibrazioni |
| Superficie curva | Un movimento più fluido riduce le increspature visibili |
L'alto avanzamento diventa utile anziché meramente possibile
Le leghe di alluminio consentono spesso velocità di avanzamento di 20–40 m/min o superiori5 quando l'attrezzatura, la potenza del mandrino e la configurazione della macchina lo consentono. Tuttavia, un avanzamento programmato elevato ha scarso valore se il controller deve rallentare a ogni angolo. Una minore inerzia consente agli assi di trascorrere più tempo vicino all'avanzamento comandato.
Forze inerziali inferiori riducono inoltre i carichi variabili sulle guide e sugli organi di trasmissione. Questa riduzione limita la deformazione elastica temporanea durante l'accelerazione e la frenata. Una trave rigida a scatola, un posizionamento ottimizzato delle nervature e un sistema a doppia motorizzazione bilanciato possono migliorare ulteriormente il rapporto rigidezza-massa. I motori lineari o le viti a ricircolo di sfere a bassa inerzia possono aggiungere una risposta più diretta. Una corretta taratura del servo rimane importante, poiché un guadagno eccessivo può comunque creare oscillazioni. Il design meccanico e le impostazioni di controllo devono funzionare come un unico sistema.
Perché l'integrazione di un elettromandrino ad alto numero di giri è più efficace su una struttura a traversa mobile?
Un'elevata velocità del mandrino da sola non può garantire una lavorazione produttiva dell'alluminio. Un mandrino scarsamente supportato può introdurre calore, vibrazioni, una sporgenza eccessiva e una risposta ritardata degli assi.
Una struttura a trave mobile colloca il mandrino elettrico all'interno di un assemblaggio leggero, rigido e termicamente bilanciato. La breve sporgenza del mandrino migliora la rigidezza flessionale, mentre la fonte di calore centrata e la bassa massa in movimento supportano una risposta rapida, una precisione stabile e un taglio ad alta velocità.
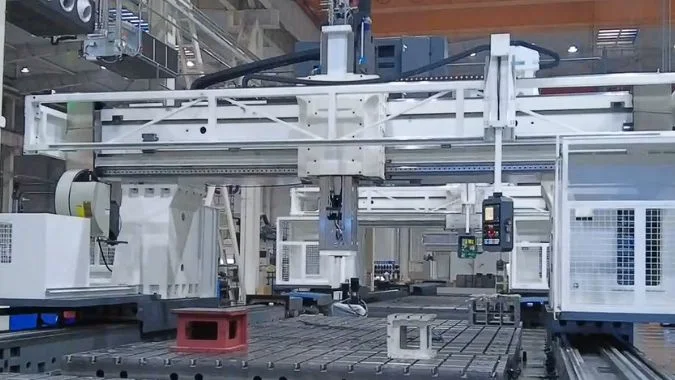
La sporgenza ridotta innalza la soglia di chatter
La fresatura ad alta velocità dell'alluminio utilizza spesso una profondità di taglio assiale ridotta, una velocità di avanzamento elevata e un'elevata velocità del mandrino. Questo processo richiede una connessione del mandrino rigida poiché anche una piccola vibrazione può lasciare segni sulla parete o sul fondo finito6.
Un design a trave mobile consente di montare la testa del mandrino direttamente sopra o all'interno della trave. La risultante sporgenza del cannotto può rimanere ridotta. Un braccio di leva più corto limita la flessione sotto i carichi di taglio e accelerazione7. La struttura può quindi mantenere una soglia di chatter più elevata durante la fresatura ad alta velocità.
| Punto di integrazione | Vantaggio produttivo |
|---|---|
| Breve sporgenza del mandrino | Maggiore rigidezza flessionale |
| Posizione centrata del mandrino | Carico bilanciato lungo la trave |
| Azionamento del mandrino elettrico | Risposta rapida senza una lunga catena di trasmissione |
| Trave leggera | Migliore accelerazione e minore consumo energetico |
| Supporto simmetrico | Movimento termico più prevedibile |
La simmetria termica supporta cicli di produzione lunghi
Un mandrino elettrico genera calore attraverso il motore, i cuscinetti e il processo di taglio. Un calore non uniforme può spostare il centro dell'utensile e creare derive dimensionali8. Questo problema diventa rilevante quando la macchina lavora per diversi turni.
Molte macchine a trave mobile utilizzano una trave simmetrica, colonne gemelle e azionamenti su entrambi i lati. Il mandrino è posizionato vicino al centro strutturale. Questa configurazione aiuta a distribuire il calore in modo più uniforme attraverso la struttura di supporto. L'espansione termica può quindi verificarsi principalmente lungo un asse prevedibile, anziché distorcere la geometria X-Y. Il raffreddamento del mandrino, i sensori di temperatura e il software di compensazione possono migliorare questo comportamento.
La combinazione riduce anche le parti di trasmissione non necessarie. Un mandrino elettrico ad alta velocità fornisce una risposta rotazionale diretta, mentre la trave leggera offre una risposta lineare rapida. Velocità del mandrino da 10.000 a 24.000 giri/min possono adattarsi a molte applicazioni con l'alluminio9, a seconda del diametro dell'utensile e della coppia richiesta. Il sistema completo può supportare un'elevata asportazione di materiale senza dipendere esclusivamente dalla velocità del mandrino.
In che modo il centro di lavoro a portale con traversa mobile risolve l'evacuazione di grandi volumi di trucioli di alluminio?
La lavorazione dell'alluminio crea trucioli lunghi e arricciati, nidi leggeri e trucioli umidi appiccicosi. Convogliatori deboli e canali stretti possono intasarsi rapidamente, interrompere la produzione e contaminare il fluido da taglio.
Un GMC a trave mobile gestisce grandi volumi di trucioli con un convogliatore a piastre a catena allargato, lavaggio ad alta portata e alta pressione, drenaggio del basamento a pendenza elevata e separazione solido-liquido. Questi sistemi allontanano i trucioli ingombranti non magnetici dall'area di taglio, recuperando al contempo un refrigerante più pulito.
Il convogliatore deve corrispondere al comportamento dei trucioli di alluminio
I trucioli di alluminio non sono magnetici. Un convogliatore magnetico non può raccoglierli in modo efficace10. Un convogliatore a coclea standard può anche comprimere i trucioli lunghi in fasci densi. Questa compressione può causare intasamenti, attrito e calore.
Un convogliatore a piastre a catena fornisce un'ampia superficie di trasporto e un'elevata capacità di carico11. Il design delle piastre può trasportare trucioli lunghi, arricciati o a blocchi senza fare affidamento sul magnetismo. Una larghezza del convogliatore personalizzata dovrebbe corrispondere alla larghezza delle guide della macchina e alla corsa di lavoro completa. Questa copertura impedisce ai trucioli di accumularsi al di fuori dell'area di trasporto.
| Componente per il controllo dei trucioli | Funzione principale |
|---|---|
| Trasportatore a piastre a catena allargate | Trasporta grandi volumi di trucioli non magnetici |
| Ugelli del refrigerante ad alta portata | Spingono i trucioli verso l'ingresso di raccolta |
| Lavaggio ad alta pressione | Rompe i grovigli e pulisce le coperture |
| Vaglio vibrante | Separa i solidi di grandi dimensioni dal refrigerante |
| Separatore a ciclone | Rimuove le particelle più fini dal liquido |
| Raschietto rompitruciolo | Impedisce ai trucioli lunghi di avvolgersi attorno all'albero |
La geometria del banco deve guidare ogni truciolo
Il tavolo fisso facilita la costruzione di ampi percorsi di drenaggio attorno alla zona di lavoro. Le superfici del banco dovrebbero utilizzare pendenze di circa 30 gradi o più, laddove la progettazione della macchina lo consenta. Canali ampi dovrebbero dirigersi verso le porte di raccolta dei trucioli. Coperture lisce dovrebbero inoltre eliminare le tasche dove l'alluminio umido può depositarsi.
Ugelli ad alto flusso vicino all'utensile spostano i trucioli prima che formino un accumulo. Ugelli aggiuntivi vicino all'ingresso del trasportatore prevengono i blocchi. Il soffio pneumatico può essere d'aiuto quando profili lunghi creano trucioli sparsi, ma il sistema ad aria non deve spingere i trucioli nelle guide o nelle aree elettriche.
Un vaglio vibrante o un separatore a ciclone dovrebbe trattare il refrigerante prima del ricircolo. La separazione solido-liquido precoce abbassa il contenuto di olio dei trucioli scaricati e riduce i fanghi all'interno del serbatoio del refrigerante. Le frese per alluminio a gola a U grande possono anche produrre riccioli corti e controllati, riducendo l'accumulo sul tagliente. I controlli giornalieri dovrebbero riguardare la tensione della catena, l'intasamento del vaglio, la direzione degli ugelli e i fanghi accumulati. Un fluido da taglio specifico per alluminio può ridurre ulteriormente macchie, corrosione e depositi appiccicosi di trucioli.
Conclusione
I centri di lavoro a portale mobile (GMC) combinano dinamiche stabili, contornatura precisa ad alto avanzamento, integrazione efficace del mandrino ed evacuazione controllata dei trucioli, rendendoli una piattaforma solida per la produzione di massa ripetibile di componenti in alluminio.
-
"L'influenza dei parametri di lavorazione dell'AW-7020 … – PMC", https://pmc.ncbi.nlm.nih.gov/articles/PMC12072895/. La ricerca che confronta le forze di taglio specifiche tra i metalli mostra che le leghe di alluminio richiedono tipicamente forze di taglio inferiori del 30-60% rispetto all'acciaio in condizioni di lavorazione comparabili, sebbene i valori esatti dipendano dalla composizione della lega e dai parametri di lavorazione. Ruolo dell'evidenza: statistica; tipo di fonte: ricerca. Supporta: che le leghe di alluminio richiedono generalmente forze di taglio inferiori rispetto ai materiali ferrosi durante le operazioni di lavorazione. Nota di ambito: Il confronto diretto è limitato poiché le forze di taglio variano significativamente in base ai gradi specifici della lega, alla geometria dell'utensile e alle condizioni di taglio. ↩
-
"Leggi del moto di Newton | Glenn Research Center – NASA", https://www1.grc.nasa.gov/beginners-guide-to-aeronautics/newtons-laws-of-motion/. La seconda legge di Newton (F = ma) stabilisce che l'accelerazione è inversamente proporzionale alla massa quando la forza è costante, il che significa che i sistemi che spostano componenti più leggeri possono ottenere un'accelerazione maggiore con la stessa forza motore. Ruolo dell'evidenza: meccanismo; tipo di fonte: enciclopedia. Supporta: che ridurre la massa in movimento migliora l'accelerazione per una data forza applicata. ↩
-
"Metodo combinato di controllo dell'errore di contornatura per macchine a cinque assi …", https://pmc.ncbi.nlm.nih.gov/articles/PMC12098878/. La ricerca sulla contornatura ad alta velocità mostra che l'aumento dell'inerzia dell'asse amplifica l'errore di inseguimento durante l'accelerazione e la decelerazione, risultando in arrotondamento degli angoli, superamento della traiettoria e segni periodici sulla superficie quando gli avanzamenti superano la capacità di risposta dinamica del sistema. Ruolo dell'evidenza: meccanismo; tipo di fonte: ricerca. Supporta: che un'elevata massa in movimento negli assi CNC aumenta l'errore di inseguimento, il superamento e l'imprecisione di contornatura durante i cambi di direzione ad alta velocità. Nota di ambito: La gravità di questi effetti dipende dalla sintonizzazione del controller, dalla compensazione feedforward e dai limiti di strappo (jerk), non solo dall'inerzia. ↩
-
"Modellazione e controllo degli errori di contornatura per cinque assi …", https://research.engr.oregonstate.edu/mpcl/resources/5-Ax-CC1.pdf. La ricerca sul controllo del movimento dimostra che l'errore di inseguimento nei servosistemi aumenta proporzionalmente con l'inerzia del carico, poiché gli assi a inerzia più elevata richiedono tempi di assestamento più lunghi e mostrano un maggiore ritardo di fase durante i cambi di direzione. Ruolo dell'evidenza: meccanismo; tipo di fonte: ricerca. Supporta: che una maggiore massa in movimento aumenta l'errore di inseguimento e il ritardo di risposta negli assi servocontrollati. Nota di ambito: La relazione può essere parzialmente compensata attraverso il controllo feedforward e guadagni di anello più elevati, sebbene i limiti fisici dell'inerzia rimangano. ↩
-
"Velocità e Avanzamenti", https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. La letteratura sulla lavorazione ad alta velocità riporta avanzamenti per le leghe di alluminio che vanno da 15 a 50 m/min in ambienti di produzione, con valori specifici che dipendono dalla geometria del pezzo, dal diametro dell'utensile e dalla finitura superficiale desiderata. Ruolo dell'evidenza: statistica; tipo di fonte: ricerca. Supporta: che le moderne operazioni di lavorazione dell'alluminio impiegano comunemente velocità di avanzamento nell'intervallo di 20-40 m/min o superiori. Nota di ambito: Le velocità di avanzamento raggiungibili variano significativamente in base alla rigidità della macchina, alla qualità degli utensili e al grado specifico della lega. ↩
-
"Studio dei fattori che influenzano la vibrazione dell'utensile e la superficie …", https://pmc.ncbi.nlm.nih.gov/articles/PMC10223796/. Gli studi sulla dinamica di lavorazione dimostrano che la vibrazione dell'utensile trasferisce schemi di spostamento periodici sulla superficie lavorata, creando segni di vibrazione visibili, maggiore rugosità superficiale e variazione dimensionale. Ruolo dell'evidenza: meccanismo; tipo di fonte: ricerca. Supporta: che la vibrazione e il chatter durante le operazioni di lavorazione producono irregolarità superficiali visibili e una maggiore rugosità. ↩
-
"Calcolatore di trave a sbalzo — Sbalzo singolo", https://www.firgelliauto.com/blogs/engineering-calculators/overhanging-beam-calculator-single-overhang?srsltid=AfmBOopr92hrP2U6dNXB0UA_BavbEIY1hMA56471dNcDjecNXhVPK6dK. I principi della meccanica delle travi stabiliscono che la deflessione a sbalzo aumenta con il cubo della lunghezza della sporgenza, il che significa che estensioni del mandrino più brevi forniscono una rigidità sostanzialmente maggiore e uno spostamento della punta dell'utensile inferiore a parità di forze di taglio. Ruolo della prova: meccanismo; tipo di fonte: istruzione. Supporta: il fatto che la riduzione della lunghezza a sbalzo aumenti la rigidità flessionale e riduca la deflessione sotto carico. ↩
-
"Modellazione robusta dell'errore termico della macchina utensile tramite...", http://wumrc.engin.umich.edu/wp-content/uploads/sites/51/2013/08/08JMSEZhuMachinetoolthermalerrorcompensation.pdf. La ricerca sul comportamento termico delle macchine utensili identifica la distribuzione irregolare del calore come una delle principali cause di errore di posizionamento, con l'espansione termica che causa lo spostamento dell'utensile attraverso l'espansione strutturale, la crescita del mandrino e la distorsione geometrica che varia con il tempo operativo e la distribuzione del carico. Ruolo della prova: meccanismo; tipo di fonte: ricerca. Supporta: il fatto che l'espansione termica asimmetrica nelle strutture delle macchine causi lo spostamento del centro dell'utensile ed errori dimensionali. Nota di ambito: l'entità dell'errore termico dipende dal design della macchina, dai materiali, dai sistemi di raffreddamento e dalle condizioni ambientali; alcuni design sono intrinsecamente più stabili dal punto di vista termico. ↩
-
"Velocità e Avanzamenti", https://web.mae.ufl.edu/designlab/Advanced%20Manufacturing/Speeds%20and%20Feeds/Speeds%20and%20Feeds.htm. I manuali di lavorazione e i dati dei produttori di utensili da taglio indicano che le operazioni di fresatura dell'alluminio impiegano solitamente velocità del mandrino comprese tra 8.000 e 30.000 giri/min, con valori specifici determinati dal diametro dell'utensile, dai requisiti di velocità superficiale e dalla durezza della lega. Ruolo della prova: supporto generale; tipo di fonte: ricerca. Supporta: il fatto che le velocità del mandrino nell'intervallo 10.000-24.000 giri/min siano comunemente utilizzate per la lavorazione dell'alluminio. Nota di ambito: la velocità ottimale del mandrino dipende dal diametro della fresa; gli utensili più piccoli richiedono giri/min più elevati per raggiungere le velocità superficiali raccomandate. ↩
-
"elettromagnetismo – L'alluminio è magnetico?", https://physics.stackexchange.com/questions/10827/is-aluminium-magnetic. L'alluminio è classificato come materiale paramagnetico con una suscettibilità magnetica estremamente debole, il che rende la separazione magnetica inefficace per la rimozione dei trucioli di alluminio, a differenza dei materiali ferrosi che reagiscono fortemente ai campi magnetici. Ruolo della prova: definizione; tipo di fonte: enciclopedia. Supporta: il fatto che l'alluminio non sia ferromagnetico e quindi non venga attratto dai trasportatori di trucioli magnetici. ↩
-
"Trasportatori di trucioli CNC", https://hennigworldwide.com/chip-conveyors. La letteratura sulla movimentazione dei materiali industriali descrive i trasportatori a catena come adatti per trucioli lunghi, filamentosi o non magnetici, poiché il loro design a piastre aperte previene la compressione e l'inceppamento che si verificano comunemente con i trasportatori a coclea. Ruolo della prova: supporto generale; tipo di fonte: altro. Supporta: il fatto che i trasportatori a catena possano trasportare trucioli voluminosi, aggrovigliati o arricciati in modo più efficace rispetto alle alternative a coclea o magnetiche. Nota di ambito: le prestazioni dipendono dalla corretta tensione della catena, dalla larghezza delle piastre e dalla manutenzione regolare; non tutti i design gestiscono i trucioli fini allo stesso modo. ↩

Chris Lu
Avvalendomi di oltre un decennio di esperienza pratica nel settore delle macchine utensili, in particolare con le macchine CNC, sono qui per aiutarvi. Se avete domande suscitate da questo post, se avete bisogno di una guida per la scelta dell'attrezzatura giusta (CNC o convenzionale), se state esplorando soluzioni di macchine personalizzate o se siete pronti a discutere un acquisto, non esitate a CONTATTARMI. Troviamo la macchina utensile perfetta per le vostre esigenze.